
 EN
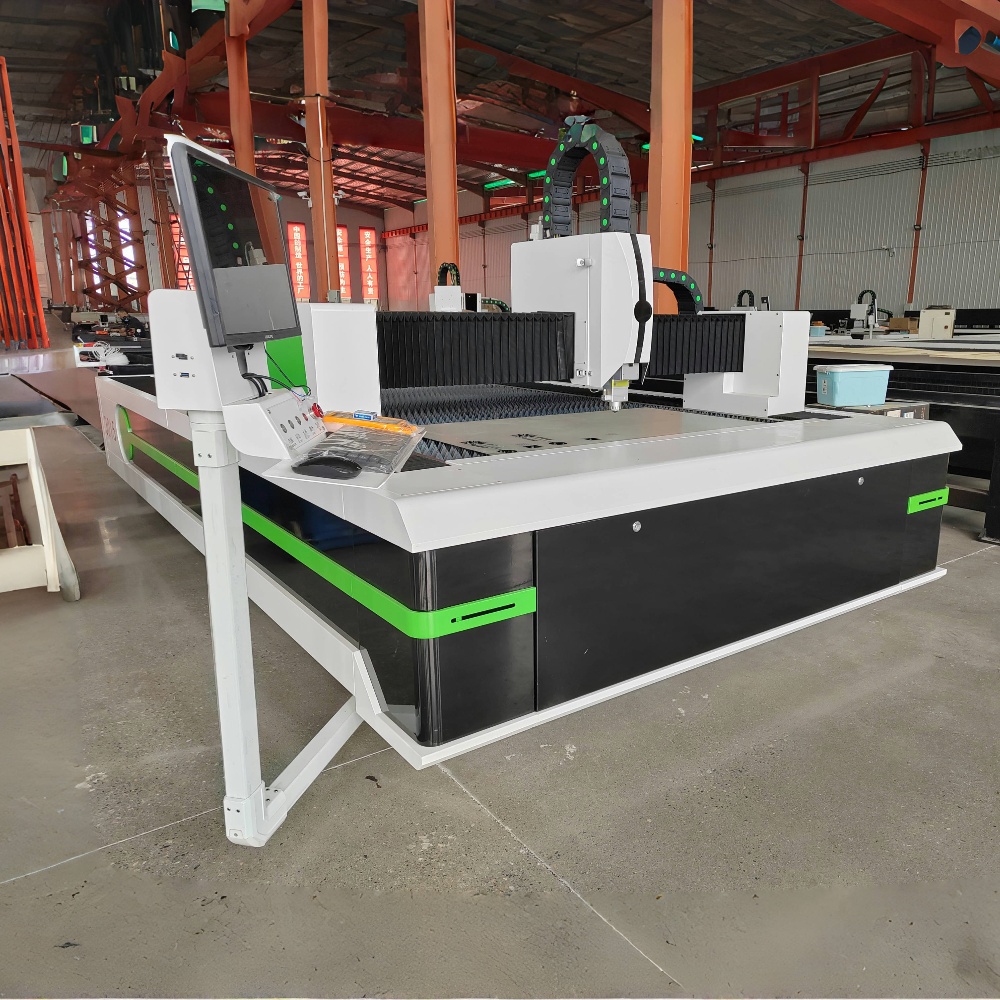
पिछले दशक में निर्माण के क्षेत्र में सटीक काटने की प्रौद्योगिकी में उल्लेखनीय प्रगति हुई है, और फाइबर लेजर काटने की मशीन विकास के केंद्र में दृढ़ता से स्थित है। 2026 में, ये प्रणालियाँ अधिक शक्तिशाली, अधिक ऊर्जा-कुशल और पहले की तुलना में अधिक सुलभ हैं — फिर भी कई खरीदारों और ऑपरेटरों को एक कटिंग के दौरान मशीन के अंदर वास्तव में क्या होता है, इसकी सीमित समझ है। यह लेख कार्य के सिद्धांतों, मुख्य घटकों और वास्तविक दुनिया के अनुप्रयोगों को सरल शब्दों में समझाता है।
मुख्य सिद्धांत: फाइबर लेज़र प्रौद्योगिकी बीम का उत्पादन कैसे करती है
CO2 लेजर के विपरीत, जो एक ट्यूब के अंदर गैस मिश्रण को उत्तेजित करके अपनी किरण उत्पन्न करते हैं, फाइबर लेजर कटिंग मशीन एक मौलिक रूप से भिन्न प्रक्रिया के माध्यम से अपनी किरण उत्पन्न करती है। प्रकाश स्रोत एक सीड लेजर डायोड है, जो एक कम-शक्ति वाली लेजर संकेत उत्पन्न करता है। यह संकेत फिर दुर्लभ-पृथ्वी तत्वों — जिनमें सबसे आम यटर्बियम है — से डोप्ड फाइबर ऑप्टिक केबल में प्रवेश करता है और फाइबर के माध्यम से गुजरते समय प्रवर्धित होता है। परिणामस्वरूप, लगभग 1,064 नैनोमीटर तरंगदैर्ध्य का एक तीव्र, अत्यधिक केंद्रित अवरक्त प्रकाश की किरण प्राप्त होती है।
यह तरंगदैर्ध्य CO2 लेजर की तुलना में लगभग दस गुना छोटा होता है, जिसके दो महत्वपूर्ण परिणाम होते हैं। पहला, यह किरण धातुओं द्वारा कहीं अधिक आसानी से अवशोषित की जाती है, जिससे फाइबर प्रौद्योगिकि चालक सामग्रियों पर स्वतः ही अधिक कुशल हो जाती है। दूसरा, छोटे तरंगदैर्ध्य के कारण किरण को बहुत छोटे व्यास के स्थान पर केंद्रित किया जा सकता है, जो सीधे रूप से पतले कर्फ चौड़ाई (kerf widths) और उच्च कटिंग परिशुद्धता में अनुवादित होता है।
प्रवर्धित किरण को एक लचीली फाइबर ऑप्टिक केबल के माध्यम से काटने के हेड तक पहुँचाया जाता है — यह डिज़ाइन पुरानी लेज़र तकनीकों में पाए जाने वाले जटिल दर्पण-आधारित किरण वितरण प्रणालियों को समाप्त कर देती है और रखरखाव की आवश्यकताओं को काफी कम कर देती है।
काटने के हेड पर क्या होता है
एक बार किरण काटने के हेड तक पहुँच जाने के बाद, वह एक फोकसिंग लेंस या कॉलिमेटर से गुजरती है जो इसे काटे जा रहे पदार्थ के अनुसार आवश्यक सटीक फोकल बिंदु पर केंद्रित कर देती है। केंद्रित किरण धातु की सतह पर इतनी तीव्रता के साथ टकराती है कि यह सामग्री के बहुत छोटे क्षेत्र को तुरंत वाष्पित या पिघला देती है।
इसके साथ ही, एक सहायक गैस — आमतौर पर ऑक्सीजन, नाइट्रोजन या संपीड़ित वायु — बीम के चारों ओर नोजल के माध्यम से समाक्षीय रूप से प्रवाहित की जाती है। सहायक गैस के चयन का कटिंग गुणवत्ता और किनारे की विशेषताओं पर महत्वपूर्ण प्रभाव पड़ता है। मृदु इस्पात पर कटिंग प्रक्रिया को ऑक्सीजन एक उष्माक्षेपी अभिक्रिया के माध्यम से तीव्र करती है, जिससे तेज़ कटिंग प्राप्त होती है, लेकिन किनारा थोड़ा ऑक्सीकृत हो जाता है। स्टेनलेस स्टील और एल्यूमीनियम के लिए नाइट्रोजन का उपयोग किया जाता है, जहाँ एक स्वच्छ, ऑक्साइड-मुक्त किनारे की आवश्यकता होती है; यह गैस रासायनिक अभिक्रिया के बिना मिश्रण को बाहर निकालने के लिए एक विस्फोटक एजेंट के रूप में कार्य करती है। कम मांग वाले अनुप्रयोगों के लिए संपीड़ित वायु लागत-प्रभावी मध्यम विकल्प प्रदान करती है।
कटिंग हेड सीएनसी गति प्रणाली द्वारा निर्देशित होकर सामग्री की सतह पर गति करता है — जो उच्च गति और पुनरावृत्तियोग्यता के साथ कार्यक्रमित टूलपाथ का अनुसरण करता है — जबकि बीम और गैस प्रवाह मिलकर एक निरंतर, स्वच्छ कट उत्पन्न करते हैं।
सीएनसी गति प्रणाली और नियंत्रक
एक फाइबर लेजर काटने की मशीन कटिंग हेड को नियंत्रित करने वाली गति प्रणाली के जितनी अच्छी होती है, उतनी ही अच्छी होती है। आधुनिक मशीनें X और Y अक्षों पर सर्वो-संचालित रैखिक गति प्रणालियों का उपयोग करती हैं, जिनमें अक्सर बंद-लूप स्थिति प्रतिक्रिया प्रदान करने के लिए रैखिक एन्कोडर होते हैं। इससे यह सुनिश्चित होता है कि कटिंग हेड की वास्तविक स्थिति सदैव आदेशित स्थिति के समान रहती है, भले ही उच्च गति पर हो।
सीएनसी नियंत्रक सीएएम सॉफ्टवेयर द्वारा उत्पन्न G-कोड की व्याख्या करता है और लेज़र शक्ति, कटिंग गति, सहायक गैस दबाव और अक्ष गति का एक साथ समन्वयन करता है। वर्ष 2026 में, अधिकांश मध्य-श्रेणी और औद्योगिक फाइबर लेज़र प्रणालियाँ बुद्धिमान नियंत्रकों के साथ आती हैं जो स्वचालित पैरामीटर अनुकूलन करने में सक्षम होते हैं — जो वास्तविक समय में सामग्री की मोटाई और ज्यामिति के आधार पर शक्ति और गति को समायोजित करते हैं, जिसमें तीव्र कोने और सूक्ष्म विवरण वाली सुविधाएँ भी शामिल हैं, जहाँ मशीन को जलन से बचने के लिए गति कम करनी और शक्ति घटानी आवश्यक होती है।
सामग्री और मोटाई क्षमताएं
| सामग्री | सामान्य मोटाई श्रेणी | अनुशंसित सहायक गैस | किनारे की गुणवत्ता |
|---|---|---|---|
| माइल्ड स्टील | 0.5 मिमी – 30 मिमी | ऑक्सीजन / वायु | अच्छा, O₂ के साथ हल्का ऑक्सीकरण |
| स्टेनलेस स्टील | 0.5 मिमी – 25 मिमी | नाइट्रोजन | उत्कृष्ट, ऑक्साइड-मुक्त |
| एल्युमीनियम | 0.5 मिमी – 20 मिमी | नाइट्रोजन | अच्छा, उच्च शक्ति की आवश्यकता |
| तांबा | 0.5 मिमी – 6 मिमी | नाइट्रोजन / वायु | मध्यम (उच्च प्रतिबिंब क्षमता) |
| पीतल | 0.5 मिमी – 8 मिमी | नाइट्रोजन | अच्छा |
| जस्तीकृत इस्पात | 0.5 मिमी – 12 मिमी | वायु / ऑक्सीजन | संरचनात्मक भागों के लिए उपयुक्त |
फाइबर लेज़र कटिंग मशीनों को धातुओं के लिए विशेष रूप से डिज़ाइन किया गया है। चालक सामग्रियों पर इनकी उच्च बीम अवशोषण दर के कारण, ये मशीनें ऑटोमोटिव और एयरोस्पेस से लेकर निर्माण और इलेक्ट्रॉनिक्स निर्माण जैसे विभिन्न उद्योगों में शीट मेटल निर्माण, ट्यूब कटिंग और संरचनात्मक घटकों के उत्पादन के लिए वरीय प्रौद्योगिकी हैं।
शक्ति स्तर और उनका व्यावहारिक अर्थ
फाइबर लेज़र कटिंग मशीनों को विभिन्न शक्ति आउटपुट के साथ व्यापक रूप से बेचा जाता है, जो आमतौर पर प्रवेश स्तर की 1,000 वॉट (1 किलोवॉट) प्रणालियों से लेकर भारी औद्योगिक उपयोग के लिए 30 किलोवॉट या उससे अधिक तक होता है। शक्ति स्तर सीधे दो चीजों को प्रभावित करता है: मशीन द्वारा साफ़-साफ़ काटे जा सकने वाली अधिकतम सामग्री मोटाई, और पतली सामग्रियों को काटने की गति।
एक 3 किलोवाट की मशीन 12 मिमी माइल्ड स्टील को व्यावहारिक उत्पादन गति से काट सकती है, जबकि एक 6 किलोवाट की मशीन पर उसी मोटाई को काटने की गति काफी अधिक होती है — जिससे चक्र समय कम होता है और उत्पादन क्षमता बढ़ती है। 3 मिमी से कम मोटाई की पतली शीट धातु के लिए, यहां तक कि एक 1.5 किलोवाट की प्रणाली भी बहुत उच्च कटिंग गति प्राप्त कर सकती है, जिसका अर्थ है कि पतली सामग्री पर उच्च-शक्ति वाली मशीनें अपना अधिकांश लाभ गति पर ही खर्च करती हैं, न कि क्षमता पर।
उचित शक्ति स्तर का चयन करने के लिए आपके द्वारा सामान्यतः प्रयोग की जाने वाली सामग्री की मोटाई के वितरण का ईमानदार मूल्यांकन करना आवश्यक है, केवल आपकी असामान्य रूप से अधिकतम मोटाई नहीं।
फाइबर लेजर दक्षता का वर्ष 2026 में अधिक महत्व क्यों है
ऊर्जा दक्षता खरीद के लिए एक बढ़ता हुआ महत्वपूर्ण मापदंड बन गई है, और इस संदर्भ में फाइबर लेजर कटिंग मशीन पुरानी गैस लेजर प्रौद्योगिकियों की तुलना में स्पष्ट लाभ रखती है। फाइबर लेजर प्रणाली की वॉल-प्लग दक्षता — जो विद्युत इनपुट और लेजर आउटपुट शक्ति के अनुपात को दर्शाती है — आमतौर पर 25% से 35% के बीच होती है, जबकि समकक्ष आउटपुट शक्ति वाली CO2 प्रणालियों के लिए यह लगभग 10% होती है।
व्यावहारिक रूप से, इसका अर्थ है कि प्रति कटे हुए भाग की बिजली लागत कम होगी, मशीन के वातावरण में उत्पन्न ऊष्मा कम होगी, और शीतलन प्रणाली की आवश्यकता छोटी होगी। चूँकि ऊर्जा लागत में वृद्धि हुई है और उत्पादन में खरीद प्रक्रिया में सततता के मामलों का व्यावसायिक महत्व बढ़ गया है, इस कुशलता के अंतर ने खरीद निर्णयों में एक अधिक प्रमुख कारक के रूप में कार्य करना शुरू कर दिया है।
अक्सर पूछे जाने वाले प्रश्न
फाइबर लेजर कटिंग मशीन किन सामग्रियों को काट नहीं सकती है? फाइबर लेजर कटिंग मशीनें धातुओं के लिए अनुकूलित होती हैं और गैर-धातु सामग्रियों पर खराब प्रदर्शन करती हैं। लकड़ी, एक्रिलिक, चमड़ा, कपड़ा और अधिकांश प्लास्टिक 1,064 नैनोमीटर के फाइबर लेजर तरंगदैर्ध्य को कुशलतापूर्वक अवशोषित नहीं करते हैं, जिसके परिणामस्वरूप कटिंग की गुणवत्ता खराब हो जाती है या कोई कटिंग नहीं होती है। गैर-धातु सामग्रियों के लिए, CO2 लेजर उचित प्रौद्योगिकी है।
फाइबर लेजर स्रोत का जीवनकाल कितना होता है? आधुनिक फाइबर लेजर स्रोतों को सामान्य परिस्थितियों में लगभग 100,000 घंटे के ऑपरेशनल जीवन के लिए रेट किया गया है — जो CO2 लेजर ट्यूबों के जीवनकाल से काफी अधिक है, जिन्हें आमतौर पर प्रत्येक 8,000 से 20,000 घंटे के बाद बदलने की आवश्यकता होती है। यह विस्तारित सेवा जीवन फाइबर प्रौद्योगिकी के लिए कुल स्वामित्व लागत (TCO) के सबसे मजबूत तर्कों में से एक है।
फाइबर लेजर काटने वाली मशीन और CO2 लेजर कटर के बीच क्या अंतर है? मूलभूत अंतर बीम उत्पादन विधि और तरंगदैर्ध्य में है। फाइबर लेजर 1,064 नैनोमीटर का बीम उत्पन्न करते हैं, जिसे धातुएँ कहीं अधिक कुशलता से अवशोषित करती हैं, जिससे धातु काटने के कार्यों में वे तेज़ और ऊर्जा-कुशल हो जाते हैं। CO2 लेजर 10,640 नैनोमीटर का बीम उत्पन्न करते हैं, जो गैर-धातुओं पर अच्छी तरह काम करता है, लेकिन धातु पर कम कुशल होता है तथा उनकी गैस ट्यूब और दर्पण-आधारित बीम डिलीवरी प्रणाली के कारण इन्हें काफी अधिक रखरोक की आवश्यकता होती है।
क्या फाइबर लेजर काटने वाली मशीन को बहुत अधिक रखरोक की आवश्यकता होती है? अन्य काटने की तकनीकों की तुलना में, फाइबर लेजर प्रणालियाँ अपेक्षाकृत कम-रखरखाव वाली होती हैं। इनमें संरेखित करने के लिए कोई दर्पण नहीं होते, प्रतिस्थापित करने के लिए कोई गैस ट्यूब नहीं होती, और कटिंग हेड में सुरक्षात्मक खिड़की और नोज़ल के अलावा बीम पथ में कोई उपभोग्य प्रकाशिक घटक नहीं होते। नियमित रखरखाव में कटिंग हेड के प्रकाशिक घटकों की सफाई, सहायक गैस की गुणवत्ता की जाँच और गति प्रणाली के मार्गदर्शक रेलों को चिकनाई प्रदान करना शामिल है।
क्या फाइबर लेजर कटिंग मशीन छोटी कार्यशालाओं के लिए उपयुक्त है? 1kW से 3kW की सीमा में उपलब्ध प्रवेश स्तरीय फाइबर लेजर प्रणालियाँ छोटी फैब्रिकेशन दुकानों और कस्टम धातु कार्य व्यवसायों के लिए पर्याप्त रूप से संकुचित और किफायती हैं। छोटे संचालन के लिए मुख्य विचारणीय बिंदु उपलब्ध फर्श का क्षेत्रफल, वेंटिलेशन और धुएँ निकास अवसंरचना, तथा मशीन और इसकी चिलर इकाई द्वारा आवश्यक विद्युत आपूर्ति क्षमता हैं।
फाइबर लेजर कटिंग मशीन के यांत्रिक और प्रकाशिक स्तर पर कार्य करने की समझ ऑपरेटरों को उपकरण का अधिकतम लाभ उठाने में सहायता करती है और खरीदारों को बेहतर जानकारी के आधार पर खरीद निर्णय लेने में सहायता करती है। जैसे-जैसे शक्ति स्तर बढ़ रहे हैं और बुद्धिमान नियंत्रण प्रणालियाँ मानक बन रही हैं, इन मशीनों के द्वारा किए जा सकने वाले कार्यों और अधिकांश उपयोगकर्ताओं द्वारा उनसे अपेक्षित कार्यों के बीच का अंतर लगातार बढ़ता जा रहा है — जिससे उन लोगों के लिए महत्वपूर्ण प्रदर्शन क्षमता अप्रयुक्त रह जाती है जिन्होंने इस तकनीक को समझने के लिए समय नहीं निकाला है।
