
 EN
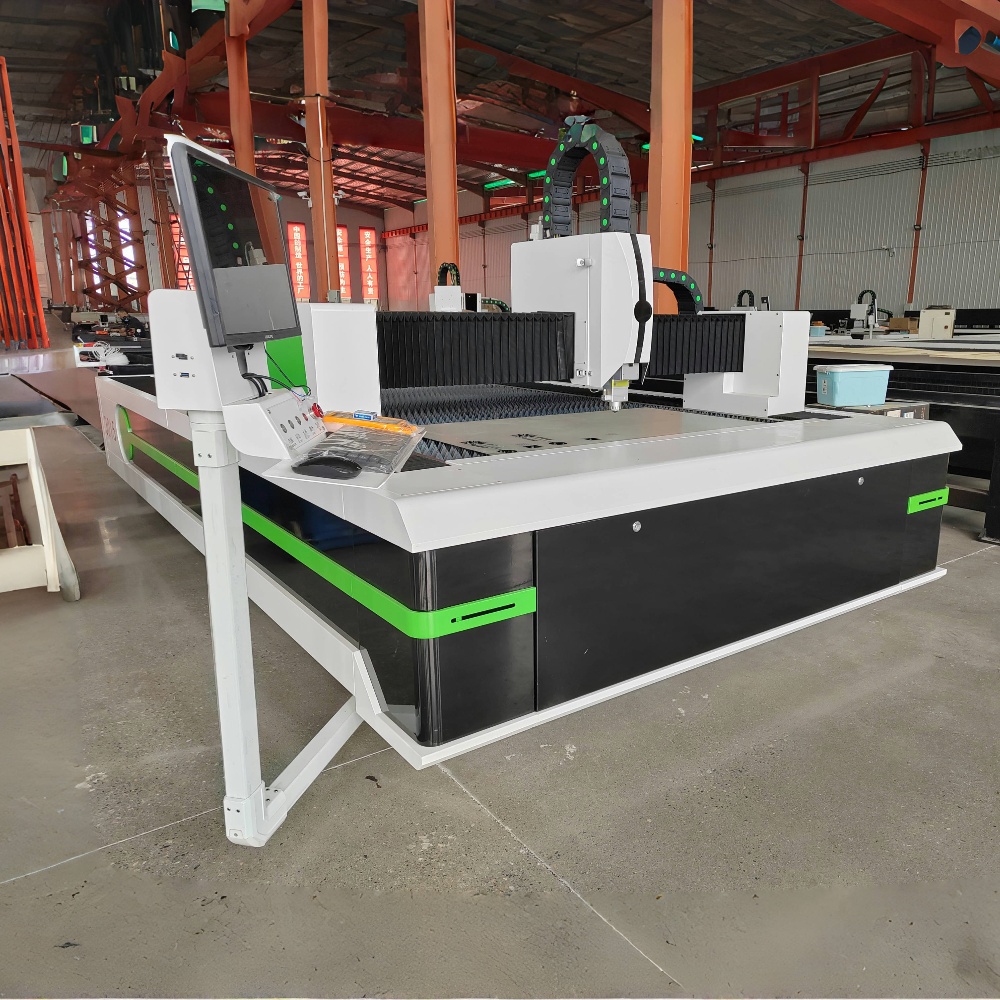
De productiewereld heeft de afgelopen tien jaar opmerkelijke vooruitgang geboekt op het gebied van precisiesnijtechnologie, en de fiberlaser snijmachine staat stevig in het centrum van die evolutie. In 2026 zijn deze systemen krachtiger, energie-efficiënter en toegankelijker dan ooit tevoren — maar veel kopers en operators hebben nog steeds een beperkt begrip van wat er eigenlijk tijdens een snede binnen de machine gebeurt. Dit artikel legt de werking, kerncomponenten en praktijktoepassingen in eenvoudige bewoordingen uit.
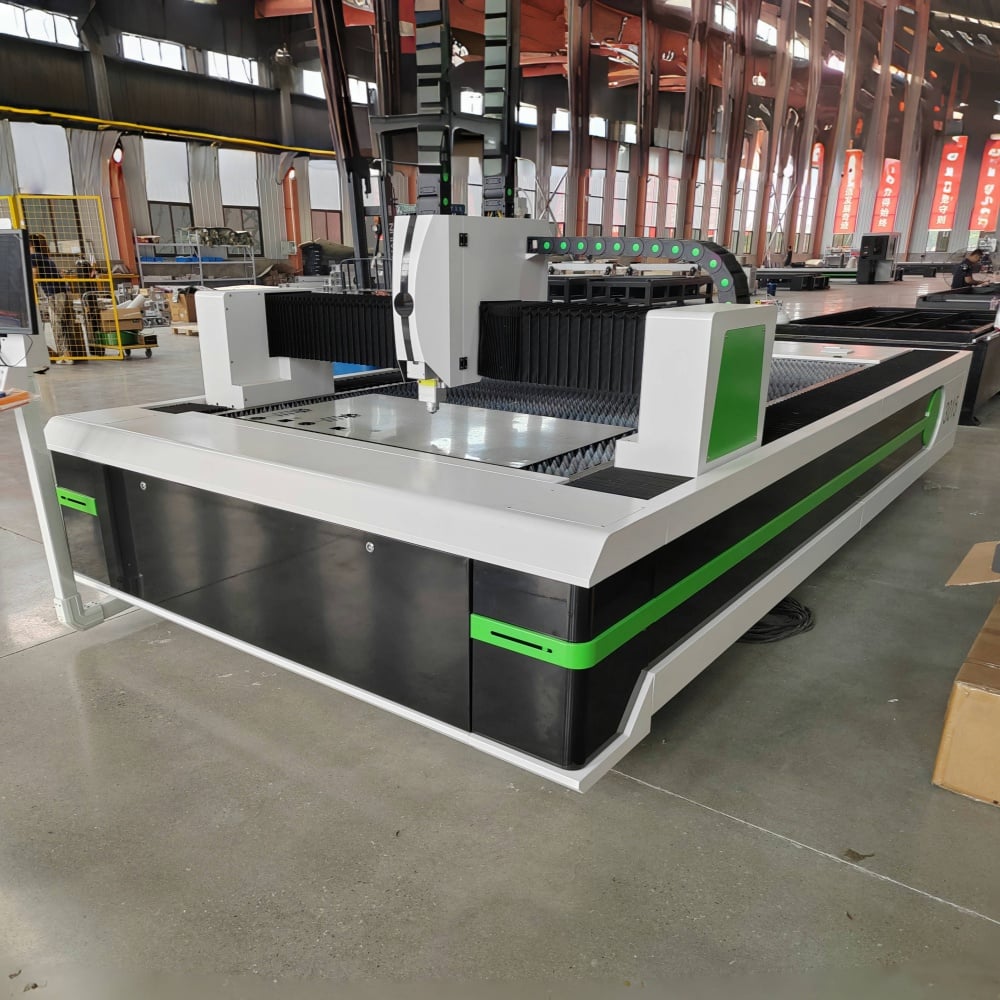
Het kernprincipe: hoe vezellasertechnologie een straal genereert
In tegenstelling tot CO2-lasers, die hun straal genereren door een gasmengsel in een buis aan te wakkeren, produceert een vezellaser-snijmachine haar straal via een fundamenteel ander proces. De lichtbron is een zogenaamde seed-laserdiode, die een laagvermogense signaal genereert. Dit signaal wordt vervolgens ingevoerd in een glasvezelkabel die is gedopeerd met zeldzame aardmetalen — meestal ytterbium — en wordt versterkt terwijl het zich door de vezel beweegt. Het resultaat is een intense, sterk gefocusseerde bundel infraroodlicht met een golflengte van ongeveer 1.064 nanometer.
Deze golflengte is ongeveer tien keer korter dan die van een CO2-laser, wat twee belangrijke gevolgen heeft. Ten eerste wordt de straal veel beter geabsorbeerd door metalen, waardoor vezeltechnologie inherent efficiënter is bij geleidende materialen. Ten tweede maakt de kortere golflengte het mogelijk om de straal te focussen op een veel kleinere vlek, wat direct vertaald wordt naar kleinere snijbreedtes (kerf) en hogere sniprecisie.
De versterkte lichtbundel wordt via een flexibele glasvezelkabel naar de snijkop geleid — een ontwerp dat de complexe, op spiegels gebaseerde bundelafvoersystemen van oudere lasertechnologieën elimineert en de onderhoudseisen drastisch verlaagt.
Wat gebeurt er bij de snijkop
Zodra de lichtbundel de snijkop bereikt, gaat deze door een focuslens of collimator die de bundel concentreert tot het precieze brandpunt dat nodig is voor het te snijden materiaal. De gefocusseerde bundel raakt het metalen oppervlak met voldoende intensiteit om het materiaal op een zeer klein gebied onmiddellijk te verdampen of te smelten.
Tegelijkertijd wordt een hulpgas — meestal zuurstof, stikstof of perslucht — coaxiaal via de mondstuk om de straal heen toegevoerd. De keuze van het hulpgas heeft een aanzienlijke invloed op de snijkwaliteit en de randeigenschappen. Zuurstof versnelt het snijproces bij zacht staal via een exotherme reactie, waardoor snellere sneden worden verkregen, maar met een licht geoxideerde rand. Stikstof wordt gebruikt bij roestvast staal en aluminium, waar een schone, oxidevrije rand vereist is; het fungeert als een uitblaasmedium om gesmolten materiaal te verwijderen zonder chemische reactie. Perslucht biedt een kosteneffectieve middenweg voor minder veeleisende toepassingen.
De snijkop beweegt zich over het oppervlak van het materiaal — gestuurd door het CNC-bewegingssysteem — en volgt het geprogrammeerde gereedschapspad met hoge snelheid en herhaalbaarheid, terwijl de straal en de gasstroom samenwerken om een continue, schone snede te produceren.
Het CNC-bewegingssysteem en de besturing
Nauwkeurigheid van een fiberlaser snijmachine is slechts zo goed als het bewegingssysteem dat de snijkop aanstuurt. Moderne machines gebruiken servogestuurde lineaire bewegingssystemen op de X- en Y-as, vaak met lineaire encoders die positioneringsfeedback in een gesloten lus leveren. Dit zorgt ervoor dat de werkelijke positie van de snijkop te allen tijde overeenkomt met de opgegeven positie, zelfs bij hoge snelheden.
De CNC-controller interpreteert de G-code die is gegenereerd door de CAM-software en coördineert gelijktijdig het laservermogen, de snelsnelheid, de druk van het hulpgas en de asbeweging. In 2026 worden de meeste middelklasse- en industriële vezellasersystemen geleverd met intelligente controllers die in staat zijn tot automatische parameteroptimalisatie — het vermogen en de snelheid in real time aanpassen op basis van materiaaldikte en -geometrie, inclusief scherpe hoeken en fijne details waarbij de machine moet vertragen en het vermogen moet verlagen om branden te voorkomen.
Materialen en diktecapaciteiten
| Materiaal | Typische diktebereik | Aanbevolen hulpgas | Randkwaliteit |
|---|---|---|---|
| Zacht staal | 0,5 mm – 30 mm | Zuurstof / Lucht | Goed, lichte oxidatie met O₂ |
| Roestvrij staal | 0,5 mm – 25 mm | Stikstof | Uitstekend, oxidevrij |
| Aluminium | 0,5 mm – 20 mm | Stikstof | Goed, vereist hoog vermogen |
| Koper | 0,5 mm – 6 mm | Stikstof / Lucht | Mat (hoge reflectiviteit) |
| Messing | 0,5 mm – 8 mm | Stikstof | Goed |
| Galvaniseerde Staal | 0,5 mm – 12 mm | Lucht / Zuurstof | Geschikt voor structurele onderdelen |
Vezellaser snijmachines zijn specifiek ontworpen voor metaal. Hun hoge absorptiegraad van de laserstraal op geleidende materialen maakt ze tot de aangewezen technologie voor plaatmetaalbewerking, buisbewerking en productie van structurele componenten in sectoren als de automobielindustrie, lucht- en ruimtevaart, bouw en elektronica-productie.
Vermogensniveaus en hun praktische betekenis
Vezellaser snijmachines worden aangeboden in een breed scala aan vermogens, meestal vanaf 1.000 W (1 kW) voor instapmodellen tot 30 kW of meer voor zwaar industrieel gebruik. Het vermogensniveau beïnvloedt direct twee aspecten: de maximale materiaaldikte die de machine schoon kan snijden, en de snelheid waarmee dunnere materialen kunnen worden gesneden.
Een 3 kW-machine snijdt zacht staal van 12 mm dikte met een praktische productiesnelheid, terwijl dezelfde dikte op een 6 kW-machine aanzienlijk sneller wordt verwerkt — wat de cyclusduur verkort en de doorvoer verhoogt. Voor dun plaatmateriaal onder de 3 mm kan zelfs een 1,5 kW-systeem zeer hoge snijsnelheden bereiken, wat betekent dat hogervermogende machines bij dun materiaal het grootste deel van hun voordelen uitsluitend in snelheid realiseren, niet in vermogen.
Het kiezen van het juiste vermogensniveau vereist een eerlijke beoordeling van de dikteverdeling van uw gebruikelijke materialen, en niet alleen van uw incidentele maximale dikte.
Waarom vezellaser-efficiëntie in 2026 nog belangrijker is
Energie-efficiëntie is een steeds belangrijker aankoopcriterium geworden, en de vezellaser-snijmachine heeft hierop duidelijk het voordeel boven oudere gaslaser-technologieën. Het wandvermogensefficiëntiepercentage van een vezellasersysteem — de verhouding tussen elektrische ingangsvermogen en laseruitgangsvermogen — ligt doorgaans tussen 25% en 35%, vergeleken met ongeveer 10% bij CO2-systemen met een vergelijkbaar uitgangsvermogen.
In praktische zin betekent dit lagere elektriciteitskosten per gesneden onderdeel, minder warmteontwikkeling in de machineomgeving en een kleinere koelinstallatievereiste. Aangezien de energiekosten zijn gestegen en duurzaamheidsoverwegingen in de productie-aankoop steeds meer commercieel gewicht hebben gekregen, is dit efficiëntieverschil een belangrijker factor geworden bij aankoopbeslissingen.
Veelgestelde vragen
Welke materialen kan een vezellaser-snijmachine niet snijden? Vezellaser-snijmachines zijn geoptimaliseerd voor metalen en presteren slecht op niet-metalen materialen. Hout, acryl, leer, stof en de meeste kunststoffen absorberen de 1.064 nm vezellaser-golflengte onvoldoende, wat resulteert in een lage snijkwaliteit of zelfs geen snijden. Voor niet-metalen is een CO2-laser de juiste technologie.
Hoe lang gaat een vezellaserbron mee? Moderne vezellaserbronnen hebben onder normale omstandigheden een bedrijfslevensduur van ongeveer 100.000 uur — veel langer dan de levensduur van CO2-lasertubes, die doorgaans elke 8.000 tot 20.000 uur moeten worden vervangen. Deze langere servicelevensduur is één van de sterkste argumenten op het gebied van totale eigendomskosten voor vezeltechnologie.
Wat is het verschil tussen een vezellaser-snijmachine en een CO2-lasersnijder? Het fundamentele verschil ligt in de manier waarop de laserstraal wordt gegenereerd en in de golflengte. Vezellasers produceren een straal van 1.064 nm, die door metalen veel efficiënter wordt geabsorbeerd, waardoor ze sneller en energie-efficiënter zijn bij het snijden van metaal. CO2-lasers produceren een straal van 10.640 nm, die goed werkt op niet-metalen, maar minder efficiënt is bij metaal en aanzienlijk meer onderhoud vereist vanwege hun gasbuis en spiegelgebaseerd straalafleidingssysteem.
Vereist een vezellaser-snijmachine veel onderhoud? Vergelijkbaar met andere snijtechnologieën zijn vezellasersystemen relatief onderhoudsarm. Er zijn geen spiegels die moeten worden uitgelijnd, geen gasbuizen die moeten worden vervangen en geen vervangbare optische componenten in het lichtpad, behalve het beschermende venster in de snijkop en de mondstuk. Regelmatig onderhoud richt zich op het schoonmaken van de optiek in de snijkop, het controleren van de kwaliteit van het hulpgas en het smeren van de geleidingsrails van het bewegingssysteem.
Is een vezellaser-snijmachine geschikt voor kleine werkplaatsen? Instapmodellen van vezellasersystemen in het bereik van 1 kW tot 3 kW zijn compact en betaalbaar genoeg voor kleine constructiebedrijven en bedrijven die op maat metaal bewerken. De belangrijkste overwegingen voor een kleinere onderneming zijn de beschikbare vloerruimte, de ventilatie- en dampafzuigingsinfrastructuur, en de elektrische aansluitcapaciteit die nodig is voor de machine en de bijbehorende koelunit.
Begrijpen hoe een vezellaser-snijmachine op mechanisch en optisch niveau werkt, helpt operators om het maximale uit de apparatuur te halen en kopers om beter geïnformeerde aankoopbeslissingen te nemen. Naarmate het vermogen toeneemt en intelligente besturingssystemen standaard worden, blijft de kloof tussen wat deze machines kunnen doen en wat de meeste gebruikers van hen verwachten zich vergroten — waardoor aanzienlijke prestaties onbenut blijven voor wie niet de tijd heeft genomen om de technologie te begrijpen.
