
 EN
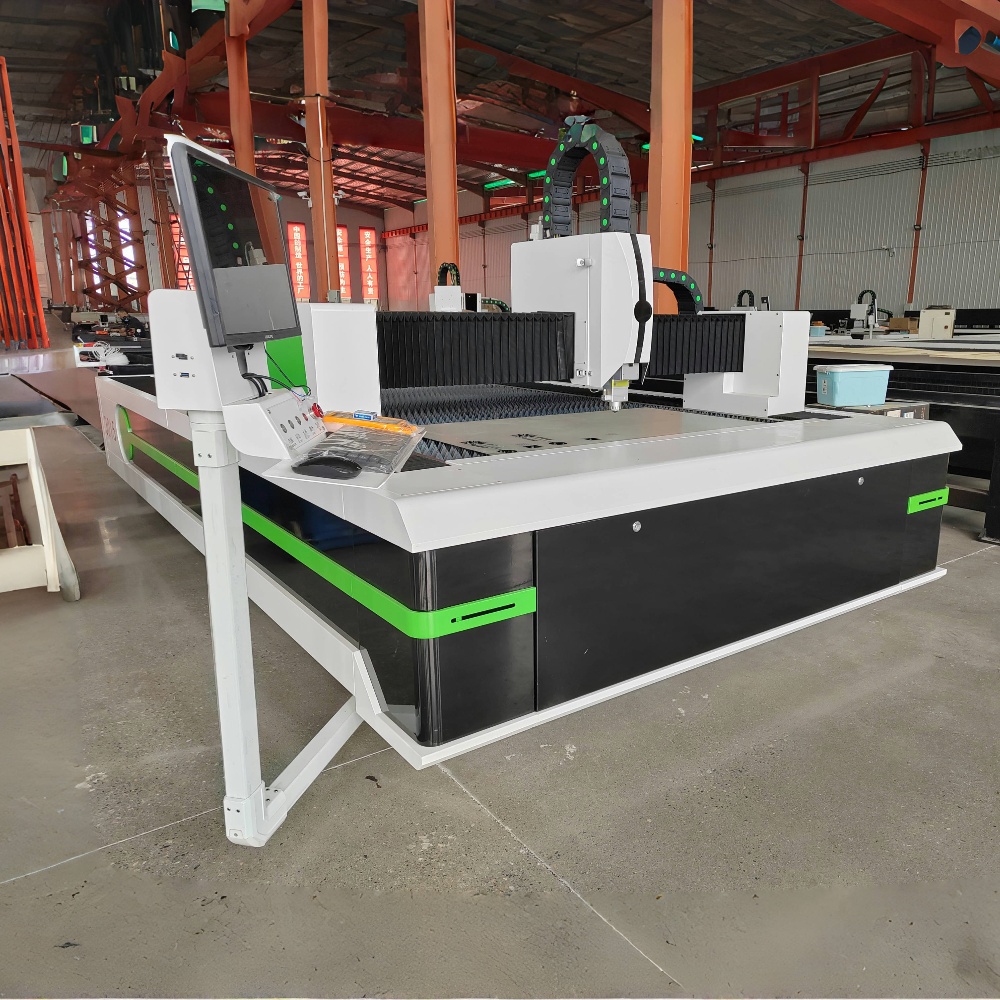
Výrobní svět za poslední desetiletí zažil pozoruhodný pokrok v oblasti technologií přesného řezání a stroj na řezání vlákniny laserem pevně zaujímá střed tohoto vývoje. V roce 2026 jsou tyto systémy výkonnější, energeticky účinnější a dostupnější než kdy dříve — přesto mnoho kupujících a obsluhy stále má jen omezené pochopení toho, co se ve stroji ve skutečnosti odehrává během řezání. Tento článek vysvětluje pracovní principy, základní komponenty a reálné aplikace v srozumitelných termínech.
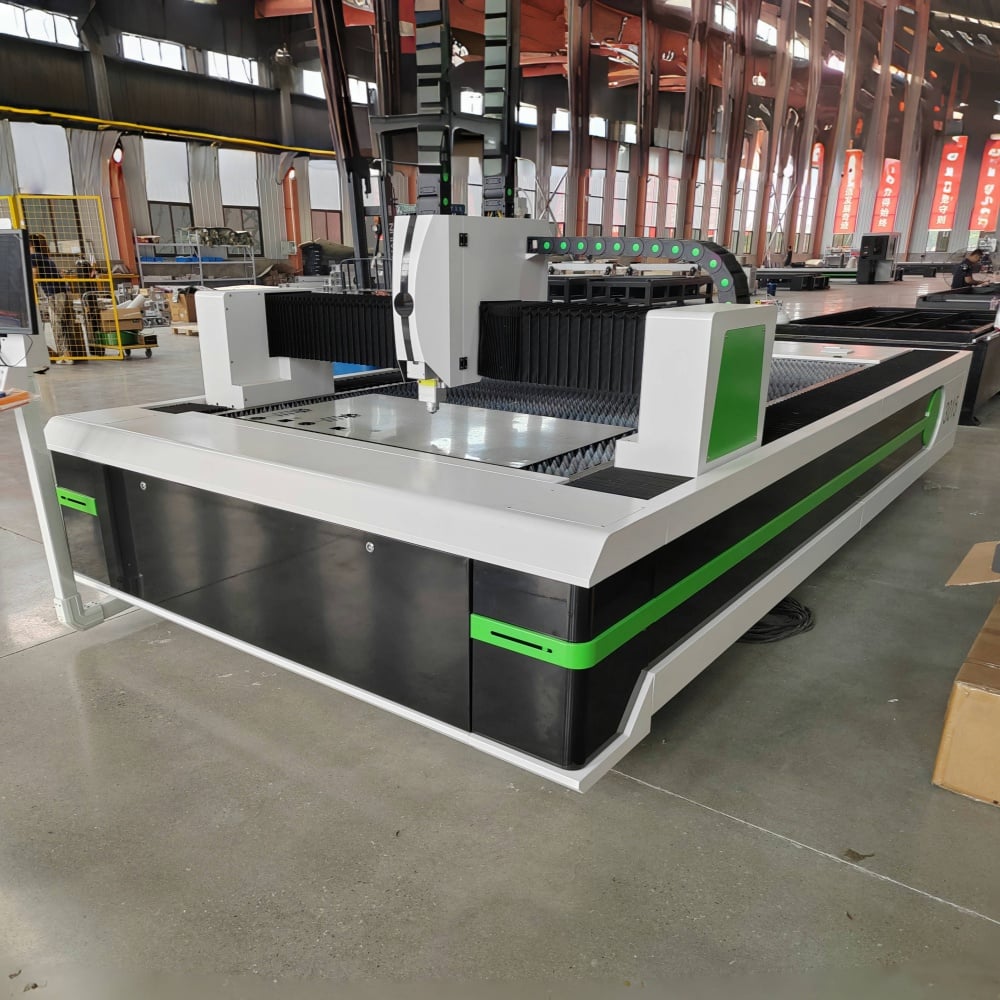
Základní princip: Jak vláknová laserová technologie generuje svazek
Na rozdíl od CO2 laserů, které generují svůj paprsek excitací směsi plynů uvnitř trubice, řezací stroj s vláknovým laserem vytváří svůj paprsek zcela odlišným způsobem. Zdrojem světla je tzv. počáteční laserová dioda, která generuje nízkovýkonový laserový signál. Tento signál je poté veden do optického vlákna dopovaného vzácnými zemními prvky – nejčastěji ytterbiem – a zesilován při průchodu vláknem. Výsledkem je intenzivní, vysoce zaměřený paprsek infračerveného světla o vlnové délce přibližně 1 064 nanometrů.
Tato vlnová délka je přibližně desetkrát kratší než u CO2 laseru, což má dva významné důsledky. Za prvé je paprsek mnohem lépe pohlcován kovy, čímž se vláknová technologie stává zásadně účinnější při práci s vodivými materiály. Za druhé umožňuje kratší vlnová délka zaměřit paprsek do mnohem menšího průměru skvrny, což se přímo promítá do jemnější šířky řezu (kerfu) a vyšší řezné přesnosti.
Zesílený svazek je přiváděn k řezací hlavě prostřednictvím flexibilního optického vlákna — tento návrh eliminuje složité systémy pro přenos svazku zrcadly, které se používaly u starších laserových technologií, a výrazně snižuje požadavky na údržbu.
Co se děje v řezací hlavě
Jakmile svazek dosáhne řezací hlavy, prochází fokusační čočkou nebo kolimátorem, který jej soustředí do přesného ohniskového bodu potřebného pro daný řezaný materiál. Soustředěný svazek dopadá na povrch kovu s takovou intenzitou, že materiál okamžitě odpaří nebo roztaví v velmi malé oblasti.
Současně je pomocný plyn — obvykle kyslík, dusík nebo stlačený vzduch — dodáván koaxiálně přes trysku obklopující svazek. Výběr pomocného plynu má významný vliv na kvalitu řezu a charakteristiku řezné hrany. Kyslík urychluje proces řezání u mírně legované oceli exotermní reakcí, čímž umožňuje rychlejší řezání, avšak s mírně oxidovanou hranou. Dusík se používá při řezání nerezové oceli a hliníku, kde je vyžadována čistá, bezoxidová hrana; působí jako vyfukovací prostředek, který odstraňuje roztavený materiál bez chemické reakce. Stlačený vzduch nabízí cenově výhodnou střední variantu pro méně náročné aplikace.
Řezací hlava se pohybuje po povrchu materiálu — řízena CNC pohybovým systémem — a s vysokou rychlostí a opakovatelností sleduje naprogramovanou dráhu nástroje, zatímco laserový svazek a proud plynu společně vytvářejí nepřerušovaný a čistý řez.
CNC pohybový systém a řídicí jednotka
Přesnost stroj na řezání vlákniny laserem je tak dobrý, jak je systém pohybu, který řídí řezací hlavu. Moderní stroje používají servopoháněné lineární pohybové systémy na osách X a Y, často s lineárními enkodery poskytujícími zpětnou vazbu polohy v uzavřené smyčce. To zajišťuje, že skutečná poloha řezací hlavy vždy odpovídá požadované poloze, i při vysokých rychlostech.
Řídicí jednotka CNC interpretuje G-kód vygenerovaný CAM softwarem a současně koordinuje výkon laseru, rychlost řezání, tlak pomocného plynu a pohyb os. V roce 2026 je většina středně pokročilých a průmyslových systémů s vláknovým laserem dodávána s inteligentními řídicími jednotkami schopnými automatické optimalizace parametrů – upravují výkon a rychlost v reálném čase na základě tloušťky materiálu a jeho geometrie, včetně ostrých rohů a jemných detailních prvků, kde musí stroj zpomalit a snížit výkon, aby nedošlo k přepálení.
Možnosti materiálů a tloušťek
| Materiál | Typický rozsah tloušťky | Doporučený pomocný plyn | Kvalita hrany |
|---|---|---|---|
| Měkká ocel | 0,5 mm – 30 mm | Kyslík / vzduch | Dobrá, mírná oxidace s O₂ |
| Nerezová ocel | 0,5 mm – 25 mm | Dusík | Vynikající, bez oxidů |
| Hliník | 0,5 mm – 20 mm | Dusík | Dobrá, vyžaduje vysoký výkon |
| Měď | 0,5 mm – 6 mm | Dusík / vzduch | Střední (vysoká odrazivost) |
| Mosaz | 0,5 mm – 8 mm | Dusík | Dobré |
| Galvanizovaná ocel | 0,5 mm – 12 mm | Vzduch / kyslík | Dobře vhodné pro konstrukční díly |
Stroje na řezání vláknovým laserem jsou speciálně navrženy pro práci s kovy. Vysoká míra absorpce laserového paprsku vodivými materiály je činí preferovanou technologií pro výrobu plechů, řezání trubek a výrobu konstrukčních součástí v průmyslových odvětvích od automobilového a leteckého průmyslu až po stavebnictví a výrobu elektroniky.
Úrovně výkonu a jejich praktický význam
Stroje na řezání vláknovým laserem se prodávají v širokém rozsahu výkonových úrovní, obvykle od vstupních systémů o výkonu 1 000 W (1 kW) až po těžké průmyslové systémy o výkonu 30 kW a více. Úroveň výkonu přímo ovlivňuje dvě věci: maximální tloušťku materiálu, který stroj dokáže čistě prořezat, a rychlost řezání tenčích materiálů.
Stroj o výkonu 3 kW řeže mírně legovanou ocel tloušťky 12 mm při praktické výrobní rychlosti, zatímco stejná tloušťka na stroji o výkonu 6 kW se řeže výrazně rychleji – což zkracuje dobu cyklu a zvyšuje výstupní kapacitu. U tenkých plechů tloušťky pod 3 mm dokáže i systém o výkonu 1,5 kW dosáhnout velmi vysokých řezných rychlostí, což znamená, že u tenkého materiálu využívají výkonnější stroje svou výhodu především v rychlosti, nikoli v možnostech řezání.
Výběr vhodné úrovně výkonu vyžaduje upřímné posouzení rozložení tlouštěk materiálů, které obvykle zpracováváte, nikoli pouze vašich příležitostně nejvyšších požadavků.
Proč je efektivita vláknových laserů v roce 2026 důležitější než dříve
Energetická účinnost se stala stále důležitějším kritériem při nákupu, a v tomto ohledu mají stroje pro řezání vláknovým laserem jasnou výhodu nad staršími technologiemi plynových laserů. Účinnost vláknového laserového systému „ze zásuvky“ – tj. poměr elektrického vstupního výkonu k výstupnímu laserovému výkonu – se obvykle pohybuje v rozmezí 25 až 35 %, zatímco u CO₂ systémů se srovnatelného výstupního výkonu činí přibližně 10 %.
V praxi to znamená nižší náklady na elektřinu za každou vyřezanou součástku, sníženou tvorbu tepla v prostředí stroje a menší požadavky na chladicí systém. Vzhledem k nárůstu energetických nákladů a zvyšujícímu se významu uvažování o udržitelnosti při nákupu výrobních zařízení se tento rozdíl v účinnosti stal významnějším faktorem při rozhodování o nákupu.
Často kladené otázky
Jaké materiály nemůže zařízení pro řezání pomocí vláknového laseru řezat? Zařízení pro řezání pomocí vláknového laseru jsou optimalizována pro kovy a jejich výkon je u nekovových materiálů velmi nízký. Dřevo, akryl, kůže, textil a většina plastů efektivně nepohlcují vláknový laserový paprsek o vlnové délce 1 064 nm, což vede k špatné kvalitě řezu nebo k úplnému selhání řezání. Pro nekovové materiály je vhodnou technologií CO₂ laser.
Jak dlouho vydrží zdroj vláknového laseru? Moderní zdroje vláknových laserů mají za normálních podmínek životnost přibližně 100 000 hodin provozu — což výrazně překračuje životnost CO₂ laserových trubic, které se obvykle musí vyměňovat každých 8 000 až 20 000 hodin. Tato prodloužená životnost je jedním z nejsilnějších argumentů ve prospěch vláknové technologie z hlediska celkových nákladů na vlastnictví.
Jaký je rozdíl mezi vláknovým laserovým řezacím strojem a CO₂ laserovým řezačem? Základní rozdíl spočívá v metodě generování svazku a v jeho vlnové délce. Vláknové lasery vyzařují svazek o vlnové délce 1 064 nm, který kovy absorbují mnohem účinněji, čímž jsou rychlejší a energeticky účinnější při řezání kovů. CO₂ lasery vyzařují svazek o vlnové délce 10 640 nm, který se dobře hodí pro řezání nekovových materiálů, avšak při řezání kovů je méně účinný a vyžaduje výrazně více údržby kvůli svému systému dodávky svazku založenému na plynné trubici a zrcadlech.
Vyžaduje vláknový laserový řezací stroj velké množství údržby? Ve srovnání s jinými technologiemi řezání jsou systémy s vláknovým laserem relativně málo náročné na údržbu. Nevyžadují nastavení zrcadel, není třeba vyměňovat plynové trubice a v paprskové dráze nejsou žádné spotřební optické komponenty kromě ochranného okénka v řezací hlavici a trysek. Pravidelná údržba se zaměřuje na čištění optiky řezací hlavice, kontrolu kvality pomocného plynu a mazání vodítek pohybového systému.
Je řezací stroj s vláknovým laserem vhodný pro malé dílny? Vstupní modely systémů s vláknovým laserem výkonu 1 kW až 3 kW jsou dostatečně kompaktní a cenově dostupné i pro malé ocelářské dílny a firmy zabývající se individuálním zpracováním kovů. Klíčovými faktory pro menší provozy jsou dostupná podlahová plocha, infrastruktura pro ventilaci a odvádění kouře a kapacita elektrického přívodu potřebná pro stroj i jeho chladicí jednotku.
Porozumění tomu, jak funguje zařízení pro řezání pomocí vláknového laseru na mechanické i optické úrovni, pomáhá obsluze využít zařízení na maximum a pomáhá kupujícím učinit lépe informovaná rozhodnutí při nákupu. S rostoucími výkonovými úrovněmi a stále častějším nasazením inteligentních řídicích systémů se mezera mezi tím, co tyto stroje dokáží, a tím, co od nich většina uživatelů vyžaduje, stále zvětšuje – což znamená, že uživatelé, kteří si nevyhradili čas na pochopení této technologie, nevyužívají významnou část jejich výkonu.
