
 EN
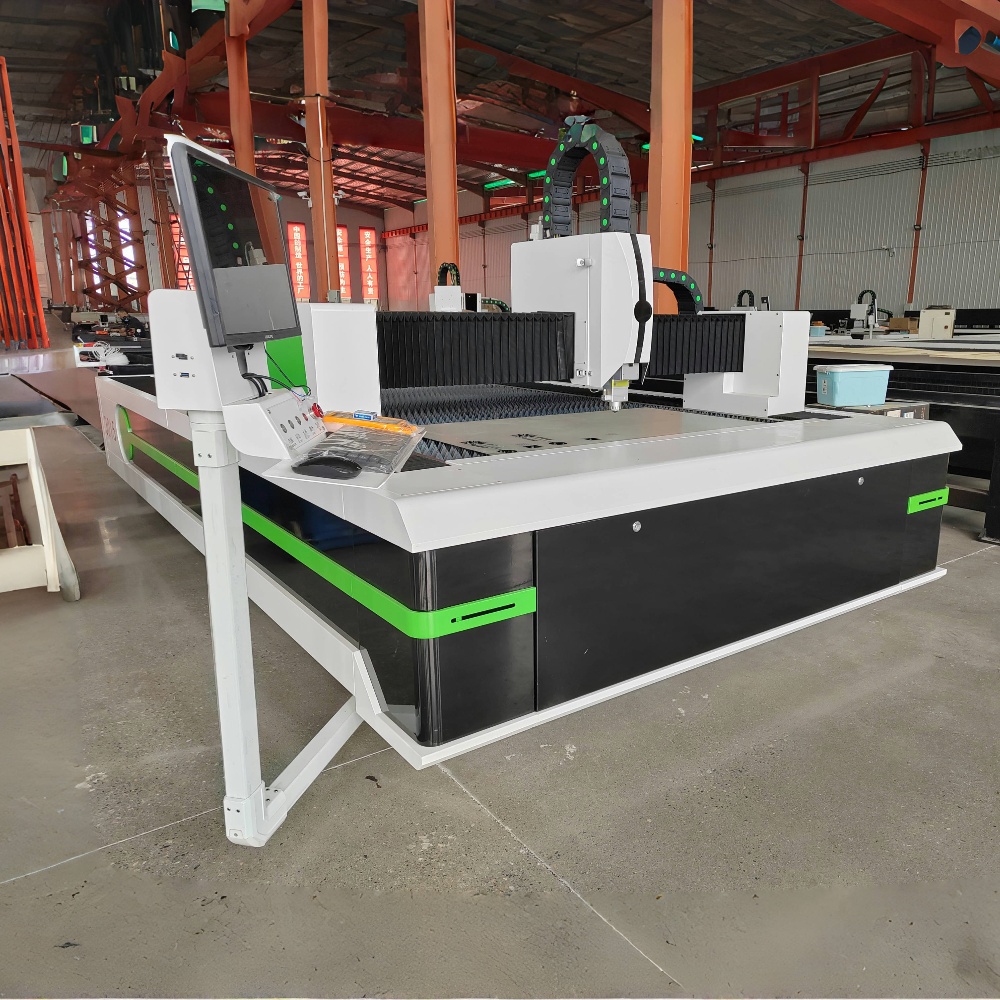
Valmistusteollisuus on nähnyt merkittäviä edistysaskeleita tarkkuusleikkausteknologiassa viimeisen kymmenen vuoden aikana, ja kuitulaserikatkaisin muodostaa tämän kehityksen keskipisteen. Vuonna 2026 nämä järjestelmät ovat voimakkaampia, energiatehokkaampia ja saavutettavampia kuin koskaan aiemmin — silti monet ostajat ja käyttäjät ymmärtävät edelleen vain rajallisesti sitä, mitä koneessa todellisuudessa tapahtuu leikkauksen aikana. Tässä artikkelissa selitetään toimintaperiaatteet, keskeiset komponentit ja käytännön sovellukset yksinkertaisella kielellä.
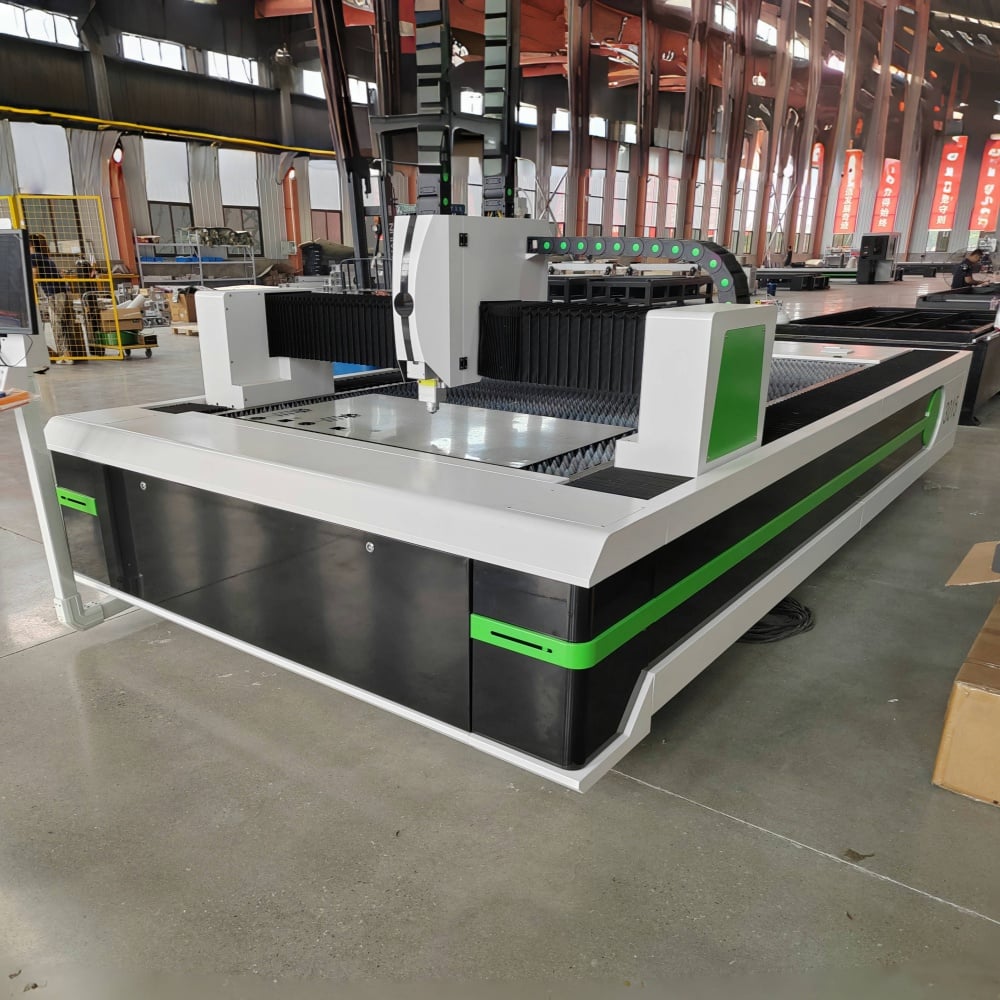
Ydinperiaate: Kuinka kuitulaser-teknologia tuottaa säteen
Toisin kuin CO2-laserit, jotka tuottavat säteenänsä kaasuseoksen sähköistämällä putken sisällä, kuitulaserleikkauskone tuottaa säteensä perustavanlaatuisella eri prosessilla. Valonlähde on siementä laserdiodi, joka tuottaa alhaisen tehon laser signaalin. Tämä signaali syötetään sitten harmaan maaperän alkuaineilla, yleisimmin ytterbiumilla, seostettuun optiseen kuituun, jossa sitä vahvistetaan sen kulkiessa kuidun läpi. Tuloksena on voimakas ja erinomaisen tarkka infrapunasäde, jonka aallonpituus on noin 1 064 nanometriä.
Tämä aallonpituus on noin kymmenen kertaa lyhyempi kuin CO2-laserin aallonpituus, mikä johtaa kaikkiin seuraaviin merkittäviin seurauksiin. Ensinnäkin säde absorboituu paljon helpommin metallien sisään, mikä tekee kuituteknologiasta luonnostaan tehokkaamman johtavilla materiaaleilla. Toiseksi lyhyempi aallonpituus mahdollistaa säteen keskittämisen paljon pienempään pistekokoan, mikä suoraan parantaa leikkausaukon tarkkuutta ja mahdollistaa ohuemmat leikkausaukot.
Vahvistettu säde ohjataan leikkauspäähän joustavalla optisella kuidulla — tämä ratkaisu poistaa vanhoissa laser teknologioissa käytetyt monimutkaiset peilipohjaiset säteenjohtojärjestelmät ja vähentää huoltovaatimuksia merkittävästi.
Mitä tapahtuu leikkauspäähän
Kun säde saavuttaa leikkauspään, se kulkee keskittävän linssin tai kolli-maattorin läpi, joka keskittää sen tarkkaan polttopisteeseen, joka vaaditaan leikattavan materiaalin käsittelyyn. Keskitetty säde osuu metallipinnalle riittävällä voimakkuudella, jotta materiaali höyrystyy tai sulaa heti hyvin pienessä alueessa.
Samanaikaisesti apukaasu — yleensä happi, typpi tai puristettu ilma — ohjataan koaksiaalisesti suutimen kautta säteen ympärille. Apukaasun valinta vaikuttaa merkittävästi leikkauslaatuun ja leikkauksen reunan ominaisuuksiin. Happi kiihdyttää leikkausprosessia pehmeässä teräksessä eksotermissä reaktiossa, mikä mahdollistaa nopeammat leikkaukset, mutta jättää hieman hapettuneen reunan. Typpiä käytetään ruostumattomasta teräksestä ja alumiinista tehtävissä leikkauksissa, joissa vaaditaan puhtaasti oksiditon reunaa; se toimii puhaltimena, joka poistaa sulanutta materiaalia ilman kemiallista reaktiota. Puristettu ilma tarjoaa kustannustehokkaan keskitien vähemmän vaativiin sovelluksiin.
Leikkauspää liikkuu materiaalin pinnalla — CNC-liikesysteemin ohjaamana — seuraen ohjelmoitua työpolkua korkealla nopeudella ja toistettavuudella, kun säde ja kaasuvirtaus toimivat yhdessä jatkuvan, puhtaan leikkauksen aikaansaamiseksi.
CNC-liikesysteemi ja ohjain
Tarkkuus kuitulaserikatkaisin on yhtä hyvä kuin liikkeenohjausjärjestelmä, joka ohjaa leikkuupäätä. Nykyaikaiset koneet käyttävät servo-ohjattuja lineaarisia liikkeenohjausjärjestelmiä X- ja Y-akseleilla, usein lineaarisilla koodareilla, jotka tarjoavat suljetun silmukan sijaintipalautteen. Tämä varmistaa, että leikkuupään todellinen sijainti vastaa komentoa aina, myös korkeilla nopeuksilla.
CNC-ohjain tulkaisee CAM-ohjelmiston luoman G-koodin ja koordinoi samanaikaisesti lasersäteen tehoa, leikkuunopeutta, apukaasun painetta ja akseleiden liikettä. Vuonna 2026 suurin osa keskitasoisista ja teollisista kuitulaserjärjestelmistä toimitetaan älykkäillä ohjaimilla, jotka kykenevät automaattiseen parametrin optimointiin – säätäen tehoa ja nopeutta reaaliajassa materiaalin paksuuden ja geometrian perusteella, mukaan lukien terävät kulmat ja hienot yksityiskohtaiset piirteet, joissa koneen on hidastuttava ja vähennettävä tehoa polttamisen välttämiseksi.
Materiaalit ja paksuusominaisuudet
| Materiaali | Tyyppinen paksuusalue | Suositeltava apukaasu | Reunan laatu |
|---|---|---|---|
| Mieto teräs | 0,5 mm – 30 mm | Happi / Ilma | Hyvä, lievä hapettuminen O₂:n kanssa |
| Ruostumaton teräs | 0,5 mm – 25 mm | Typpeä | Erinomainen, oksideiton |
| Alumiini | 0,5 mm – 20 mm | Typpeä | Hyvä, vaatii korkeaa tehoa |
| Kupari | 0,5 mm – 6 mm | Typpi / Ilma | Keskivertainen (korkea heijastavuus) |
| Messinki | 0,5 mm – 8 mm | Typpeä | Hyvä |
| Rautaustettu teräs | 0,5 mm – 12 mm | Ilma / happi | Hyvä rakenteellisiin osiin |
Kuitulaserleikkauskoneet on suunniteltu erityisesti metallien leikkaamiseen. Niiden korkea säteen absorptiotaso johtavissa materiaaleissa tekee niistä suositun teknologian levytelineiden valmistukseen, putkien leikkaamiseen ja rakenteellisten komponenttien tuotantoon auto- ja ilmailuteollisuudesta rakennusteollisuuteen ja elektroniikan valmistukseen asti.
Tehdot ja niiden käytännöllinen merkitys
Kuitulaserleikkauskoneita myydään laajassa tehdon vaihtelussa, yleensä 1 000 W:n (1 kW) alustavista järjestelmistä aina 30 kW:n tai sitäkin suurempiin tehoihin raskaisiin teollisiin käyttötarkoituksiin. Tehdot vaikuttavat suoraan kahteen asiaan: koneen kykyyn leikata puhdasta materiaalia maksimipaksuudeltaan sekä siihen nopeuteen, jolla se leikkaa ohuempia materiaaleja.
3 kW:n kone leikkaa 12 mm:n pehmeää terästä käytännöllisellä tuotantonopeudella, kun taas sama paksuus 6 kW:n koneella leikataan huomattavasti nopeammin – mikä vähentää kiertoaikaa ja lisää tuottavuutta. Ohuemmille levyteräksille, joiden paksuus on alle 3 mm, jopa 1,5 kW:n järjestelmä saavuttaa erinomaisen leikkausnopeuden, mikä tarkoittaa, että korkeatehoisemmat koneet ohuilla materiaaleilla käyttävät suurimman osan teho-etunsa nopeudesta eikä kyvyistä.
Oikean tehotason valinta edellyttää rehellistä arviota tyypillisistä materiaalin paksuusjakaumastasi, ei ainoastaan satunnaisista maksimipaksuuksistasi.
Miksi kuitulaserin tehokkuus on tärkeämpi vuonna 2026
Energiatehokkuus on muodostunut yhä tärkeämmäksi ostokriteeriksi, ja kuitulaserleikkauskoneella on tässä suhteessa selvä etu vanhempiin kaasulaser-teknologioihin verrattuna. Kuitulaserjärjestelmän verkkotehokkuus – eli sähkötehon ja laserlähtötehon suhde – vaihtelee tyypillisesti 25–35 %:n välillä, kun taas vastaavan tehon CO₂-järjestelmien verkkotehokkuus on noin 10 %.
Käytännössä tämä tarkoittaa alhaisempia sähkönkustannuksia kohdeosaa kohden, vähemmän lämpöä tuottavaa koneympäristöä ja pienempää jäähdytysjärjestelmän kapasiteettivaatimusta. Koska energiakustannukset ovat nousseet ja kestävyysnäkökohdat ovat saaneet kaupallisesti merkitystä valmistusostojen yhteydessä, tämä tehokkuusero on noussut merkittävämmäksi tekijäksi ostopäätöksissä.
UKK
Mitä materiaaleja kuitulaserleikkauskone ei pysty leikkaamaan? Kuitulaserleikkauskoneet on optimoitu metallien leikkaamiseen ja ne toimivat huonosti ei-metallimateriaaleilla. Puu, akryyli, nahka, kudus ja useimmat muovit eivät absorboi 1 064 nm:n kuitulaserin aallonpituutta tehokkaasti, mikä johtaa huonoon leikkaustulokseen tai leikkauksen kokonaan puuttumiseen. Ei-metalleille sopiva teknologia on CO2-laser.
Kuinka kauan kuitulaserlähde kestää? Modernit kuitulaserlähteet on luokiteltu noin 100 000 tunniksi käyttöikää normaaleissa olosuhteissa — paljon pidemmäksi kuin CO2-laserputkien käyttöikä, jotka yleensä vaativat vaihtoa 8 000–20 000 tunnin välein. Tämä pidempi käyttöikä on yksi vahvimmin kokonaishintakustannusten kannalta tukevista argumenteista kuitulaseriteknologian hyväksi.
Mikä on ero kuitulaserleikkauskoneen ja CO2-laserleikkauskoneen välillä? Perusero on säteenmuodostustapa ja aallonpituus. Kuitulaserit tuottavat 1 064 nm:n säteen, jonka metallit absorboivat huomattavasti tehokkaammin, mikä tekee niistä nopeampia ja energiatehokkaampia metallien leikkaamisessa. CO2-laserit tuottavat 10 640 nm:n säteen, joka toimii hyvin ei-metallisilla materiaaleilla, mutta on vähemmän tehokas metallien leikkauksessa ja vaatii huomattavasti enemmän huoltoa kaasuputken ja peilipohjaisen säteenjakelujärjestelmänsä vuoksi.
Vaatiiko kuitulaserleikkauskone paljon huoltoa? Verrattuna muihin leikkausteknologioihin kuitulaserjärjestelmät vaativat suhteellisen vähän huoltoa. Niissä ei ole peilejä, joita pitäisi säätää, ei kaasuputkia, joita pitäisi vaihtaa, eikä muuta kulutusoptiikkaa säteen kulkuun kuin suojalasi leikkauspäähän ja suutin. Säännöllinen huolto keskittyy leikkauspään optiikan puhdistamiseen, apukaasun laadun tarkistamiseen ja liiketusjärjestelmän ohjausrautojen voiteluun.
Sopivatko kuitulaserleikkauskoneet pienille työpajoille? Aloittelijatasoiset kuitulaserjärjestelmät tehoalueella 1 kW–3 kW ovat riittävän kompakteja ja edullisia pienille valmistusliikkeille ja räätälöityihin metallityöliikkeisiin. Pienemmän toiminnan kannalta keskeisiä tekijöitä ovat käytettävissä oleva lattiatila, ilmanvaihto- ja savunpoistojärjestelmä sekä koneen ja sen jäähdytysyksikön vaatima sähkötehokapasiteetti.
Ymmärtäminen siitä, kuinka kuitulaserleikkauskone toimii mekaanisella ja optisella tasolla, auttaa käyttäjiä hyödyntämään laitetta mahdollisimman tehokkaasti ja auttaa ostajia tekemään paremmin perusteltuja ostopäätöksiä. Kun tehotasot nousevat ja älykkäät ohjausjärjestelmät muodostuvat standardiksi, ero siitä, mitä nämä koneet pystyvät tekemään, ja siitä, mitä useimmat käyttäjät niiltä vaativat, jatkaa laajentumistaan – mikä jättää huomattavaa suorituskykyä käyttämättä niille, jotka eivät ole ottaneet aikaa ymmärtääkseen teknologiaa.
