
 EN
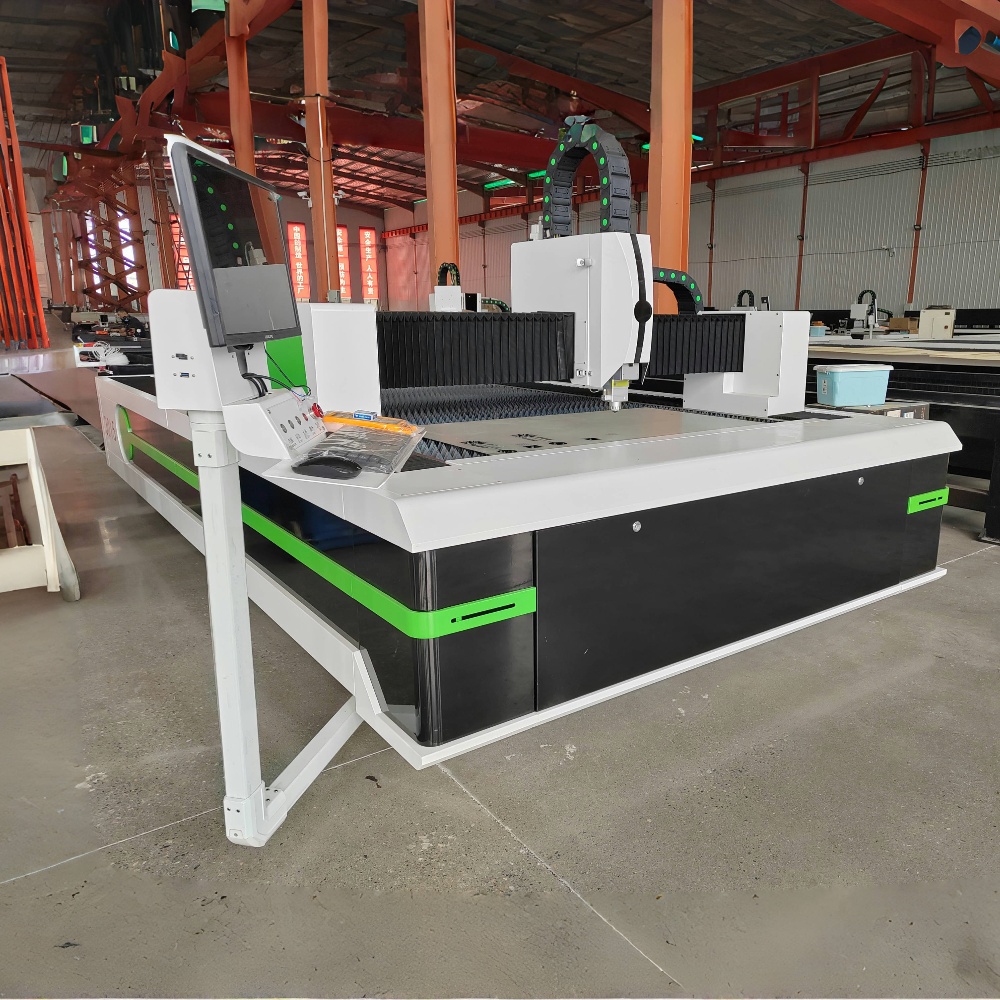
Framleiðsluheimurinn hefur séð mikilvægar áframhaldandi þróun í nákvæmum skurðtækni á síðustu áratug, og fiber laserskorið er örugglega í miðjunni á þessari þróun. Árið 2026 eru þessi kerfi meira aflmikil, meira orkueffektív og aðgengilegri en áður — en margir kaupendur og rekendur hafa samt takmarkað skilning á því sem raunverulega gerist inni í vélinni á meðan skurður er framkvæmdur. Þessi grein útskýrir virkingarprinsippin, lykilhlutana og raunverulegar notkunarviðmið í einföldum orðum.
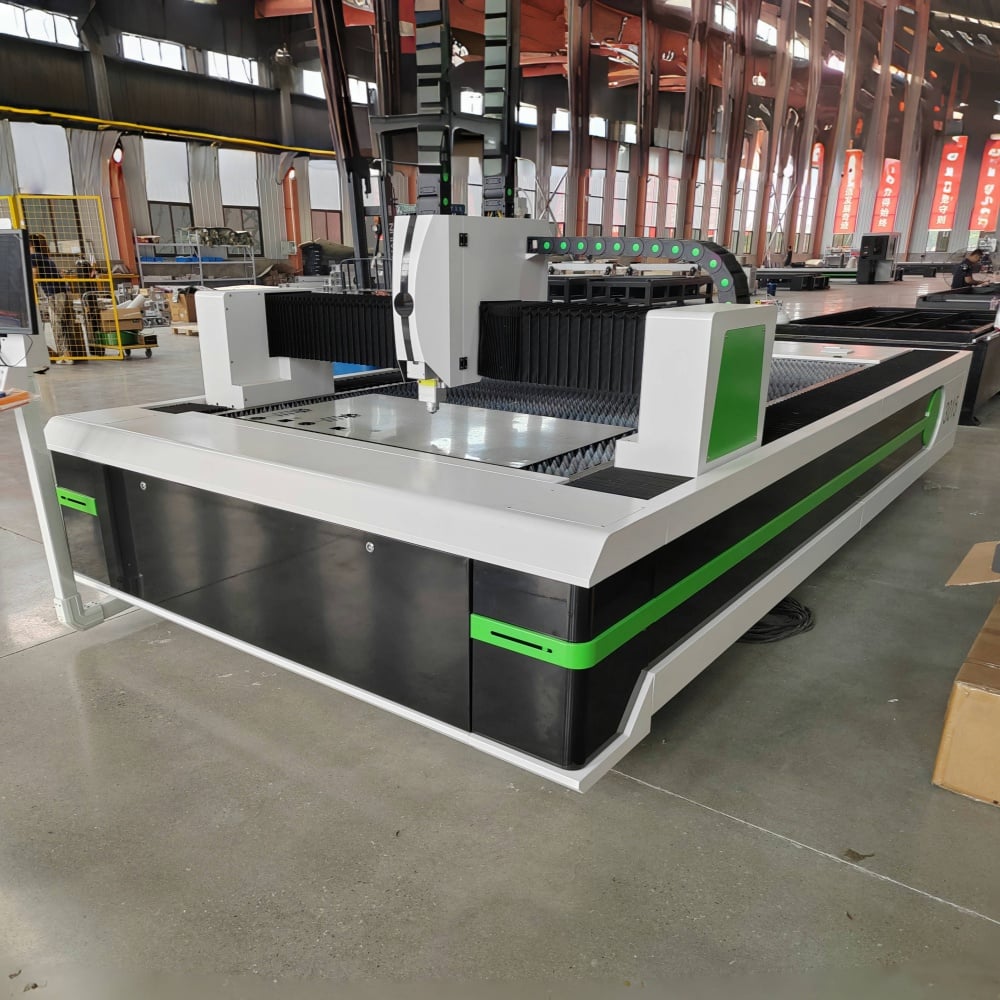
Lykilprinsippið: Hvernig frumgælur tækni myndar geisla
Ólíkt CO2-skurðlásrum, sem framleiða ljósstrauminn sinn með því að ræsa gasblöndu inni í rör, framleiðir skurðlásr með fiberljósi strauminn sinn með öfundarlega öðru ferli. Ljóskeldurinn er frælásr dióða, sem framleiðir lágvirknan ljósstraum. Þessi straumur er síðan settur inn í ljósskáka sem er döpuð með sjaldgæfum jarðmetölum — oftast ytterbín — og styrktur á meðan hann fer í gegnum skákuna. Niðurstaðan er mikill, mjög beinljós infrarauður ljósstraum með bylgjulengd á við um 1.064 nanómetra.
Þessi bylgjulengd er um tíu sinnum styttri en þá sem CO2-lásrar hafa, sem hefur tvo mikilvæga áhrifa. Fyrst og fremst er straumurinn miklu auðveldara að reisa í metalla, sem gerir fiber-tæknið af sér náttúrulega áhrifamikilvægrt á leiðandi efni. Annars leyfir styttri bylgjulengdin að beina strauminum í miklu minni punkt, sem þýðir beint smalari skurðbreidd og hærra skurðnákvæmni.
Aukna geisminn er sendur til skurðhausins með sniðugum ljósleiðaraþræði — hönnun sem útskýrir flókna spegilbyggða geisminnssendingarkerfi sem eru í eldri geislertækni og minnkar viðhaldskröfur áttungar.
Hvað gerist í skurðhausinum
Þegar geisminn nær skurðhausinu fer hann í gegnum samleitisskálinn eða samleitir sem beinir hann á nákvæmann sameiningarpunktinn sem þarf fyrir efnið sem er að skera. Samleiti geisminninn hefur nægan áhrifastyrk til að strjállgera eða brjóta efnið á augabragði á mjög lítinn svæði.
Á sama tíma er hjálpgas — venjulega súrefni, stikstofn eða þýtt loft — gefið samáslega í gegnum dúsa sem umlykur geislan. Val á hjálpgasi hefur áhrif á gæði skurðsins og eiginleika brúnarinnar. Súrefni hrökkar skurðferlið á lágt kolefnishaldandi stáli með endothermri viðbrögðum, sem gefur hraðara skurði en með auðkennilegri oxíðbrosu á brúninni. Stikstofn er notaður við skurð á rustfritt stál og álúmíníum þar sem hrein brún án oxíða er krafist; hann virkar sem blásameðhald til að fjarlægja smelti efni án viðbragða. Þýtt loft býður upp á kostaeftirlitna miðjuveg fyrir minna kröfufuldar notkunarmöguleika.
Skurðhausinn færist yfir yfirborð efnisins — stýrtur af CNC-hreyfikerfinu — og fylgir forrituðum tólferli með háum hraða og endurteknanleika, á meðan geislan og gasstraumurinn vinna saman til að framleiða samfelldan, hreinan skurð.
CNC-hreyfikerfið og stýrikerfið
Nákvæmni fiber laserskorið er jafn góð og hreyfikerfið sem stýrir skurðhausinum. Nútíma vélar nota rásstýrða servohreyfikerfi á X- og Y-ásnum, oft með línulegum kóðara sem veita lokaða lykla staðsetningarsvör. Þetta tryggir að raunverulegi staðsetningur skurðhausins sé í samræmi við skipunina á öllum tímum, jafnvel við háar hraða.
CNC-stýrikerfið túlkar G-kóðann sem CAM-hugbúnaðurinn hefur búið til og samstillir laserorku, skurðhraða, þýðigasspennu og ásahreyfingu samtímis. Árið 2026 eru flest miðvilja- og iðnaðarfiberlaserkerfi send í verslun með snjallstýrikerfum sem geta sjálfvirkt valið bestu stillingar — breyta orku og hraða í rauntíma eftir efnaþykkt og lögun, þar á meðal sharp horn og fína smáatriði þar sem vélin þarf að minnka hraða og lægja orkuna til að koma í veg fyrir brennslu.
Efnavægi og þykktarmöguleikar
| Efni | Típískt þykktarsvið | Mælt er með hjálpargas | Kvalíta afmarka |
|---|---|---|---|
| Lágbítlagt stál | 0,5 mm – 30 mm | Súrefni / Loft | Gott, létt oxíðun með O₂ |
| Ryðfrítt stál | 0,5 mm – 25 mm | Köfnunarefni | Vel gott, án oxíðs |
| Ál | 0,5 mm – 20 mm | Köfnunarefni | Góð, krefst hárs afls |
| Kopar | 0,5 mm – 6 mm | Nitrogín / Loft | Meðalhráða (hár endurspegling) |
| Messing | 0,5 mm – 8 mm | Köfnunarefni | Gott |
| Galltstál | 0,5 mm – 12 mm | Loft / Súrefni | Góð fyrir uppbyggingardeildir |
Fíburlásarskjárur eru áætlaðar sérstaklega fyrir málm. Háa endurspeglingarhlutfallið á leiðandi efnum gerir þær að forgangstækni fyrir framleiðslu plátumáls, röruna skerðingar og framleiðslu uppbyggingardeilda í ýmsum atvinnugreinum, frá bílagerð og geimferð til byggingar- og rafrænnar framleiðslu.
Vinnuþættir og þeirra raunhæf merking
Fílur-laser-sniðvélir eru selldar í fjölbreyttri vinnuframleiðslu, venjulega frá 1.000 W (1 kW) fyrir upphafsskerfum upp í 30 kW eða meira fyrir þung iðnaðarnotkun. Vinnustig áhrifar beint tveggja hluta: hámarksþykkt efna sem vélin getur skorið hreint og hraða sem hún getur skorið þunnari efni með.
3 kW véla sker 12 mm mýtt stál við raunhæfan framleiðsluhraða, en sama þykktin á 6 kW vélu fer miklu hraðar – sem minnkar tíma fyrir hverja umferð og aukar framleiðslu. Fyrir þunn plátustál undir 3 mm getur jafnvel 1,5 kW kerfi náð mjög háum skurðhraða, sem þýðir að vélar með hærri vinnugetu nota mest af ávinningi sínum á þunnri efni fyrir hraða frekar en fyrir getu.
Að velja rétt vinnustig krefst ósannfæringar um venjulega þykktadreifingu efna sem þú vinnur með, ekki aðeins um hámarksthýkktina sem þú notar sjaldan.
Af hverju er áhrifamikilvægi fílur-lasers miklu mikilvægri árið 2026
Orkunotkunareffektívhed hefur orðið ávallt mikilvægri kaupskoðun, og fílur-laserinn hefur áþreifanlega áframskot fram yfir eldri gas-laser tækni í þessu tilviki. Vegg-stöðuorkunotkun fílur-laserkerfis — hlutfallið milli rafmagnsins sem sett er inn og úttaks afls lasers — liggur venjulega á bilinu 25–35%, miðað við um það bil 10% fyrir CO₂-kerfi með jafn miklu úttaksafli.
Í raunveruleika þýðir þetta lægri rafmagnskostnaður fyrir hvert skorðað hlut, minni hitagjöf í vinnusvæðinu og minni krefða af kælis kerfi. Þar sem orkukostnaður hefur hækkað og umhugsun um sjálfbærni hefur verið aukin í kaupum í framleiðslu, hefur þessi munur í notkunareffektívhed verið aukin áhrifameginþáttur í ákvarðanatöku um kaup.
Algengar spurningar
Hverjum efnum getur fílur-laserinn ekki skorið? Fíburlásarskjáravélar eru háðar fyrir metali og afhenda illa á ekki-metálhlutum. Tré, akríl, skinn, efni og flest plastmismunir neyta ekki 1.064 nm fíburlásargolfsins á skilvirkan hátt, sem leidir til slæmrar skurðgæða eða enginna skurða í heild. Fyrir ekki-metál er CO2-lásar tæknin viðeigandi.
Hversu lengi varar fíburlásarheimild? Nútíma fíburlásarheimildir eru metnar fyrir um það bil 100.000 klukkustundir virkislífs undir venjulegum skilyrðum — langt yfir líftíma CO2-lásarrörs, sem þurfa venjulega að skipta út eftir 8.000 til 20.000 klukkustundir. Þessi lengri þjónustutími er ein af sterkustu rökunum fyrir heildarkostnaðarreikninginn fyrir fíburlásartæknina.
Hver er munurinn á fíburlásarskjáravél og CO2-lásarskjáravél? Grundvallarhugtakið er aðferðin til að framleiða geislan og bylgjulengdin. Fílurgeislar framleiða 1.064 nm geisla sem metalið neysir miklu árangursríkara, sem gerir þá hraðara og orkueffektívri við skurðverkefni á málmi. CO₂-geislar framleiða 10.640 nm geisla sem virkar vel á ómetöllum en er minna árangursríkur við málmskurð og krefst miklu meiri viðhalds vegna gasræðis og spegilbyggðs geisladreifingarkerfis.
Krefst fílurgeislaskurðvélar mikils viðhalds? Í samanburði við aðrar skurðtækni eru fílurgeislahólfkerfi tiltölulega lágvíðhalds. Það eru engir speglar sem þurfa að vera stilltir, engar gasrör sem þurfa að vera skipt, og engin neysluhluti í geislapunkti nema verndarglasinu í skurðhausnum og útgangsröret. Venjulegt viðhald snýst um hreinsun á skurðhausgeislastikum, athugun á gæðum hjálpargasins og smyrslu á leiðsluskiptunum í hreyfikerfinu.
Er fílurgeislaskurðvéla hentug fyrir litla verkstæði? Inngangsstigsskerpilásakerfis í vinnusviðinu 1 kW til 3 kW eru nógu fyrir þétt og ódýr fyrir smávirkja í framleiðslu og sérsniðna málmvinnslufyrirtæki. Lykilþættirnir fyrir minni rekstrarstöðvar eru tiltækur gólflatumál, loftskipta- og røykdráttarbygging, og rafmagnsveitur sem vélin og kæliþátturinn krefjast.
Að skilja hvernig skerpilásaklippuvél virkar á mekanískum og ljósskynjum stig hjálpar rekstraraðilum að nýta tækin best og hjálpar kaupendum að taka betri upplýsta kaupákvörðun. Á meðan aflstig hækka og snjallstýrslukerfi verða venjuleg, heldur bilin á milli þess sem þessi vélar geta gert og þess sem flestir notendur biðja um að breiðast – sem skilar miklu af framleiðslu ónotuð fyrir þá sem hafa ekki tekið tíma til að skilja tæknina.
