
 EN
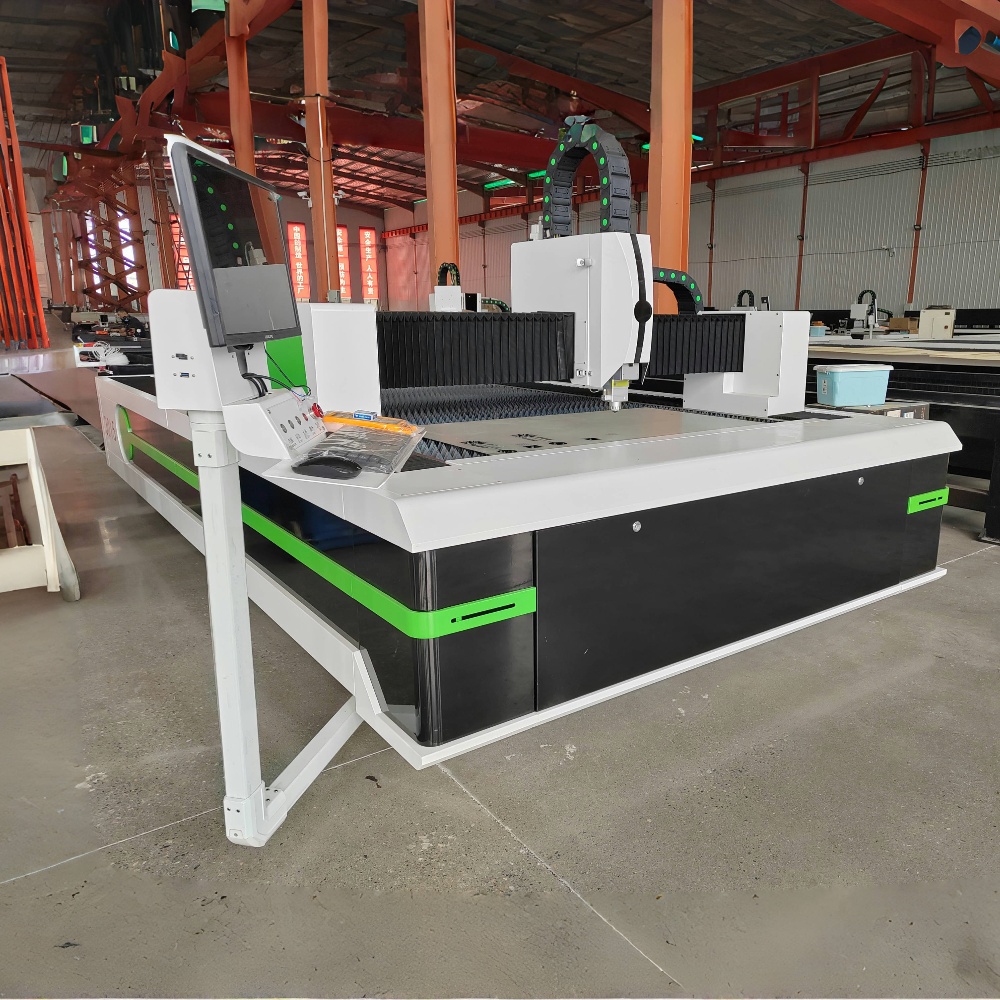
Thế giới sản xuất đã chứng kiến những tiến bộ đáng kể trong công nghệ cắt chính xác trong thập kỷ qua, và máy cắt laser sợi nằm vững chắc ở trung tâm của sự tiến hóa đó. Năm 2026, các hệ thống này mạnh hơn, tiết kiệm năng lượng hơn và dễ tiếp cận hơn bao giờ hết — nhưng nhiều người mua và vận hành vẫn có hiểu biết hạn chế về những gì thực sự diễn ra bên trong máy trong quá trình cắt. Bài viết này giải thích rõ nguyên lý hoạt động, các thành phần cốt lõi và ứng dụng thực tiễn bằng ngôn ngữ đơn giản.
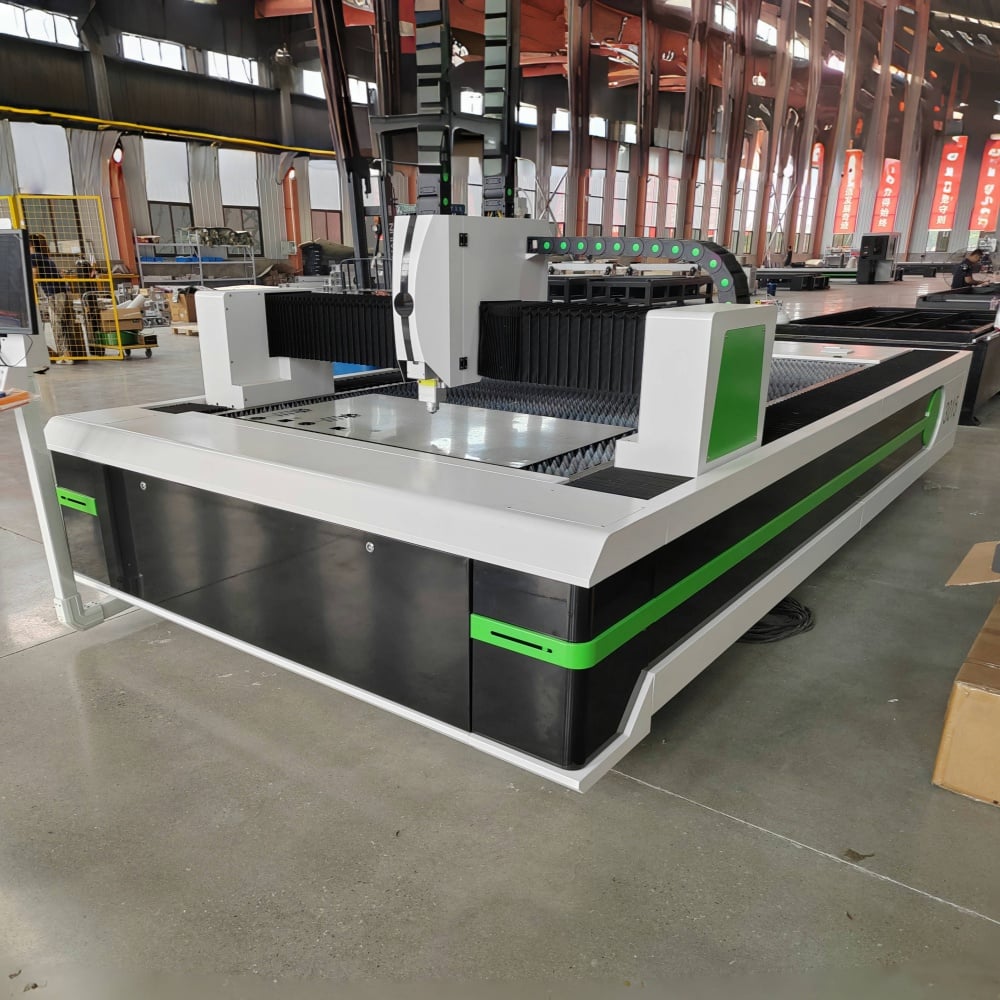
Nguyên lý cốt lõi: Công nghệ laser sợi quang tạo ra chùm tia như thế nào
Khác với laser CO2, vốn tạo ra chùm tia bằng cách kích thích hỗn hợp khí bên trong một ống, máy cắt laser sợi quang tạo ra chùm tia của nó thông qua một quy trình cơ bản khác biệt. Nguồn sáng là một đi-ốt laser gốc (seed laser diode), phát ra tín hiệu laser có công suất thấp. Tín hiệu này sau đó được đưa vào một cáp quang được pha tạp các nguyên tố đất hiếm — phổ biến nhất là ytterbium — và được khuếch đại khi di chuyển dọc theo sợi quang. Kết quả là một chùm tia ánh sáng hồng ngoại mạnh mẽ, tập trung cao với bước sóng khoảng 1.064 nanomet.
Bước sóng này ngắn hơn khoảng mười lần so với bước sóng của laser CO2, dẫn đến hai hệ quả quan trọng. Thứ nhất, chùm tia dễ bị hấp thụ hơn nhiều bởi kim loại, khiến công nghệ sợi quang về bản chất hiệu quả hơn trên các vật liệu dẫn điện. Thứ hai, bước sóng ngắn hơn cho phép chùm tia được hội tụ thành một điểm có đường kính nhỏ hơn nhiều, từ đó trực tiếp mang lại độ rộng rãnh cắt (kerf) mỏng hơn và độ chính xác cắt cao hơn.
Chùm tia được khuếch đại được dẫn đến đầu cắt thông qua cáp quang linh hoạt — thiết kế này loại bỏ các hệ thống dẫn chùm tia dựa trên gương phức tạp vốn có trong các công nghệ laser cũ và giảm đáng kể yêu cầu bảo trì.
Điều gì xảy ra tại đầu cắt
Khi chùm tia đến đầu cắt, nó đi qua một thấu kính hội tụ hoặc bộ collimator để tập trung chính xác vào điểm tiêu cự cần thiết cho vật liệu đang được cắt. Chùm tia hội tụ tác động lên bề mặt kim loại với cường độ đủ lớn để ngay lập tức làm bay hơi hoặc nóng chảy vật liệu trong một diện tích rất nhỏ.
Đồng thời, một loại khí hỗ trợ — thường là oxy, nitơ hoặc không khí nén — được dẫn đồng trục qua vòi phun bao quanh chùm tia. Việc lựa chọn khí hỗ trợ có ảnh hưởng đáng kể đến chất lượng đường cắt và đặc tính mép cắt. Oxy làm tăng tốc quá trình cắt trên thép carbon thấp thông qua phản ứng tỏa nhiệt, cho phép cắt nhanh hơn nhưng để lại mép cắt bị oxy hóa nhẹ. Nitơ được sử dụng khi cắt thép không gỉ và nhôm, nơi yêu cầu mép cắt sạch, không có oxit; nitơ đóng vai trò là khí thổi để đẩy vật liệu nóng chảy ra ngoài mà không gây phản ứng hóa học. Không khí nén mang lại giải pháp chi phí hiệu quả ở mức trung bình, phù hợp cho các ứng dụng ít yêu cầu khắt khe hơn.
Đầu cắt di chuyển dọc theo bề mặt vật liệu — được điều khiển bởi hệ thống chuyển động CNC — vẽ theo đường chạy dao đã lập trình với tốc độ cao và độ lặp lại chính xác, trong khi chùm tia và dòng khí phối hợp với nhau để tạo ra một đường cắt liên tục và sạch.
Hệ thống chuyển động CNC và Bộ điều khiển
Độ chính xác của một máy cắt laser sợi chỉ tốt như hệ thống chuyển động điều khiển đầu cắt. Các máy hiện đại sử dụng hệ thống chuyển động tuyến tính được điều khiển bằng servo trên các trục X và Y, thường đi kèm bộ mã hóa tuyến tính cung cấp phản hồi vị trí vòng kín. Điều này đảm bảo rằng vị trí thực tế của đầu cắt luôn khớp với vị trí được lệnh, ngay cả ở tốc độ cao.
Bộ điều khiển CNC diễn giải mã G được tạo ra bởi phần mềm CAM và đồng bộ hóa đồng thời công suất laser, tốc độ cắt, áp suất khí hỗ trợ và chuyển động của các trục. Đến năm 2026, hầu hết các hệ thống laser sợi quang tầm trung và công nghiệp đều được trang bị bộ điều khiển thông minh có khả năng tối ưu hóa tự động thông số — điều chỉnh công suất và tốc độ theo thời gian thực dựa trên độ dày và hình dạng vật liệu, bao gồm cả các góc nhọn và chi tiết tinh xảo, nơi máy cần giảm tốc và hạ công suất để tránh cháy.
Khả năng về vật liệu và độ dày
| Vật liệu | Phạm vi độ dày điển hình | Khí hỗ trợ đề xuất | Chất lượng mép cắt |
|---|---|---|---|
| Thép mềm | 0,5 mm – 30 mm | Khí oxy / Không khí | Tốt, oxy hóa nhẹ khi dùng O₂ |
| Thép không gỉ | 0,5 mm – 25 mm | Nitơ | Xuất sắc, không tạo oxit |
| Nhôm công nghiệp | 0,5 mm – 20 mm | Nitơ | Tốt, yêu cầu công suất cao |
| Đồng | 0,5 mm – 6 mm | Nitơ / Không khí | Trung bình (độ phản xạ cao) |
| Đồng thau | 0,5 mm – 8 mm | Nitơ | Tốt |
| Thép mạ kẽm | 0,5 mm – 12 mm | Không khí / Oxy | Phù hợp cho các bộ phận kết cấu |
Các máy cắt laser sợi quang được thiết kế đặc biệt để cắt kim loại. Tỷ lệ hấp thụ chùm tia cao trên các vật liệu dẫn điện khiến công nghệ này trở thành lựa chọn ưu tiên trong gia công tấm kim loại, cắt ống và sản xuất các bộ phận kết cấu trong nhiều ngành công nghiệp như ô tô, hàng không vũ trụ, xây dựng và sản xuất điện tử.
Các mức công suất và ý nghĩa thực tiễn của chúng
Các máy cắt laser sợi quang được bán với nhiều mức công suất khác nhau, thường dao động từ các hệ thống đầu vào 1.000 W (1 kW) đến các hệ thống công nghiệp nặng có công suất lên tới 30 kW hoặc cao hơn. Mức công suất ảnh hưởng trực tiếp đến hai yếu tố: độ dày tối đa của vật liệu mà máy có thể cắt sạch và tốc độ cắt đối với các vật liệu mỏng hơn.
Một máy công suất 3 kW có thể cắt thép carbon dày 12 mm với tốc độ sản xuất thực tế, trong khi cùng độ dày đó trên máy công suất 6 kW chạy nhanh hơn đáng kể — giảm thời gian chu kỳ và tăng năng suất. Đối với kim loại tấm mỏng dưới 3 mm, ngay cả hệ thống 1,5 kW cũng có thể đạt được tốc độ cắt rất cao, nghĩa là các máy công suất cao hơn khi cắt vật liệu mỏng chủ yếu phát huy lợi thế của mình vào tốc độ chứ không phải khả năng cắt.
Việc lựa chọn mức công suất phù hợp đòi hỏi đánh giá trung thực về phân bố độ dày vật liệu tiêu biểu của bạn, chứ không chỉ dựa vào độ dày tối đa mà bạn thỉnh thoảng mới xử lý.
Tại sao Hiệu suất Laser Sợi Quang Lại Quan Trọng Hơn Vào Năm 2026
Hiệu quả năng lượng đã trở thành một tiêu chí mua sắm ngày càng quan trọng, và máy cắt laser sợi quang rõ ràng vượt trội hơn các công nghệ laser khí cũ về mặt này. Hiệu suất điện – quang (wall-plug efficiency) của hệ thống laser sợi quang — tức tỷ lệ giữa công suất điện đầu vào và công suất laser đầu ra — thường dao động từ 25% đến 35%, so với khoảng 10% đối với các hệ thống CO₂ có cùng công suất đầu ra.
Về mặt thực tiễn, điều này có nghĩa là chi phí điện năng thấp hơn cho mỗi chi tiết được cắt, lượng nhiệt sinh ra trong môi trường máy giảm và yêu cầu về hệ thống làm mát nhỏ hơn. Khi chi phí năng lượng tăng cao và các yếu tố bền vững ngày càng có trọng lượng thương mại lớn hơn trong quy trình mua sắm sản xuất, khoảng chênh lệch hiệu suất này đã trở thành một yếu tố nổi bật hơn trong các quyết định mua hàng.
Câu hỏi thường gặp
Máy cắt laser sợi quang không thể cắt được những vật liệu nào? Máy cắt laser sợi quang được tối ưu hóa để cắt kim loại và hoạt động kém trên các vật liệu phi kim loại. Gỗ, acrylic, da, vải và hầu hết các loại nhựa không hấp thụ hiệu quả bước sóng laser sợi quang ở mức 1.064 nm, dẫn đến chất lượng cắt kém hoặc hoàn toàn không cắt được. Đối với vật liệu phi kim loại, công nghệ laser CO2 là lựa chọn phù hợp.
Nguồn laser sợi quang có tuổi thọ bao lâu? Các nguồn laser sợi hiện đại có tuổi thọ hoạt động khoảng 100.000 giờ trong điều kiện bình thường — vượt xa tuổi thọ của các ống laser CO₂, vốn thường phải thay thế sau mỗi 8.000–20.000 giờ. Tuổi thọ sử dụng kéo dài này là một trong những lập luận mạnh nhất về tổng chi phí sở hữu (TCO) khi lựa chọn công nghệ laser sợi.
Sự khác biệt giữa máy cắt laser sợi và máy cắt laser CO₂ là gì? Sự khác biệt cơ bản nằm ở phương pháp tạo chùm tia và bước sóng. Laser sợi tạo ra chùm tia có bước sóng 1.064 nm, mà kim loại hấp thụ hiệu quả hơn nhiều, nhờ đó thực hiện cắt kim loại nhanh hơn và tiết kiệm năng lượng hơn. Laser CO₂ tạo ra chùm tia có bước sóng 10.640 nm, phù hợp tốt với vật liệu phi kim loại nhưng kém hiệu quả hơn khi cắt kim loại và đòi hỏi bảo trì đáng kể hơn do hệ thống dẫn tia dựa trên ống khí và gương.
Máy cắt laser sợi có yêu cầu bảo trì nhiều không? So với các công nghệ cắt khác, hệ thống laser sợi quang tương đối ít yêu cầu bảo trì. Hệ thống không có gương cần căn chỉnh, không có ống khí cần thay thế, và không có thành phần quang học tiêu hao nào nằm trên đường đi của chùm tia ngoại trừ cửa sổ bảo vệ ở đầu cắt và vòi phun. Bảo trì định kỳ chủ yếu tập trung vào việc làm sạch các thành phần quang học của đầu cắt, kiểm tra chất lượng khí hỗ trợ và bôi trơn các thanh dẫn hướng của hệ thống chuyển động.
Máy cắt laser sợi quang có phù hợp với xưởng nhỏ không? Các hệ thống laser sợi quang cấp nhập môn trong dải công suất từ 1 kW đến 3 kW đủ nhỏ gọn và chi phí đủ phải chăng để sử dụng trong các xưởng gia công kim loại quy mô nhỏ và các doanh nghiệp gia công kim loại theo yêu cầu. Các yếu tố cần xem xét chính đối với một cơ sở quy mô nhỏ bao gồm diện tích mặt bằng sẵn có, hệ thống thông gió và hút khói, cũng như công suất nguồn điện cần thiết cho máy và đơn vị làm mát (chiller) của nó.
Hiểu cách máy cắt laser sợi quang hoạt động ở cấp độ cơ học và quang học giúp người vận hành khai thác tối đa hiệu suất thiết bị và hỗ trợ người mua đưa ra quyết định mua sắm sáng suốt hơn. Khi mức công suất tăng lên và các hệ thống điều khiển thông minh trở thành tiêu chuẩn, khoảng cách giữa những gì những máy này có thể làm được và những gì phần lớn người dùng yêu cầu từ chúng ngày càng gia tăng — dẫn đến việc bỏ sót đáng kể tiềm năng hiệu suất đối với những người chưa dành thời gian tìm hiểu về công nghệ này.
