
 EN
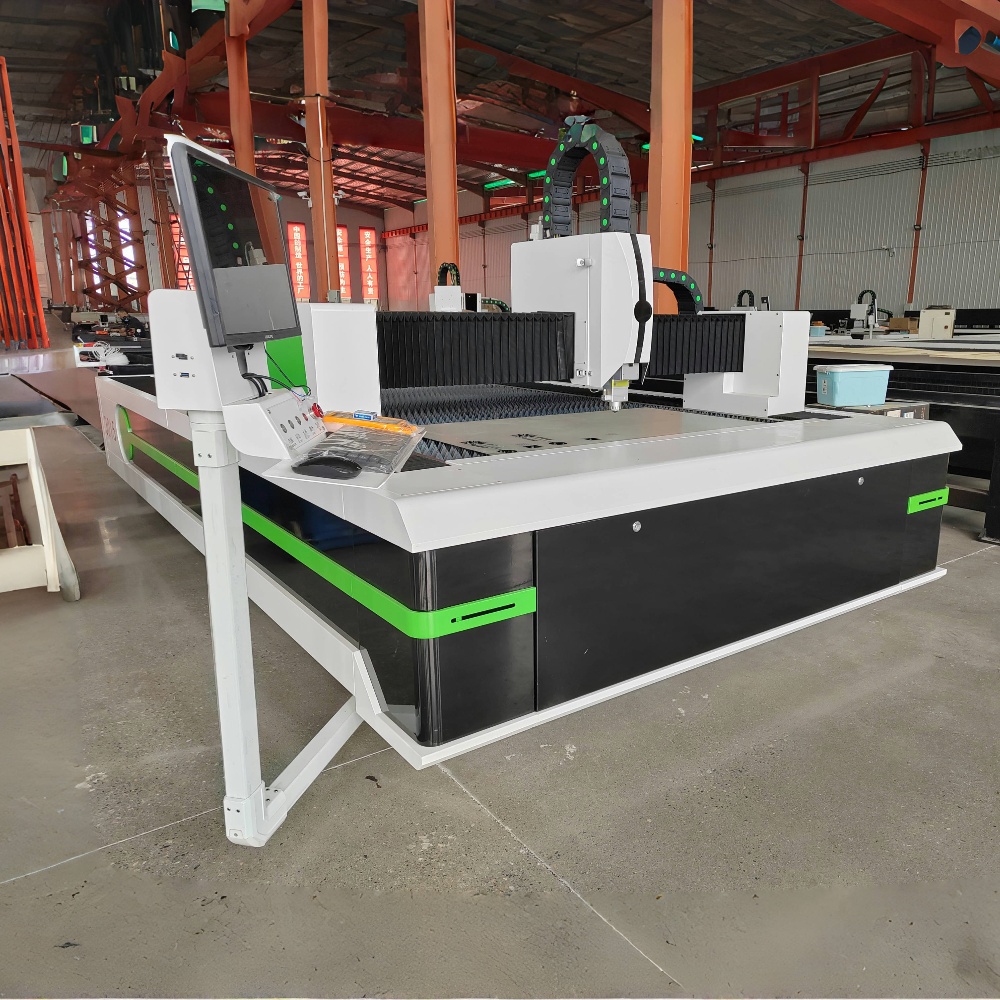
โลกของการผลิตได้เห็นความก้าวหน้าอย่างน่าทึ่งในเทคโนโลยีการตัดแบบแม่นยำตลอดทศวรรษที่ผ่านมา และ เครื่องตัดไฟเบอร์เลเซอร์ ตั้งมั่นอยู่ใจกลางของวิวัฒนาการนั้นอย่างมั่นคง ภายในปี ค.ศ. 2026 ระบบเหล่านี้มีกำลังสูงขึ้น มีประสิทธิภาพการใช้พลังงานดีขึ้น และเข้าถึงได้ง่ายขึ้นกว่าที่เคยเป็นมา — แต่ผู้ซื้อและผู้ปฏิบัติงานจำนวนมากยังมีความเข้าใจจำกัดเกี่ยวกับสิ่งที่เกิดขึ้นจริงภายในเครื่องระหว่างกระบวนการตัด บทความนี้จะอธิบายหลักการทำงาน องค์ประกอบหลัก และการประยุกต์ใช้งานจริงในเชิงปฏิบัติอย่างเข้าใจง่าย
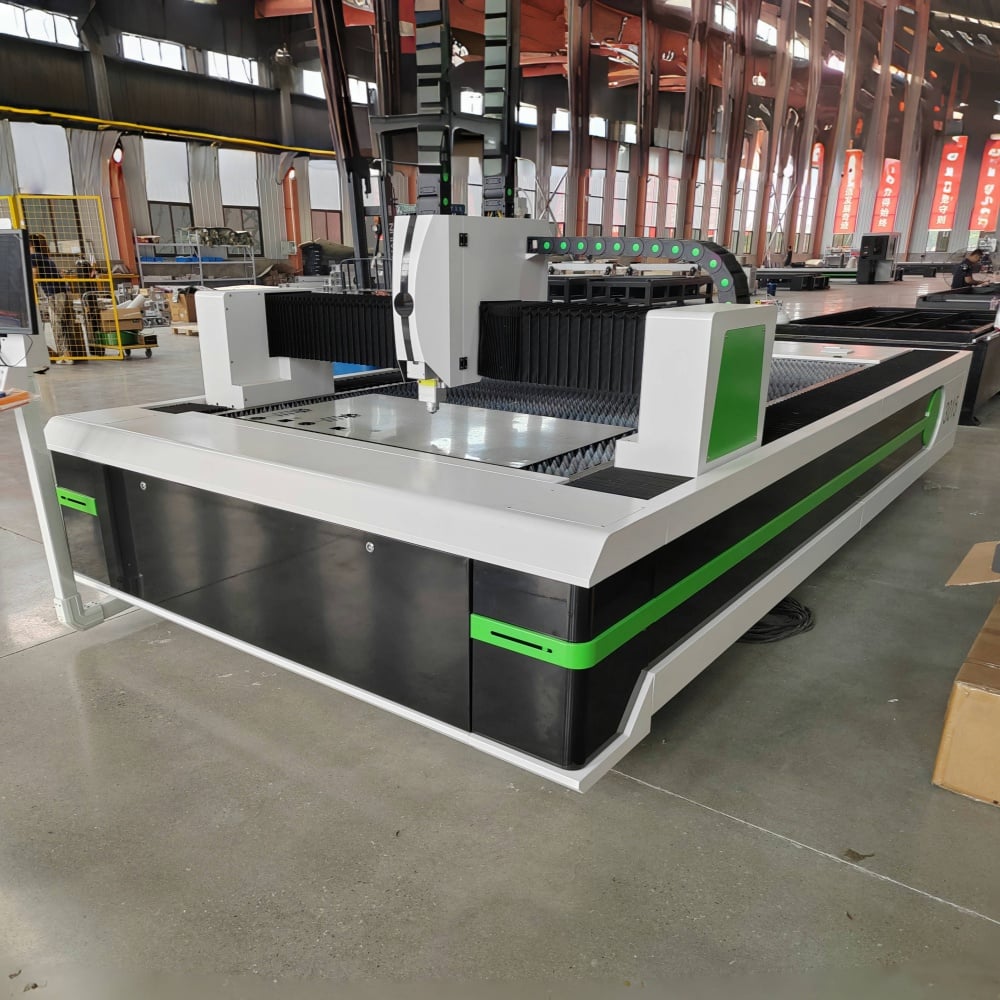
หลักการพื้นฐาน: เทคโนโลยีเลเซอร์ไฟเบอร์สร้างลำแสงอย่างไร
ต่างจากเลเซอร์ CO2 ซึ่งสร้างลำแสงโดยการกระตุ้นส่วนผสมของก๊าซภายในหลอด เครื่องตัดด้วยเลเซอร์ไฟเบอร์จะสร้างลำแสงผ่านกระบวนการที่แตกต่างโดยสิ้นเชิง แหล่งกำเนิดแสงคือไดโอดเลเซอร์ต้นแบบ (seed laser diode) ซึ่งสร้างสัญญาณเลเซอร์กำลังต่ำ สัญญาณนั้นจะถูกส่งผ่านสายเคเบิลใยแก้วนำแสงที่มีการเติมธาตุหายาก — โดยทั่วไปคืออิตเทอร์เบียม — และถูกขยายกำลังขณะเดินทางผ่านเส้นใย ผลลัพธ์ที่ได้คือลำแสงอินฟราเรดที่มีความเข้มข้นสูงมากและโฟกัสอย่างแม่นยำ ซึ่งมีความยาวคลื่นประมาณ 1,064 นาโนเมตร
ความยาวคลื่นนี้สั้นกว่าความยาวคลื่นของเลเซอร์ CO2 ประมาณสิบเท่า ซึ่งส่งผลสำคัญสองประการ ประการแรก ลำแสงถูกดูดซับโดยโลหะได้ดีกว่ามาก ทำให้เทคโนโลยีเลเซอร์ไฟเบอร์มีประสิทธิภาพสูงกว่าโดยธรรมชาติเมื่อใช้กับวัสดุที่นำไฟฟ้า ประการที่สอง ความยาวคลื่นที่สั้นกว่าช่วยให้ลำแสงสามารถโฟกัสให้เป็นจุดที่มีเส้นผ่านศูนย์กลางเล็กลงมาก ซึ่งส่งผลโดยตรงให้เกิดความกว้างของรอยตัด (kerf width) ที่แคบลงและมีความแม่นยำในการตัดสูงขึ้น
ลำแสงที่ถูกขยายแล้วจะถูกส่งไปยังหัวตัดผ่านสายเคเบิลใยแก้วนำแสงแบบยืดหยุ่น — ซึ่งเป็นการออกแบบที่ช่วยกำจัดระบบส่งลำแสงแบบใช้กระจกที่ซับซ้อน ซึ่งพบได้ในเทคโนโลยีเลเซอร์รุ่นเก่า และลดความต้องการในการบำรุงรักษาลงอย่างมาก
สิ่งที่เกิดขึ้นที่หัวตัด
เมื่อลำแสงมาถึงหัวตัดแล้ว จะผ่านเลนส์โฟกัสหรือคอลลิเมเตอร์ซึ่งทำหน้าที่รวมลำแสงให้เข้มข้นจนถึงจุดโฟกัสที่แม่นยำตามที่วัสดุที่ต้องการตัดกำหนด ลำแสงที่ถูกโฟกัสแล้วจะกระทบพื้นผิวโลหะด้วยความเข้มข้นเพียงพอที่จะทำให้วัสดุบริเวณเล็กๆ นั้นระเหิดหรือละลายทันที
ในเวลาเดียวกัน แก๊สช่วยตัด — โดยทั่วไปคือออกซิเจน ไนโตรเจน หรืออากาศอัด — จะถูกส่งผ่านหัวฉีดแบบโคแอกเซียล (coaxially) รอบลำแสง ทางเลือกของแก๊สช่วยตัดมีผลอย่างมีน้ำหนักต่อคุณภาพการตัดและลักษณะของขอบที่ได้ ออกซิเจนเร่งกระบวนการตัดเหล็กกล้าคาร์บอนต่ำผ่านปฏิกิริยาเอกโซเทอร์มิก ทำให้สามารถตัดได้เร็วขึ้น แต่ขอบที่ได้อาจมีการออกซิไดซ์เล็กน้อย ไนโตรเจนใช้สำหรับการตัดเหล็กกล้าไร้สนิมและอลูมิเนียม โดยที่ต้องการขอบที่สะอาดและไม่มีออกไซด์ ทำหน้าที่เป็นตัวเป่าเพื่อขับวัสดุที่หลอมละลายออกไปโดยไม่มีปฏิกิริยาเคมี อากาศอัดให้สมดุลระหว่างต้นทุนและประสิทธิภาพที่เหมาะสมสำหรับงานที่ไม่ต้องการความแม่นยำสูงนัก
หัวตัดจะเคลื่อนที่ไปตามพื้นผิวของวัสดุ — ภายใต้การควบคุมของระบบขับเคลื่อน CNC — ตามเส้นทางเครื่องมือ (toolpath) ที่โปรแกรมไว้ด้วยความเร็วสูงและความแม่นยำซ้ำได้สูง ในขณะที่ลำแสงและกระแสแก๊สทำงานร่วมกันเพื่อสร้างรอยตัดที่ต่อเนื่องและสะอาด
ระบบขับเคลื่อน CNC และตัวควบคุม
ความแม่นยำของ เครื่องตัดไฟเบอร์เลเซอร์ มีคุณภาพดีเท่ากับระบบขับเคลื่อนที่ควบคุมหัวตัดเท่านั้น ระบบเครื่องจักรสมัยใหม่ใช้ระบบขับเคลื่อนเชิงเส้นแบบเซอร์โวสำหรับแกน X และ Y มักมีเอนโคเดอร์เชิงเส้นเพื่อให้ข้อมูลย้อนกลับตำแหน่งแบบปิดวงจร ซึ่งช่วยให้มั่นใจได้ว่าตำแหน่งจริงของหัวตัดจะสอดคล้องกับตำแหน่งที่สั่งการไว้เสมอ แม้ในขณะทำงานที่ความเร็วสูง
คอนโทรลเลอร์ CNC ทำหน้าที่ตีความรหัส G-code ที่สร้างขึ้นโดยซอฟต์แวร์ CAM และประสานงานการควบคุมกำลังลำแสงเลเซอร์ ความเร็วในการตัด แรงดันก๊าซช่วย และการเคลื่อนที่ของแกนทั้งหมดพร้อมกัน ในปี ค.ศ. 2026 เครื่องเลเซอร์ไฟเบอร์ระดับกลางและระดับอุตสาหกรรมส่วนใหญ่มาพร้อมกับคอนโทรลเลอร์อัจฉริยะที่สามารถปรับพารามิเตอร์โดยอัตโนมัติ — ปรับกำลังและความเร็วแบบเรียลไทม์ตามความหนาและรูปทรงของวัสดุ รวมถึงบริเวณมุมแหลมและรายละเอียดที่บอบบางซึ่งเครื่องจำเป็นต้องลดความเร็วและลดกำลังเพื่อหลีกเลี่ยงการไหม้
ความสามารถของวัสดุและความหนา
| วัสดุ | ช่วงความหนาทั่วไป | ก๊าซช่วยตัดที่แนะนำ | คุณภาพของขอบ |
|---|---|---|---|
| เหล็กอ่อน | 0.5 มม. – 30 มม. | ออกซิเจน / อากาศ | ดี แต่มีการออกซิเดชันเล็กน้อยเมื่อใช้ O₂ |
| สแตนเลส | 0.5 มม. – 25 มม. | ไนโตรเจน | ยอดเยี่ยม ไม่มีออกไซด์ |
| อลูมิเนียม | 0.5 มม. – 20 มม. | ไนโตรเจน | ดี แต่ต้องใช้กำลังสูง |
| ทองแดง | 0.5 มม. – 6 มม. | ไนโตรเจน / อากาศ | ปานกลาง (การสะท้อนแสงสูง) |
| ทองเหลือง | 0.5 มม. – 8 มม. | ไนโตรเจน | ดี |
| เหล็กชุบสังกะสี | 0.5 มม. – 12 มม. | อากาศ / ออกซิเจน | เหมาะสำหรับชิ้นส่วนโครงสร้าง |
เครื่องตัดด้วยเลเซอร์ไฟเบอร์ถูกออกแบบมาโดยเฉพาะสำหรับการตัดโลหะ โดยอัตราการดูดซับลำแสงสูงบนวัสดุที่นำไฟฟ้า ทำให้เทคโนโลยีนี้เป็นที่นิยมใช้ในการผลิตชิ้นส่วนโลหะแผ่น ท่อ และชิ้นส่วนโครงสร้าง ทั้งในอุตสาหกรรมยานยนต์ อวกาศ การก่อสร้าง และการผลิตอุปกรณ์อิเล็กทรอนิกส์
ระดับกำลังและน้ำหนักความหมายเชิงปฏิบัติ
เครื่องตัดด้วยเลเซอร์ไฟเบอร์มีจำหน่ายในหลากหลายระดับกำลัง โดยทั่วไปเริ่มต้นที่ระบบระดับเริ่มต้น 1,000 วัตต์ (1 กิโลวัตต์) ไปจนถึง 30 กิโลวัตต์หรือมากกว่านั้นสำหรับการใช้งานอุตสาหกรรมหนัก ระดับกำลังส่งผลโดยตรงต่อสองปัจจัย ได้แก่ ความหนาสูงสุดของวัสดุที่เครื่องสามารถตัดได้อย่างสะอาด และความเร็วในการตัดวัสดุที่มีความหนาน้อยกว่า
เครื่องกำลัง 3 กิโลวัตต์สามารถตัดเหล็กแผ่นธรรมดาความหนา 12 มม. ได้ที่ความเร็วการผลิตที่ใช้งานได้จริง ในขณะที่เครื่องกำลัง 6 กิโลวัตต์สามารถตัดวัสดุความหนาเดียวกันได้เร็วกว่าอย่างมาก ซึ่งช่วยลดเวลาในการทำงานแต่ละรอบและเพิ่มปริมาณการผลิตโดยรวม สำหรับแผ่นโลหะบางที่มีความหนาน้อยกว่า 3 มม. แม้แต่ระบบกำลัง 1.5 กิโลวัตต์ก็สามารถบรรลุความเร็วในการตัดสูงมากได้ หมายความว่าเครื่องกำลังสูงจะใช้ข้อได้เปรียบหลักในด้านความเร็วมากกว่าความสามารถในการตัดวัสดุที่หนากว่าเมื่อใช้กับวัสดุบาง
การเลือกระดับกำลังที่เหมาะสมจำเป็นต้องประเมินอย่างตรงไปตรงมาเกี่ยวกับการกระจายความหนาของวัสดุที่คุณใช้งานโดยทั่วไป ไม่ใช่เพียงแค่ความหนาสูงสุดที่คุณอาจใช้เป็นครั้งคราว
เหตุใดประสิทธิภาพของเลเซอร์ไฟเบอร์จึงมีความสำคัญมากขึ้นในปี ค.ศ. 2026
ประสิทธิภาพการใช้พลังงานได้กลายเป็นเกณฑ์สำคัญในการตัดสินใจซื้อที่เพิ่มขึ้นเรื่อย ๆ และเครื่องตัดด้วยเลเซอร์ไฟเบอร์มีข้อได้เปรียบที่ชัดเจนเหนือเทคโนโลยีเลเซอร์ก๊าซรุ่นเก่าในด้านนี้ ประสิทธิภาพการแปลงพลังงานจากแหล่งจ่ายไฟ (Wall-plug efficiency) ของระบบเลเซอร์ไฟเบอร์ — ซึ่งหมายถึงอัตราส่วนระหว่างพลังงานไฟฟ้าขาเข้ากับพลังงานเลเซอร์ขาออก — โดยทั่วไปอยู่ในช่วง 25% ถึง 35% เมื่อเทียบกับระบบที่ใช้เลเซอร์ CO₂ ที่ให้กำลังแสงขาออกเท่ากันซึ่งมีประสิทธิภาพเพียงประมาณ 10%
ในทางปฏิบัติ หมายความว่าค่าใช้จ่ายด้านไฟฟ้าต่อชิ้นส่วนที่ถูกตัดจะลดลง ความร้อนที่เกิดขึ้นในสภาพแวดล้อมของเครื่องจักรลดลง และระบบระบายความร้อนที่จำเป็นมีขนาดเล็กลง ทั้งนี้ เนื่องจากราคาพลังงานเพิ่มสูงขึ้นและประเด็นด้านความยั่งยืนได้รับความสำคัญมากขึ้นในการจัดซื้อจัดจ้างสำหรับการผลิต ช่องว่างด้านประสิทธิภาพนี้จึงกลายเป็นปัจจัยที่มีน้ำหนักมากขึ้นในการตัดสินใจซื้อ
คำถามที่พบบ่อย
เครื่องตัดด้วยเลเซอร์ไฟเบอร์สามารถตัดวัสดุใดไม่ได้บ้าง? เครื่องตัดด้วยเลเซอร์ไฟเบอร์ได้รับการออกแบบให้เหมาะสมกับโลหะเป็นพิเศษ และให้ผลลัพธ์ที่ไม่ดีเมื่อใช้กับวัสดุที่ไม่ใช่โลหะ ไม้ อะคริลิก หนัง ผ้า และพลาสติกส่วนใหญ่ไม่สามารถดูดซับความยาวคลื่นเลเซอร์ไฟเบอร์ที่ 1,064 นาโนเมตรได้อย่างมีประสิทธิภาพ ส่งผลให้คุณภาพการตัดต่ำมาก หรือไม่สามารถตัดได้เลย สำหรับวัสดุที่ไม่ใช่โลหะ เทคโนโลยีที่เหมาะสมคือเลเซอร์ CO2
แหล่งกำเนิดเลเซอร์ไฟเบอร์มีอายุการใช้งานนานเท่าใด? แหล่งกำเนิดเลเซอร์ไฟเบอร์สมัยใหม่มีอายุการใช้งานประมาณ 100,000 ชั่วโมงภายใต้สภาวะปกติ — ซึ่งยาวนานกว่าอายุการใช้งานของหลอดเลเซอร์ CO2 อย่างมาก โดยทั่วไปแล้วหลอดเลเซอร์ CO2 จะต้องเปลี่ยนทุก 8,000 ถึง 20,000 ชั่วโมง อายุการใช้งานที่ยืดเยื้อนี้ถือเป็นหนึ่งในข้อโต้แย้งที่แข็งแกร่งที่สุดเกี่ยวกับต้นทุนรวมตลอดอายุการเป็นเจ้าของ (Total Cost of Ownership) สำหรับเทคโนโลยีเลเซอร์ไฟเบอร์
ความแตกต่างระหว่างเครื่องตัดด้วยเลเซอร์ไฟเบอร์กับเครื่องตัดด้วยเลเซอร์ CO2 คืออะไร ความแตกต่างพื้นฐานอยู่ที่วิธีการสร้างลำแสงและค่าความยาวคลื่น ลำแสงเลเซอร์ไฟเบอร์มีความยาวคลื่น 1,064 นาโนเมตร ซึ่งโลหะดูดซับได้มีประสิทธิภาพสูงกว่ามาก จึงทำให้เหมาะสำหรับงานตัดโลหะได้เร็วกว่าและประหยัดพลังงานกว่า ส่วนเลเซอร์ CO2 สร้างลำแสงที่มีความยาวคลื่น 10,640 นาโนเมตร ซึ่งทำงานได้ดีกับวัสดุที่ไม่ใช่โลหะ แต่มีประสิทธิภาพต่ำกว่าเมื่อใช้กับโลหะ และต้องบำรุงรักษาบ่อยกว่ามาก เนื่องจากระบบส่งลำแสงอาศัยหลอดก๊าซและกระจกสะท้อน
เครื่องตัดด้วยเลเซอร์ไฟเบอร์ต้องการการบำรุงรักษาบ่อยหรือไม่ เมื่อเปรียบเทียบกับเทคโนโลยีการตัดอื่นๆ ระบบเลเซอร์ไฟเบอร์มีความต้องการการบำรุงรักษาค่อนข้างต่ำ ไม่มีกระจกที่ต้องปรับแนว ไม่มีหลอดก๊าซที่ต้องเปลี่ยน และไม่มีชิ้นส่วนออปติกที่ใช้แล้วทิ้งอยู่ในเส้นทางลำแสง ยกเว้นหน้าต่างป้องกันที่หัวตัดและหัวพ่น (nozzle) การบำรุงรักษาเป็นประจำจะเน้นที่การล้างเลนส์ของหัวตัด การตรวจสอบคุณภาพก๊าซช่วยตัด และการหล่อลื่นรางนำทางของระบบขับเคลื่อน
เครื่องตัดด้วยเลเซอร์ไฟเบอร์เหมาะสำหรับโรงงานขนาดเล็กหรือไม่? ระบบเลเซอร์ไฟเบอร์ระดับเริ่มต้นที่มีกำลังไฟตั้งแต่ 1 กิโลวัตต์ ถึง 3 กิโลวัตต์ มีขนาดกะทัดรัดและราคาเหมาะสมสำหรับโรงงานแปรรูปโลหะขนาดเล็กและธุรกิจแปรรูปโลหะตามสั่ง ปัจจัยสำคัญที่ควรพิจารณาสำหรับการดำเนินงานขนาดเล็ก ได้แก่ พื้นที่ว่างบนพื้นโรงงานที่มีอยู่ โครงสร้างพื้นฐานสำหรับระบบระบายอากาศและดูดควัน และความสามารถในการจ่ายไฟฟ้าที่จำเป็นสำหรับเครื่องจักรและหน่วยควบคุมอุณหภูมิน้ำเย็น (chiller unit)
การเข้าใจวิธีการทำงานของเครื่องตัดด้วยเลเซอร์ไฟเบอร์ในระดับกลไกและออปติกช่วยให้ผู้ปฏิบัติงานสามารถใช้ประสิทธิภาพของอุปกรณ์ได้สูงสุด และช่วยให้ผู้ซื้อสามารถตัดสินใจเลือกซื้อได้อย่างมีข้อมูลมากยิ่งขึ้น ทั้งนี้ เมื่อระดับกำลังไฟเพิ่มสูงขึ้นและระบบควบคุมอัจฉริยะกลายเป็นมาตรฐาน ช่องว่างระหว่างศักยภาพที่เครื่องเหล่านี้สามารถทำได้ กับสิ่งที่ผู้ใช้งานส่วนใหญ่เรียกร้องจากเครื่องจักรยังคงกว้างขึ้นเรื่อยๆ — ส่งผลให้ผู้ใช้งานที่ไม่ได้ใช้เวลาศึกษาความเข้าใจในเทคโนโลยีนี้เสียโอกาสในการใช้ศักยภาพที่แท้จริงของเครื่องไปอย่างมาก
