
 EN
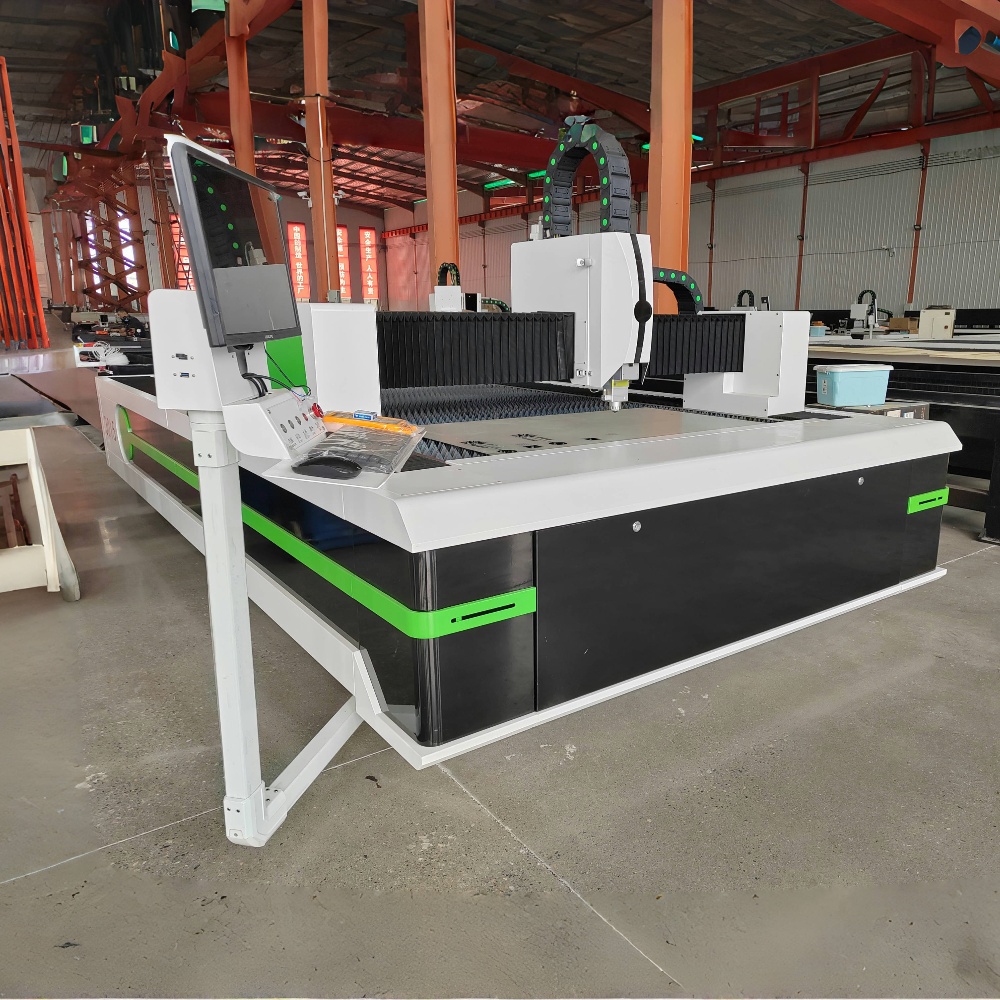
Мир производства за последнее десятилетие стал свидетелем выдающихся достижений в области технологий прецизионной резки, и машина для резки волоконного лазера занимает центральное место в этом процессе эволюции. В 2026 году такие системы стали мощнее, энергоэффективнее и доступнее, чем когда-либо ранее — однако многие покупатели и операторы по-прежнему имеют ограниченное представление о том, что на самом деле происходит внутри станка во время резки. В этой статье простым языком объясняются принципы работы, основные компоненты и практические применения.
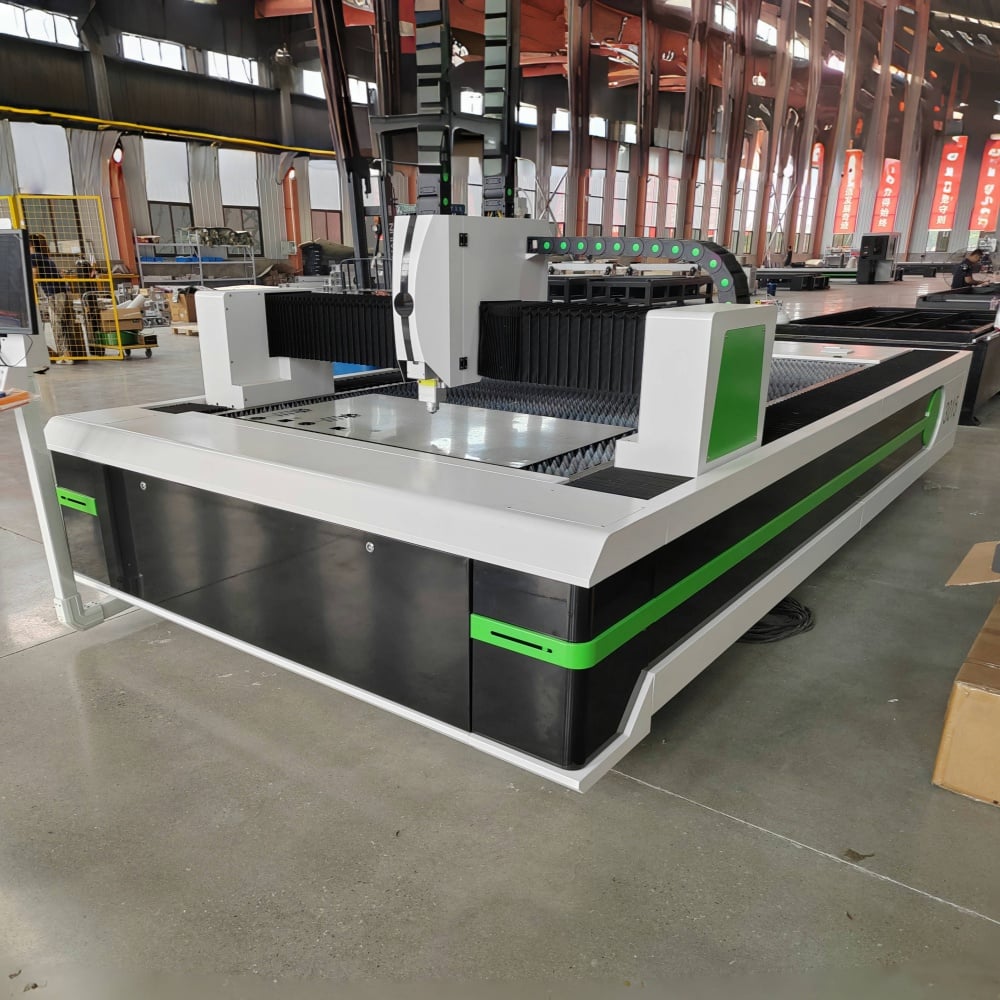
Основной принцип: как волоконно-оптическая лазерная технология генерирует лазерный луч
В отличие от CO2-лазеров, которые генерируют лазерный луч за счёт возбуждения газовой смеси внутри трубки, волоконный лазерный станок для резки создаёт свой луч по принципиально иному механизму. Источником света служит исходный лазерный диод, генерирующий слабомощный лазерный сигнал. Этот сигнал затем подаётся в оптоволоконный кабель, легированный редкоземельными элементами — чаще всего иттербием — и усиливается по мере прохождения через волокно. В результате получается интенсивный, чрезвычайно сфокусированный инфракрасный луч с длиной волны около 1064 нанометров.
Эта длина волны примерно в десять раз короче, чем у CO2-лазера, что имеет два существенных последствия. Во-первых, такой луч значительно лучше поглощается металлами, что делает волоконную технологию изначально более эффективной при обработке проводящих материалов. Во-вторых, более короткая длина волны позволяет сфокусировать луч в пятно значительно меньшего диаметра, что напрямую обеспечивает меньшую ширину реза (керфа) и более высокую точность резки.
Усиленный лазерный луч подаётся к режущей головке по гибкому оптоволоконному кабелю — такая конструкция исключает сложные системы передачи луча на основе зеркал, характерные для устаревших лазерных технологий, и значительно снижает требования к техническому обслуживанию.
Что происходит в режущей головке
После того как луч достигает режущей головки, он проходит через фокусирующую линзу или коллиматор, которые концентрируют его в точку фокуса, необходимую для обрабатываемого материала. Сфокусированный луч воздействует на поверхность металла с такой интенсивностью, что мгновенно испаряет или плавит материал на очень небольшом участке.
Одновременно вспомогательный газ — обычно кислород, азот или сжатый воздух — подаётся коаксиально через сопло, окружающее лазерный луч. Выбор вспомогательного газа оказывает существенное влияние на качество реза и характеристики кромки. Кислород ускоряет процесс резки низкоуглеродистой стали за счёт экзотермической реакции, обеспечивая более высокую скорость резки, однако кромка при этом слегка окисляется. Азот применяется при резке нержавеющей стали и алюминия, где требуется чистая, неокисленная кромка; он действует как выдувающий агент, удаляя расплавленный материал без химической реакции. Сжатый воздух представляет собой экономически выгодную промежуточную альтернативу для менее требовательных задач.
Режущая головка перемещается по поверхности материала — под управлением системы ЧПУ — точно следуя запрограммированному траекторному пути с высокой скоростью и повторяемостью, в то время как лазерный луч и поток газа совместно обеспечивают непрерывный и чистый рез.
Система движения ЧПУ и контроллер
Точность машина для резки волоконного лазера качество резки определяется только системой перемещения, управляющей режущей головкой. Современные станки используют сервоприводные линейные системы перемещения по осям X и Y, зачастую с линейными энкодерами, обеспечивающими замкнутую обратную связь по положению. Это гарантирует, что фактическое положение режущей головки в любой момент времени соответствует заданному положению, даже при высоких скоростях.
ЧПУ-контроллер интерпретирует G-код, сгенерированный ПО CAM, и одновременно координирует мощность лазера, скорость резки, давление вспомогательного газа и движение осей. В 2026 году большинство среднего и промышленного волоконно-лазерных станков поставляются с интеллектуальными контроллерами, способными к автоматической оптимизации параметров — в реальном времени корректируя мощность и скорость в зависимости от толщины и геометрии обрабатываемого материала, включая острые углы и мелкие детали, где станок должен снизить скорость и уменьшить мощность, чтобы избежать прожогов.
Материалы и возможности по толщине
| Материал | Типичный диапазон толщины | Рекомендуемый вспомогательный газ | Качество кромок |
|---|---|---|---|
| Мягкая сталь | 0,5 мм – 30 мм | Кислород / воздух | Хорошо, незначительное окисление при использовании O₂ |
| Нержавеющая сталь | 0,5 мм – 25 мм | Азот | Отлично, без оксидного налёта |
| Алюминий | 0,5 мм – 20 мм | Азот | Хорошо, требует высокой мощности |
| Медь | 0,5 мм – 6 мм | Азот / воздух | Умеренный (высокая отражательная способность) |
| Латунь | 0,5 мм – 8 мм | Азот | Хорошо |
| Оцинкованная сталь | 0,5 мм – 12 мм | Воздух / кислород | Подходит для несущих деталей |
Волоконно-лазерные станки для резки специально разработаны для обработки металлов. Высокий коэффициент поглощения лазерного излучения проводящими материалами делает эту технологию предпочтительной для раскроя листового металла, резки труб и производства конструкционных компонентов в таких отраслях, как автомобилестроение, авиастроение, строительство и производство электроники.
Уровни мощности и их практическое значение
Волоконно-лазерные станки для резки продаются в широком диапазоне выходных мощностей — от базовых систем мощностью 1000 Вт (1 кВт) до тяжёлых промышленных установок мощностью 30 кВт и выше. Уровень мощности напрямую влияет на два параметра: максимальную толщину материала, которую станок может чисто разрезать, и скорость резки более тонких материалов.
Машина мощностью 3 кВт разрезает сталь низкого качества толщиной 12 мм со скоростью, пригодной для практического производства, тогда как при той же толщине на машине мощностью 6 кВт резка осуществляется значительно быстрее — сокращая цикл обработки и повышая производительность. Для тонколистового металла толщиной менее 3 мм даже система мощностью 1,5 кВт способна обеспечить очень высокую скорость резки, а это означает, что более мощные машины при обработке тонкого материала реализуют большую часть своего преимущества за счёт скорости, а не за счёт расширения технологических возможностей.
Выбор оптимального уровня мощности требует честной оценки типичного распределения толщин обрабатываемых материалов, а не только максимальной толщины, которую вы режете эпизодически.
Почему эффективность волоконных лазеров приобретает ещё большее значение в 2026 году
Энергоэффективность стала всё более важным критерием при выборе оборудования, и в этом отношении станции лазерной резки на основе волоконных лазеров имеют явное преимущество перед устаревшими газовыми лазерными технологиями. КПД волоконного лазера «от розетки» — то есть отношение потребляемой электрической мощности к выходной мощности лазерного излучения — обычно составляет от 25 % до 35 %, тогда как у систем на основе CO₂ с аналогичной выходной мощностью он составляет примерно 10 %.
На практике это означает снижение стоимости электроэнергии на одну вырезанную деталь, уменьшение тепловыделения в рабочей зоне станка и сокращение требований к системе охлаждения. Поскольку стоимость энергии выросла, а соображения устойчивого развития приобрели значимый коммерческий вес при закупках оборудования для производства, этот разрыв в эффективности стал более заметным фактором при принятии решений о закупке.
Часто задаваемые вопросы
Какие материалы не поддаются резке на волоконно-лазерном станке? Волоконно-лазерные станки оптимизированы для обработки металлов и плохо справляются с неметаллическими материалами. Древесина, акрил, кожа, ткани и большинство пластиков плохо поглощают излучение волоконного лазера с длиной волны 1064 нм, что приводит либо к низкому качеству реза, либо к полному отсутствию реза. Для обработки неметаллов следует использовать CO₂-лазер.
Каков срок службы волоконного лазерного источника? Современные волоконно-оптические лазерные источники рассчитаны на срок службы около 100 000 часов при нормальных условиях эксплуатации — что значительно превышает срок службы лазерных трубок CO₂, требующих замены каждые 8 000–20 000 часов. Такой увеличенный срок службы является одним из самых весомых аргументов в пользу технологии волоконных лазеров с точки зрения общей стоимости владения.
В чём разница между волоконно-оптическим лазерным станком для резки и лазерным станком для резки CO₂? Фундаментальное различие заключается в методе генерации лазерного луча и его длине волны. Волоконные лазеры генерируют луч с длиной волны 1064 нм, который металлы поглощают значительно эффективнее, что делает их быстрее и энергоэффективнее при резке металлов. Лазеры CO₂ генерируют луч с длиной волны 10 640 нм, который хорошо работает с неметаллическими материалами, но менее эффективен при резке металлов и требует значительно более частого технического обслуживания из-за использования газовой трубки и зеркальной системы передачи луча.
Требует ли волоконно-оптический лазерный станок для резки значительного объёма технического обслуживания? По сравнению с другими технологиями резки волоконно-лазерные системы требуют относительно небольшого технического обслуживания. В них отсутствуют зеркала, требующие юстировки, газовые трубки, подлежащие замене, а также расходуемые оптические компоненты в пути лазерного луча — за исключением защитного окна в режущей головке и сопла. Регулярное техническое обслуживание включает очистку оптики режущей головки, проверку качества вспомогательного газа и смазку направляющих реек системы перемещения.
Подходит ли волоконно-лазерный станок для резки для небольших мастерских? Входные модели волоконно-лазерных систем мощностью от 1 кВт до 3 кВт достаточно компактны и доступны по цене для небольших цехов по металлообработке и предприятий, специализирующихся на изготовлении изделий по индивидуальным заказам. Ключевыми факторами, которые необходимо учитывать при выборе оборудования для небольшого производства, являются доступная площадь пола, наличие вентиляционной системы и системы отвода дыма, а также мощность электросети, необходимая как для самого станка, так и для его холодильной установки.
Понимание того, как работает волоконно-оптический лазерный станок для резки на механическом и оптическом уровнях, помогает операторам максимально эффективно использовать оборудование и позволяет покупателям принимать более обоснованные решения при приобретении. По мере роста мощности и повсеместного внедрения интеллектуальных систем управления разрыв между возможностями этих станков и теми задачами, которые ставят перед ними большинство пользователей, продолжает увеличиваться — в результате значительный потенциал производительности остаётся невостребованным у тех, кто не уделил достаточно внимания изучению данной технологии.
