
 EN
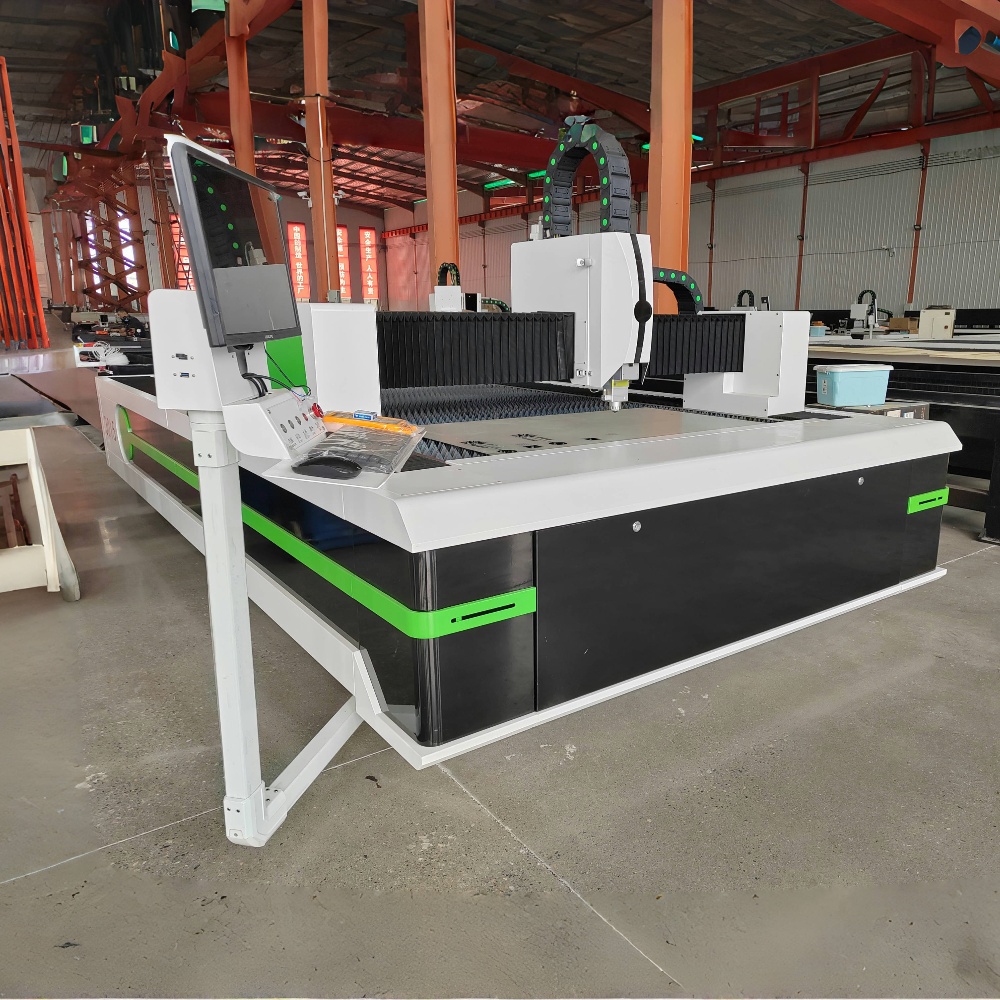
Die Fertigungsindustrie hat im letzten Jahrzehnt bemerkenswerte Fortschritte bei der Präzisionsschneidetechnologie erlebt, und die maschine zum Schneiden von Faserlasern steht fest im Zentrum dieser Entwicklung. Im Jahr 2026 sind diese Systeme leistungsstärker, energieeffizienter und zugänglicher denn je — doch viele Käufer und Bediener haben nach wie vor nur ein begrenztes Verständnis dessen, was während eines Schnitts tatsächlich im Inneren der Maschine geschieht. Dieser Artikel erläutert die Funktionsprinzipien, Kernkomponenten und praktischen Anwendungsfälle in verständlicher Sprache.
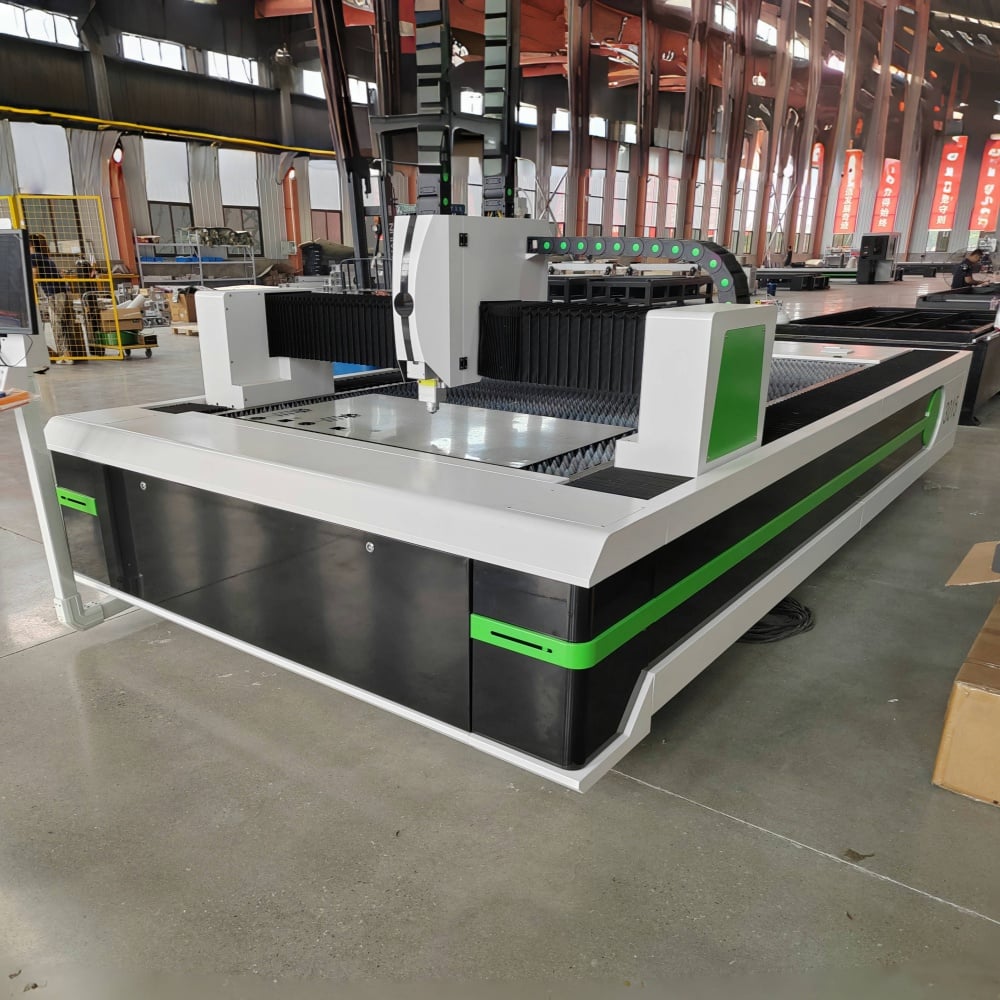
Das Grundprinzip: Wie die Faserlasertechnologie einen Strahl erzeugt
Im Gegensatz zu CO2-Lasern, bei denen der Laserstrahl durch Anregung einer Gasgemischs in einer Röhre erzeugt wird, erzeugt eine Faserlaser-Schneidmaschine ihren Strahl über einen grundsätzlich anderen Prozess. Die Lichtquelle ist eine Seed-Laserdiode, die ein schwachleistungsstarkes Lasersignal erzeugt. Dieses Signal wird dann in ein mit Selten-Erd-Elementen dotiertes Glasfaserkabel – meist Ytterbium – eingespeist und während seiner Ausbreitung durch die Faser verstärkt. Das Ergebnis ist ein intensiver, hochfokussierter Infrarotstrahl mit einer Wellenlänge von etwa 1.064 Nanometern.
Diese Wellenlänge ist etwa zehnmal kürzer als die eines CO2-Lasers, was zwei wesentliche Konsequenzen hat. Erstens wird der Strahl von Metallen deutlich stärker absorbiert, wodurch die Fasertechnologie bei leitfähigen Materialien von Natur aus effizienter ist. Zweitens ermöglicht die kürzere Wellenlänge eine Fokussierung des Strahls auf einen deutlich kleineren Fleckdurchmesser, was sich direkt in schmalere Schnittfugen (Kerf) und eine höhere Schneidegenauigkeit niederschlägt.
Der verstärkte Strahl wird über ein flexibles Glasfaserkabel zum Schneidkopf geleitet – eine Konstruktion, die die komplexen, spiegelbasierten Strahlführungssysteme älterer Lasertechnologien eliminiert und die Wartungsanforderungen drastisch reduziert.
Was im Schneidkopf geschieht
Sobald der Strahl den Schneidkopf erreicht, durchläuft er eine Fokussierlinse oder einen Kollimator, der ihn auf den genauen Fokuspunkt konzentriert, der für das zu schneidende Material erforderlich ist. Der fokussierte Strahl trifft mit ausreichender Intensität auf die Metalloberfläche, um das Material in einem sehr kleinen Bereich sofort zu verdampfen oder aufzuschmelzen.
Gleichzeitig wird ein Hilfsgas — typischerweise Sauerstoff, Stickstoff oder Druckluft — koaxial durch die Düse um den Laserstrahl herum zugeführt. Die Wahl des Hilfsgases wirkt sich deutlich auf die Schnittqualität und die Kantenmerkmale aus. Sauerstoff beschleunigt den Schneidprozess bei unlegiertem Stahl durch eine exotherme Reaktion und ermöglicht schnellere Schnitte, erzeugt jedoch eine leicht oxidierte Schnittkante. Stickstoff wird bei rostfreiem Stahl und Aluminium eingesetzt, wo eine saubere, oxidfreie Schnittkante erforderlich ist; er wirkt dabei als Blasmedium, um das geschmolzene Material ohne chemische Reaktion zu entfernen. Druckluft bietet für weniger anspruchsvolle Anwendungen eine kostengünstige Mittelalternative.
Der Schneidkopf bewegt sich über die Materialoberfläche — gesteuert vom CNC-Bewegungssystem — und folgt mit hoher Geschwindigkeit und Wiederholgenauigkeit dem programmierten Werkzeugweg, während Strahl und Gasstrom gemeinsam einen kontinuierlichen, sauberen Schnitt erzeugen.
CNC-Bewegungssystem und Steuerung
Die Präzision eines maschine zum Schneiden von Faserlasern ist nur so gut wie das Bewegungssystem, das den Schneidkopf führt. Moderne Maschinen verwenden servogetriebene lineare Bewegungssysteme auf den X- und Y-Achsen, oft mit linearen Encodern, die eine geschlossene Positionsregelung ermöglichen. Dadurch wird sichergestellt, dass die tatsächliche Position des Schneidkopfs jederzeit mit der vorgegebenen Sollposition übereinstimmt – auch bei hohen Geschwindigkeiten.
Die CNC-Steuerung interpretiert den von der CAM-Software erzeugten G-Code und koordiniert gleichzeitig Laserleistung, Schnittgeschwindigkeit, Druck des Hilfsgases sowie die Achsenbewegung. Im Jahr 2026 werden die meisten mittelklasse- und industriellen Faserlasersysteme mit intelligenten Steuerungen ausgeliefert, die über eine automatische Parameteroptimierung verfügen – sie passen Leistung und Geschwindigkeit in Echtzeit an Dicke und Geometrie des Werkstoffs an, einschließlich scharfer Ecken und feiner Details, bei denen die Maschine abbremsen und die Leistung reduzieren muss, um Verbrennungen zu vermeiden.
Materialien und Dickenkapazitäten
| Material | Typischer Dickenbereich | Empfohlenes Hilfsgas | Kantenqualität |
|---|---|---|---|
| Weichstahl | 0,5 mm – 30 mm | Sauerstoff / Luft | Gut, geringe Oxidation mit O₂ |
| Edelstahl | 0,5 mm – 25 mm | Stickstoff | Ausgezeichnet, oxidfrei |
| Aluminium | 0,5 mm – 20 mm | Stickstoff | Gut, erfordert hohe Leistung |
| Kupfer | 0,5 mm – 6 mm | Stickstoff / Luft | Mäßig (hohe Reflektivität) |
| Messing | 0,5 mm – 8 mm | Stickstoff | Gut |
| Verzinkter Stahl | 0,5 mm – 12 mm | Luft / Sauerstoff | Gut geeignet für Strukturbauteile |
Faserlaser-Schneidmaschinen sind speziell für die Bearbeitung von Metallen konzipiert. Ihre hohe Absorptionsrate des Laserstrahls auf leitfähigen Materialien macht sie zur bevorzugten Technologie für die Blechbearbeitung, Rohrschneidung und die Fertigung von Strukturkomponenten in Branchen wie Automobilbau, Luft- und Raumfahrt, Bauwesen sowie Elektronikfertigung.
Leistungsstufen und ihre praktische Bedeutung
Faserlaser-Schneidmaschinen werden in einer breiten Leistungspalette angeboten, typischerweise von Einsteigermodellen mit 1.000 W (1 kW) bis hin zu Hochleistungsgeräten mit 30 kW oder mehr für den schwerindustriellen Einsatz. Die Leistungsstufe beeinflusst direkt zwei Faktoren: die maximale Materialdicke, die die Maschine sauber schneiden kann, sowie die Schnittgeschwindigkeit bei dünneren Materialien.
Eine 3-kW-Maschine schneidet 12 mm weichen Stahl mit einer praktischen Produktionsgeschwindigkeit, während dieselbe Dicke auf einer 6-kW-Maschine deutlich schneller verarbeitet wird – was die Zykluszeit verkürzt und die Durchsatzleistung erhöht. Bei dünnem Blech unter 3 mm kann bereits ein 1,5-kW-System sehr hohe Schnittgeschwindigkeiten erreichen; bei dünnem Material nutzen leistungsstärkere Maschinen ihren Vorteil daher vorwiegend für höhere Geschwindigkeit statt für erweiterte Leistungsfähigkeit.
Die Auswahl der richtigen Leistungsstufe erfordert eine ehrliche Einschätzung der typischen Dickenverteilung Ihrer zu bearbeitenden Materialien – nicht nur der gelegentlich auftretenden maximalen Dicke.
Warum die Effizienz von Faserlasern 2026 noch wichtiger ist
Energieeffizienz ist zu einem immer wichtigeren Kaufkriterium geworden, und die Faserlaser-Schneidmaschine bietet hier einen klaren Vorteil gegenüber älteren Gaslasertechnologien. Der Wirkungsgrad einer Faserlasersysteme an der Steckdose – also das Verhältnis von elektrischer Eingangsleistung zur Laser-Ausgangsleistung – liegt typischerweise zwischen 25 % und 35 %, verglichen mit rund 10 % bei CO2-Systemen gleicher Ausgangsleistung.
Praktisch bedeutet dies geringere Stromkosten pro geschnittenem Teil, reduzierte Wärmeentwicklung in der Maschinenumgebung und einen geringeren Kühlbedarf. Da die Energiekosten gestiegen sind und Nachhaltigkeitsaspekte bei der Beschaffung im Fertigungsbereich zunehmend kommerzielles Gewicht erlangt haben, ist diese Effizienzlücke zu einem deutlicheren Entscheidungskriterium beim Kauf geworden.
Häufig gestellte Fragen
Welche Materialien kann eine Faserlaser-Schneidmaschine nicht schneiden? Faserlaser-Schneidmaschinen sind für Metalle optimiert und weisen bei nichtmetallischen Materialien eine schlechte Leistung auf. Holz, Acryl, Leder, Stoff und die meisten Kunststoffe absorbieren die Faserlaser-Wellenlänge von 1.064 nm nicht effizient, was zu einer schlechten Schnittqualität oder gar keiner Bearbeitung führt. Für Nichtmetalle ist ein CO2-Laser die geeignete Technologie.
Wie lange hält eine Faserlaserquelle? Moderne Faserlasersysteme haben eine Betriebsdauer von etwa 100.000 Stunden unter normalen Bedingungen – deutlich mehr als die Lebensdauer von CO2-Laserröhren, die typischerweise alle 8.000 bis 20.000 Stunden ausgetauscht werden müssen. Diese verlängerte Einsatzdauer ist eines der stärksten Argumente für die Gesamtbetriebskosten (Total Cost of Ownership) zugunsten der Fasertechnologie.
Was ist der Unterschied zwischen einer Faserlaser-Schneidmaschine und einem CO2-Laserschneider? Der grundlegende Unterschied liegt in der Methode der Strahlerzeugung und der Wellenlänge. Faserlaser erzeugen einen Strahl mit einer Wellenlänge von 1.064 nm, den Metalle wesentlich effizienter absorbieren; daher sind sie beim Schneiden von Metallen schneller und energieeffizienter. CO2-Laser erzeugen einen Strahl mit einer Wellenlänge von 10.640 nm, der sich gut für Nichtmetalle eignet, bei Metallen jedoch weniger effizient ist und aufgrund ihres gasgefüllten Rohrs sowie des spiegelbasierten Strahlführungssystems deutlich mehr Wartungsaufwand erfordert.
Erfordert eine Faserlaser-Schneidmaschine viel Wartung? Im Vergleich zu anderen Schneidtechnologien sind Faserlasersysteme relativ wartungsarm. Es gibt keine Spiegel, die ausgerichtet werden müssen, keine Gasschläuche, die ausgetauscht werden müssen, und keine verschleißbehafteten optischen Komponenten im Strahlweg – mit Ausnahme des Schutzfensters im Schneidkopf und der Düse. Die regelmäßige Wartung konzentriert sich auf die Reinigung der Optik im Schneidkopf, die Überprüfung der Qualität des Hilfsgases sowie die Schmierung der Führungsschienen des Bewegungssystems.
Ist eine Faserlaser-Schneidmaschine für kleine Werkstätten geeignet? Einstiegs-Faserlasersysteme im Leistungsbereich von 1 kW bis 3 kW sind kompakt und preisgünstig genug für kleine Fertigungsbetriebe und individuelle Metallverarbeitungsunternehmen. Die entscheidenden Kriterien für kleinere Betriebe sind der verfügbare Bodenplatz, die vorhandene Lüftungs- und Rauchabsaugungsinfrastruktur sowie die elektrische Anschlussleistung, die von der Maschine und ihrer Kühlaggregateinheit benötigt wird.
Das Verständnis dafür, wie eine Faserlaser-Schneidmaschine auf mechanischer und optischer Ebene funktioniert, hilft Bedienern, das Gerät optimal einzusetzen, und unterstützt Käufer bei fundierteren Kaufentscheidungen. Mit steigenden Leistungsstufen und der zunehmenden Standardisierung intelligenter Steuerungssysteme wächst die Lücke zwischen dem, was diese Maschinen leisten können, und dem, was die meisten Anwender von ihnen verlangen – wodurch erhebliche Leistungsreserven ungenutzt bleiben, wenn man sich nicht die Zeit genommen hat, die Technologie zu verstehen.
