
 EN
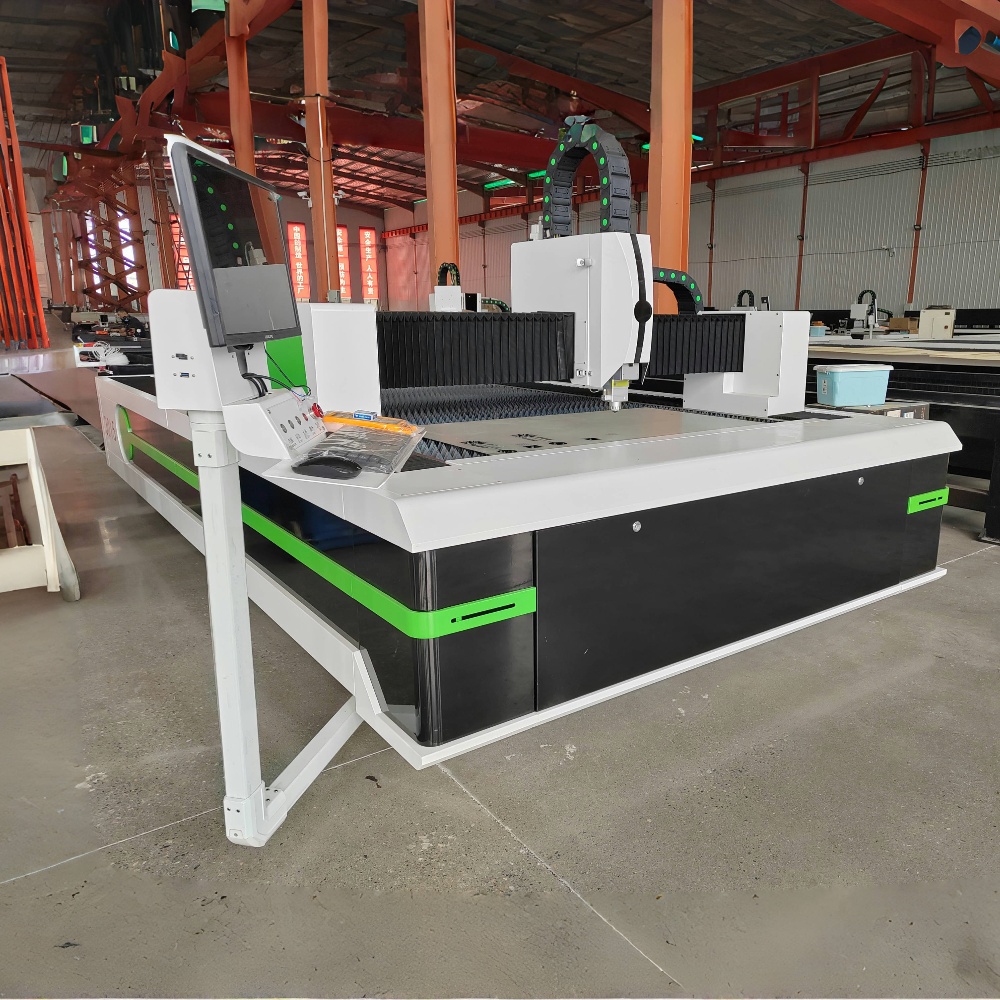
دنیای تولید در دهه گذشته شاهد پیشرفتهای قابل توجهی در فناوری برش دقیق بوده است و ماشین برش لیزر فیبر بهطور محکم در مرکز این تحول قرار دارد. در سال ۲۰۲۶، این سیستمها قدرتمندتر، کارآمدتر از نظر مصرف انرژی و در دسترستر از همیشه هستند — با این حال بسیاری از خریداران و اپراتورها هنوز درک محدودی از آنچه که در داخل دستگاه در حین انجام برش رخ میدهد دارند. این مقاله اصول کارکردی، اجزای اصلی و کاربردهای عملی آن را به زبان ساده و قابل فهم توضیح میدهد.
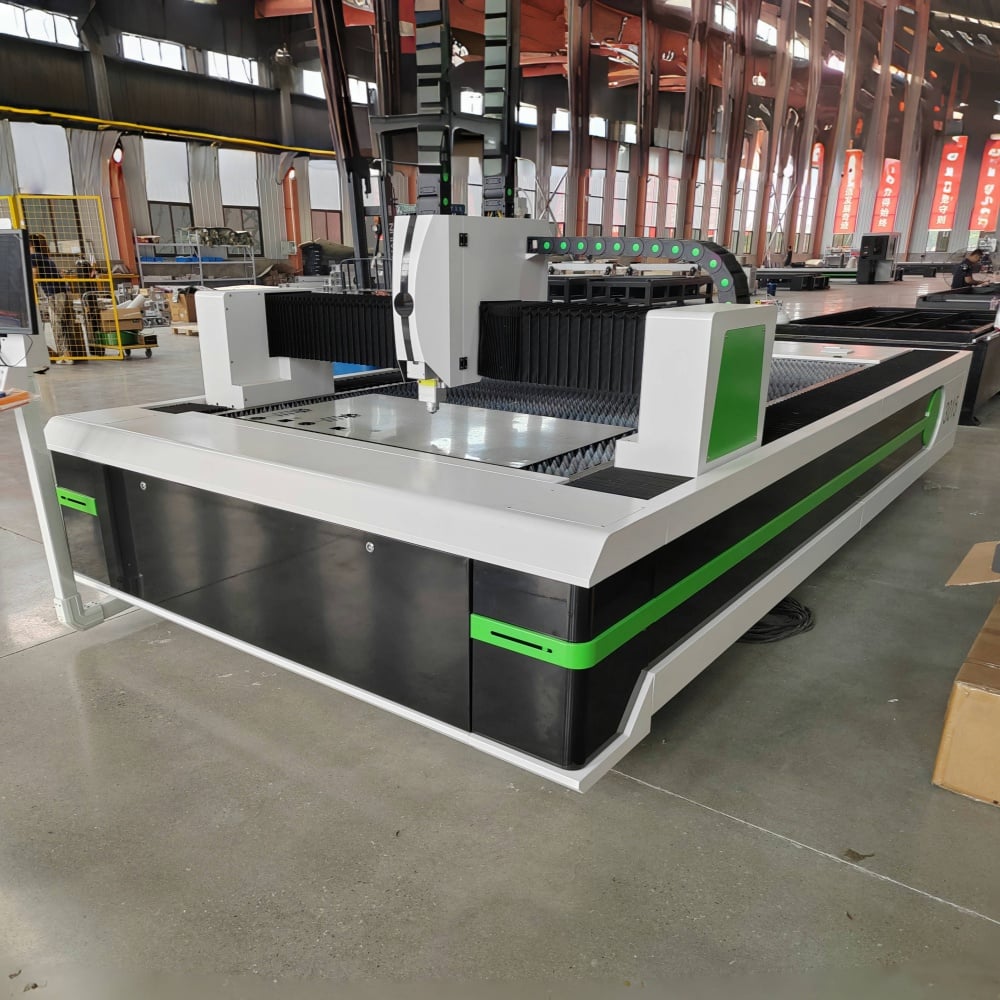
اصل اساسی: چگونگی تولید پرتو توسط فناوری لیزر فیبر
برخلاف لیزرهای CO2 که پرتو خود را با برانگیختن مخلوط گاز درون یک لوله تولید میکنند، دستگاه برش لیزر فیبری پرتو خود را از طریق فرآیندی اساساً متفاوت تولید میکند. منبع نور، یک دیود لیزر اولیه (seed laser diode) است که سیگنال لیزری با توان پایین تولید میکند. این سیگنال سپس به یک کابل فیبر نوری آلایششده با عناصر کمیاب — که رایجترین آن یتریوم است — وارد شده و در حین عبور از فیبر تقویت میشود. نتیجه این فرآیند، پرتویی شدید و بسیار متمرکز از نور مادون قرمز با طول موجی حدود ۱۰۶۴ نانومتر است.
این طول موج تقریباً ده برابر کوتاهتر از طول موج لیزر CO2 است که دو پیامد مهم دارد. اولاً، پرتو توسط فلزات جذب میشود و بنابراین فناوری فیبری ذاتاً در مواد هادی کارآمدتر است. ثانیاً، طول موج کوتاهتر امکان متمرکز شدن پرتو در قطر نقطهای بسیار کوچکتر را فراهم میکند که مستقیماً منجر به عرض برش (kerf) باریکتر و دقت برش بالاتر میشود.
پرتو تقویتشده از طریق کابل فیبر نوری انعطافپذیر به سر قطعکننده منتقل میشود — طراحیای که سیستمهای انتقال پرتو مبتنی بر آینههای پیچیده را که در فناوریهای لیزر قدیمیتر استفاده میشد، حذف میکند و نیاز به نگهداری را بهطور چشمگیری کاهش میدهد.
در سر قطعکننده چه اتفاقی میافتد
پس از اینکه پرتو به سر قطعکننده میرسد، از یک عدسی فوکوسکننده یا کولیماتور عبور میکند که آن را در نقطه فوکوس دقیق مورد نیاز برای مادهای که باید برش بخورد، متمرکز میسازد. پرتو متمرکز با شدتی کافی به سطح فلز برخورد میکند تا مواد را در محدوده بسیار کوچکی بلافاصله بخار کند یا ذوب کند.
همزمان، گاز کمکی — معمولاً اکسیژن، نیتروژن یا هواي فشرده — از طریق نازل اطراف پرتو بهصورت محوری تزریق میشود. انتخاب گاز کمکی تأثیر قابلتوجهی بر کیفیت برش و ویژگیهای لبه دارد. اکسیژن فرآیند برش روی فولاد نرم را از طریق واکنش گرمازا تسریع میکند و برشهای سریعتری ایجاد میکند، اما لبهای با مقدار جزئی اکسید تشکیل میدهد. نیتروژن برای برش فولاد ضدزنگ و آلومینیوم استفاده میشود که در آن لبهای تمیز و بدون اکسید مورد نیاز است و بهعنوان عامل دمش عمل میکند تا مواد مذاب را بدون واکنش شیمیایی خارج کند. هواي فشرده گزینهای مقرونبهصرفه و میانی برای کاربردهای کمنیازتر ارائه میدهد.
سر برش روی سطح ماده حرکت میکند — که توسط سیستم حرکتی CNC هدایت میشود — و مسیر ابزار برنامهریزیشده را با سرعت بالا و تکرارپذیری عالی طی میکند، در حالی که پرتو و جریان گاز با هم همکاری میکنند تا برشی پیوسته و تمیز ایجاد کنند.
سیستم حرکتی CNC و کنترلکننده
دقت یک ماشین برش لیزر فیبر فقط به اندازهی سیستم حرکتی که سر برش را هدایت میکند خوب است. ماشینهای مدرن از سیستمهای حرکت خطی محرک با سرووموتور روی محورهای X و Y استفاده میکنند که اغلب دارای انکودرهای خطی برای ارائهی فیدبک موقعیت در حلقهی بسته هستند. این امر تضمین میکند که موقعیت واقعی سر برش در همهی زمانها — حتی در سرعتهای بالا — با موقعیت دستوری مطابقت داشته باشد.
کنترلکنندهی CNC کد G تولیدشده توسط نرمافزار CAM را تفسیر کرده و همزمان قدرت لیزر، سرعت برش، فشار گاز کمکی و حرکت محورها را هماهنگ میکند. در سال ۲۰۲۶، اکثر سیستمهای لیزری فیبر میانرده و صنعتی با کنترلکنندههای هوشمند عرضه میشوند که قادر به بهینهسازی خودکار پارامترها هستند — یعنی تنظیم خودکار قدرت و سرعت در زمان واقعی بر اساس ضخامت و هندسهی مواد، از جمله گوشههای تیز و ویژگیهای ظریفی که در آنها ماشین باید کاهش سرعت داده و قدرت را کاهش دهد تا از سوختن جلوگیری شود.
مواد و قابلیتهای ضخامت
| جنس | دامنه ضخامت معمول | گاز کمکی توصیهشده | کیفیت لبه |
|---|---|---|---|
| فولاد ملایم | ۰٫۵ میلیمتر تا ۳۰ میلیمتر | اکسیژن / هوا | خوب، اکسیداسیون جزئی با O₂ |
| فولاد ضد زنگ | ۰٫۵ میلیمتر تا ۲۵ میلیمتر | نیتروژن | عالی، بدون اکسید |
| آلومینیوم | ۰٫۵ میلیمتر تا ۲۰ میلیمتر | نیتروژن | خوب، نیازمند توان بالا |
| مس | 0.5 میلیمتر – 6 میلیمتر | نیتروژن / هوا | متوسط (بازتابپذیری بالا) |
| مس | ۰٫۵ میلیمتر تا ۸ میلیمتر | نیتروژن | خوب |
| فولاد زنگدار | ۰٫۵ میلیمتر تا ۱۲ میلیمتر | هوا / اکسیژن | مناسب برای قطعات سازهای |
دستگاههای برش لیزر فیبر بهطور خاص برای برش فلز طراحی شدهاند. نرخ جذب بالای پرتو آنها در مواد رسانا، این فناوری را به گزینهی ترجیحی برای ساخت ورقهای فلزی، برش لولهها و تولید قطعات سازهای در صنایع مختلفی از جمله خودروسازی، هوافضا، ساختوساز و تولید الکترونیک تبدیل کرده است.
سطح توان و معنای عملی آن
دستگاههای برش لیزر فیبر در محدوده وسیعی از توانهای خروجی عرضه میشوند، معمولاً از سیستمهای سطح مبتدی با توان ۱۰۰۰ وات (۱ کیلووات) تا ۳۰ کیلووات یا بیشتر برای کاربردهای صنعتی سنگین. سطح توان بهطور مستقیم بر دو عامل تأثیر میگذارد: حداکثر ضخامت موادی که دستگاه میتواند بهصورت پاک و بدون نقص برش دهد، و سرعت برش مواد نازکتر.
یک دستگاه ۳ کیلوواتی میتواند فولاد نرم ۱۲ میلیمتری را با سرعت تولیدی عملی برش دهد، در حالی که همان ضخامت روی یک دستگاه ۶ کیلوواتی بهطور قابلتوجهی سریعتر کار میکند — که منجر به کاهش زمان چرخه و افزایش ظرفیت تولید میشود. برای ورقهای فلزی نازکتر از ۳ میلیمتر، حتی یک سیستم ۱٫۵ کیلوواتی نیز میتواند سرعتهای برش بسیار بالایی را به دست آورد؛ بنابراین دستگاههای با توان بالاتر در برش مواد نازک، بیشترین مزیت خود را در سرعت و نه در قابلیت برش اعمال میکنند.
انتخاب سطح توان مناسب نیازمند ارزیابی صادقانهای از توزیع ضخامت موادی است که معمولاً با آن کار میکنید، نه صرفاً حداکثر ضخامتی که گاهی اوقات ممکن است مورد نیاز باشد.
چرا بهرهوری لیزر فیبر در سال ۲۰۲۶ اهمیت بیشتری پیدا کرده است
کارایی انرژی به یک معیار خرید فزایندهای اهمیت یافته است و دستگاه برش لیزر فیبر در این زمینه بر فناوریهای قدیمیتر لیزر گازی برتری واضحی دارد. بازده الکتریکی (Wall-plug efficiency) سیستم لیزر فیبر — یعنی نسبت توان ورودی الکتریکی به توان خروجی لیزر — معمولاً بین ۲۵٪ تا ۳۵٪ متغیر است، در حالی که این مقدار برای سیستمهای CO₂ با توان خروجی معادل حدود ۱۰٪ است.
در عمل، این امر به معنای کاهش هزینههای برق به ازای هر قطعه برشخورده، کاهش تولید گرما در محیط دستگاه و نیاز کمتر به سیستم خنککننده است. با افزایش هزینههای انرژی و افزایش اهمیت ملاحظات پایداری در تصمیمات خرید صنعتی، این شکاف کارایی عاملی برجستهتر در تصمیمات خرید شده است.
پرسشهای متداول
دستگاه برش لیزر فیبر چه موادی را نمیتواند برش دهد؟ دستگاههای برش لیزر فیبر برای فلزات بهینهسازی شدهاند و عملکرد ضعیفی در مواد غیرفلزی دارند. چوب، آکریلیک، چرم، پارچه و اکثر انواع پلاستیک جذب کافی طول موج لیزر فیبر ۱۰۶۴ نانومتری را ندارند، که منجر به کیفیت برش پایین یا عدم برش اصلاً میشود. برای مواد غیرفلزی، لیزر CO2 فناوری مناسب است.
منبع لیزر فیبر چقدر عمر میکند؟ منابع لیزر فیبر مدرن تحت شرایط عادی دارای عمر کاری تقریبی ۱۰۰۰۰۰ ساعت هستند — که این مقدار بسیار بیشتر از عمر لولههای لیزر CO2 است که معمولاً هر ۸۰۰۰ تا ۲۰۰۰۰ ساعت نیاز به تعویض دارند. این عمر طولانیتر یکی از قویترین دلایل اقتصادی (با در نظر گرفتن کل هزینه مالکیت) برای انتخاب فناوری لیزر فیبر است.
تفاوت بین دستگاه برش لیزر فیبر و دستگاه برش لیزر CO2 چیست؟ تفاوت اساسی در روش تولید پرتو و طول موج آن است. لیزرهای فیبری پرتویی با طول موج ۱۰۶۴ نانومتر تولید میکنند که فلزات جذب بسیار بهتری از آن دارند؛ بنابراین در کارهای برش فلز، سریعتر و انرژیکارآتر هستند. لیزرهای CO₂ پرتویی با طول موج ۱۰۶۴۰ نانومتر تولید میکنند که بر روی مواد غیرفلزی عملکرد خوبی دارد، اما در برش فلز کمکاراییتر است و به دلیل سیستم انتقال پرتو مبتنی بر لوله گازی و آینهها، نیاز به نگهداری قابل توجهتری دارد.
آیا دستگاه برش لیزر فیبری نیاز به نگهداری زیادی دارد؟ در مقایسه با سایر فناوریهای برش، سیستمهای لیزر فیبری نسبتاً کمنگهداری هستند. در این سیستمها آینهای برای تنظیم وجود ندارد، لوله گازی برای تعویض نیاز نیست و تنها اجزای نوری مصرفی در مسیر پرتو، پنجره محافظ در سر دستگاه برش و نازل هستند. نگهداری دورهای عمدتاً شامل پاکسازی اپتیکهای سر دستگاه برش، بررسی کیفیت گاز کمکی و روانکاری ریلهای راهنمای سیستم حرکتی میشود.
آیا دستگاه برش لیزر فیبری برای کارگاههای کوچک مناسب است؟ سیستمهای لیزری فیبر سطح ورودی در محدوده توان ۱ کیلووات تا ۳ کیلووات بهقدری جمعوجور و مقرونبهصرفه هستند که برای کارگاههای کوچک ساخت و ساز و کسبوکارهای تخصصی فلزکاری مناسب میباشند. ملاحظات کلیدی برای یک واحد تولیدی کوچک، فضای موجود روی کف، زیرساختهای تهویه و جذب دود و گازهای حاصل از فرآیند، و ظرفیت تأمین برق مورد نیاز دستگاه و واحد خنککننده آن است.
درک نحوه عملکرد دستگاه برش لیزری فیبر از دیدگاه مکانیکی و نوری، به راهاندازان کمک میکند تا بیشترین بازده را از تجهیزات بهدست آورند و به خریداران کمک میکند تا تصمیمات خرید آگاهانهتری اتخاذ کنند. با افزایش سطح توان و تبدیل شدن سیستمهای کنترل هوشمند به استاندارد، شکاف بین قابلیتهای این دستگاهها و کاربردهایی که اغلب کاربران از آنها میطلبد، بهطور مداوم گستردهتر میشود — و این امر منجر به عدم استفاده از بخش قابلتوجهی از عملکرد دستگاه برای کسانی میشود که زمان کافی برای درک این فناوری را صرف نکردهاند.
