
 EN
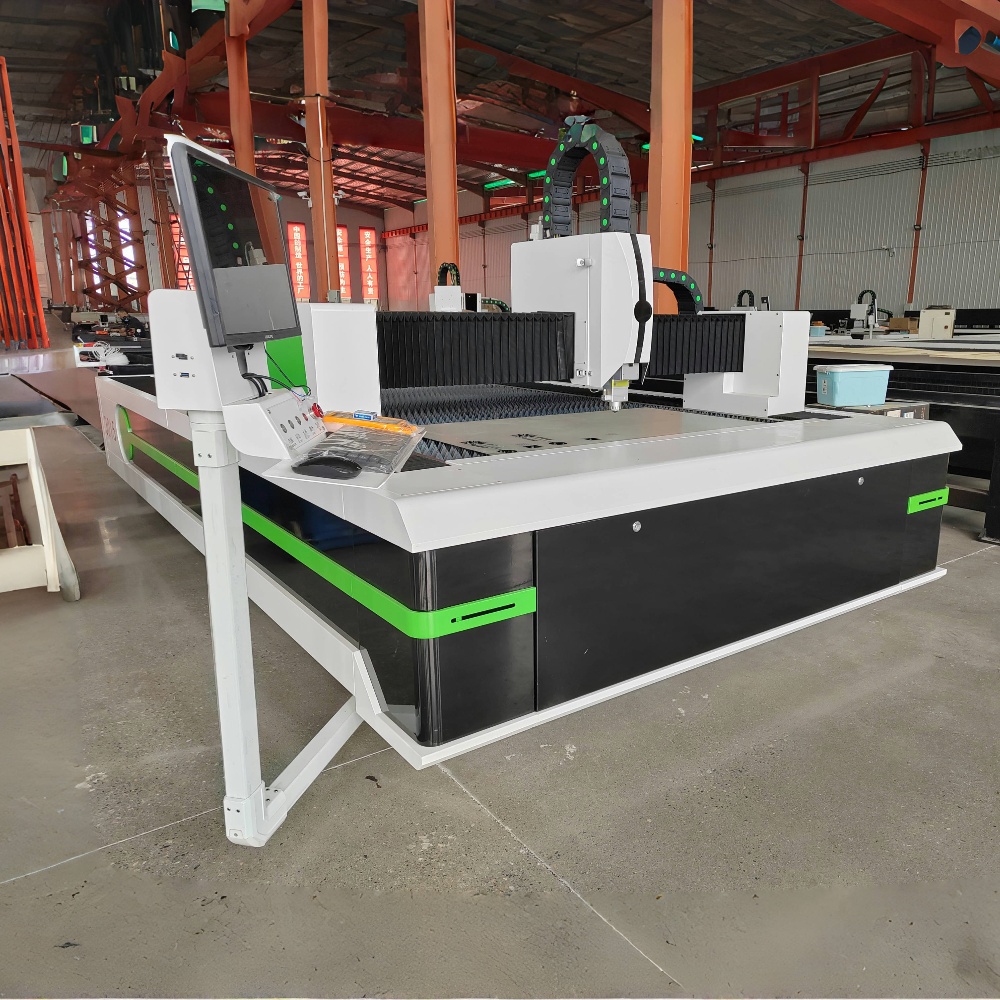
شهد عالم التصنيع تقدّمًا ملحوظًا في تقنيات القطع الدقيقة خلال العقد الماضي، و آلة قطع الليزر تتمركز بثبات في صميم هذه الثورة. وفي عام ٢٠٢٦، أصبحت هذه الأنظمة أقوى وأكثر كفاءة في استهلاك الطاقة وأكثر سهولة في الاستخدام من أي وقت مضى — ومع ذلك لا يزال لدى العديد من المشترين والمشغِّلين فهمٌ محدودٌ لما يحدث فعليًّا داخل الجهاز أثناء عملية القطع. ويوضّح هذا المقال مبادئ التشغيل والمكونات الأساسية والتطبيقات العملية في لغة بسيطة وواضحة.
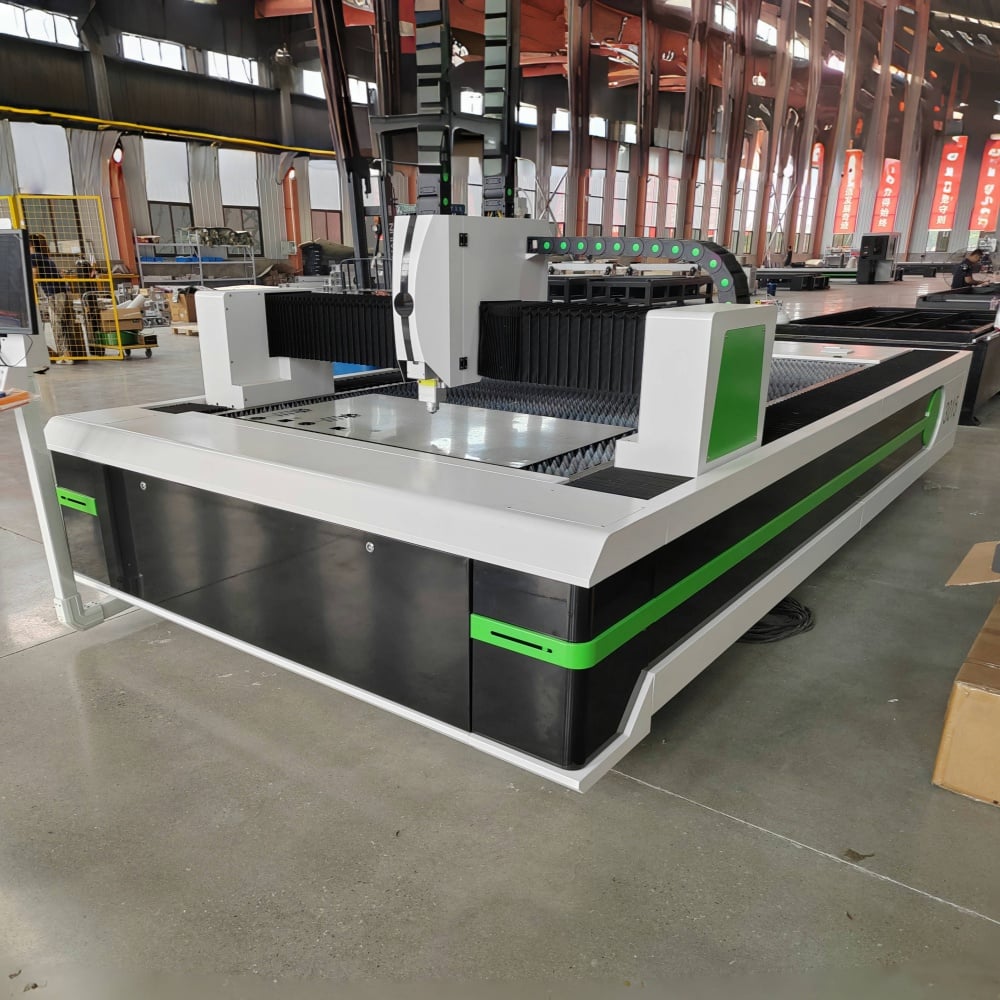
المبدأ الأساسي: كيف تولِّد تقنية الليزر الأليفي حزمة الضوء
على عكس الليزر CO2، الذي يُولِّد شعاعه عن طريق إثارة خليط غازي داخل أنبوب، فإن جهاز قص الليزر الأليافي يُنتِج شعاعه عبر عمليةٍ جوهريًّا مختلفة. ويكون مصدر الضوء عبارة عن ديود ليزري أولي (Seed Laser Diode)، يُولِّد إشارة ليزر منخفضة القدرة. ثم تُوجَّه هذه الإشارة إلى كابل ألياف بصرية مُلوَّن بعناصر أرضية نادرة — وأكثرها شيوعًا هو اليبتربيوم — وتُضخَّم أثناء انتقالها عبر الألياف. والنتيجة هي شعاعٌ شديد الكثافة ومركزٌ بدقة عالية من الضوء تحت الأحمر، طوله الموجي يبلغ نحو ١٠٦٤ نانومتر.
وهذا الطول الموجي أقصر بنحو عشر مرات من طول موجة ليزر CO2، ما له نتيجتان مهمتان. أولاً، يمتصُّ المعدن الشعاع بكفاءةٍ أعلى بكثير، ما يجعل تقنية الليزر الأليافي أكثر كفاءةً بطبيعتها عند قص المواد الموصلة. وثانياً، فإن الطول الموجي الأقصر يسمح بتركيز الشعاع إلى قطر بقعة أصغر بكثير، ما ينعكس مباشرةً في عرض شق القطع (Kerf Width) الأضيق ودقة القص الأعلى.
يتم توصيل الحزمة المُضخَّمة إلى رأس القطع عبر كابل ألياف بصري مرن — وهي تصميمٌ يلغي أنظمة توصيل الحزمة القائمة على المرايا المعقدة الموجودة في تقنيات الليزر الأقدم، ويقلل من متطلبات الصيانة بشكل كبير.
ما الذي يحدث عند رأس القطع
وبمجرد وصول الحزمة إلى رأس القطع، فإنها تمر عبر عدسة تركيز أو عدسة توازي تُركِّزها عند النقطة البؤرية الدقيقة المطلوبة للمادة التي يتم قطعها. وتضرب الحزمة المُركَّزة سطح المعدن بشدة كافية لتبخير المادة أو إذابتها فورًا في مساحة صغيرة جدًّا.
في الوقت نفسه، يتم توصيل غاز مساعد — وعادةً ما يكون الأكسجين أو النيتروجين أو الهواء المضغوط — بشكل محوري عبر الفوهة المحيطة بالحزمة. ولنوع الغاز المساعد تأثيرٌ كبيرٌ على جودة القطع وخصائص الحافة. فالأكسجين يُسرّع عملية القطع في الفولاذ اللين من خلال تفاعل طارد للحرارة، مما يؤدي إلى قطع أسرع لكن مع حافة مُؤكسدة قليلًا. أما النيتروجين فيُستخدم في قطع الفولاذ المقاوم للصدأ والألومنيوم حيث يُطلب الحصول على حافة نظيفة خالية من الأكاسيد، ويؤدي دور عامل نفخ لإزالة المادة المنصهرة دون حدوث تفاعل كيميائي. ويُعد الهواء المضغوط حلاً اقتصاديًا مناسبًا للتطبيقات الأقل طلبًا.
يتحرك رأس القطع عبر سطح المادة — مُرشدًا بواسطة نظام الحركة الرقمي (CNC) — ليتبع مسار الأداة المُبرمَج بدقة عالية وسرعة وقابلية تكرار ممتازة، بينما تعمل الحزمة والتدفق الغازي معًا لإنتاج قطعٍ مستمرٍ ونظيفٍ.
نظام الحركة الرقمي (CNC) والوحدة التحكمية
دقة جهاز آلة قطع الليزر لا يكون أداء النظام إلا بقدر جودة نظام الحركة الذي يوجه رأس القطع. وتستخدم الآلات الحديثة أنظمة حركة خطية تعمل بالمحركات المؤازرة على محوري X وY، وغالبًا ما تُزوَّد هذه الأنظمة بمُشفِّرات خطية توفر تغذيةً راجعة مغلقة الموضع. ويضمن ذلك أن يتطابق الموضع الفعلي لرأس القطع مع الموضع المُوجَّه إليه في جميع الأوقات، حتى عند السرعات العالية.
يُفسِّر وحدة التحكم الرقمية (CNC) التعليمات البرمجية من نوع G-code التي تم إنشاؤها بواسطة برنامج CAM، وتنسِّق في الوقت نفسه قوة الليزر وسرعة القطع وضغط غاز المساعدة وحركة المحاور. وفي عام 2026، تُورَّد معظم أنظمة الليزر الليفية متوسطة المدى والصناعية مع وحدات تحكم ذكية قادرة على تحسين المعايير تلقائيًّا — أي ضبط القوة والسرعة في الزمن الحقيقي استنادًا إلى سماكة المادة وهندستها، بما في ذلك الزوايا الحادة والتفاصيل الدقيقة التي تتطلب من الجهاز أن يقلل السرعة ويُخفِّض القوة لتفادي الاحتراق.
المواد وقدرات السُمك
| المادة | نطاق السمك النموذجي | غاز المساعدة الموصى به | جودة الحافة |
|---|---|---|---|
| الفولاذ الطري | ٠٫٥ مم – ٣٠ مم | أكسجين / هواء | جيدة، مع أكسدة خفيفة عند استخدام O₂ |
| فولاذ مقاوم للصدأ | ٠٫٥ مم – ٢٥ مم | النيتروجين | ممتازة، خالية من الأكاسيد |
| كعنصر أساسي في منتجاتها. | ٠٫٥ مم – ٢٠ مم | النيتروجين | جيدة، وتتطلب طاقةً عالية |
| النحاس | 0.5 مم – 6 مم | نيتروجين / هواء | متوسط (عالية الانعكاسية) |
| النحاس | ٠٫٥ مم – ٨ مم | النيتروجين | جيد |
| الفولاذ المجلفن | ٠٫٥ مم – ١٢ مم | هواء / أكسجين | مناسب للأجزاء الإنشائية |
تُصمَّم آلات قطع الليزر الليفية خصيصًا لمعالجة المعادن. ويجعل ارتفاع معدل امتصاص الحزمة الضوئية في المواد الموصلة منها التكنولوجيا المفضلة في تصنيع صفائح المعادن، وقطع الأنابيب، وإنتاج المكونات الإنشائية عبر قطاعات متنوعة تشمل الصناعات automobile والفضائية والبناء وتصنيع الإلكترونيات.
مستويات القدرة ومعناها العملي
تُباع آلات قطع الليزر الليفية ضمن نطاق واسع من مستويات القدرة، وتتراوح عادةً بين أنظمة المستوى المبدئي ذات القدرة ١٠٠٠ واط (١ كيلوواط) وصولاً إلى ٣٠ كيلوواط أو أكثر للاستخدام الصناعي الثقيل. ويؤثر مستوى القدرة مباشرةً على أمرين: أقصى سماكة ممكن قطعها للمواد بجودة عالية، والسرعة التي يمكن بها قطع المواد الأقل سماكة.
تقطع آلة بقدرة ٣ كيلوواط الفولاذ اللين بسماكة ١٢ مم بسرعة إنتاج عملية، بينما تقطع نفس السماكة على آلة بقدرة ٦ كيلوواط بشكل أسرع بكثير — مما يقلل زمن الدورة ويزيد من معدل الإنتاج. أما بالنسبة لصفائح المعدن الرقيقة التي تقل سماكتها عن ٣ مم، فيمكن لنظام بقدرة ١٫٥ كيلوواط حتى تحقيق سرعات قصٍّ عالية جدًّا، ما يعني أن الآلات ذات القدرة الأعلى عند قص المواد الرقيقة تستثمر معظم مزاياها في السرعة بدلًا من القدرة.
يقتضي اختيار مستوى القدرة المناسب إجراء تقييم صادق لتوزيع سماكات المواد النموذجية التي تتعامل معها عادةً، وليس فقط أقصى سماكة تستخدمها أحيانًا.
لماذا تكتسب كفاءة الليزر الأليافي أهميةً أكبر في عام ٢٠٢٦
أصبحت الكفاءة في استهلاك الطاقة معيار شراءٍ بالغ الأهمية على نحو متزايد، وتتميَّز آلات قص الليزر الأليافي بوضوحٍ على تقنيات الليزر الغازية القديمة في هذا الصدد. فتتراوح الكفاءة الكلية (Wall-plug efficiency) لأنظمة الليزر الأليافي — أي نسبة القدرة الكهربائية المُدخلة إلى القدرة الليزرية الخارجة — عادةً بين ٢٥٪ و٣٥٪، مقارنةً بنسبة تبلغ نحو ١٠٪ لأنظمة الليزر CO₂ ذات القدرة الخارجة المكافئة.
من الناحية العملية، هذا يعني تكاليف كهرباء أقل لكل جزء مقطوع، وتوليد حرارة أقل في بيئة الماكينة، واحتياج أقل إلى نظام تبريد. وبما أن تكاليف الطاقة ارتفعت والاعتبارات المتعلقة بالاستدامة اكتسبت وزنًا تجاريًّا متزايدًا في عمليات الشراء التصنيعية، فقد أصبح فارق الكفاءة هذا عاملًا أكثر بروزًا في قرارات الشراء.
الأسئلة الشائعة
ما المواد التي لا يمكن لآلة قطع الليزر الأليفي قطعها؟ تم تصميم آلات قطع الليزر الأليفي خصيصًا للقطع على المعادن، وهي تعمل بشكل ضعيف جدًّا على المواد غير المعدنية. فالخشب والأكريليك والجلد والمنسوجات ومعظم أنواع البلاستيك لا تمتص طول موجة الليزر الأليفي البالغ ١٠٦٤ نانومتر بكفاءة، ما يؤدي إلى جودة قطع رديئة أو انعدام القدرة على القطع تمامًا. أما بالنسبة للمواد غير المعدنية، فإن تقنية الليزر ثاني أكسيد الكربون (CO2) هي التقنية المناسبة.
ما عمر مصدر الليزر الأليفي؟ تُقدَّر مصادر الليزر الليفية الحديثة بعمر تشغيلي يبلغ حوالي ١٠٠٬٠٠٠ ساعة في الظروف العادية — وهو ما يفوق بكثير عمر أنابيب الليزر CO2، التي تتطلب عادةً الاستبدال كل ٨٬٠٠٠ إلى ٢٠٬٠٠٠ ساعة. ويُعَد هذا العمر التشغيلي الأطول أحد أقوى الحجج الداعمة لتكلفة الملكية الإجمالية المتدنية لتكنولوجيا الليزر الليفي.
ما الفرق بين آلة قطع الليزر الليفي وآلة قطع الليزر CO2؟ يتمثل الاختلاف الجوهري في طريقة توليد الشعاع والطول الموجي. فتنتج الليزرات الليفية شعاعًا بطول موجي ١٠٦٤ نانومتر، تمتصه المعادن بكفاءة أعلى بكثير، مما يجعلها أسرع وأكثر كفاءة في استهلاك الطاقة عند قطع المعادن. أما الليزرات CO2 فتنتج شعاعًا بطول موجي ١٠٦٤٠ نانومتر، وهي تعمل جيدًا على المواد غير المعدنية، لكنها أقل كفاءة في قطع المعادن وتتطلب صيانة أكبر بكثير بسبب نظام توصيل الشعاع القائم على الأنبوب الغازي والمرايا.
هل تتطلب آلة قطع الليزر الليفي صيانةً كبيرةً؟ مقارنةً بتقنيات القطع الأخرى، تتميز أنظمة الليزر الأليافية بصيانة منخفضة نسبيًا. فليست هناك مرايا تحتاج إلى ضبط، ولا أنابيب غاز تحتاج إلى استبدال، ولا مكونات بصرية مستهلكة في مسار الحزمة الضوئية سوى النافذة الواقية الموجودة في رأس القطع والفوهة. وتركز الصيانة الدورية على تنظيف المكونات البصرية في رأس القطع، والتحقق من جودة غاز المساعدة، وتزييت قضبان التوجيه الخاصة بنظام الحركة.
هل ماكينة قطع الليزر الأليفي مناسبة للورش الصغيرة؟ تتميَّز أنظمة الليزر الأليفي من الفئة المبتدئة، والتي تتراوح قدرتها بين ١ كيلوواط و٣ كيلوواط، بأنها مدمجة بما يكفي وبأسعار معقولة بما يكفي لورش التصنيع المعدني الصغيرة وشركات المعالجة المعدنية المخصصة. أما العوامل الرئيسية التي يجب أخذها في الاعتبار بالنسبة للعمليات الأصغر فهي المساحة المتاحة على الأرض، وبنية التهوية ونظام سحب الأبخرة، وقدرة التغذية الكهربائية المطلوبة لكلٍّ من الماكينة ووحدة المبرد المرتبطة بها.
إن فهم طريقة عمل آلة قطع الليزر الليفية على المستوى الميكانيكي والبصري يساعد المشغلين على الاستفادة القصوى من المعدات، كما يساعد المشترين على اتخاذ قرارات شراء أكثر استنارة. ومع ازدياد مستويات القدرة وشيوع أنظمة التحكم الذكية كمعيارٍ قياسي، فإن الفجوة بين ما يمكن لهذه الآلات فعله وما يطلبه معظم المستخدمين منها لا تزال تتسع باستمرار — مما يؤدي إلى ترك أداءٍ كبيرٍ غير مستغلٍ لدى أولئك الذين لم يخصصوا الوقت الكافي لفهم هذه التكنولوجيا.
