
 EN
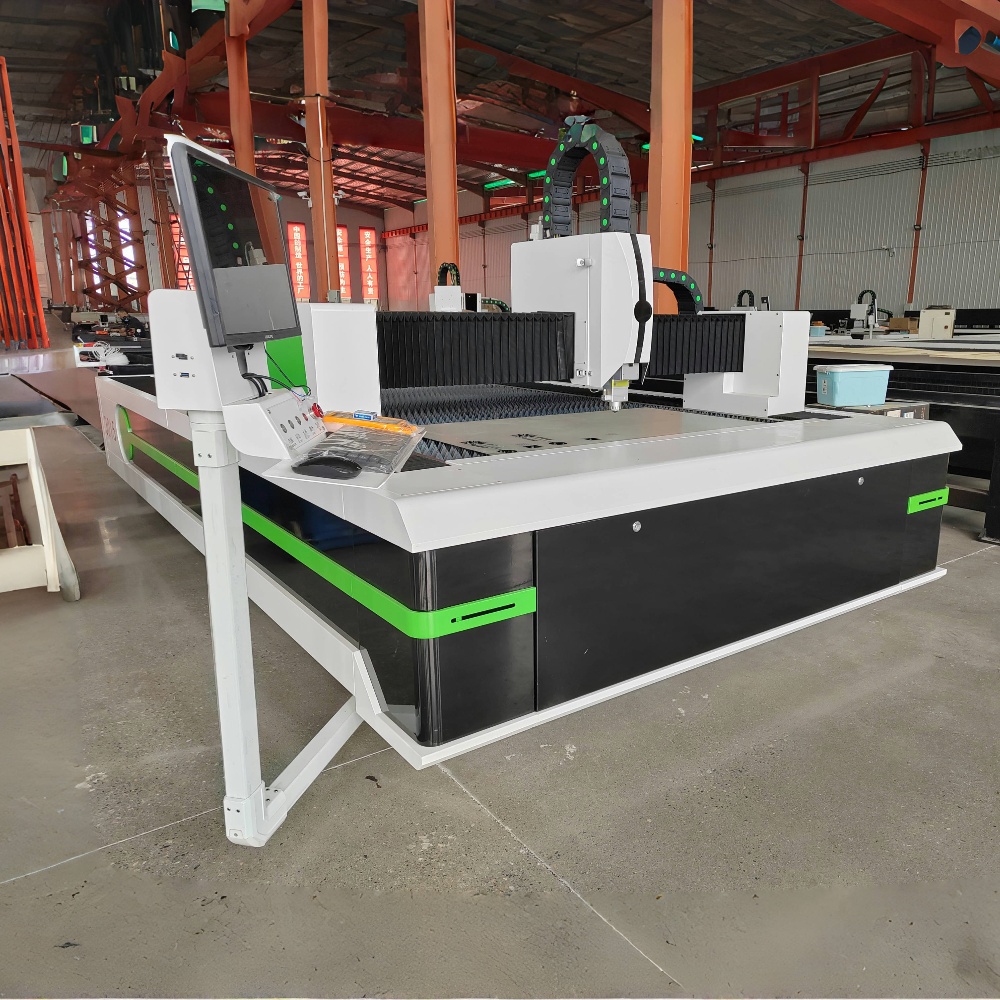
Per pastaruosius dešimtmetį pramonės pasaulyje įvyko nuostabūs tikslaus pjovimo technologijų pasiekimai, o fibro laserio pjovimo mašina užima šios raidos centrinę vietą. 2026 metais šie sistemos yra galingesnės, energijos naudojimo efektyvesnės ir prieinamesnės nei bet kada anksčiau – tačiau daugelis pirkėjų ir operatorių vis dar turi ribotą supratimą apie tai, kas iš tikrųjų vyksta įrenginyje per pjovimo procesą. Šiame straipsnyje paprastais žodžiais paaiškinamos veikimo principai, pagrindiniai komponentai ir realaus pasaulio taikymo pavyzdžiai.
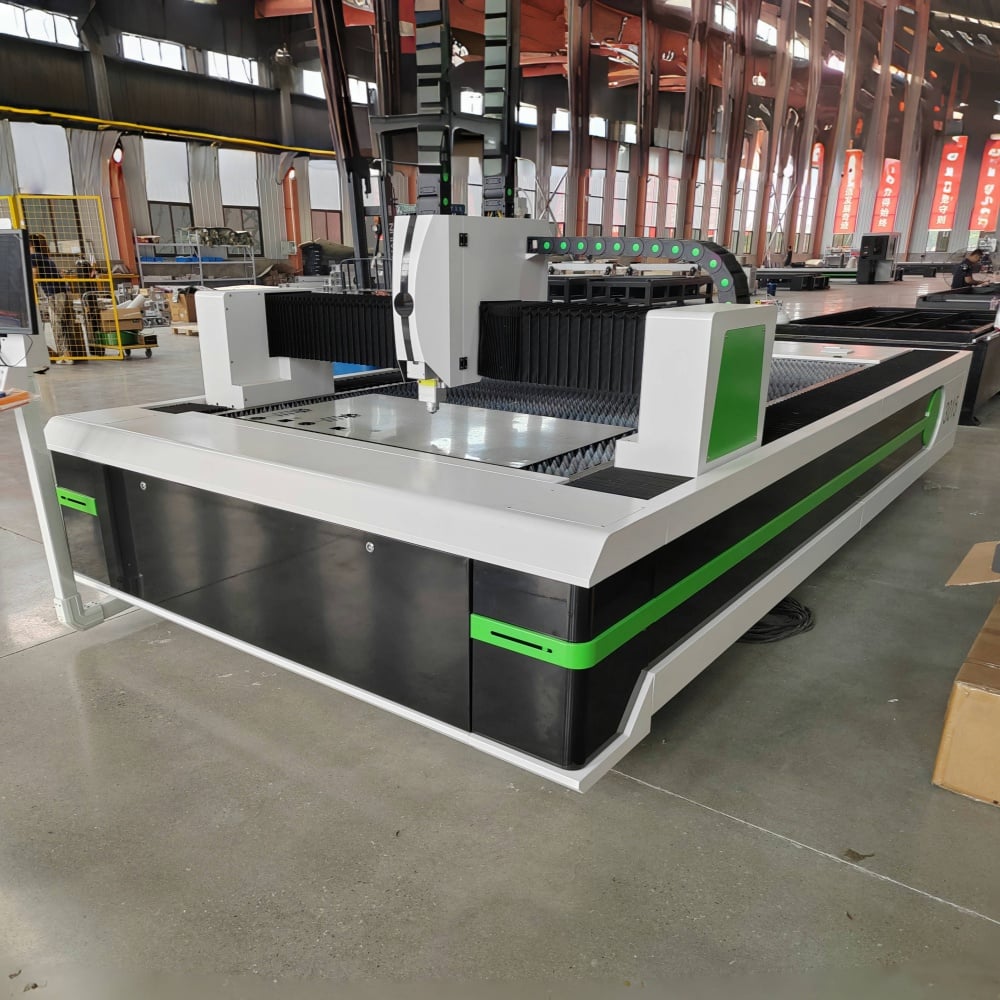
Pagrindinis principas: kaip pluoštinio lazerio technologija sukuria spindulį
Skirtingai nuo CO2 lazerių, kuriuose spindulys sukuriamas sužadinant dujų mišinį vamzdyje, pluoštinio lazerio pjovimo įrenginys spindulį generuoja visiškai kitu būdu. Šviesos šaltinis yra pradinis lazerinis diodas, kuris sukuria žemo galios lazerinį signalą. Toliau šis signalas perduodamas į pluoštinį optinį laidą, kuris yra sušildytas retųjų žemės elementų – dažniausiai iterbio – ir stiprinamas judėdamas per pluoštą. Rezultatas yra intensyvus, labai susifokusuotas infraraudonosios šviesos spindulys, kurio bangos ilgis yra apie 1064 nanometrus.
Šis bangos ilgis yra maždaug dešimt kartų trumpesnis nei CO2 lazerio bangos ilgis, kas turi dvi svarbias pasekmes. Pirma, spindulys daug geriau sugeriamas metalų, todėl pluoštinė technologija yra iš esmės efektyvesnė pjoviant laidžiuosius medžiagas. Antra, trumpesnis bangos ilgis leidžia susifokusuoti spindulį į daug mažesnį taško skersmenį, kas tiesiogiai lemia siauresnes pjovimo plyšio plotis ir didesnį pjovimo tikslumą.
Amplifikuotas spindulys perduodamas pjovimo galvutei lankstiu šviesos pluoštu — tokia konstrukcija pašalina sudėtingas veidrodžiais pagrįstas spindulio perdavimo sistemas, būdingas senesnėms lazerinėms technologijoms, ir žymiai sumažina techninės priežiūros reikalavimus.
Kas vyksta pjovimo galvutėje
Kai spindulys pasiekia pjovimo galvutę, jis praeina per susirenkančiąją lęšį arba kolimatorių, kuris suskoncentruoja jį į tikslų fokuso tašką, reikiamą pjoviamajam medžiagų tipui. Suskoncentruotas spindulys smogia į metalinę paviršiaus su tokia intensyvumu, kad nedelsiant išgarina arba ištirpina medžiagą labai mažoje srityje.
Vienlaikiškai pagalbinis dujų srautas — dažniausiai deguonies, azoto arba suspausto oro — tiekiamas koaksialiai per žarną aplink spindulį. Pagalbinių dujų pasirinkimas reikšmingai veikia pjovimo kokybę ir kraštų savybes. Deguonis pagreitina pjovimo procesą minkštajame plienoje dėl egzoterminės reakcijos, leisdama greičiau pjauti, tačiau su šiek tiek oksiduotu kraštu. Azotas naudojamas nerūdijančiajam plienui ir aliuminiui pjauti, kai reikia švaraus, be oksidų krašto; jis veikia kaip pūtimo agentas, išstumdamas lydytą medžiagą be cheminių reakcijų. Suspaustas oras siūlo kainiškai naudingą kompromisinį variantą mažiau reikalaujamosioms aplikacijoms.
Pjovimo galvutė juda per medžiagos paviršių — ją valdo CNC judėjimo sistema — tiksliai sekdama programuotą įrankio trajektoriją dideliu greičiu ir pakartojamumu, tuo tarpu spindulys ir dujų srautas veikia kartu, užtikrindami nuolatinį ir švarų pjūvį.
CNC judėjimo sistema ir valdiklis
Tikslumas fibro laserio pjovimo mašina yra tik tokio geros kokybės, kokia yra judėjimo sistema, valdanti pjovimo galvutę. Šiuolaikinėse mašinose naudojamos servomechanizmų valdomos tiesinės judėjimo sistemos X ir Y ašimis, dažnai su tiesiniais koduotuvais, kurie užtikrina uždarą kilpą pozicijos grįžtamąjį ryšį. Tai garantuoja, kad pjovimo galvutės faktinė padėtis visada atitinka komanduojamą padėtį, net esant dideliam greičiui.
CNC valdiklis interpretuoja CAM programinės įrangos sukurtą G-kodą ir vienu metu koordinuoja lazerio galios, pjovimo greičio, pagalbinio dujų slėgio bei ašių judėjimą. 2026 m. dauguma vidutinės klasės ir pramoninių pluoštinio lazerio sistemų tiekiama su išmaniais valdikliais, kurie geba automatiškai optimizuoti parametrus – realiuoju laiku koreguodami galią ir greitį priklausomai nuo medžiagos storio ir geometrijos, įskaitant aštrius kampus ir smulkius detalių elementus, kur mašinai reikia sulėtinti judėjimą ir sumažinti galią, kad būtų išvengta perdegimo.
Medžiagų ir storio galimybės
| Medžiaga | Įprastas storumo diapazonas | Rekomenduojamas padedamasis dujų srautas | Briaunos kokybė |
|---|---|---|---|
| Mild steel | 0,5 mm – 30 mm | Deguonis / oras | Gerai, su nedideliu deguonies oksidavimu |
| Nerūdijantis plienas | 0,5 mm – 25 mm | Azotas | Puiku, be oksido |
| Aliuminio | 0,5 mm – 20 mm | Azotas | Gerai, reikalauja didelės galios |
| Varį | 0,5 mm – 6 mm | Azotas / oras | Vidutinis (aukšta atspindžio geba) |
| Vario lydinys | 0,5 mm – 8 mm | Azotas | Gera |
| Švinuotas plienas | 0,5 mm – 12 mm | Oro / deguonies | Tinka konstrukcinėms detalėms |
Pluošminiai lazeriniai pjovimo įrenginiai yra specialiai sukurti metalams. Jų aukšta spinduliuotės absorbcija laidžiuose medžiagose daro juos pageidautina technologija plokščiųjų metalų gamybai, vamzdžių pjovimui ir konstrukcinių detalių gamybai įvairiose srityse – nuo automobilių ir aviacijos pramonės iki statybos ir elektronikos gamybos.
Galios lygiai ir jų praktinė reikšmė
Pluošminiai lazeriniai pjovimo įrenginiai parduodami įvairaus galingumo – nuo 1000 W (1 kW) pradinio lygio sistemų iki 30 kW ar daugiau sunkiosios pramonės poreikiams. Galios lygis tiesiogiai veikia dvi savybes: maksimalų medžiagos storį, kurį įrenginys gali švariai supjaustyti, ir greitį, kuriuo jis gali supjaustyti plonesnes medžiagas.
3 kW galios įrenginys pjovimo praktiniais gamybos našumo režimais supjausto 12 mm storio švelniąją plieno lakštą, tuo tarpu to paties storio medžiagą 6 kW galios įrenginys pjovia žymiai greičiau – sumažindamas ciklo trukmę ir padidindamas perdirbimo našumą. Plonoms lakštinėms metalinėms medžiagoms, kurių storis mažesnis nei 3 mm, net 1,5 kW galios sistema gali pasiekti labai aukštus pjovimo greičius, todėl didesnės galios įrenginiai plonoms medžiagoms daugiausia pranašumą gauna dėl greičio, o ne dėl pjovimo galimybių.
Teisingos galios lygio parinkimas reikalauja sąžiningos įvertinti jūsų įprastų medžiagų storio pasiskirstymo, o ne tik retkarčiais susiduriamų maksimalių storio reikšmių.
Kodėl 2026 m. pluoštinio lazerio efektyvumas tampa svarbesnis
Energinė efektyvumas tapo vis svarbesniu pirkimo kriterijumi, o pluoštinio lazerio pjovimo įrenginiai šioje srityje aiškiai pranašesni už senesnes dujų lazerio technologijas. Pluoštinio lazerio sistemos elektros tinklo naudingumo koeficientas – tai santykis tarp elektros energijos įvesties ir lazerio išvesties galios – paprastai svyruoja nuo 25 % iki 35 %, tuo tarpu CO₂ sistemų su panašia išvesties galia jis sudaro tik apie 10 %.
Praktiškai tai reiškia žemesnius elektros energijos kaštus kiekvienam supjaustomam detalių elementui, sumažintą šilumos išsiskyrimą mašinos aplinkoje ir mažesnę aušinimo sistemos reikalavimų sąnaudą. Kadangi energijos kainos kilo, o darnumo sumetimai gamybos įrangos pirkimo sprendimuose įgijo didesnės komercinės reikšmės, šis naudingumo skirtumas tapo svarbesniu veiksniu priimant pirkimo sprendimus.
DUK
Kokių medžiagų neįmanoma supjaustyti pluoštinio lazerio pjūklu? Pluoštinio lazerio pjūklo mašinos yra optimizuotos metalams pjauti ir blogai veikia ne metalinėse medžiagose. Mediena, akrilas, odos, audiniai ir dauguma plastmasių neefektyviai sugeria 1064 nm pluoštinio lazerio bangos ilgį, todėl pjovimo kokybė būna prasta arba visiškai nepavyksta supjaustyti. Ne metalams pjauti tinkama technologija yra CO2 lazeris.
Kiek laiko tarnauja pluoštinio lazerio šaltinis? Šiuolaikiniai pluošminiai lazeriniai šaltiniai yra įvertinti apytiksliai 100 000 darbo valandų trukme normaliomis sąlygomis — žymiai viršijant CO₂ lazerinių vamzdelių tarnavimo laiką, kuriems paprastai reikia keisti kas 8 000–20 000 valandų. Šis ilgesnis aptarnavimo laikas yra viena stipriausių visos savininkystės kainos (TCO) argumentų pluošminės technologijos naudai.
Koks skirtumas tarp pluošminio lazerinio pjovimo įrenginio ir CO₂ lazerinio pjovimo įrenginio? Pagrindinis skirtumas yra spindulio generavimo metodas ir bangos ilgis. Pluošminiai lazeriai sukuria 1064 nm spindulį, kurį metalai sugeria žymiai efektyviau, todėl jie yra greitesni ir energijos naudojimo požiūriu efektyvesni pjoviant metalus. CO₂ lazeriai sukuria 10 640 nm spindulį, kuris gerai veikia ne metalinėms medžiagoms, tačiau yra mažiau efektyvus pjoviant metalus ir reikalauja žymiai daugiau priežiūros dėl savo dujinio vamzdelio bei veidrodžiais paremtos spindulio perdavimo sistemos.
Ar pluošminiam lazeriniam pjovimo įrenginiui reikia daug priežiūros? Palyginti su kitomis pjovimo technologijomis, pluoštiniai lazeriniai sistemos yra santykinai mažai aptarnaujamos. Nėra veidrodžių, kuriuos reikėtų sureguliuoti, nėra dujų vamzdelių, kuriuos reikėtų keisti, ir nėra kitų optinių sąnaudų komponentų spindulio kelyje, išskyrus apsauginį langą pjovimo galvoje ir sprogstamąjį žiotis. Įprastinis aptarnavimas susijęs su pjovimo galvos optikos valymu, pagalbinių dujų kokybės tikrinimu ir judėjimo sistemos vedamųjų bėgių tepimu.
Ar pluoštinis lazerinis pjovimo aparatas tinka mažoms dirbtuvėms? Pradinio lygio pluoštinės lazerinės sistemos 1 kW–3 kW galios ratoje yra pakankamai kompaktiškos ir nebrangios mažosioms gamybos dirbtuvėms bei specializuotoms metalo apdirbimo įmonėms. Pagrindiniai mažesnės įmonės vertinimo kriterijai yra turima grindų erdvė, ventiliacijos ir dūmų šalinimo infrastruktūra bei elektros tiekimo galia, reikalinga mašinai ir jos aušinimo įrenginiui.
Suprantant, kaip veikia pluošminio lazerio pjovimo įranga mechaniniu ir optiniu lygiu, operatoriai gali pasinaudoti įranga maksimaliai, o pirkėjai – priimti geriau pagrįstus įsigijimo sprendimus. Kai galios lygiai didėja ir intelektualūs valdymo sistemos tampa standartinėmis, tarp to, ką šios įrangos gali daryti, ir to, ko dauguma vartotojų iš jų reikalauja, skirtumas vis labiau plečiasi – paliekant reikšmingą našumą nepanaudotą tiems, kurie nesuskaitė laiko, kad suprastų šią technologiją.
