
 EN
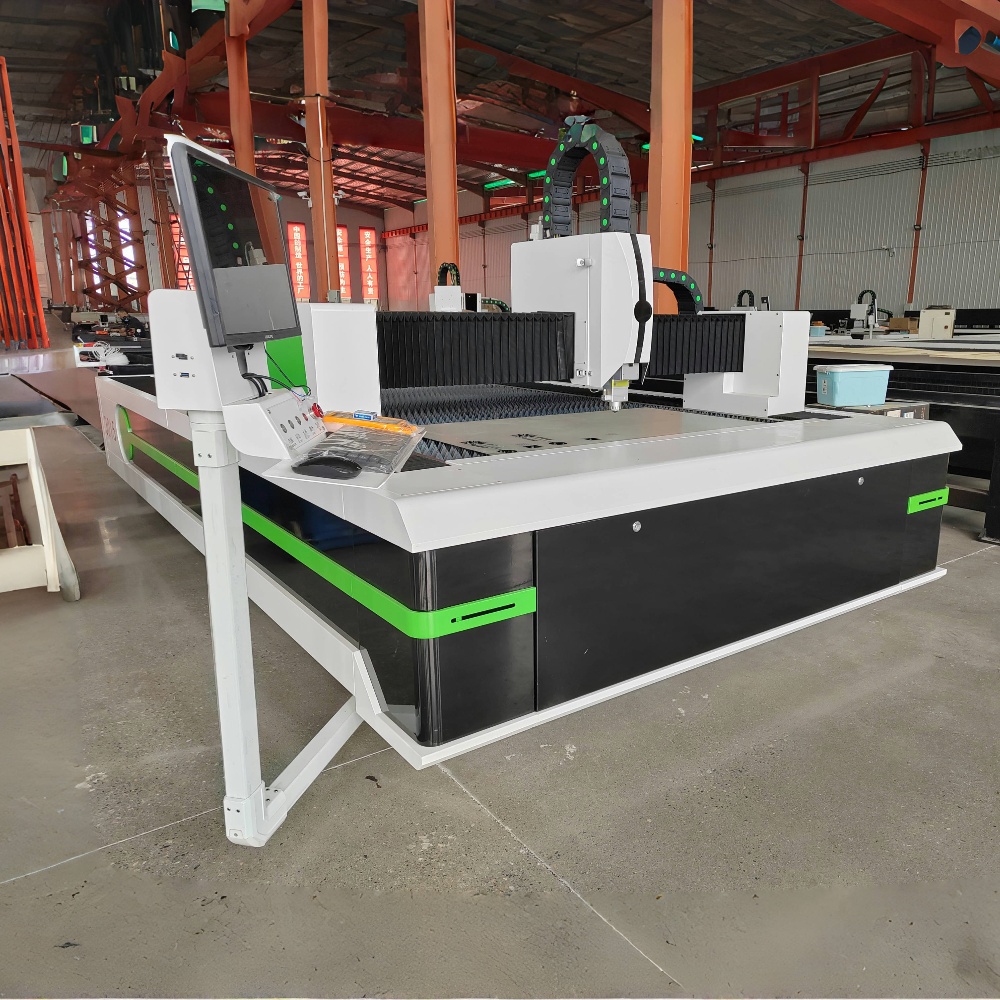
Świat przemysłu odnotował niezwykłe postępy w dziedzinie technologii precyzyjnego cięcia w ciągu ostatniej dekady, a maszyna do cięcia laserem światłowodowym znajduje się bezsprzecznie w centrum tej ewolucji. W 2026 roku te systemy są bardziej wydajne, bardziej oszczędne energetycznie i łatwiej dostępne niż kiedykolwiek wcześniej — jednak wielu zakupujących i operatorów nadal ma ograniczoną wiedzę na temat tego, co tak naprawdę dzieje się wewnątrz maszyny podczas procesu cięcia. W niniejszym artykule wyjaśnione zostały zasady działania, kluczowe komponenty oraz zastosowania praktyczne w prosty i zrozumiały sposób.
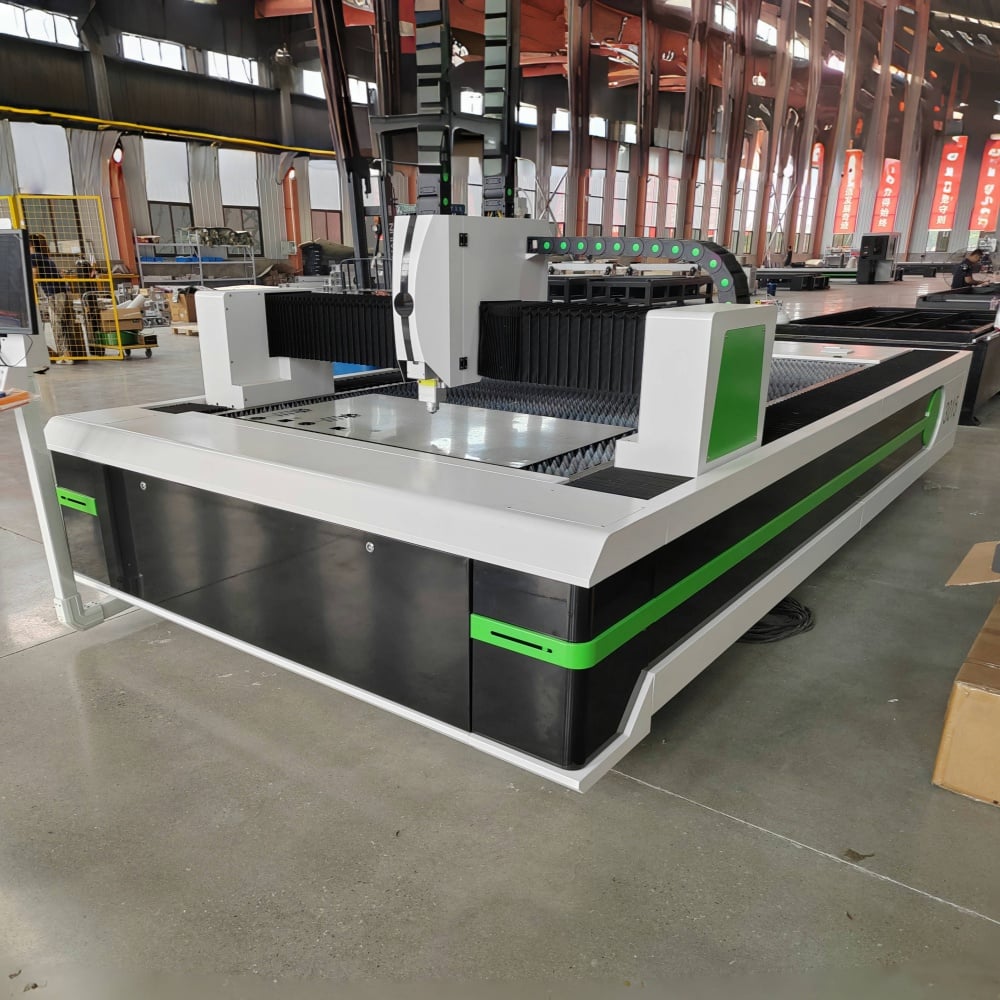
Podstawowa zasada działania: jak technologia laserów włókninowych generuje wiązkę
W przeciwieństwie do laserów CO2, które generują wiązkę poprzez wzbudzanie mieszaniny gazowej wewnątrz rury, maszyna do cięcia laserowego z włókna optycznego wytwarza wiązkę za pomocą zasadniczo innego procesu. Źródłem światła jest dioda laserowa początkowa (seed), która generuje niskomoczną sygnał laserowy. Ten sygnał jest następnie wprowadzany do kabla światłowodowego domieszkowanego pierwiastkami rzadkimi — najczęściej iterbem — i wzmacniany podczas przemieszczania się przez światłowód. Wynikiem jest intensywna, wysoce skupiona wiązka światła podczerwonego o długości fali wynoszącej około 1064 nanometrów.
Długość tej fali jest około dziesięć razy krótsza niż długość fali lasera CO2, co ma dwa istotne konsekwencje. Po pierwsze, wiązka jest znacznie łatwiej pochłaniana przez metale, co czyni technologię włókienową z natury bardziej wydajną przy obróbce materiałów przewodzących. Po drugie, krótsza długość fali umożliwia skupienie wiązki na znacznie mniejszym średnicie plamki, co bezpośrednio przekłada się na mniejszą szerokość cięcia (kerfu) oraz wyższą precyzję cięcia.
Wzmocniona wiązka jest przekazywana do głowicy cięcia za pośrednictwem elastycznego kabla światłowodowego — rozwiązanie to eliminuje skomplikowane systemy przesyłania wiązki oparte na lustrach, stosowane w starszych technologiach laserowych, i znacznie zmniejsza wymagania serwisowe.
Co dzieje się w głowicy cięcia
Gdy wiązka dociera do głowicy cięcia, przechodzi przez soczewkę skupiającą lub kolimator, który skupia ją w precyzyjnym punkcie ogniskowym niezbędnym do cięcia danego materiału. Skupiona wiązka uderza w powierzchnię metalu z taką intensywnością, że natychmiast odparowuje lub topi materiał na bardzo małym obszarze.
Jednocześnie gaz wspomagający — zwykle tlen, azot lub sprężone powietrze — jest doprowadzany współosiowo przez dyszę otaczającą wiązkę. Wybór gazu wspomagającego ma istotny wpływ na jakość cięcia oraz charakterystykę krawędzi. Tlen przyspiesza proces cięcia stali węglowej dzięki reakcji egzoenergetycznej, umożliwiając szybsze cięcie, ale z lekko utlenioną krawędzią. Azot stosuje się przy cięciu stali nierdzewnej i aluminium, gdzie wymagana jest czysta, wolna od tlenków krawędź; działa on jako gaz wydmuchujący, usuwający materiał stopiony bez udziału reakcji chemicznej. Sprężone powietrze stanowi opłacalne rozwiązanie pośrednie dla mniej wymagających zastosowań.
Głowica cięcia porusza się po powierzchni materiału — kierowana przez system ruchu CNC — śledząc zaprogramowaną ścieżkę narzędzia z wysoką prędkością i powtarzalnością, podczas gdy wiązka laserowa i przepływ gazu współpracują, aby uzyskać ciągłe, czyste cięcie.
System ruchu CNC i sterownik
Dokładność maszyna do cięcia laserem światłowodowym jest tak dobre, jak system ruchu kierujący głowicą tnącą. Nowoczesne maszyny wykorzystują serwonapędzane liniowe systemy ruchu na osiach X i Y, często z enkoderami liniowymi zapewniającymi zwrotną informację o położeniu w układzie zamkniętym. Dzięki temu rzeczywiste położenie głowicy tnącej zawsze odpowiada położeniu zadawanemu przez sterownik, nawet przy wysokich prędkościach.
Sterownik CNC interpretuje kod G wygenerowany przez oprogramowanie CAM i jednoczesnie koordynuje moc lasera, prędkość cięcia, ciśnienie gazu pomocniczego oraz ruch osi. W 2026 roku większość średniej klasy i przemysłowych systemów laserowych włóknowych jest wyposażona w inteligentne sterowniki zdolne do automatycznej optymalizacji parametrów — dostosowujące moc i prędkość w czasie rzeczywistym w zależności od grubości materiału i jego geometrii, w tym naroży ostrych oraz szczegółów drobnych elementów, gdzie maszyna musi zwolnić i zmniejszyć moc, aby uniknąć spalenia.
Możliwości materiałowe i grubości
| Materiał | Typowy zakres grubości | Zalecany gaz wspomagający | Jakość krawędzi |
|---|---|---|---|
| Stal miękka | 0,5 mm – 30 mm | Tlen / Powietrze | Dobre, lekkie utlenienie przy użyciu O₂ |
| Stal nierdzewna | 0,5 mm – 25 mm | Azot | Doskonałe, bezutlenione |
| Aluminium | 0,5 mm – 20 mm | Azot | Dobre, wymaga dużej mocy |
| Miedź | 0,5 mm – 6 mm | Azot / Powietrze | Umiarkowany (wysoka odbijalność) |
| Mosiądz | 0,5 mm – 8 mm | Azot | Dobrze |
| Stal galwanizowana | 0,5 mm – 12 mm | Powietrze / tlen | Dobrze nadaje się do elementów konstrukcyjnych |
Maszyny do cięcia laserowego włókienkowego są specjalnie zaprojektowane do obróbki metali. Ich wysoka absorpcja wiązki laserowej w materiałach przewodzących czyni je preferowaną technologią w zakresie cięcia blach, profili rurowych oraz produkcji elementów konstrukcyjnych w różnych branżach – od motoryzacji i lotnictwa po budownictwo i przemysł elektroniczny.
Poziomy mocy i ich praktyczne znaczenie
Maszyny do cięcia laserowego włókienkowego dostępne są w szerokim zakresie mocy wyjściowej – zwykle od 1000 W (1 kW) dla systemów wejściowych po 30 kW lub więcej w przypadku zastosowań przemysłowych o dużej wydajności. Poziom mocy wpływa bezpośrednio na dwa aspekty: maksymalną grubość materiału, który maszyna może precyzyjnie przeciąć, oraz na prędkość cięcia cieńszych materiałów.
Maszyna o mocy 3 kW tnie stal miękką o grubości 12 mm z praktyczną prędkością produkcyjną, podczas gdy ta sama grubość na maszynie o mocy 6 kW jest przetwarzana znacznie szybciej — skraca to czas cyklu i zwiększa wydajność. W przypadku cienkich blach o grubości poniżej 3 mm nawet system o mocy 1,5 kW może osiągnąć bardzo wysokie prędkości cięcia, co oznacza, że maszyny o wyższej mocy przetwarzające cienkie materiały wykorzystują większość swojej przewagi głównie do zwiększenia prędkości, a nie możliwości technicznych.
Wybór odpowiedniego poziomu mocy wymaga rzetelnej oceny typowego rozkładu grubości przetwarzanych materiałów, a nie tylko okazjonalnego maksymalnego zakresu.
Dlaczego wydajność laserów włóknikowych ma większe znaczenie w 2026 roku
Efektywność energetyczna stała się coraz ważniejszym kryterium zakupowym, a maszyny do cięcia laserowego włóknikowego mają wyraźną przewagę nad starszymi technologiami laserów gazowych w tym zakresie. Efektywność „z gniazdka” (wall-plug efficiency) systemu laserowego włóknikowego — czyli stosunek mocy elektrycznej pobieranej do mocy wyjściowej lasera — mieści się zwykle w zakresie od 25% do 35%, podczas gdy dla systemów CO₂ o porównywalnej mocy wyjściowej wynosi ona około 10%.
W praktyce oznacza to niższe koszty energii elektrycznej przypadające na każdą ciętą część, mniejsze wydzielanie ciepła w środowisku maszyny oraz mniejsze wymagania dotyczące systemu chłodzenia. Wraz ze wzrostem kosztów energii i zwiększeniem znaczenia kwestii zrównoważonego rozwoju w zakupach przemysłowych ten deficyt wydajności stał się istotniejszym czynnikiem wpływającym na decyzje zakupowe.
FAQ
Jakich materiałów nie można ciąć za pomocą maszyny do cięcia laserowego włókienkowego? Maszyny do cięcia laserowego włókienkowego są zoptymalizowane do cięcia metali i słabo radzą sobie z materiałami niemetalicznymi. Drewno, akryl, skóra, tkaniny oraz większość tworzyw sztucznych nie pochłaniają efektywnie fali laserowej włókienkowej o długości 1064 nm, co prowadzi do niskiej jakości cięcia lub w ogóle uniemożliwia cięcie. Do cięcia materiałów niemetalicznych odpowiednią technologią jest laser CO₂.
Jak długo działa źródło lasera włókienkowego? Nowoczesne źródła laserów włóknowych są przeznaczone do ok. 100 000 godzin pracy w warunkach normalnych — co znacznie przekracza czas życia lamp CO₂, które zwykle wymagają wymiany co 8 000–20 000 godzin. Ta wydłużona żywotność stanowi jedno z najsilniejszych argumentów dotyczących całkowitych kosztów posiadania technologii włóknowej.
Jaka jest różnica między maszyną do cięcia laserowego włóknowego a cięciarką laserową CO₂? Podstawową różnicą jest metoda generowania wiązki oraz długość fali. Lasery włóknowe emitują wiązkę o długości fali 1064 nm, którą metale pochłaniają znacznie skuteczniej, dzięki czemu są szybsze i bardziej energooszczędne przy cięciu metali. Lasery CO₂ emitują wiązkę o długości fali 10 640 nm, która dobrze sprawdza się przy nie-metalach, ale jest mniej efektywna przy cięciu metali i wymaga znacznie większej konserwacji ze względu na układ dostarczania wiązki oparty na rurze gazowej i lustrach.
Czy maszyna do cięcia laserowego włóknowego wymaga dużych nakładów na konserwację? W porównaniu z innymi technologiami cięcia systemy laserowe włóknowe wymagają stosunkowo niewielkiego zakresu konserwacji. Nie ma potrzeby ustawiania zwierciadeł, wymiany rurek gazowych ani wymiany zużywalnych komponentów optycznych w ścieżce wiązki – z wyjątkiem okienka ochronnego w głowicy tnącej oraz dyszy. Regularna konserwacja obejmuje czyszczenie optyki głowicy tnącej, sprawdzanie jakości gazu wspomagającego oraz smarowanie prowadnic układu ruchomego.
Czy maszyna do cięcia laserowego włóknowego jest odpowiednia dla małych warsztatów? Systemy laserowe włóknowe klasy wejściowej o mocy od 1 kW do 3 kW są wystarczająco zwarte i przystępne cenowo, aby znaleźć zastosowanie w małych zakładach metalowych oraz firmach zajmujących się niestandardową obróbką metali. Kluczowymi kwestiami dla mniejszej jednostki są dostępna powierzchnia podłogi, infrastruktura wentylacji i odprowadzania dymów oraz moc zasilania elektrycznego wymagana przez maszynę i jej agregat chłodzący.
Zrozumienie działania maszyny do cięcia laserem włókninowym na poziomie mechanicznym i optycznym pomaga operatorom w pełni wykorzystać możliwości sprzętu oraz wspiera kupujących w podejmowaniu lepiej uzasadzonych decyzji zakupowych. W miarę jak rosną poziomy mocy, a inteligentne systemy sterowania stają się standardem, luka między tym, na co są zdolne te maszyny, a tym, czego większość użytkowników od nich oczekuje, stale się powiększa — pozostawiając znaczne rezerwy wydajności dla tych, którzy nie poświęcili czasu na zrozumienie tej technologii.
