
 EN
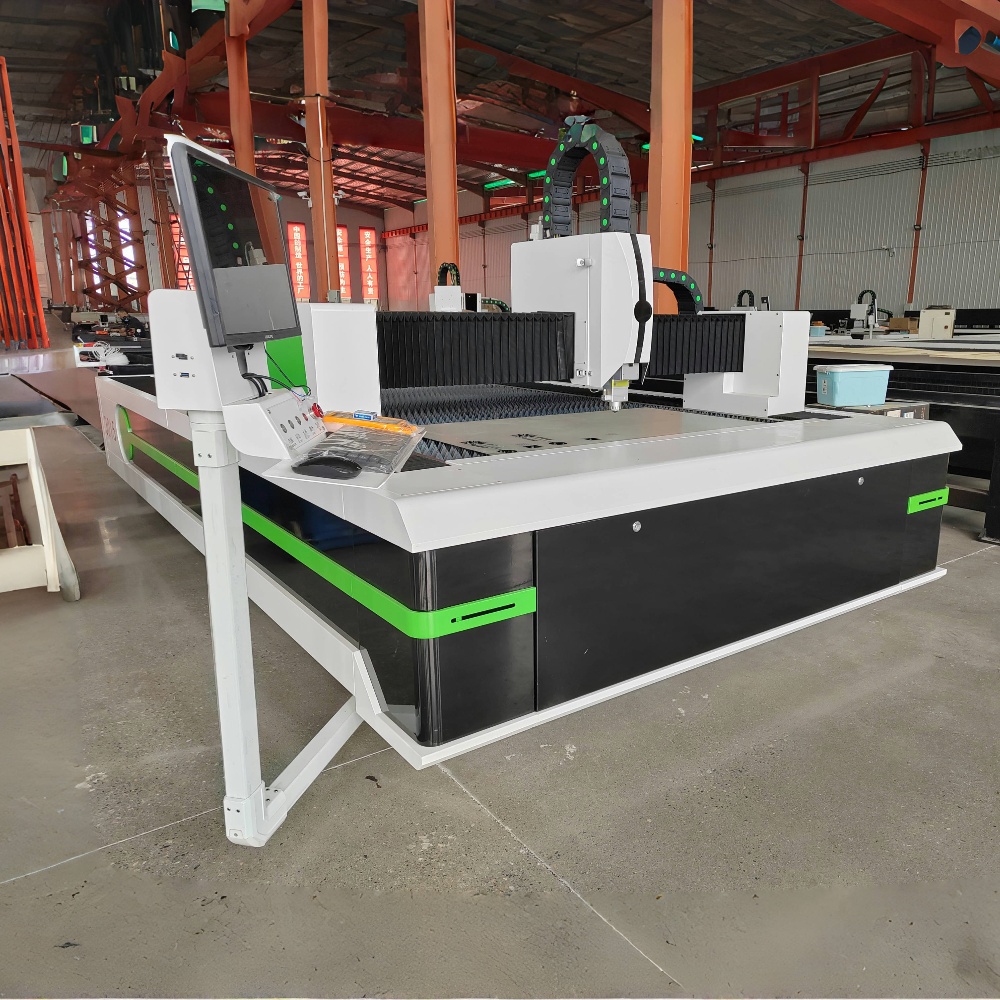
उद्योगको क्षेत्रमा पिछला दशकमा उत्कृष्ट काट्ने प्रविधिमा आश्चर्यजनक प्रगति भएको छ, र fiber laser cutting machine विकासको केन्द्रमा दृढतापूर्ण रूपमा अवस्थित छ। २०२६ मा, यी प्रणालीहरू अझ शक्तिशाली, अझ ऊर्जा-कुशल, र अघि कतैभन्दा पनि बढी पहुँचयोग्य छन् — तर धेरै खरिददारहरू र संचालकहरूले अझै पनि काट्ने क्रममा मेसिनको भित्र के भइरहेको छ भन्ने बारेमा सीमित बुझाइ राख्छन्। यो लेखले कार्य सिद्धान्तहरू, मुख्य घटकहरू, र वास्तविक संसारका अनुप्रयोगहरूलाई सरल शब्दहरूमा व्याख्या गर्दछ।
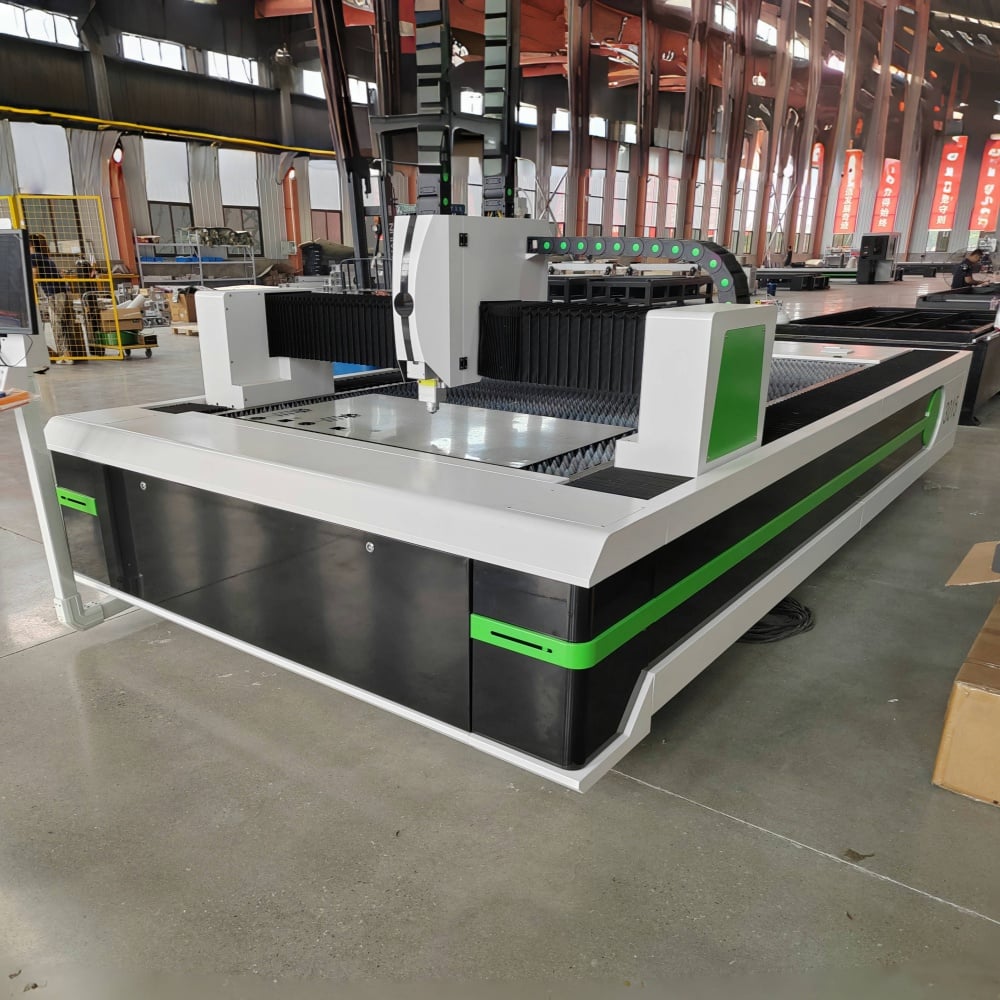
मुख्य सिद्धान्त: फाइबर लेजर प्रविधिले कसरी बीम उत्पन्न गर्दछ
CO2 लेजरहरूको विपरीत, जुन एउटा ट्यूबभित्र ग्यास मिश्रणलाई उत्तेजित गरेर आफ्नो बीम उत्पादन गर्छन्, फाइबर लेजर काट्ने मेसिनले आफ्नो बीम उत्पादन गर्छ जुन मौलिक रूपमा फरक प्रक्रियामा आधारित छ। प्रकाश स्रोत एउटा सीड लेजर डायोड हो, जसले कम-शक्तिको लेजर संकेत उत्पादन गर्छ। त्यो संकेत पछि दुर्लभ-पृथ्वी तत्वहरूले डोप गरिएको फाइबर अप्टिक केबलमा पठाइन्छ — सामान्यतया यटर्बियम — र फाइबरमा प्रवाहित हुँदा यसलाई प्रवर्धित गरिन्छ। परिणामस्वरूप, लगभग १,०६४ न्यानोमिटर तरंगदैर्घ्यको एउटा तीव्र, अत्यधिक केन्द्रित अवरक्त प्रकाशको बीम उत्पादन हुन्छ।
यो तरंगदैर्घ्य CO2 लेजरको तरंगदैर्घ्यभन्दा लगभग दस गुणा छोटो छ, जसका दुई महत्वपूर्ण परिणामहरू छन्। पहिलो, यो बीम धातुहरूद्वारा धेरै सजिलै सोषित हुन्छ, जसले फाइबर प्रविधिलाई चालक पदार्थहरूमा स्वाभाविक रूपमा अधिक कार्यक्षम बनाउँछ। दोस्रो, छोटो तरंगदैर्घ्यले बीमलाई धेरै सानो स्पॉट व्यासमा केन्द्रित गर्न अनुमति दिन्छ, जसले सिधै रूपमा पातलो कर्फ चौडाइ र उच्च काट्ने परिशुद्धतामा अनुवादित हुन्छ।
प्रवर्धित बीमलाई लचकदार फाइबर अप्टिक केबल मार्फत काट्ने हेडमा पठाइन्छ — यो डिजाइनले पुरानो लेजर प्रविधिमा पाइने जटिल दर्पण-आधारित बीम डिलिभरी प्रणालीहरूलाई हटाउँछ र रखरखावको आवश्यकतालाई धेरै घटाउँछ।
काट्ने हेडमा के हुन्छ
एकपटक बीम काट्ने हेडमा पुगेपछि, यो फोकसिंग लेन्स वा कलाइमेटर मार्फत गुज्रन्छ जसले यसलाई काट्ने सामग्रीको लागि आवश्यक ठीक फोकल बिन्दुमा केन्द्रित गर्छ। केन्द्रित बीमले धातुको सतहमा एउटा धेरै सानो क्षेत्रमा तत्काल वाष्पीकरण वा पग्लन गर्न पर्याप्त तीव्रतासँग आघात गर्छ।
एकै साथ, सहायक ग्यास — सामान्यतया अक्सिजन, नाइट्रोजन वा संकुचित वायु — बीमलाई घेरेर नोजलबाट समाक्षीय रूपमा दिइन्छ। सहायक ग्यासको छनौटले काट्ने गुणस्तर र किनाराका विशेषतामा उल्लेखनीय प्रभाव पार्छ। माइल्ड स्टीलमा काट्ने प्रक्रियालाई एक्सोथर्मिक प्रतिक्रियाको माध्यमबाट अक्सिजनले तीव्र बनाउँछ, जसले छिटो काट्ने सुविधा दिन्छ तर किनारामा सामान्यतया सामान्य अक्सिडेसन हुन्छ। स्टेनलेस स्टील र एल्युमिनियमका लागि नाइट्रोजन प्रयोग गरिन्छ जहाँ सफा, अक्साइड-मुक्त किनारा आवश्यक हुन्छ; यो गैस रासायनिक प्रतिक्रिया बिना मग्न सामग्रीलाई बाहिर निकाल्ने ब्लोइङ एजेन्टको रूपमा काम गर्छ। कम माग भएका अनुप्रयोगहरूका लागि संकुचित वायु लागत-प्रभावकारी मध्यम विकल्प प्रदान गर्छ।
काट्ने हेड सामग्रीको सतहमा चल्छ — सीएनसी गति प्रणालीद्वारा निर्देशित हुँदै — उच्च गति र पुनरावृत्तियोग्यतासँगै कार्यक्रमित टुलपाथ अँकित गर्दै, जबकि बीम र ग्यास प्रवाहले मिलेर निरन्तर, सफा काट्ने प्रक्रिया सुनिश्चित गर्छन्।
सीएनसी गति प्रणाली र नियन्त्रक
एको fiber laser cutting machine कटिंग हेड लाई नियन्त्रण गर्ने मोशन प्रणालीको जस्तै नै यो पनि राम्रो हुन्छ। आधुनिक मेशिनहरूले X र Y अक्षमा सर्भो-चालित रैखिक मोशन प्रणालीहरू प्रयोग गर्छन्, जुन धेरैजसो रैखिक एन्कोडरहरूसँग बन्द-लूप स्थिति प्रतिक्रिया प्रदान गर्छन्। यसले यो सुनिश्चित गर्छ कि कटिंग हेडको वास्तविक स्थिति सधैं आदेशित स्थितिसँग मिल्दो छ, उच्च गतिमा पनि।
सीएनसी नियन्त्रकले सीएएम सफ्टवेयरबाट उत्पन्न जी-कोड व्याख्या गर्छ र लेजर शक्ति, कटिंग गति, सहायक ग्यास दबाव र अक्ष गतिलाई एकै साथ समन्वयित गर्छ। २०२६ मा, धेरैजसो मध्यम श्रेणी र औद्योगिक फाइबर लेजर प्रणालीहरू बुद्धिमान नियन्त्रकहरूसँग आउँछन् जुन स्वत: पैरामिटर अनुकूलन सक्षम छन् — सामग्रीको मोटाइ र ज्यामितिक आधारमा वास्तविक समयमा शक्ति र गति समायोजन गर्छन्, जसमा तीव्र कोणहरू र सूक्ष्म विवरणहरू जस्ता विशेषताहरू पनि समावेश छन् जहाँ मेशिनले जलन बचाउन गति घटाउने र शक्ति कम गर्ने आवश्यकता पर्छ।
सामग्री र मोटाइ क्षमताहरू
| सामग्री | सामान्य मोटाई सीमा | अनुशंसित सहायक ग्यास | किनारा गुणस्तर |
|---|---|---|---|
| हल्का स्टील | ०.५ मिमी – ३० मिमी | अक्सिजन / हावा | राम्रो, अक्सिजनसँग सामान्य ऑक्सिडेशन |
| स्टेनलेस स्टील | ०.५ मिमी – २५ मिमी | नाइट्रोजन | उत्कृष्ट, ऑक्साइड-मुक्त |
| एल्युमिनियम | ०.५ मिमी – २० मिमी | नाइट्रोजन | राम्रो, उच्च शक्ति आवश्यक छ |
| तामे | ०.५ मिमी – ६ मिमी | नाइट्रोजन / हावा | मध्यम (उच्च प्रतिबिम्बन) |
| पीतल | ०.५ मिमी – ८ मिमी | नाइट्रोजन | राम्रो |
| गैल्वेनाइज्ड स्टील | ०.५ मिमी – १२ मिमी | हावा / अक्सिजन | संरचनात्मक भागहरूका लागि राम्रो |
फाइबर लेजर कटिङ मेशिनहरू मेटलका लागि विशेष रूपमा डिजाइन गरिएका हुन्छन्। यी सुचालक सामग्रीहरूमा उनीहरूको उच्च बीम अवशोषण दरले यसलाई ऑटोमोटिभ र एयरोस्पेसदेखि निर्माण र इलेक्ट्रोनिक्स निर्माणसम्मका उद्योगहरूमा शीट मेटल निर्माण, ट्यूब कटिङ र संरचनात्मक घटक उत्पादनका लागि प्राथमिक प्रविधि बनाएको छ।
पावर स्तरहरू र तिनीहरूको व्यावहारिक अर्थ
फाइबर लेजर कटिंग मेशिनहरू १,००० वाट (१ किलोवाट) को प्रवेश-स्तरीय प्रणालीदेखि ३० किलोवाट वा भारी औद्योगिक प्रयोगका लागि अधिक सम्मको विस्तृत श्रेणीमा पावर आउटपुटका साथ बिक्रीमा उपलब्ध छन्। पावर स्तरले दुई कुराहरूमा सिधै प्रभाव पार्छ: मेशिनले सफा रूपमा काट्न सक्ने अधिकतम सामग्रीको मोटाइ र पातला सामग्रीहरूलाई काट्ने गति।
३ किलोवाटको मेशिनले १२ मिमी माइल्ड स्टीललाई व्यावहारिक उत्पादन गतिमा काट्न सक्छ, जबकि ६ किलोवाटको मेशिनमा उही मोटाइको काट्ने गति धेरै छिटो हुन्छ — जसले चक्र समय घटाउँछ र उत्पादन क्षमता बढाउँछ। ३ मिमी भन्दा पातलो शीट धातुका लागि, १.५ किलोवाटको प्रणाली पनि धेरै उच्च काट्ने गति प्राप्त गर्न सक्छ, जसको अर्थ छ कि पातलो सामग्रीमा उच्च-पावर मेशिनहरूको अधिकांश फाइदा गतिमा नै केन्द्रित हुन्छ, क्षमतामा होइन।
उचित पावर स्तर छान्नका लागि तपाईंको सामान्य सामग्रीको मोटाइ वितरणको ईमानदार मूल्याङ्कन गर्नु आवश्यक छ, केवल आफ्नो असामान्य रूपमा प्रयोग हुने अधिकतम मोटाइ मात्र होइन।
२०२६ मा फाइबर लेजरको दक्षता किन अझ धेरै महत्त्वपूर्ण छ
ऊर्जा दक्षता क्रय गर्ने मापदण्डको रूपमा बढ्दो महत्त्व बढ्दै गएको छ, र यस सन्दर्भमा फाइबर लेजर कटिङ मेसिनले पुराना ग्याँस लेजर प्रविधिहरूमाथि स्पष्ट फाइदा राख्छ। फाइबर लेजर प्रणालीको वाल-प्लग दक्षता — विद्युत् इनपुट र लेजर आउटपुट शक्तिको अनुपात — सामान्यतया २५% देखि ३५% सम्म हुन्छ, जुन समतुल्य आउटपुट शक्तिका CO₂ प्रणालीहरूको लगभग १०% को तुलनामा छ।
व्यावहारिक रूपमा, यसको अर्थ एक प्रति कटिङ भागको लागि कम विद्युत् लागत, मेसिनको वातावरणमा कम ताप उत्पादन, र एक सानो शीतलन प्रणालीको आवश्यकता हुन्छ। जसरी ऊर्जा लागत बढेको छ र उत्पादन क्रयमा स्थायित्वका विचारहरूले व्यावसायिक रूपमा अधिक वजन प्राप्त गरेका छन्, यो दक्षता अन्तर क्रय निर्णयहरूमा एक अधिक प्रमुख कारक बनेको छ।
प्रश्नोत्तर
फाइबर लेजर कटिङ मेसिनले कुन कुन सामग्रीहरू काट्न सक्दैन? फाइबर लेजर काट्ने मेशिनहरू धातुहरूका लागि अनुकूलित गरिएका हुन्छन् र गैर-धातु सामग्रीमा खराब प्रदर्शन गर्छन्। काठ, एक्रिलिक, चमड़ा, कपड़ा र अधिकांश प्लास्टिकहरूले १,०६४ एनएम फाइबर लेजर तरंगदैर्ध्यलाई कुशलतापूर्ण रूपमा अवशोषण गर्दैनन्, जसले गर्दा काट्ने गुणस्तर खराब हुन्छ वा सँगै काट्नै सकिँदैन। गैर-धातु सामग्रीका लागि CO2 लेजर उपयुक्त प्रविधि हो।
फाइबर लेजर स्रोतको आयु कति लामो हुन्छ? आधुनिक फाइबर लेजर स्रोतहरूलाई सामान्य अवस्थामा लगभग १००,००० घण्टाको संचालन आयुको लागि रेटिंग गरिएको छ — जुन CO2 लेजर ट्यूबहरूको आयुभन्दा धेरै बढी छ, जुन सामान्यतया प्रत्येक ८,००० देखि २०,००० घण्टामा प्रतिस्थापन गर्नुपर्छ। यो विस्तारित सेवा आयु फाइबर प्रविधिको लागि कुल स्वामित्व लागत (TCO) को सबैभन्दा मजबूत तर्कहरूमध्ये एक हो।
फाइबर लेजर काट्ने मेशिन र CO2 लेजर कटर बीचको फरक के हो? मूलभूत फरक बीम उत्पादन विधि र तरङ्गदैर्घ्यमा छ। फाइबर लेजरहरू १,०६४ न्यानोमिटरको बीम उत्पादन गर्छन् जुन धातुहरूद्वारा धेरै कुशलतापूर्ण रूपमा अवशोषित हुन्छ, जसले गर्दा धातु काट्ने कार्यहरूमा यी लेजरहरू छिटो र ऊर्जा-कुशल हुन्छन्। CO2 लेजरहरू १०,६४० न्यानोमिटरको बीम उत्पादन गर्छन् जुन गैर-धातुहरूमा राम्रोसँग काम गर्छ तर धातुमा कम कुशल हुन्छन् र यी लेजरहरूको ग्यास ट्यूब र दर्पण-आधारित बीम प्रसारण प्रणालीका कारण धेरै बढी रखरक्षणको आवश्यकता हुन्छ।
फाइबर लेजर काट्ने मेशिनलाई धेरै रखरक्षणको आवश्यकता हुन्छ? अन्य काट्ने प्रविधिहरूको तुलनामा, फाइबर लेजर प्रणालीहरू सापेक्ष रूपमा कम रखरक्षण आवश्यक गर्छन्। यसमा समायोजन गर्ने दर्पणहरू, प्रतिस्थापन गर्ने ग्यास ट्यूबहरू वा काट्ने सिरामा सुरक्षात्मक खिड्की र नोजल बाहेक बीम पथमा कुनै खपत गर्ने प्रकाशिक घटकहरू छैनन्। नियमित रखरक्षणमा काट्ने सिराका प्रकाशिक घटकहरू सफा गर्ने, सहायक ग्यासको गुणस्तर जाँच गर्ने र गति प्रणालीका मार्गदर्शक रेलहरूमा तेल लगाउने कार्यहरूमा केन्द्रित गरिन्छ।
फाइबर लेजर काट्ने मेशिन साना कार्यशालाहरूका लागि उपयुक्त छ? १ किलोवाट देखि ३ किलोवाट सम्मका प्रवेश-स्तरीय फाइबर लेजर प्रणालीहरू साना निर्माण पसलहरू र कस्टम धातु कार्यशालाहरूका लागि पर्याप्त रूपमा संक्षिप्त र सस्तो छन्। सानो संचालनका लागि मुख्य विचारहरूमा उपलब्ध फर्शको स्थान, वेन्टिलेसन र धुँए निकाल्ने बुनियादी ढाँचा, र मेसिन र यसको चिलर एकाइद्वारा आवश्यक विद्युत आपूर्ति क्षमता समावेश छन्।
फाइबर लेजर काट्ने मेसिन कसरी काम गर्छ भन्ने कुरा यान्त्रिक र प्रकाशिक स्तरमा बुझ्नाले अपरेटरहरूलाई उपकरणबाट अधिकतम लाभ लिन सहयोग पुर्याउँछ र किन्ने व्यक्तिहरूलाई राम्रो रूपमा सूचित खरिद निर्णय गर्न सहयोग पुर्याउँछ। जस्तै शक्ति स्तरहरू बढ्दै जान्छन् र बुद्धिमान नियन्त्रण प्रणालीहरू मानक बन्दै जान्छन्, यी मेसिनहरूले गर्न सक्ने कार्य र अधिकांश प्रयोगकर्ताहरूले यसबाट माग गर्ने कार्यबीचको अन्तर निरन्तर विस्तारित हुँदै जान्छ — जसले गर्दा त्यो प्रविधिलाई बुझ्न नसकेका प्रयोगकर्ताहरूले उल्लेखनीय प्रदर्शन क्षमता गुमाउँछन्।
