
 EN
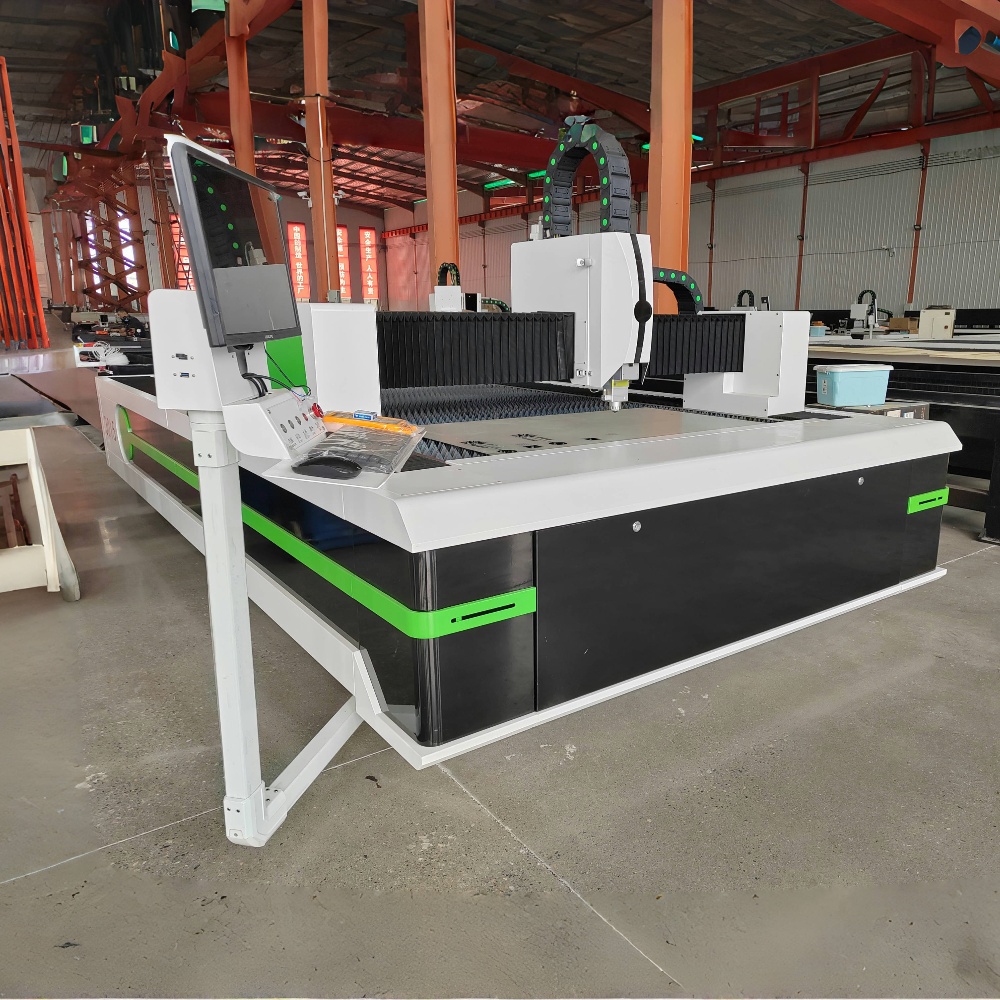
Výrobný svet za posledné desaťročie zažil pozoruhodný pokrok v oblasti technológií presného rezného spracovania a stroj na rezanie vláknových laserov pevne zaujíma stred tohto vývoja. V roku 2026 sú tieto systémy výkonnejšie, energeticky účinnejšie a prístupnejšie ako kedykoľvek predtým — a napriek tomu mnohí kupujúci a obsluhoví pracovníci stále majú len obmedzené pochopenie toho, čo sa v skutočnosti vo vnútri stroja deje počas rezu. Tento článok vysvetľuje princípy fungovania, základné komponenty a reálne aplikácie jednoduchým jazykom.
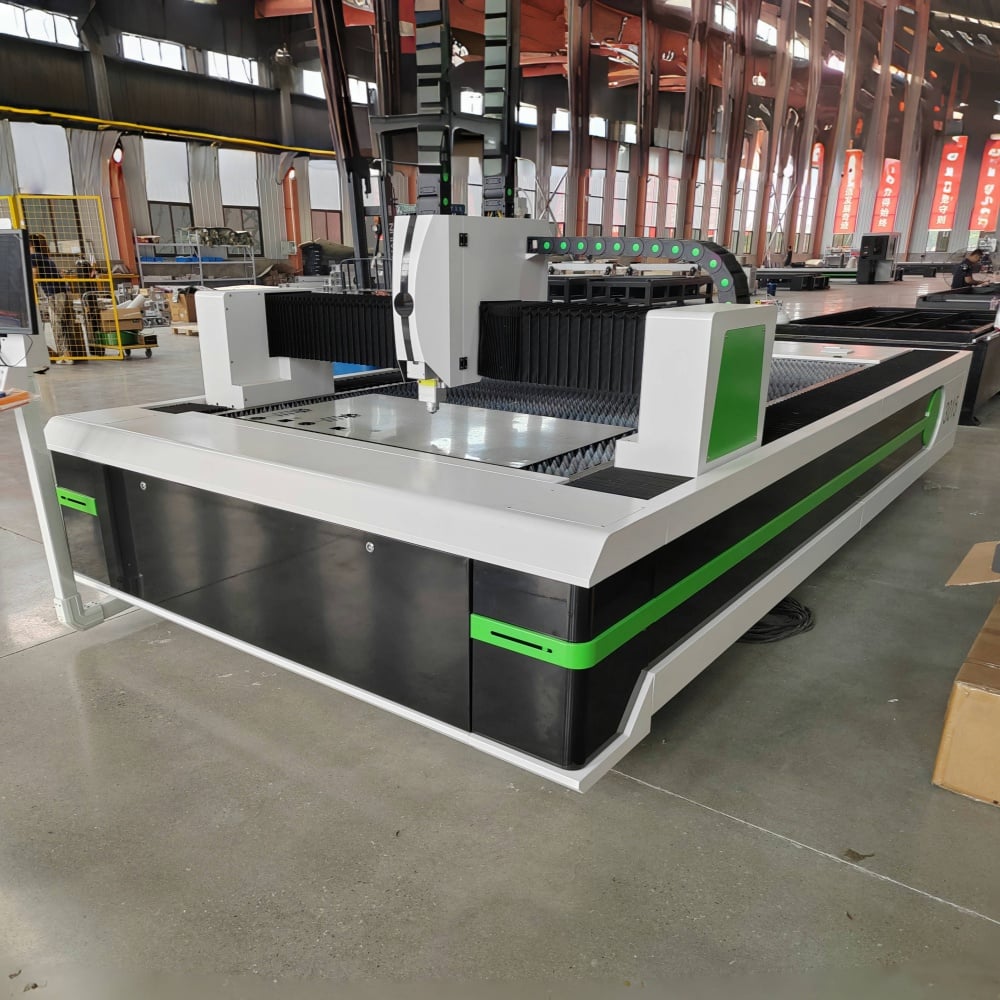
Základný princíp: Ako technológia vláknového laseru generuje lúč
Na rozdiel od CO2 laserov, ktoré generujú svoj lúč excitáciou zmesi plynov v trubici, rezací stroj s vláknovým laserom vytvára lúč prostredníctvom zásadne odlišného procesu. Zdrojom svetla je počiatočná laserová dióda, ktorá generuje laserový signál nízkeho výkonu. Tento signál sa potom privádza do optického vlákna dopovaného vzácnymi zemnými prvkami – najčastejšie ytterbiom – a počas prechodu cez vlákno sa zosilňuje. Výsledkom je intenzívny, veľmi zameraný infračervený lúč so vlnovou dĺžkou približne 1 064 nanometrov.
Táto vlnová dĺžka je približne desaťkrát kratšia ako vlnová dĺžka CO2 laseru, čo má dve významné dôsledky. Po prvé, lúč sa oveľa ľahšie absorbuje kovmi, čo robí vláknovú technológiu zásadne účinnejšou pri spracovaní vodivých materiálov. Po druhé, kratšia vlnová dĺžka umožňuje zamerať lúč do výrazne menšieho priemeru špičky, čo sa priamo prejavuje jemnejšími šírkami rezu a vyššou presnosťou rezu.
Zosilnený lúč sa cez flexibilný optický vlákenný kábel privádza do režného hlavného zariadenia – tento dizajn eliminuje komplikované systémy prenosu lúča na báze zrkadiel, ktoré sa vyskytujú v starších laserových technológiách, a výrazne zníži požiadavky na údržbu.
Čo sa deje v režnom hlavnom zariadení
Keď lúč dosiahne režné hlavné zariadenie, prechádza cez zberacie šošovky alebo kolimátor, ktorý ho sústredí do presného ohniskového bodu potrebného na rezanie daného materiálu. Sústredený lúč dopadá na povrch kovu s takou intenzitou, že materiál v veľmi malom priestore okamžite odparí alebo roztaví.
Súčasne je pomocný plyn — zvyčajne kyslík, dusík alebo stlačený vzduch — privádzaný koaxiálne cez trysku okolo lúča. Výber pomocného plynu má významný vplyv na kvalitu rezu a charakteristiku rezaného okraja. Kyslík zrýchľuje proces rezania mäkkej ocele exotermickou reakciou, čo umožňuje rýchlejšie rezy, avšak s mierne oxidovaným okrajom. Dusík sa používa pri nerezovej oceli a hliníku, kde je vyžadovaný čistý, bezoxidový okraj; pôsobí ako vyfukovací prostriedok na odstránenie roztaveného materiálu bez chemického reagovania. Stlačený vzduch predstavuje cenovo výhodnú strednú možnosť pre menej náročné aplikácie.
Rezná hlava sa pohybuje po povrchu materiálu — riadená CNC pohybovým systémom — a presne sleduje naprogramovanú dráhu nástroja s vysokou rýchlosťou a opakovateľnosťou, pričom lúč a prúd plynu spoločne vytvárajú spojitý a čistý rez.
CNC pohybový systém a riadiaca jednotka
Presnosť stroj na rezanie vláknových laserov je tak dobrý, ako je systém pohybu, ktorý riadi režnú hlavu. Moderné stroje využívajú servoové lineárne pohonné systémy na osiach X a Y, často s lineárnymi enkodermi poskytujúcimi uzavretú slučku spätnej väzby polohy. To zabezpečuje, že aktuálna poloha režnej hlavy v každom okamihu presne zodpovedá požadovanej polohe, aj pri vysokých rýchlostiach.
CNC riadiaca jednotka interpretuje G-kód vygenerovaný softvérom CAM a súčasne koordinuje výkon laseru, rýchlosť rezenia, tlak pomocného plynu a pohyb osí. V roku 2026 väčšina stredne pokročilých a priemyselných systémov s vláknovým laserom je dodávaná so „inteligentnými“ riadiacimi jednotkami schopnými automatickej optimalizácie parametrov – upravujú výkon a rýchlosť v reálnom čase na základe hrúbky materiálu a jeho geometrie, vrátane ostrých rohov a jemných detailov, kde musí stroj spomaliť a znížiť výkon, aby sa zabránilo prehriatiu.
Materiály a možnosti hrúbky
| Materiál | Typický rozsah hrúbky | Odporúčaný pomocný plyn | Kvalita okrajov |
|---|---|---|---|
| Mäkká oceľ | 0,5 mm – 30 mm | Kyslík / vzduch | Dobré, mierne oxidovanie s O₂ |
| Nehrdzavejúca oceľ | 0,5 mm – 25 mm | Dusík | Vynikajúce, bezoxidové |
| Hliník | 0,5 mm – 20 mm | Dusík | Dobré, vyžaduje vysoký výkon |
| Meď | 0,5 mm – 6 mm | Dusík / vzduch | Stredná (vysoká odrazivosť) |
| Mosadz | 0,5 mm – 8 mm | Dusík | Dobré |
| Pozinkovaná oceľ | 0,5 mm – 12 mm | Vzduch / kyslík | Dobré pre konštrukčné diely |
Zariadenia na rezanie pomocou vláknového laseru sú špeciálne navrhnuté na rezanie kovov. Vysoká absorpcia lúča vodivými materiálmi ich robí preferovanou technológiou pre výrobu plechových komponentov, rezy rúrok a výrobu konštrukčných súčiastok v odvetviach od automobilového a leteckého priemyslu až po stavebníctvo a výrobu elektroniky.
Úrovne výkonu a ich praktický význam
Zariadenia na rezanie pomocou vláknového laseru sa ponúkajú v širokom rozsahu výkonov, zvyčajne od vstupných systémov s výkonom 1 000 W (1 kW) až po systémy s výkonom 30 kW alebo vyššie pre ťažký priemyselný výkon. Úroveň výkonu priamo ovplyvňuje dve veci: maximálnu hrúbku materiálu, ktorý stroj dokáže čisto prerezať, a rýchlosť, akou dokáže rezať tenšie materiály.
Stroj s výkonom 3 kW reže mäkkú oceľ hrúbky 12 mm pri praktickej výrobnnej rýchlosti, zatiaľ čo rovnaká hrúbka na stroji s výkonom 6 kW sa spracováva výrazne rýchlejšie – čím sa skracuje cyklový čas a zvyšuje sa výkon. Pre tenké plechy s hrúbkou pod 3 mm dokáže dokonca systém s výkonom 1,5 kW dosiahnuť veľmi vysoké rýchlosti rezania, čo znamená, že stroje s vyšším výkonom pri spracovaní tenkého materiálu využívajú väčšinu svojej výhody len na rýchlosť, nie na schopnosť rezania.
Výber vhodného výkonového stupňa vyžaduje objektívne posúdenie rozdelenia hrúbok materiálov, ktoré zvyčajne spracovávate, nie len vášho občasného maximálneho prípadu.
Prečo je účinnosť vláknových laserov v roku 2026 dôležitejšia ako kedykoľvek predtým
Energetická účinnosť sa stala čoraz dôležitejším kritériom pri nákupoch a vo vzťahu k tomu majú stroje na rezanie vláknovým laserom jasnú výhodu pred staršími technológiami plynových laserov. Účinnosť vláknového laserového systému pri napájaní zo siete – teda pomer elektrickej vstupnej energie ku výstupnej laserovej energii – sa zvyčajne pohybuje v rozmedzí od 25 % do 35 %, zatiaľ čo u CO₂ systémov s rovnakým výstupným výkonom je táto hodnota približne 10 %.
V praxi to znamená nižšie náklady na elektrinu za každú reznú súčiastku, znížené vytváranie tepla v prostredí stroja a menšiu potrebu chladiaceho systému. Keďže sa náklady na energiu zvýšili a uvažovanie o udržateľnosti získalo v oblasti nákupu výrobných zariadení komerčnú váhu, tento rozdiel v účinnosti sa stal dôležitejším faktorom pri rozhodovaní o nákupe.
Často kladené otázky
Aké materiály nemôže rezací stroj s vláknovým laserom rezať? Rezací stroj s vláknovým laserom je optimalizovaný pre kovové materiály a jeho výkon je slabý pri nekovových materiáloch. Drevo, akryl, koža, textílie a väčšina plastov nedokážu efektívne absorbovať vlnovú dĺžku vláknového laseru 1 064 nm, čo má za následok zlé kvality rezu alebo úplne nedostatočný rez. Pre nekovové materiály je vhodnejšou technológiou CO₂ laser.
Ako dlho vydrží zdroj vláknového laseru? Moderné zdroje vláknových laserov majú pri normálnych podmienkach životnosť približne 100 000 hodín – čo výrazne presahuje životnosť CO₂ laserových trubíc, ktoré sa zvyčajne musia vymieňať každých 8 000 až 20 000 hodín. Táto predĺžená životnosť je jednou z najsilnejších argumentov pre celkové náklady na vlastníctvo (TCO) v prospech vláknových technológií.
Aký je rozdiel medzi vláknovým laserovým rezacím strojom a CO₂ laserovým rezačom? Základný rozdiel spočíva v metóde generovania lúča a v jeho vlnovej dĺžke. Vláknové lasery vytvárajú lúč s vlnovou dĺžkou 1 064 nm, ktorý kovy absorbuje oveľa účinnejšie, čo ich robí rýchlejšími a energeticky účinnejšími pri rezaní kovov. CO₂ lasery vytvárajú lúč s vlnovou dĺžkou 10 640 nm, ktorý dobre funguje pri rezaní nekovov, avšak pri rezaní kovov je menej účinný a vyžaduje výrazne viac údržby kvôli svojej systémovej konštrukcii založenej na plynovej trubici a zrkadlách.
Vyžaduje vláknový laserový rezací stroj veľa údržby? Vo vzťahu k iným technológiám režú sa vláknové laserové systémy relatívne málo údržby. Nie je potrebné nastavovať zrkadlá, nahrádzať plynové trubice ani vymieňať spotrebné optické komponenty v lúčovej dráhe – okrem ochrannej dosky v režnom hlavici a dýzy. Pravidelná údržba sa zameriava na čistenie optiky režnej hlavice, kontrolu kvality pomocného plynu a mazanie vodidiel pohybového systému.
Je vláknový laserový rezný stroj vhodný pre malé dielne? Vstupné vláknové laserové systémy výkonu 1 kW až 3 kW sú dostatočne kompaktné a cenovo dostupné pre malé výrobné dielne a firmy špecializujúce sa na individuálne spracovanie kovov. Základnými aspektmi, ktoré si mala menšia prevádzka zvážiť, sú dostupná podlahová plocha, infraštruktúra vetrania a odvádzania výparov a kapacita elektrickej siete vyžadovaná strojom a jeho chladiacou jednotkou.
Porozumenie tomu, ako funguje stroj na rezanie vláknovým laserom na mechanickom a optickom leveli, pomáha operátorom využívať zariadenie na maximum a pomáha kupujúcim urobiť lepšie informované rozhodnutia pri nákupe. Keď sa zvyšujú výkonové úrovne a inteligentné riadiace systémy sa stávajú štandardnými, medzera medzi tým, čo tieto stroje dokážu, a tým, čo od nich väčšina používateľov vyžaduje, sa stále viac rozširuje – čím pre tých, ktorí si nevenia čas na pochopenie tejto technológie, zostáva významný výkon nevyužitý.
