
 EN
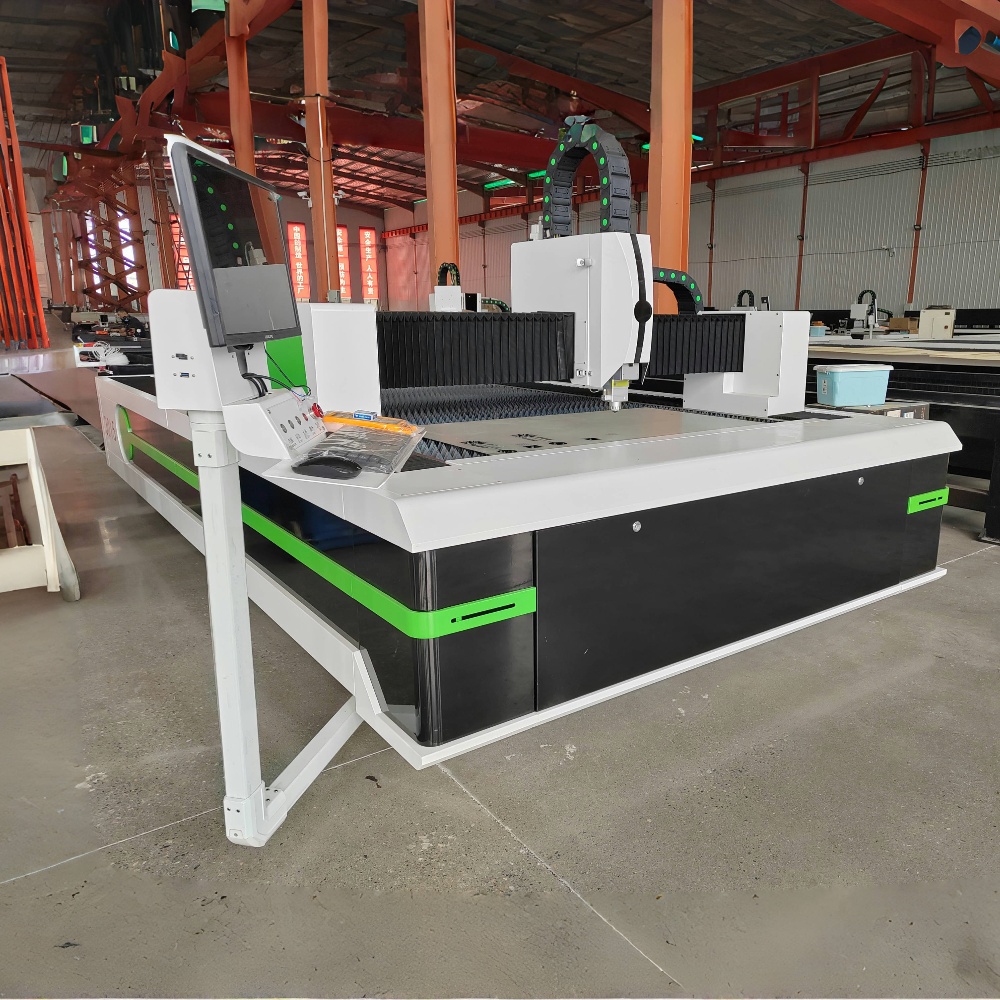
Det har skjedd bemerkelsesverdige fremskritt innen presisjonsskjæringsteknologi i produksjonsverdenen de siste ti årene, og fiber Laser Skjermaskin står fast i sentrum av denne utviklingen. I 2026 er disse systemene kraftigere, mer energieffektive og mer tilgjengelige enn noensinne – men mange kjøpere og operatører har fortsatt en begrenset forståelse av hva som faktisk skjer inne i maskinen under en skjæring. Denne artikkelen forklarer virkemåten, kjernekomponentene og bruken i virkeligheten i enkle ord.
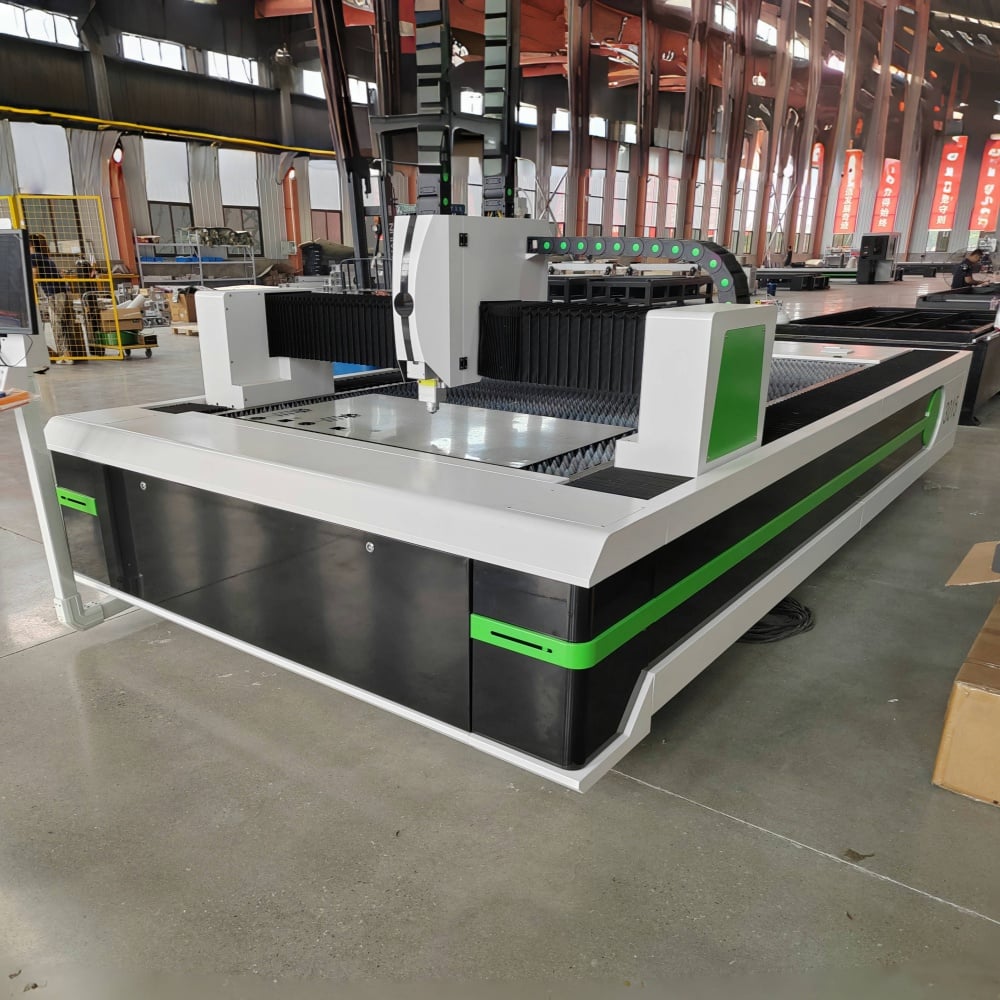
Kjerneprinsippet: Hvordan fiberlaserteknologi genererer en stråle
I motsetning til CO2-lasere, som genererer sin stråle ved å eksitere en gassblanding inne i en rør, produserer en fiberlaser-skjæremaskin sin stråle gjennom en grunnleggende annen prosess. Lydkilden er en såkalt «seed»-laserdiode, som genererer et lavstyrke-lasersignal. Dette signalet føres deretter inn i en fiberkabel dopet med sjeldne jordmetaller – vanligvis ytterbium – og forsterkes mens det beveger seg gjennom fiberen. Resultatet er en intens, svært fokusert infrarød stråle med en bølgelengde på ca. 1 064 nanometer.
Denne bølgelengden er omtrent ti ganger kortere enn den til en CO2-laser, noe som har to betydelige konsekvenser. For det første absorberes strålen langt bedre av metaller, noe som gjør fiberteknologien i utgangspunktet mer effektiv på ledende materialer. For det andre gjør den kortere bølgelengden det mulig å fokusere strålen til en mye mindre flekkdiameter, noe som direkte gir smalere skjæregrep og høyere skjærenøyaktighet.
Den forsterkede strålen leveres til skjærehodet via en fleksibel fiberoptisk kabel — en konstruksjon som eliminerer de komplekse strålføringssystemene basert på speil, som finnes i eldre laserteknologier, og reduserer vedlikeholdsbehovet betydelig.
Hva skjer ved skjærehodet
Når strålen når skjærehodet, passerer den gjennom et fokuseringslinse eller en kolimator som konsentrerer den til det nøyaktige brennpunktet som kreves for materialet som skal skjæres. Den fokuserte strålen treffer metallflaten med tilstrekkelig intensitet til å umiddelbart fordampe eller smelte materialet på et svært lite område.
Samtidig leveres en hjelpegass — vanligvis oksygen, nitrogen eller komprimert luft — koaksialt gjennom dysen som omgir strålen. Valget av hjelpegass har en betydelig innvirkning på kvaliteten på snittet og egenskapene til kanten. Oksygen akselererer snitteprosessen på myk stål ved en eksoterm reaksjon, noe som gir raskere snitt, men med en lettelig oksidert kant. Nitrogen brukes for rustfritt stål og aluminium der en ren, oksidfri kant kreves, og fungerer som en blåsegass som fjerner smeltet materiale uten kjemisk reaksjon. Komprimert luft tilbyr en kostnadseffektiv mellomløsning for mindre kravstillende applikasjoner.
Snitthodet beveger seg over materialoverflaten — styrt av CNC-bevegelsessystemet — og følger den programmerte verktøybanen med høy hastighet og gjentagbarhet, mens strålen og gassstrømmen samarbeider for å produsere et kontinuerlig, rent snitt.
CNC-bevegelsessystem og -kontroller
Nøyaktigheten til en fiber Laser Skjermaskin er bare så bra som bevegelsessystemet som styrer skjæreheaden. Moderne maskiner bruker servodrevne lineære bevegelsessystemer på X- og Y-aksene, ofte med lineære enkoder som gir tilbakekobling av posisjon i lukket sløyfe. Dette sikrer at den faktiske posisjonen til skjæreheaden alltid samsvarer med den kommanderte posisjonen, selv ved høye hastigheter.
CNC-styreenheten tolker G-koden som er generert av CAM-programvaren og koordinerer samtidig laserstyrken, skjærehastigheten, hjelpegasspresset og aksbevegelsen. I 2026 leveres de fleste mellomstore og industrielle fiberlasersystemer med intelligente styreenheter som kan automatisk optimalisere parametre — justere styrke og hastighet i sanntid basert på materialetykkelse og geometri, inkludert skarpe hjørner og fine detaljer der maskinen må senke farten og redusere styrken for å unngå brending.
Materialer og tykkelseskapasitet
| Materiale | Typisk tykkelsesområde | Anbefalt hjelpegass | Kvalitet på kanter |
|---|---|---|---|
| Mildt stål | 0,5 mm – 30 mm | Oksygen / Luft | God, lett oksidasjon med O₂ |
| Rustfritt stål | 0,5 mm – 25 mm | Nitrogen | Utmerket, oksidfri |
| Aluminium | 0,5 mm – 20 mm | Nitrogen | God, krever høy effekt |
| Kopper | 0,5 mm – 6 mm | Nitrogen / Luft | Moderat (høy refleksivitet) |
| Messing | 0,5 mm – 8 mm | Nitrogen | God |
| Galvanisert Stål | 0,5 mm – 12 mm | Luft / Oksygen | God for strukturelle deler |
Fiberlaser-skjæremaskiner er spesialbygget for metall. Deres høye absorpsjonsrate for laserstrålen på ledende materialer gjør dem til den foretrukne teknologien for platemetallfremstilling, rørskjæring og produksjon av strukturelle komponenter i industrier som bilindustrien, luft- og romfarten, byggsektoren og elektronikkproduksjon.
Effektnivåer og deres praktiske betydning
Fiberlaser-skjæremaskiner selges i et bredt spekter av effektnivåer, typisk fra 1 000 W (1 kW) for innledende systemer opp til 30 kW eller mer for tung industriell bruk. Effektnivået påvirker direkte to ting: maksimal tykkelse på materialet som maskinen kan skjære rent, og hastigheten den kan skjære tynnere materialer med.
En 3 kW-maskin skjærer 12 mm mykt stål med en praktisk produksjonshastighet, mens samme tykkelse på en 6 kW-maskin går betydelig raskere – noe som reduserer syklustid og øker produksjonskapasiteten. For tynne plater under 3 mm kan selv et 1,5 kW-system oppnå svært høye skjærehastigheter, noe som betyr at maskiner med høyere effekt på tynne materialer bruker størsteparten av sin fordel på hastighet snarere enn på kapasitet.
Å velge riktig effektnivå krever en ærlig vurdering av din typiske fordeling av materialtykkelse, ikke bare din sjeldne maksimale tykkelse.
Hvorfor fiberlaser-effektivitet betyr mer i 2026
Energiefektivitet har blitt et stadig viktigere kjøpskriterium, og fiberlaser-skjæremaskinen har klare fordeler fremfor eldre gasslaserteknologier i dette avseendet. Veggstikk-effektiviteten til et fiberlasersystem – forholdet mellom elektrisk inngangseffekt og laserutgangseffekt – ligger typisk mellom 25 % og 35 %, sammenlignet med ca. 10 % for CO₂-systemer med tilsvarende utgangseffekt.
I praktiske termer betyr dette lavere strømkostnader per skåret del, redusert varmeutvikling i maskinens omgivelser og mindre krav til kjølesystem. Ettersom energikostnadene har steget og bærekraftoverveielser har fått større kommersiell vikt i innkjøpsprosesser innen produksjon, har denne effektivitetsforskjellen blitt en mer framstående faktor ved kjøpsbeslutninger.
Ofte stilte spørsmål
Hvilke materialer kan ikke en fiberlaser-skjæremaskin skjære? Fiberlaser-skjæremaskiner er optimalisert for metaller og presterer svakt på ikke-metalliske materialer. Tre, akryl, lær, tekstil og de fleste plasttyper absorberer ikke effektivt fiberlaservinkelen på 1 064 nm, noe som fører til dårlig skjære-kvalitet eller ingen skjæring i det hele tatt. For ikke-metaller er CO2-laser den riktige teknologien.
Hvor lenge varer en fiberlaserkilde? Moderne fiberlaserkilder har en anslått levetid på ca. 100 000 driftstimer under normale forhold — langt mer enn levetiden til CO2-laserrør, som vanligvis må byttes ut etter 8 000 til 20 000 timer. Denne forlenget servicelevetiden er ett av de sterkeste argumentene for fiber-teknologien når det gjelder totalkostnaden over hele eierperioden.
Hva er forskjellen mellom en fiberlaser-skjæremaskin og en CO2-laserskjæremaskin? Den grunnleggende forskjellen er strålegenereringsmetoden og bølgelengden. Fiberlaser produserer en stråle på 1 064 nm som metaller absorberer langt mer effektivt, noe som gjør dem raskere og mer energieffektive ved skjæring av metall. CO2-lasere produserer en stråle på 10 640 nm som fungerer godt på ikke-metaller, men er mindre effektiv på metall og krever betydelig mer vedlikehold på grunn av sin gassrør- og speilbaserte stråledistribusjonsystem.
Krever en fiberlaserskjæremaskin mye vedlikehold? I forhold til andre skjæreteknologier er fiberoptiske lasersystemer relativt lavvedlikehold. Det er ingen speil som må justeres, ingen gassrør som må byttes ut og ingen forbruksbare optiske komponenter i strålebanen – bortsett fra beskyttelsesvinduet i skjærehodet og dysen. Vanlig vedlikehold fokuserer på rengjøring av optikken i skjærehodet, sjekk av hjelpegassens kvalitet og smøring av veiledningsrillene i bevegelsessystemet.
Er en fiberlaserskjæremaskin egnet for små verksteder? Fiberlaseranlegg på inngangsnivå i effektklassen 1 kW til 3 kW er så kompakte og prisgunstige at de passer for små fabrikasjonsverksteder og bedrifter som spesialiserer seg på tilpasset metallbearbeiding. De viktigste hensynene for en mindre virksomhet er tilgjengelig gulvareal, ventilasjons- og røykutslippsinfrastruktur samt elektrisk tilførselskapasitet for maskinen og dens kjøleenhet.
Å forstå hvordan en fiberlaser-skjæremaskin fungerer på mekanisk og optisk nivå hjelper operatører med å utnytte utstyret fullt ut og hjelper kjøpere med å ta bedre informerte kjøpsbeslutninger. Ettersom effektnivåene øker og intelligente kontrollsystemer blir standard, blir avstanden mellom hva disse maskinene kan gjøre og hva de fleste brukerne faktisk ber dem om stadig større – noe som betyr at betydelig ytelse går tapt for de som ikke har tatt seg tid til å forstå teknologien.
