
 EN
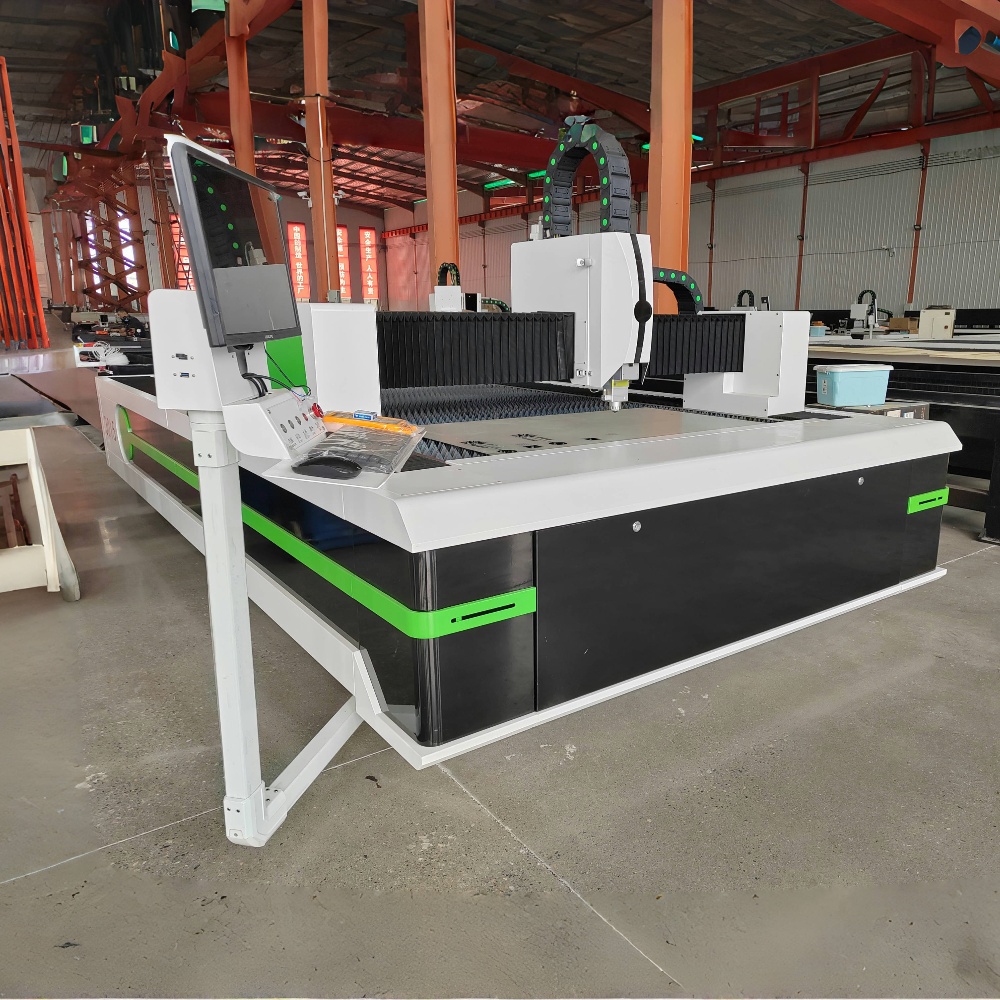
Die vervaardigingswêreld het die afgelope dekade merkwaardige vooruitgang in presisiesny-tegnologie gesien, en die fiber laser sny masjien staan vas in die middel van daardie ontwikkeling. In 2026 is hierdie stelsels kragtiger, energie-effektiewer en meer toeganklik as ooit tevore — maar baie kopers en bedieners het steeds ’n beperkte begrip van wat werklik binne-in die masjien tydens ’n snywerk plaasvind. Hierdie artikel verduidelik die werkingsbeginsels, kernkomponente en praktiese toepassings in eenvoudige terme.
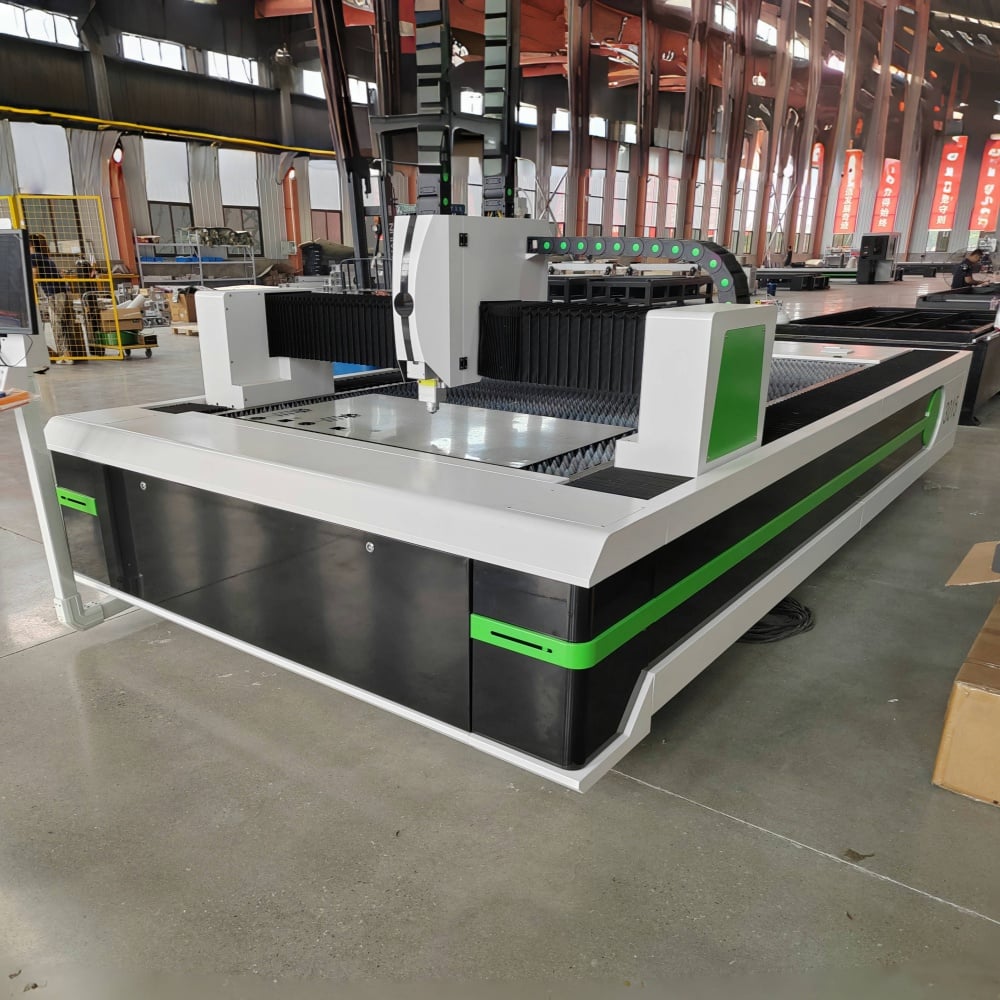
Die Kernbeginsel: Hoe Vesellaser-tegnologie ’n Straal Genereer
In teenstelling met CO2-lasers, wat hul straal genereer deur 'n gasmengsel binne 'n buis te aktiveer, produseer 'n vesel-lasiersnymasjien sy straal deur 'n fundamenteel verskillende proses. Die ligbron is 'n saad-laserdiode wat 'n lae-kraglasersignaal genereer. Daardie sein word dan in 'n veseloptiese kabel ingevoer wat met seldsame-aard-elemente — mees algemeen iterbium — verontreinig is, en word versterk terwyl dit deur die vesel beweeg. Die resultaat is 'n intense, hoogs gefokusseerde straal van infrarooi lig met 'n golflengte van ongeveer 1 064 nanometer.
Hierdie golflengte is ongeveer tien keer korter as dié van 'n CO2-laser, wat twee beduidende gevolge het. Eerstens word die straal baie makliker deur metale geabsorbeer, wat vesel-tegnologie inherente meer doeltreffend maak op geleiende materiale. Tweedens laat die korter golflengte toe dat die straal na 'n baie kleiner spypuntdeursnee gefokus word, wat direk vertaal na fynere snygattebreedtes en hoër snypresisie.
Die versterkte straal word na die snykop gestuur deur 'n buigsame veseloptiese kabel — 'n ontwerp wat die ingewikkelde spieëlgebaseerde straalleweringsstelsels wat in ouder lasers tegnologieë gevind word, elimineer en die onderhoudvereistes drasties verminder.
Wat gebeur by die Snykop
Sodra die straal die snykop bereik, gaan dit deur 'n fokuslens of kolimator wat dit konsentreer na die presiese brandpunt wat vir die materiaal wat gesny word, vereis word. Die gefokusseerde straal tref die metaaloppervlak met genoeg intensiteit om die materiaal onmiddellik te verdamp of te smelt in 'n baie klein area.
Gelyktydig word 'n ondersteuningsgas — gewoonlik suurstof, stikstof of saamgepers lug — koaksiaal deur die mondstuk rondom die straal gelewer. Die keuse van ondersteuningsgas het 'n beduidende invloed op die snykwaliteit en randeienskappe. Suurstof versnel die snyproses op sagte staal deur 'n eksotermiese reaksie, wat vinniger snye lewer maar met 'n effens geoksideerde rand. Stikstof word gebruik vir roestvrystaal en aluminium waar 'n skoon, oksiedvrye rand vereis word, en tree as 'n blaasagente op om gesmelte materiaal sonder chemiese reaksie te verwyder. Saamgepers lug bied 'n koste-effektiewe middelgrond vir minder gevorderde toepassings.
Die snykop beweeg oor die materiaaloppervlak — wat deur die CNC-bewegingstelsel beheer word — en volg die geprogrammeerde gereedskapspad met hoë spoed en herhaalbaarheid, terwyl die straal en gasvloei saamwerk om 'n voortdurende, skoon sny te produseer.
Die CNC-bewegingstelsel en beheerder
Die presisie van ‘n fiber laser sny masjien is net so goed soos die bewegingstelsel wat die snykop lei. Moderne masjiene gebruik servo-aangedrewe lineêre bewegingstelsels op die X- en Y-as, dikwels met lineêre enkoders wat geslote-lus posisievoedbeurk gee. Dit verseker dat die werklike posisie van die snykop altyd ooreenstem met die bevelede posisie, selfs by hoë spoed.
Die CNC-beheerder interpreteer die G-kode wat deur die CAM-software gegenereer word en koördineer gelyktydig die laserower, snyspoed, ondersteuningsgasdruk en asbeweging. In 2026 word die meeste midrange- en industriële vesellaserstelsels met intelligente beheerders versprei wat vermoë het om outomatiese parameteroptimalisering uit te voer — dit pas krag en spoed in werklike tyd aan gebaseer op materiaaldikte en geometrie, insluitend skerp hoeke en fyn besonderhede waar die masjien moet vertraag en krag verminder om brand te voorkom.
Materiale en diktevermoëns
| Materiaal | Tipiese Diktebereik | Aanbevole ondersteuningsgas | Rand Kwaliteit |
|---|---|---|---|
| Sagte staal | 0,5 mm – 30 mm | Suurstof / Lug | Goed, ligte oksidasie met O₂ |
| Roestvrystaal | 0,5 mm – 25 mm | Stikstof | Uitstekend, sonder oksied |
| Aluminium | 0,5 mm – 20 mm | Stikstof | Goed, vereis hoë drywing |
| Koper | 0,5 mm – 6 mm | Stikstof / Lug | Matig (hoë weerkaatsingsvermoë) |
| Koper | 0,5 mm – 8 mm | Stikstof | Goed |
| Verbindingsstaal | 0,5 mm – 12 mm | Lug / Suurstof | Goed vir strukturele dele |
Vesel-laser snymasjiene is spesifiek ontwerp vir metaal. Hul hoë straalabsorpsiekoers op geleiende materiale maak hulle die verkose tegnologie vir plaatmetaalvervaardiging, buis-snyding en die produksie van strukturele komponente oor bedrywe wat wissel van motor- en ruimtevaartvervaardiging tot bou- en elektronikavervaardiging.
Drywingsvlakke en hul praktiese betekenis
Vesel-laser snymasjiene word verkoop oor 'n wye reeks kraguitsette, gewoonlik vanaf 1 000 W (1 kW) instapvlakstelsels tot 30 kW of meer vir swaar industriële gebruik. Die kragvlak beïnvloed direk twee dinge: die maksimum materiaaldikte wat die masjien skoon kan sny, en die spoed waarteen dit dunner materiale kan sny.
'n 3 kW-masjien sny 12 mm sagte staal by 'n praktiese produksiespoed, terwyl dieselfde dikte op 'n 6 kW-masjien beduidend vinniger afgehandel word — wat die siklus tyd verminder en die deurset verhoog. Vir dun plaatmetaal onder 3 mm kan selfs 'n 1,5 kW-stelsel baie hoë snyspoed bereik, wat beteken dat hoër-kragmasjiene op dun materiaal die meeste van hul voordeel op spoed eerder as op vermoë spandeer.
Die keuse van die regte kragvlak vereis 'n eerlike beoordeling van jou tipiese materiaaldikteverspreiding, nie net jou geleentlike maksimum nie.
Hoekom vesel-laserdoeltreffendheid in 2026 meer saak maak
Energie-doeltreffendheid het 'n toenemend belangrike koopkriterium geword, en die vesel-laser snymasjien het 'n duidelike voordeel bo ouer gas-laser tegnologieë in hierdie opsig. Die muur-stekdoos doeltreffendheid van 'n vesel-laserstelsel — die verhouding van elektriese inset tot laser-uitsetkrag — wissel tipies tussen 25% en 35%, in vergelyking met ongeveer 10% vir CO2-stelsels met gelyke uitsetkrag.
In praktiese terme beteken dit laer elektrisiteitskoste per gesnyde onderdeel, verminderde hitte-ontwikkeling in die masjienomgewing en 'n kleiner koelsisteemvereiste. Aangesien energiekoste gestyg het en volhoubaarheids-oorwegings 'n groter kommer in vervaardigingsinkopies geword het, het hierdie doeltreffendheidsverskil 'n meer prominente faktor in koopbesluite geword.
VVV
Watter materiale kan 'n vesel-laser snymasjien nie sny nie? Vesel-laser snymasjiene is geoptimaliseer vir metale en presteer swak op nie-metaliese materiale. Hout, akriel, leer, materiaal en die meeste plastieke absorbeer die 1 064 nm vesel-laser golflengte nie doeltreffend nie, wat tot swak snykwaliteit of glad nie sny nie. Vir nie-metale is 'n CO2-laser die gepaste tegnologie.
Hoe lank gaan 'n vesel-laserbron laas? Moderne vesel-laserbronne het 'n bedryfslewe van ongeveer 100 000 ure onder normale omstandighede — ver bokant die leeftyd van CO2-lasertubies, wat gewoonlik elke 8 000 tot 20 000 ure vervang moet word. Hierdie uitgebreide dienslewe is een van die sterkste argumente vir die totale eienaarskapskoste van vesel-tegnologie.
Wat is die verskil tussen 'n vesel-laser snymasjien en 'n CO2-lasersnyer? Die fundamentele verskil is die straalvoortbringingsmetode en golflengte. Vaserlasers produseer 'n 1 064 nm-straal wat metale baie doeltreffender absorbeer, wat dit vinniger en energie-effektiewer maak vir metaaluitsnydingstake. CO2-lasers produseer 'n 10 640 nm-straal wat goed werk op nie-metale maar minder doeltreffend is op metaal en aansienlik meer onderhoud vereis as gevolg van hul gasbuis- en spieëlgebaseerde straalleweringsstelsel.
Vereis 'n vaserlaser-uitsnymasjien baie onderhoud? In vergelyking met ander snytegnologieë is vaserlaserstelsels relatief lae-onderhoud. Daar is geen spieëls om uit te lyneer nie, geen gasbuise om te vervang nie, en geen verbruikbare optiese komponente in die straalspoor nie, behalwe die beskermende venster in die snykop en die mondstuk. Gewone onderhoud fokus op die skoonmaak van die optiese komponente van die snykop, die kontrole van die assist-gaskwaliteit en die smeer van die bewegingstelsel se geleidingrails.
Is 'n vaserlaser-uitsnymasjien geskik vir klein werkswinkels? Instapvlak-vesel-laserstelsels in die 1 kW tot 3 kW-waardebereik is nou soveel kompakter en bekostigbaar dat dit vir klein vervaardigingswerkswinkels en spesialiseerde metaalbewerkingsondernemings geskik is. Die sleuteloorwegings vir ’n kleiner bedryf sluit in beskikbare vloeroppervlakte, ventilasie- en rookuitsuiginfrastruktuur, sowel as die elektriese voorsieningskapasiteit wat deur die masjien en sy koelvloeistofeenheid vereis word.
Om te verstaan hoe ’n vesellaser-snymasjien op ’n meganiese en optiese vlak werk, help operateurs om die meeste uit die toestel te haal en help kopers om beter-inligte aankoopbesluite te neem. Soos drywingstoestande styg en slim beheerstelsels nou standaard word, bly die gaping tussen wat hierdie masjiene kan doen en wat die meeste gebruikers van hulle verwag, wyd oop — wat beteken dat beduidende prestasie vir dié wat nie die tyd geneem het om die tegnologie te verstaan nie, onbenut bly.
