
 EN
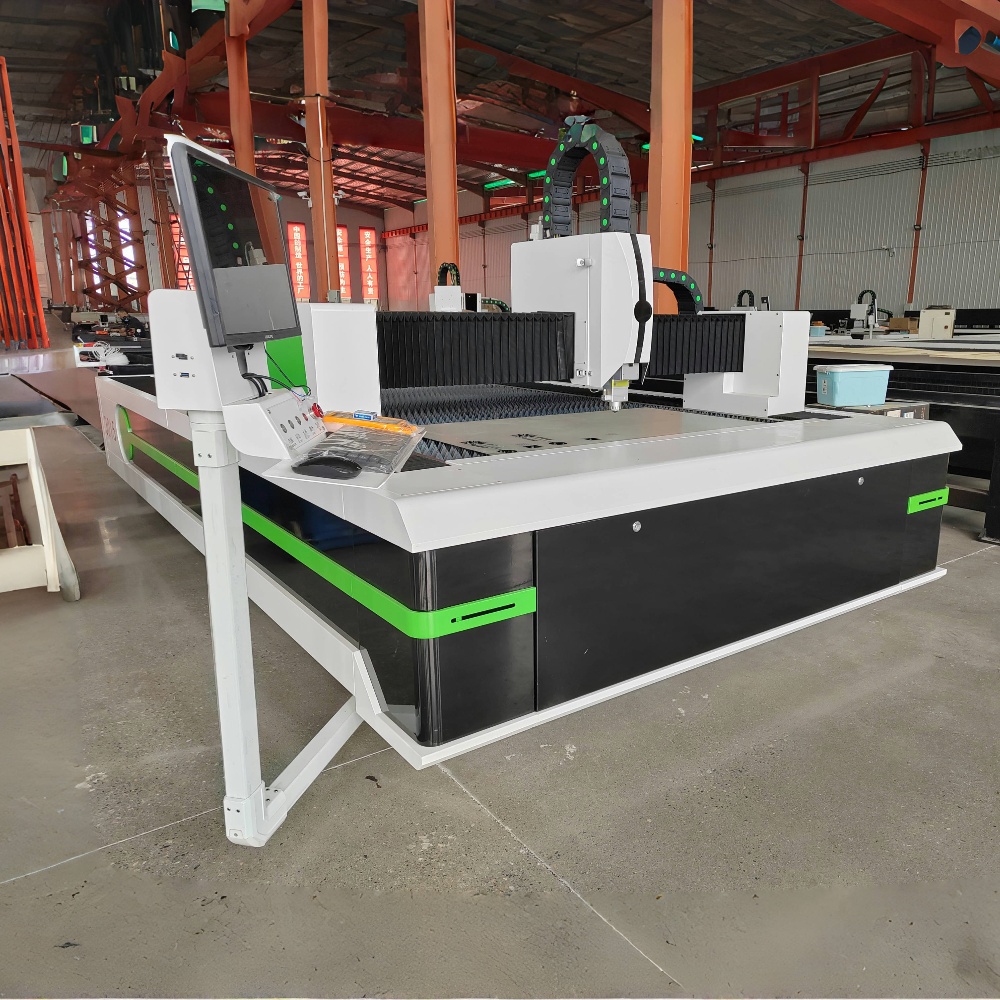
Dunia pembuatan telah menyaksikan kemajuan luar biasa dalam teknologi pemotongan tepat selama satu dekad yang lalu, dan mesin pemotong laser serat berada teguh di pusat evolusi tersebut. Pada tahun 2026, sistem-sistem ini lebih berkuasa, lebih cekap tenaga, dan lebih mudah diakses berbanding sebelum ini — namun ramai pembeli dan operator masih mempunyai pemahaman terhad yang mendalam tentang apa yang sebenarnya berlaku di dalam mesin semasa proses pemotongan. Artikel ini menerangkan prinsip kerja, komponen utama, dan aplikasi dunia nyata dengan cara yang mudah difahami.
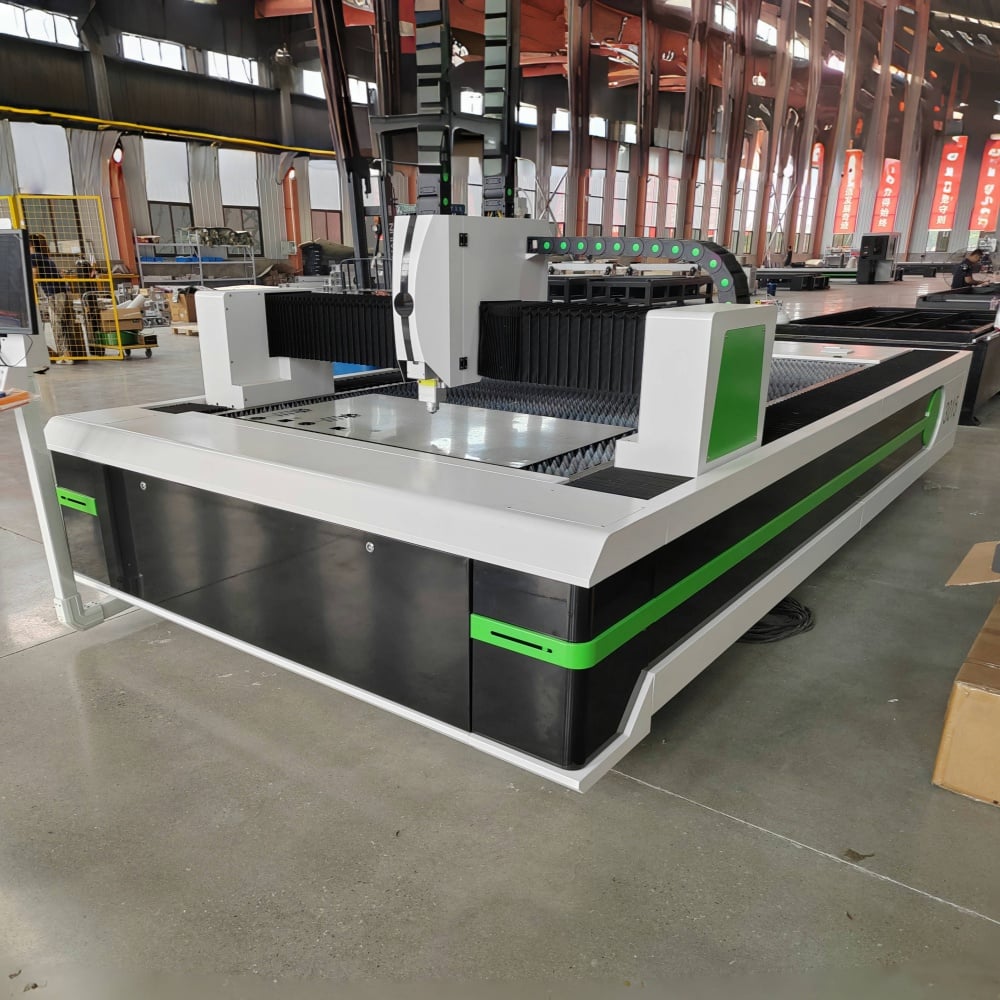
Prinsip Utama: Bagaimana Teknologi Laser Serat Menghasilkan Sinar
Berbeza daripada laser CO2, yang menjana sinarannya dengan mengaktifkan campuran gas di dalam tiub, mesin pemotong laser gentian menghasilkan sinarannya melalui proses yang secara asasnya berbeza. Sumber cahaya ialah diod laser benih, yang menjana isyarat laser berkuasa rendah. Isyarat tersebut kemudian dimasukkan ke dalam kabel gentian optik yang didopkan dengan unsur-unsur nadir — paling biasa ialah iterbium — dan dibesarkan semasa melalui gentian tersebut. Hasilnya ialah satu sinaran inframerah yang sangat kuat dan tertumpu dengan panjang gelombang kira-kira 1,064 nanometer.
Panjang gelombang ini kira-kira sepuluh kali lebih pendek daripada panjang gelombang laser CO2, yang mempunyai dua kesan penting. Pertama, sinaran ini jauh lebih mudah diserap oleh logam, menjadikan teknologi gentian secara semula jadi lebih cekap pada bahan konduktif. Kedua, panjang gelombang yang lebih pendek membolehkan sinaran difokuskan kepada diameter titik yang jauh lebih kecil, yang secara langsung menghasilkan lebar kerf yang lebih halus dan ketepatan pemotongan yang lebih tinggi.
Sinar yang diperkuat dihantar ke kepala pemotong melalui kabel gentian optik fleksibel — reka bentuk ini menghilangkan sistem penghantaran sinar berbasis cermin yang kompleks yang terdapat dalam teknologi laser lama dan secara ketara mengurangkan keperluan penyelenggaraan.
Apa yang Berlaku di Kepala Pemotong
Apabila sinar tiba di kepala pemotong, ia melalui kanta fokus atau kolimator yang memusatkan sinar tersebut ke titik fokus yang tepat yang diperlukan untuk bahan yang dipotong. Sinar yang difokuskan mengenai permukaan logam dengan keamatan yang cukup untuk segera mengewapkan atau meleburkan bahan tersebut dalam kawasan yang sangat kecil.
Serentak itu, gas bantuan — biasanya oksigen, nitrogen, atau udara termampat — dihantar secara koaksial melalui nozel yang mengelilingi sinar tersebut. Pilihan gas bantuan memberi kesan ketara terhadap kualiti potongan dan ciri-ciri tepi potongan. Oksigen mempercepat proses pemotongan pada keluli lembut melalui tindak balas eksotermik, menghasilkan potongan yang lebih pantas tetapi dengan tepi yang sedikit teroksida. Nitrogen digunakan untuk keluli tahan karat dan aluminium di mana diperlukan tepi yang bersih dan bebas oksida, bertindak sebagai agen peniup untuk mengeluarkan bahan lebur tanpa tindak balas kimia. Udara termampat menawarkan alternatif yang berkesan dari segi kos untuk aplikasi yang kurang memerlukan ketepatan tinggi.
Kepala pemotong bergerak merentasi permukaan bahan — dipandu oleh sistem gerakan CNC — mengikuti laluan alat yang diprogramkan dengan kelajuan tinggi dan kebolehulangan yang tinggi, sementara sinar dan aliran gas bekerja sama untuk menghasilkan potongan yang berterusan dan bersih.
Sistem Gerakan CNC dan Pengawal
Ketepatan mesin pemotong laser serat hanya sebaik sistem gerakan yang mengawal kepala pemotong. Mesin moden menggunakan sistem gerakan linear berpemandu servo pada paksi X dan Y, sering kali dilengkapi dengan pengimbas linear yang memberikan suap balik kedudukan gelung tertutup. Ini memastikan bahawa kedudukan sebenar kepala pemotong sepadan dengan kedudukan yang diarahkan pada semua masa, walaupun pada kelajuan tinggi.
Kawalan CNC mentafsir kod-G yang dijana oleh perisian CAM dan menyelaraskan kuasa laser, kelajuan pemotongan, tekanan gas bantu, serta gerakan paksi secara serentak. Pada tahun 2026, kebanyakan sistem laser gentian julat sederhana dan industri dilengkapi kawalan pintar yang mampu mengoptimumkan parameter secara automatik — menyesuaikan kuasa dan kelajuan secara masa nyata berdasarkan ketebalan dan geometri bahan, termasuk sudut tajam dan ciri butiran halus di mana mesin perlu melambatkan kelajuan dan mengurangkan kuasa untuk mengelakkan pembakaran.
Kemampuan Bahan dan Ketebalan
| Bahan | Julat Ketebalan Tipikal | Gas Bantu yang Disyorkan | Kualiti tepi |
|---|---|---|---|
| Keluli Lembut | 0.5 mm – 30 mm | Oksigen / Udara | Baik, pengoksidaan ringan dengan O₂ |
| Keluli tahan karat | 0.5 mm – 25 mm | Nitrogen | Cemerlang, bebas oksida |
| Aluminium | 0.5 mm – 20 mm | Nitrogen | Baik, memerlukan kuasa tinggi |
| Tembaga | 0.5 mm – 6 mm | Nitrogen / Udara | Sederhana (reflektiviti tinggi) |
| Kuningan | 0.5 mm – 8 mm | Nitrogen | Baik |
| Keluli Galvanis | 0.5 mm – 12 mm | Udara / Oksigen | Sesuai untuk komponen struktur |
Mesin pemotong laser gentian direka khas untuk logam. Kadar penyerapan cahaya yang tinggi terhadap bahan konduktif menjadikannya teknologi pilihan untuk pembuatan kepingan logam, pemotongan tiub, dan pengeluaran komponen struktur dalam pelbagai industri seperti automotif, penerbangan dan angkasa lepas, pembinaan, serta pembuatan elektronik.
Aras Kuasa dan Maksud Praktikalnya
Mesin pemotong laser gentian dijual dalam pelbagai julat kuasa, biasanya bermula daripada sistem tahap permulaan 1,000 W (1 kW) hingga 30 kW atau lebih untuk kegunaan industri berat. Aras kuasa secara langsung mempengaruhi dua perkara: ketebalan maksimum bahan yang boleh dipotong dengan bersih oleh mesin tersebut, dan kelajuan pemotongan bahan yang lebih nipis.
Mesin 3 kW memotong keluli lembut setebal 12 mm pada kelajuan pengeluaran praktikal, manakala ketebalan yang sama pada mesin 6 kW beroperasi jauh lebih cepat — mengurangkan masa kitaran dan meningkatkan kadar keluaran. Untuk logam lembaran nipis di bawah 3 mm, malah sistem 1.5 kW pun mampu mencapai kelajuan pemotongan yang sangat tinggi, bermakna mesin berkuasa tinggi pada bahan nipis menghabiskan sebahagian besar kelebihannya terutamanya pada kelajuan, bukan pada kapasiti.
Memilih tahap kuasa yang sesuai memerlukan penilaian jujur terhadap taburan ketebalan bahan lazim yang anda proses, bukan sekadar ketebalan maksimum yang kadangkala digunakan.
Mengapa Kecekapan Laser Serat Lebih Penting pada Tahun 2026
Kecekapan tenaga telah menjadi kriteria pembelian yang semakin penting, dan mesin pemotong laser serat mempunyai kelebihan jelas berbanding teknologi laser gas lama dari segi ini. Kecekapan bekalan dinding (wall-plug efficiency) sistem laser serat — iaitu nisbah input elektrik kepada kuasa output laser — biasanya berada dalam julat 25% hingga 35%, berbanding kira-kira 10% untuk sistem CO₂ dengan kuasa output setara.
Dalam istilah praktikal, ini bermaksud kos elektrik yang lebih rendah bagi setiap bahagian yang dipotong, penjanaan haba yang berkurangan di persekitaran mesin, dan keperluan sistem penyejukan yang lebih kecil. Memandangkan kos tenaga telah meningkat dan pertimbangan kelestarian semakin memainkan peranan komersial dalam pembelian peralatan pengeluaran, jurang kecekapan ini kini menjadi faktor yang lebih ketara dalam keputusan pembelian.
Soalan Lazim
Bahan apakah yang tidak boleh dipotong oleh mesin pemotong laser gentian? Mesin pemotong laser gentian dioptimumkan untuk logam dan prestasinya lemah terhadap bahan bukan logam. Kayu, akrilik, kulit, fabrik, dan kebanyakan plastik tidak menyerap panjang gelombang laser gentian 1.064 nm secara cekap, mengakibatkan kualiti potongan yang buruk atau langsung tidak dapat dipotong. Untuk bahan bukan logam, laser CO2 merupakan teknologi yang sesuai.
Berapa lamakah sumber laser gentian tahan? Sumber laser gentian moden dinilai untuk kira-kira 100,000 jam hayat operasi dalam keadaan biasa — jauh melebihi jangka hayat tiub laser CO₂, yang biasanya memerlukan penggantian setiap 8,000 hingga 20,000 jam. Jangka hayat perkhidmatan yang lebih panjang ini merupakan salah satu hujah paling kuat dari segi jumlah kos kepemilikan bagi teknologi gentian.
Apakah perbezaan antara mesin pemotong laser gentian dan pemotong laser CO₂? Perbezaan asasnya terletak pada kaedah penjanaan sinar dan jarak gelombang. Laser gentian menghasilkan sinar pada 1,064 nm yang diserap jauh lebih cekap oleh logam, menjadikannya lebih pantas dan lebih cekap tenaga dalam tugas pemotongan logam. Laser CO₂ menghasilkan sinar pada 10,640 nm yang berfungsi dengan baik pada bahan bukan logam tetapi kurang cekap pada logam serta memerlukan penyelenggaraan yang jauh lebih banyak akibat sistem penghantaran sinar berbasis tiub gas dan cermin.
Adakah mesin pemotong laser gentian memerlukan banyak penyelenggaraan? Berbandingkan dengan teknologi pemotongan lain, sistem laser gentian relatif memerlukan penyelenggaraan yang rendah. Tiada cermin yang perlu diselaraskan, tiada tiub gas yang perlu digantikan, dan tiada komponen optik boleh guna habis dalam laluan sinar selain daripada tingkap pelindung di kepala pemotong dan muncung. Penyelenggaraan berkala memberi tumpuan kepada pembersihan optik kepala pemotong, pemeriksaan kualiti gas bantu, serta pelinciran rel pandu sistem pergerakan.
Adakah mesin pemotong laser gentian sesuai untuk bengkel kecil? Sistem laser gentian tahap permulaan dalam julat 1 kW hingga 3 kW cukup padat dan cukup terjangkau untuk bengkel fabrikasi kecil dan perniagaan kerja logam tersuai. Pertimbangan utama bagi operasi yang lebih kecil ialah ruang lantai yang tersedia, infrastruktur pengudaraan dan pengekstrakan wap, serta kapasiti bekalan elektrik yang diperlukan oleh mesin dan unit penyejuknya.
Memahami cara jentera pemotong laser gentian beroperasi pada tahap mekanikal dan optik membantu operator memaksimumkan penggunaan peralatan tersebut dan membantu pembeli membuat keputusan pembelian yang lebih bijak. Apabila tahap kuasa meningkat dan sistem kawalan pintar menjadi piawai, jurang antara apa yang mampu dilakukan jentera ini dengan apa yang diminta kebanyakan pengguna terus berkembang — menyebabkan prestasi yang signifikan tidak dimanfaatkan oleh mereka yang belum meluangkan masa untuk memahami teknologi ini.
