
 EN
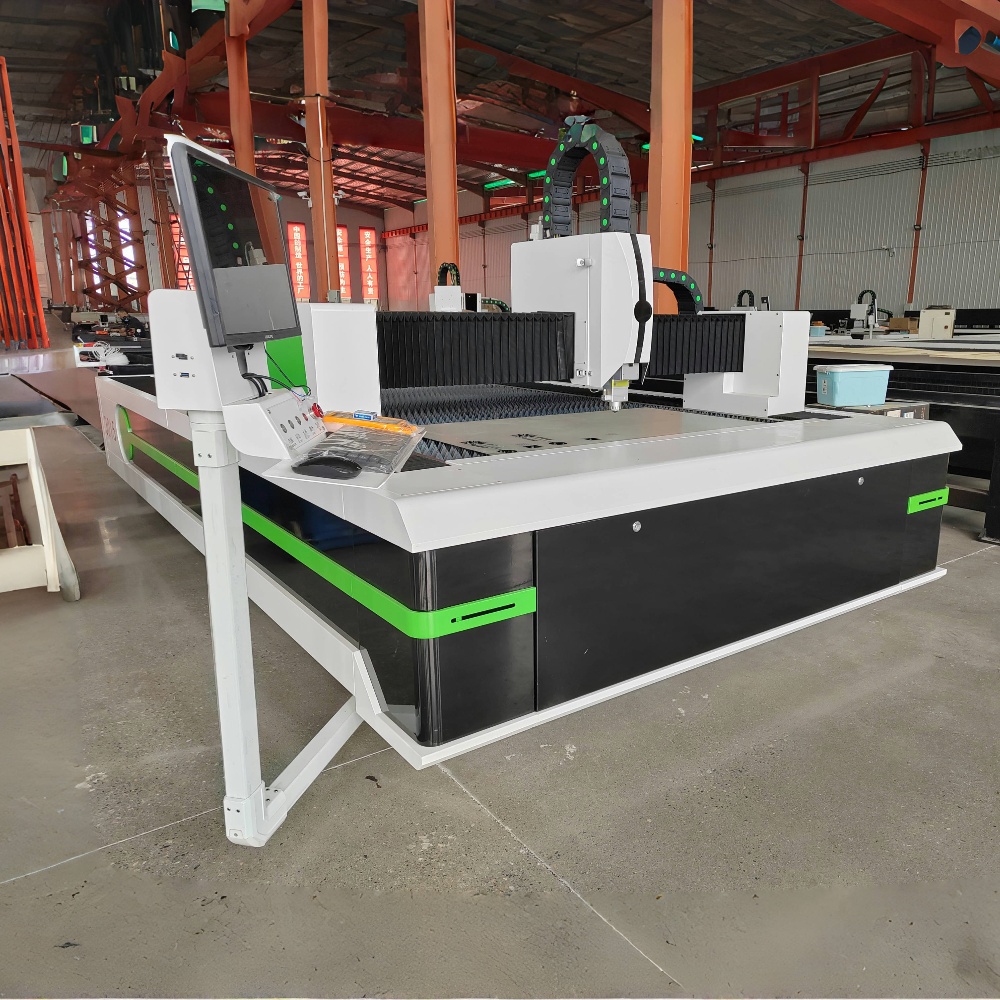
A gyártási világ az elmúlt egy évtizedben figyelemre méltó fejlődést ért el a precíziós vágástechnológiában, és a szállézer vágógép biztosan a középpontjában áll ennek az evolúciónak. 2026-ban ezek a rendszerek erősebbek, energiatakarékosabbak és elérhetőbbek, mint valaha – mégis sok vásárló és üzemeltető csak korlátozottan ismeri azt, ami valójában a gép belsejében történik egy vágás során. Ez a cikk egyszerű nyelven ismerteti a működési elveket, a fő összetevőket és a gyakorlati alkalmazásokat.
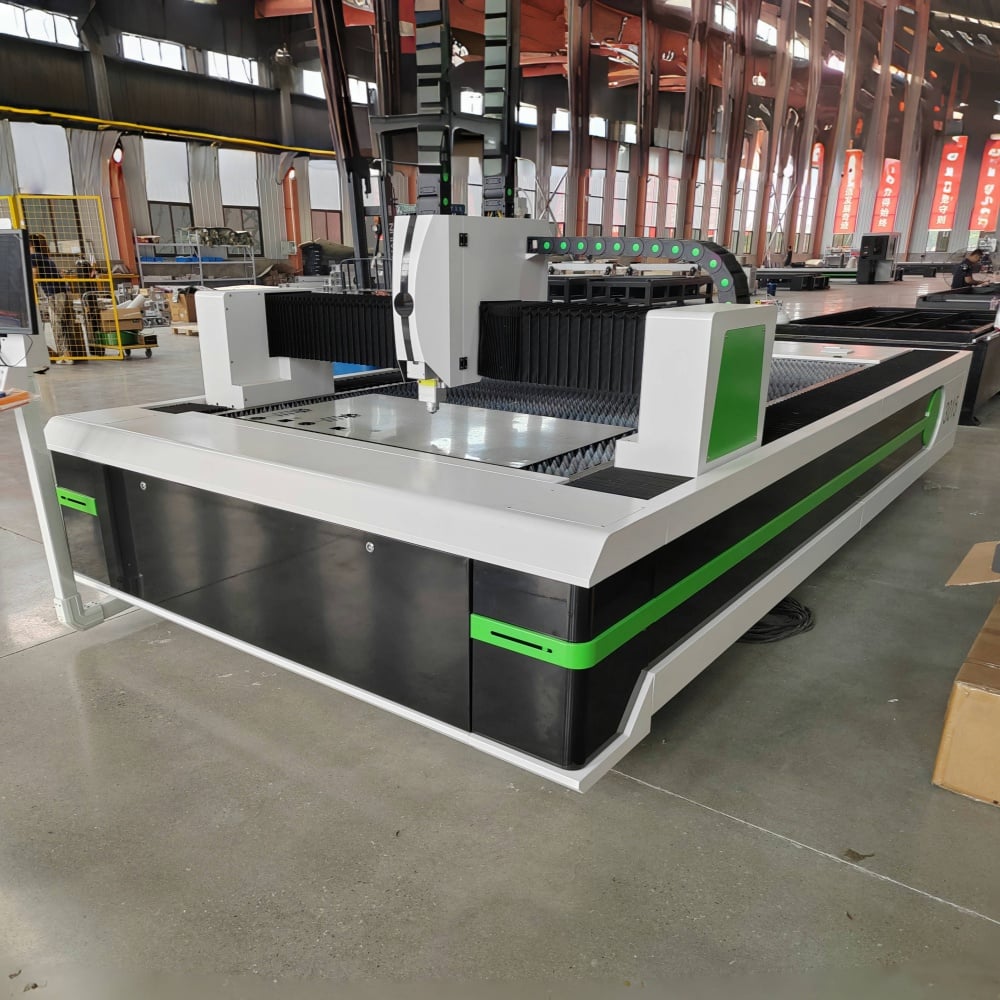
A fő elv: Hogyan generálja a szálas lézertechnológia a lézersugarat
A CO2 lézerekkel ellentétben, amelyek a sugárzást egy csőben lévő gázelegy gerjesztésével állítják elő, egy szálas lézeres vágógép sugárzását alapvetően eltérő eljárással hozza létre. A fényforrás egy kezdő lézerdióda, amely alacsony teljesítményű lézers jelet állít elő. Ezt a jelet aztán egy ritkaföldfémekkel (leggyakrabban itterbiummal) dopolt optikai szálba vezetik, ahol a jel a szálban történő haladás közben erősödik. Az eredmény egy intenzív, nagyon fókuszált infravörös fény sugár, amelynek hullámhossza körülbelül 1064 nanométer.
Ez a hullámhossz kb. tízszer rövidebb, mint a CO2 lézeré, aminek két jelentős következménye van. Először is, a sugár sokkal jobban elnyelődik a fémekben, így a szálas technológia természetes módon hatékonyabb vezető anyagokon. Másodszor, a rövidebb hullámhossz lehetővé teszi, hogy a sugár sokkal kisebb fókuszpontba legyen összpontosítva, ami közvetlenül finomabb vágási rések (kerf) és magasabb vágási pontosság elérését eredményezi.
A fokozott sugár egy rugalmas száloptikai kábelen keresztül jut el a vágófejhez — ez a megoldás kiküszöböli az öreg lézertechnológiákban alkalmazott, tükrökön alapuló bonyolult sugárszállító rendszereket, és drasztikusan csökkenti a karbantartási igényt.
Mi történik a vágófejben
Amikor a sugár eléri a vágófejet, egy fókuszáló lencsén vagy kolimátoron halad át, amely a vágandó anyaghoz szükséges pontos fókuszpontba koncentrálja. A fókuszált sugár olyan intenzitással éri el a fémet, hogy az anyagot egy nagyon kis területen azonnal elpárologtatja vagy olvassza.
Egyidejűleg egy segédgáz – általában oxigén, nitrogén vagy sűrített levegő – kerül a sugár körül, koaxiálisan, a fúvókán keresztül szállításra. A segédgáz kiválasztása jelentős hatással van a vágás minőségére és a vágott él tulajdonságaira. Az oxigén exoterm reakció útján gyorsítja a vágási folyamatot az enyhe acélon, így gyorsabb vágást eredményez, de enyhe oxidációs réteget hagy az élen. A nitrogént rozsdamentes acél és alumínium vágására használják, ahol tiszta, oxidmentes él szükséges; ebben az esetben a nitrogén a megolvasztott anyag kifújására szolgál, anélkül, hogy kémiai reakcióba lépne. A sűrített levegő költséghatékony közepes megoldást kínál kevésbé igényes alkalmazásokhoz.
A vágófej a CNC mozgási rendszer vezérlése alatt mozog a munkadarab felületén, és nagy sebességgel, ismételhető pontossággal követi a programozott vágási pályát, miközben a lézersugár és a gázáram együttműködve folyamatos, tiszta vágást biztosítanak.
CNC mozgási rendszer és vezérlő
Aszállézer vágógép csak annyira jó, amennyire pontos a vágófejet irányító mozgási rendszer. A modern gépek szervóvezérelt lineáris mozgási rendszert használnak az X és Y tengelyeken, gyakran lineáris kódolókkal, amelyek zárt hurkú pozícióvisszajelzést biztosítanak. Ez biztosítja, hogy a vágófej tényleges pozíciója mindig megegyezzen a parancsolt pozícióval, még nagy sebesség mellett is.
A CNC vezérlő értelmezi a CAM szoftver által generált G-kódot, és egyidejűleg koordinálja a lézer teljesítményét, a vágási sebességet, a segédgáz nyomását és a tengelymozgást. 2026-ban a legtöbb középkategóriás és ipari folyamatos fényforrásos (fiber) lézerrendszer intelligens vezérlővel kerül szállításra, amely képes automatikus paraméteroptimalizálásra – például a teljesítmény és a sebesség valós idejű beállítására az anyag vastagsága és geometriája alapján, beleértve a hegyes sarkokat és a finom részleteket is, ahol a gépnek le kell lassítania és csökkentenie kell a teljesítményt, hogy elkerülje az égési hibákat.
Anyagok és vastagsági lehetőségek
| Anyag | Tipikus vastagság tartomány | Ajánlott segédgáz | Élek minősége |
|---|---|---|---|
| Lágyacél | 0,5 mm – 30 mm | Oxigén / Levegő | Jó, enyhe oxidáció oxigénnel (O₂) |
| Rozsdamentes acél | 0,5 mm – 25 mm | Nitrogén | Kiváló, oxidmentes |
| Alumínium | 0,5 mm – 20 mm | Nitrogén | Jó, magas teljesítmény szükséges |
| Réz | 0,5 mm – 6 mm | Nitrogén / Levegő | Közepes (magas visszaverőképesség) |
| Sárgaréz | 0,5 mm – 8 mm | Nitrogén | Jó |
| Cinkbevonatos acél | 0,5 mm – 12 mm | Levegő / oxigén | Jó szerkezeti alkatrészekhez |
A szálas lézeres vágógépek kifejezetten fémvágásra lettek kialakítva. A vezető anyagokon mutatott magas sugárabszorpciós arányuk miatt ez a technológia az iparágak széles skáláján – az autóipartól és a légiközlekedési ipartól a építőiparig és az elektronikai gyártásig – az előnyösen alkalmazott megoldás a lemezfémmegmunkálásra, csővágásra és szerkezeti alkatrészek gyártására.
Teljesítményszintek és gyakorlati jelentésük
A szálas lézeres vágógépeket széles teljesítménytartományban kínálják, általában 1000 W (1 kW) teljesítményű, bevezető szintű rendszerektől kezdve 30 kW vagy annál nagyobb teljesítményű, nehézipari felhasználásra szolgáló berendezésekig. A teljesítményszint közvetlenül két dologra hat: a gép által tisztán vágható maximális anyagvastagságra és a vékonyabb anyagok vágási sebességére.
Egy 3 kW-os gép gyakorlati gyártási sebességgel vág 12 mm-es lágyacéllemezt, míg ugyanakkora vastagságú anyagot egy 6 kW-os gép lényegesen gyorsabban vág – csökkentve ezzel a ciklusidőt és növelve a termelési kapacitást. 3 mm-nél vékonyabb lemezek esetén akár egy 1,5 kW-os rendszer is elérheti a nagyon magas vágási sebességet, ami azt jelenti, hogy a nagyobb teljesítményű gépek vékony anyagoknál előnyüket főként a sebességben élik ki, nem pedig a vágási képességben.
A megfelelő teljesítményszint kiválasztásához őszinte értékelésre van szükség a tipikus anyagvastagság-eloszlásról, nem csupán a ritkán előforduló maximális vastagságról.
Miért fontosabb a száloptikás lézer hatékonysága 2026-ban
Az energiahatékonyság egyre fontosabb vásárlási szemponttá vált, és ebben a tekintetben a száloptikás lézeres vágógép egyértelmű előnyt élvez a régebbi gázalapú lézertechnológiákhoz képest. A száloptikás lézerrendszer falról vett hatékonysága – azaz az elektromos bemeneti teljesítmény és a lézer kimeneti teljesítménye közötti arány – általában 25–35 % között mozog, míg a CO₂-rendszerek esetében az azonos kimeneti teljesítmény mellett ez kb. 10 %.
Gyakorlati szempontból ez alacsonyabb áramköltséget jelent darabonként, csökkent hőtermelést a gép környezetében, valamint kisebb hűtőrendszer-kapacitásra van szükség. Mivel az energiaárak emelkedtek, és a fenntarthatósággal kapcsolatos megfontolások egyre nagyobb súlyt nyertek a gyártási beszerzési döntésekben, ez az energiahatékonysági különbség egyre fontosabb tényezővé vált a vásárlási döntések meghozatalánál.
GYIK
Milyen anyagokat nem tud egy szálas lézeres vágógép vágni? A szálas lézeres vágógépek fémekre optimalizáltak, és nem működnek jól nemfémes anyagoknál. A fa, az akril, a bőr, a textíliák és a legtöbb műanyag nem abszorbeálja hatékonyan a szálas lézer 1064 nm-es hullámhosszát, ami rossz vágási minőséget vagy egyáltalán nem történő vágást eredményez. Nemfémes anyagok esetén a CO2-lézer a megfelelő technológia.
Mennyi ideig tart egy szálas lézerforrás? A modern szálalapú lézerforrások normál körülmények között kb. 100 000 üzemóra élettartamra vannak minősítve – ez messze meghaladja a CO₂ lézercsövek élettartamát, amelyeket általában 8 000–20 000 óránként kell cserélni. Ez a meghosszabbított szervizélettartam a szálalapú technológia egyik legerősebb teljes tulajdonlási költség (TCO) előnye.
Mi a különbség egy szálalapú lézeres vágógép és egy CO₂ lézeres vágógép között? Az alapvető különbség a sugár generálásának módjában és a hullámhosszban rejlik. A szálalapú lézerek 1064 nm-es sugarat állítanak elő, amelyet a fémek sokkal hatékonyabban nyelnek el, így ezek a gépek gyorsabbak és energiatakarékosabbak fémvágási feladatoknál. A CO₂ lézerek 10 640 nm-es sugarat állítanak elő, amely jól működik nemfémes anyagoknál, de kevésbé hatékony fémeknél, és jelentősen több karbantartást igényel, mivel gázcsoportos és tükrös sugárvezető rendszerrel működnek.
Szükséges-e intenzív karbantartás egy szálalapú lézeres vágógépnél? A szálas lézeres vágási technológiákhoz képest a szálas lézeres rendszerek viszonylag alacsony karbantartási igényűek. Nincsenek beállítandó tükrök, nincsenek cserélendő gázcsövek, és a vágófej védőablakán és a fúvókán kívül nincsenek fogyó optikai alkatrészek a lézersugár útjában. A rendszeres karbantartás főként a vágófej optikai elemének tisztítására, az segédgáz minőségének ellenőrzésére és a mozgási rendszer vezetőpályáinak kenésére irányul.
Megfelelő-e egy szálas lézeres vágógép kis műhelyek számára? A bevezető szintű, 1 kW-tól 3 kW-ig terjedő teljesítményt nyújtó szálas lézeres rendszerek elegendően kompaktak és megfizethetők kis gyártóüzemek és egyedi fémmegmunkáló vállalkozások számára. Egy kisebb működés szempontjából kulcsfontosságú tényezők a rendelkezésre álló padlóterület, a szellőzési és füstelszívó infrastruktúra, valamint a gép és hűtőegysége által igényelt villamosenergia-ellátás kapacitása.
Annak megértése, hogy egy szálas lézeres vágógép mechanikai és optikai szinten hogyan működik, segít az üzemeltetőknek a berendezésből a legtöbbet kihozniuk, valamint a vásárlóknak jobban tájékozott döntést hozniuk a vásárláskor. Ahogy a teljesítményszintek nőnek, és az intelligens vezérlőrendszerek egyre inkább szabványossá válnak, a gépek által elérhető és a legtöbb felhasználó által ténylegesen igényelt funkciók közötti szakadék folyamatosan nő – így jelentős teljesítménypotenciál marad kihasználatlanul azok számára, akik nem szántak időt a technológia megértésére.
