
 EN
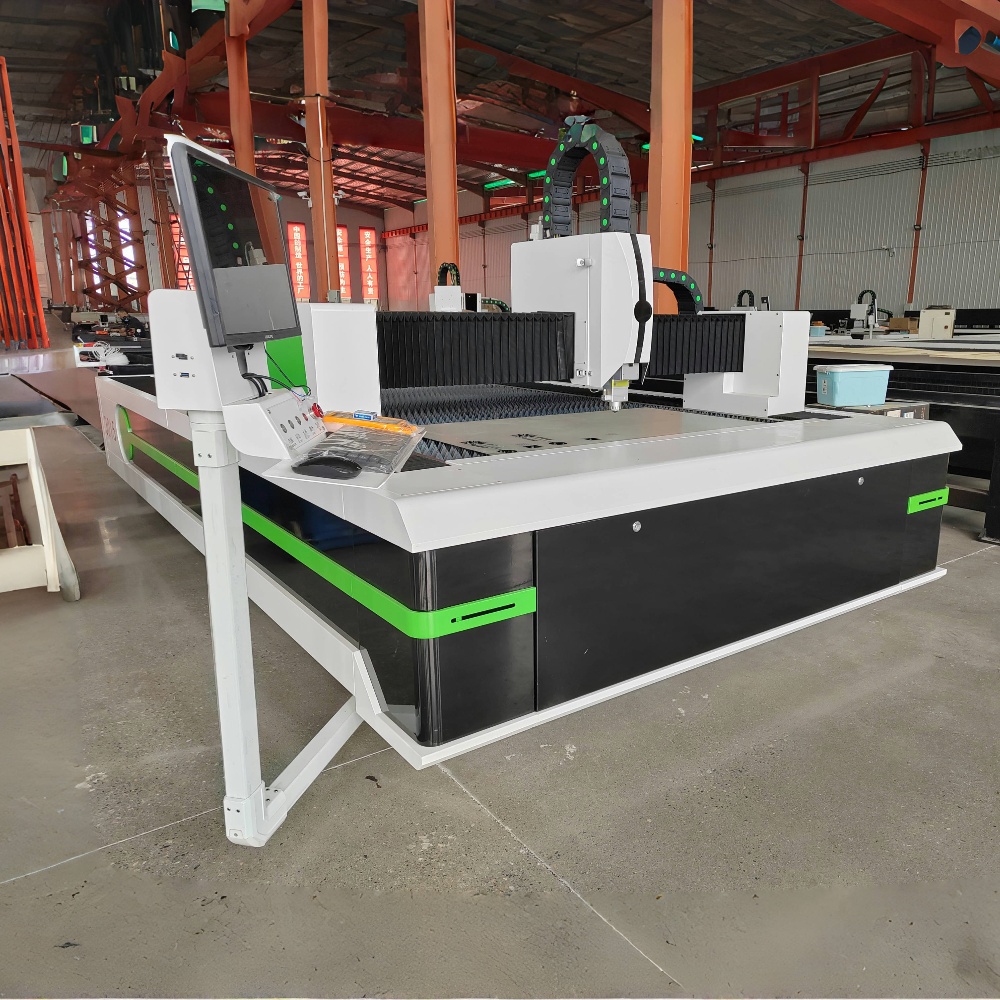
製造業界では、過去10年間に精密切断技術が目覚ましい進歩を遂げており、 ファイバーレーザー切断機 その進化の中心に firmly位置しています。2026年には、これらのシステムはこれまで以上に高出力・高エネルギー効率・高アクセス性を実現していますが、多くの購入者およびオペレーターは、切断中に機械内部で実際に何が起こっているかについて、依然として十分な理解を持っていません。本稿では、動作原理、主要構成部品、および実際の応用例を平易な言葉で解説します。
基本原理:ファイバーレーザー技術によるビーム生成方法
CO2レーザーは、チューブ内のガス混合物を励起してレーザー光を生成しますが、ファイバーレーザー切断機は、根本的に異なるプロセスによってレーザー光を生成します。光源はシードレーザー用のレーザーダイオードであり、低出力のレーザー信号を発生させます。この信号は、希土類元素(特にイッテルビウム)でドープされた光ファイバーに導入され、ファイバー内を伝播する際に増幅されます。その結果、波長約1,064ナノメートルの高強度・高集光性の赤外線レーザー光が得られます。
この波長はCO2レーザーの波長よりも約10倍短く、これには2つの重要な影響があります。第一に、金属に対する吸収率が大幅に向上するため、ファイバーレーザー技術は導電性材料に対して本質的に高い効率を発揮します。第二に、より短い波長により、レーザー光をはるかに小さなスポット径に集光できるため、切断幅(カーフ)が細くなり、切断精度が向上します。
増幅されたビームは、柔軟な光ファイバーケーブルを介してカッティングヘッドに送られます。この設計により、従来のレーザー技術で見られた複雑なミラー式ビーム導入システムが不要となり、メンテナンス要件が大幅に削減されます。
カッティングヘッドで起こること
ビームがカッティングヘッドに到達すると、集光レンズまたはコリメータを通過し、切断対象の材料に応じて正確な焦点位置に集中されます。集光されたビームは、金属表面に十分な強度で照射され、極小領域内の材料を瞬時に蒸発または溶融させます。
同時に、補助ガス(通常は酸素、窒素、または圧縮空気)が、ビームを囲むノズルを通じて同軸状に供給されます。補助ガスの選択は、切断品質および切断端面の特性に大きな影響を与えます。酸素は、軟鋼に対する切断プロセスを発熱反応によって加速し、より高速な切断を実現しますが、切断端面にはわずかな酸化が生じます。一方、ステンレス鋼やアルミニウムでは、清浄で酸化物のない切断端面が求められるため、化学反応を伴わず溶融材を吹き飛ばす吹き出し剤として窒素が用いられます。圧縮空気は、要求レベルがそれほど高くない用途において、コスト効率の良い中間的な選択肢です。
切断ヘッドは、CNC制御の運動システムにより案内され、材料表面を高速かつ高再現性で移動しながら、プログラムされた工具パスに従って走行します。この際、レーザー光線と補助ガスの流れが協調して作用し、連続的かつ清浄な切断を実現します。
CNC運動システムおよびコントローラー
「 ファイバーレーザー切断機 切断ヘッドを制御する運動システムの性能に等しくなります。現代の機械では、X軸およびY軸にサーボ駆動式直線運動システムが採用されており、多くの場合、閉ループ位置フィードバックを提供するリニアエンコーダが組み込まれています。これにより、高速動作時であっても、切断ヘッドの実際の位置が常に指令位置と一致することが保証されます。
CNCコントローラーは、CAMソフトウェアによって生成されたGコードを解釈し、レーザ出力、切断速度、アシストガス圧力、および各軸の運動を同時に制御します。2026年には、中級および産業用ファイバーレーザー装置のほとんどが、自動パラメータ最適化機能を備えたインテリジェントコントローラーを標準装備しています。この機能は、材料の厚さや形状(鋭角や微細なディテールなど、減速および出力低下が必要な箇所)に基づいて、リアルタイムで出力および速度を自動調整します。
材料および板厚対応能力
| 材質 | 典型的な厚さ範囲 | 推奨補助ガス | エッジ品質 |
|---|---|---|---|
| 軟鋼 | 0.5 mm – 30 mm | 酸素/空気 | 良好(O₂使用時はわずかな酸化が生じる) |
| ステンレス鋼 | 0.5 mm – 25 mm | 窒素 | 優秀(酸化物なし) |
| アルミニウム | 0.5 mm – 20 mm | 窒素 | 良好(高出力が必要) |
| 銅 | 0.5 mm – 6 mm | 窒素/空気 | 中程度(高反射率) |
| 真鍮 | 0.5 mm – 8 mm | 窒素 | 良い |
| 亜鉛めっき鋼板 | 0.5 mm – 12 mm | 空気/酸素 | 構造部品に適しています |
ファイバーレーザー切断機は金属加工専用に設計されています。導電性材料に対する高いビーム吸収率により、自動車・航空宇宙産業から建設・電子機器製造に至るまで、幅広い産業分野において、鋼板加工、パイプ切断、構造部品の製造に最も適した技術となっています。
出力レベルとその実用的な意味
ファイバーレーザー切断機は、入門向けの1,000W(1kW)から、重工業向けの30kW以上まで、多様な出力レベルで販売されています。出力レベルは、主に以下の2つの性能に直接影響します:機械がクリーンに切断可能な最大材料厚さ、および薄板材を切断する際の速度。
3kWの機械は、実用的な生産速度で12mmの軟鋼を切断できますが、同じ厚さを6kWの機械で切断すると、著しく高速化され、サイクルタイムが短縮され、生産性が向上します。3mm未満の薄板金属の場合、1.5kWのシステムでも非常に高い切断速度を達成できます。つまり、高出力機械を薄板材料に使用した場合、その優位性の大部分は「能力」ではなく「速度」に発揮されます。
適切な出力レベルを選択するには、単に偶発的に加工する最大厚さではなく、日常的に加工する材料の厚さ分布を正直に評価する必要があります。
なぜ2026年においてファイバーレーザーの効率性がより重要になるのか
エネルギー効率は、購入判断におけるますます重要な基準となっており、この点においてファイバーレーザー切断機は、従来のガスレーザー技術(例:CO₂レーザー)に対して明確な優位性を有しています。ファイバーレーザー装置の電源効率(壁プラグ効率)——すなわち、投入電力に対するレーザー出力の比率——は通常25%~35%であり、同等の出力を持つCO₂システムの約10%と比較して大幅に優れています。
実際には、これにより切断される各部品あたりの電力コストが低下し、機械周辺環境での発熱量が減少し、冷却システムの規模要件も小さくなります。エネルギー価格の上昇や製造業における調達プロセスでの持続可能性への配慮が商業的に重視されるようになってきた中で、この効率差は購買判断においてより顕著な要因となっています。
よくある質問
ファイバーレーザー切断機では、どのような材料を切断できませんか? ファイバーレーザー切断機は金属の切断に最適化されており、非金属材料への対応は劣ります。木材、アクリル、革、布地、およびほとんどのプラスチックは、1,064nmのファイバーレーザー波長を効率よく吸収しないため、切断品質が悪くなるか、あるいは全く切断できない場合があります。非金属材料の切断には、CO2レーザーが適した技術です。
ファイバーレーザー光源の寿命はどのくらいですか? 現代のファイバーレーザー光源は、通常条件下で約10万時間の動作寿命が保証されています。これは、通常8,000~20,000時間ごとに交換が必要となるCO₂レーザー管の寿命をはるかに上回ります。この長い保守不要期間は、ファイバーレーザー技術を採用する際の総所有コスト(TCO)面での最も強力なメリットの一つです。
ファイバーレーザー切断機とCO₂レーザー切断機の違いは何ですか? 根本的な違いは、レーザー光の生成方式および波長にあります。ファイバーレーザーは1,064nmの波長のビームを発生し、金属がこれを非常に効率よく吸収するため、金属切断において高速かつ省エネルギーです。一方、CO₂レーザーは10,640nmの波長のビームを発生し、非金属材には優れた加工性を示しますが、金属材への加工効率は低く、ガス管およびミラー式の光路伝送システムを採用しているため、大幅に多い保守作業を必要とします。
ファイバーレーザー切断機は多くの保守作業を必要としますか? 他の切断技術と比較して、ファイバーレーザー装置は比較的保守が容易です。光学ミラーのアライメントやガスチューブの交換は不要であり、ビーム経路内にはカットヘッドの保護ウィンドウおよびノズル以外に消耗性の光学部品もありません。定期的な保守作業としては、カットヘッド内の光学部品の清掃、アシストガスの品質確認、および運動システムのガイドレールへの潤滑油供給が主となります。
ファイバーレーザー切断機は小規模なワークショップに適していますか? 1kW~3kWクラスのエントリーレベルのファイバーレーザー装置は、小型の金属加工工場およびカスタム金属加工事業者にとって十分にコンパクトかつコストパフォーマンスに優れています。小規模事業者が検討すべき主な要件は、設置可能な床面積、排気・煙排出設備の整備状況、および装置本体およびチラー装置に必要な電源容量です。
ファイバーレーザー切断機が機械的・光学的にどのように動作するかを理解することで、オペレーターは装置の性能を最大限に引き出すことができ、購入者はより適切な購入判断を行うことができます。出力レベルが向上し、インテリジェント制御システムが標準装備となるにつれて、これらの機械が実現可能な機能と、大多数のユーザーが実際に要求する機能との間のギャップはさらに広がり続けています。このため、技術の理解に時間を割いていないユーザーにとっては、大きな性能余力を活用できずにいる状況が続いています。
