
 EN
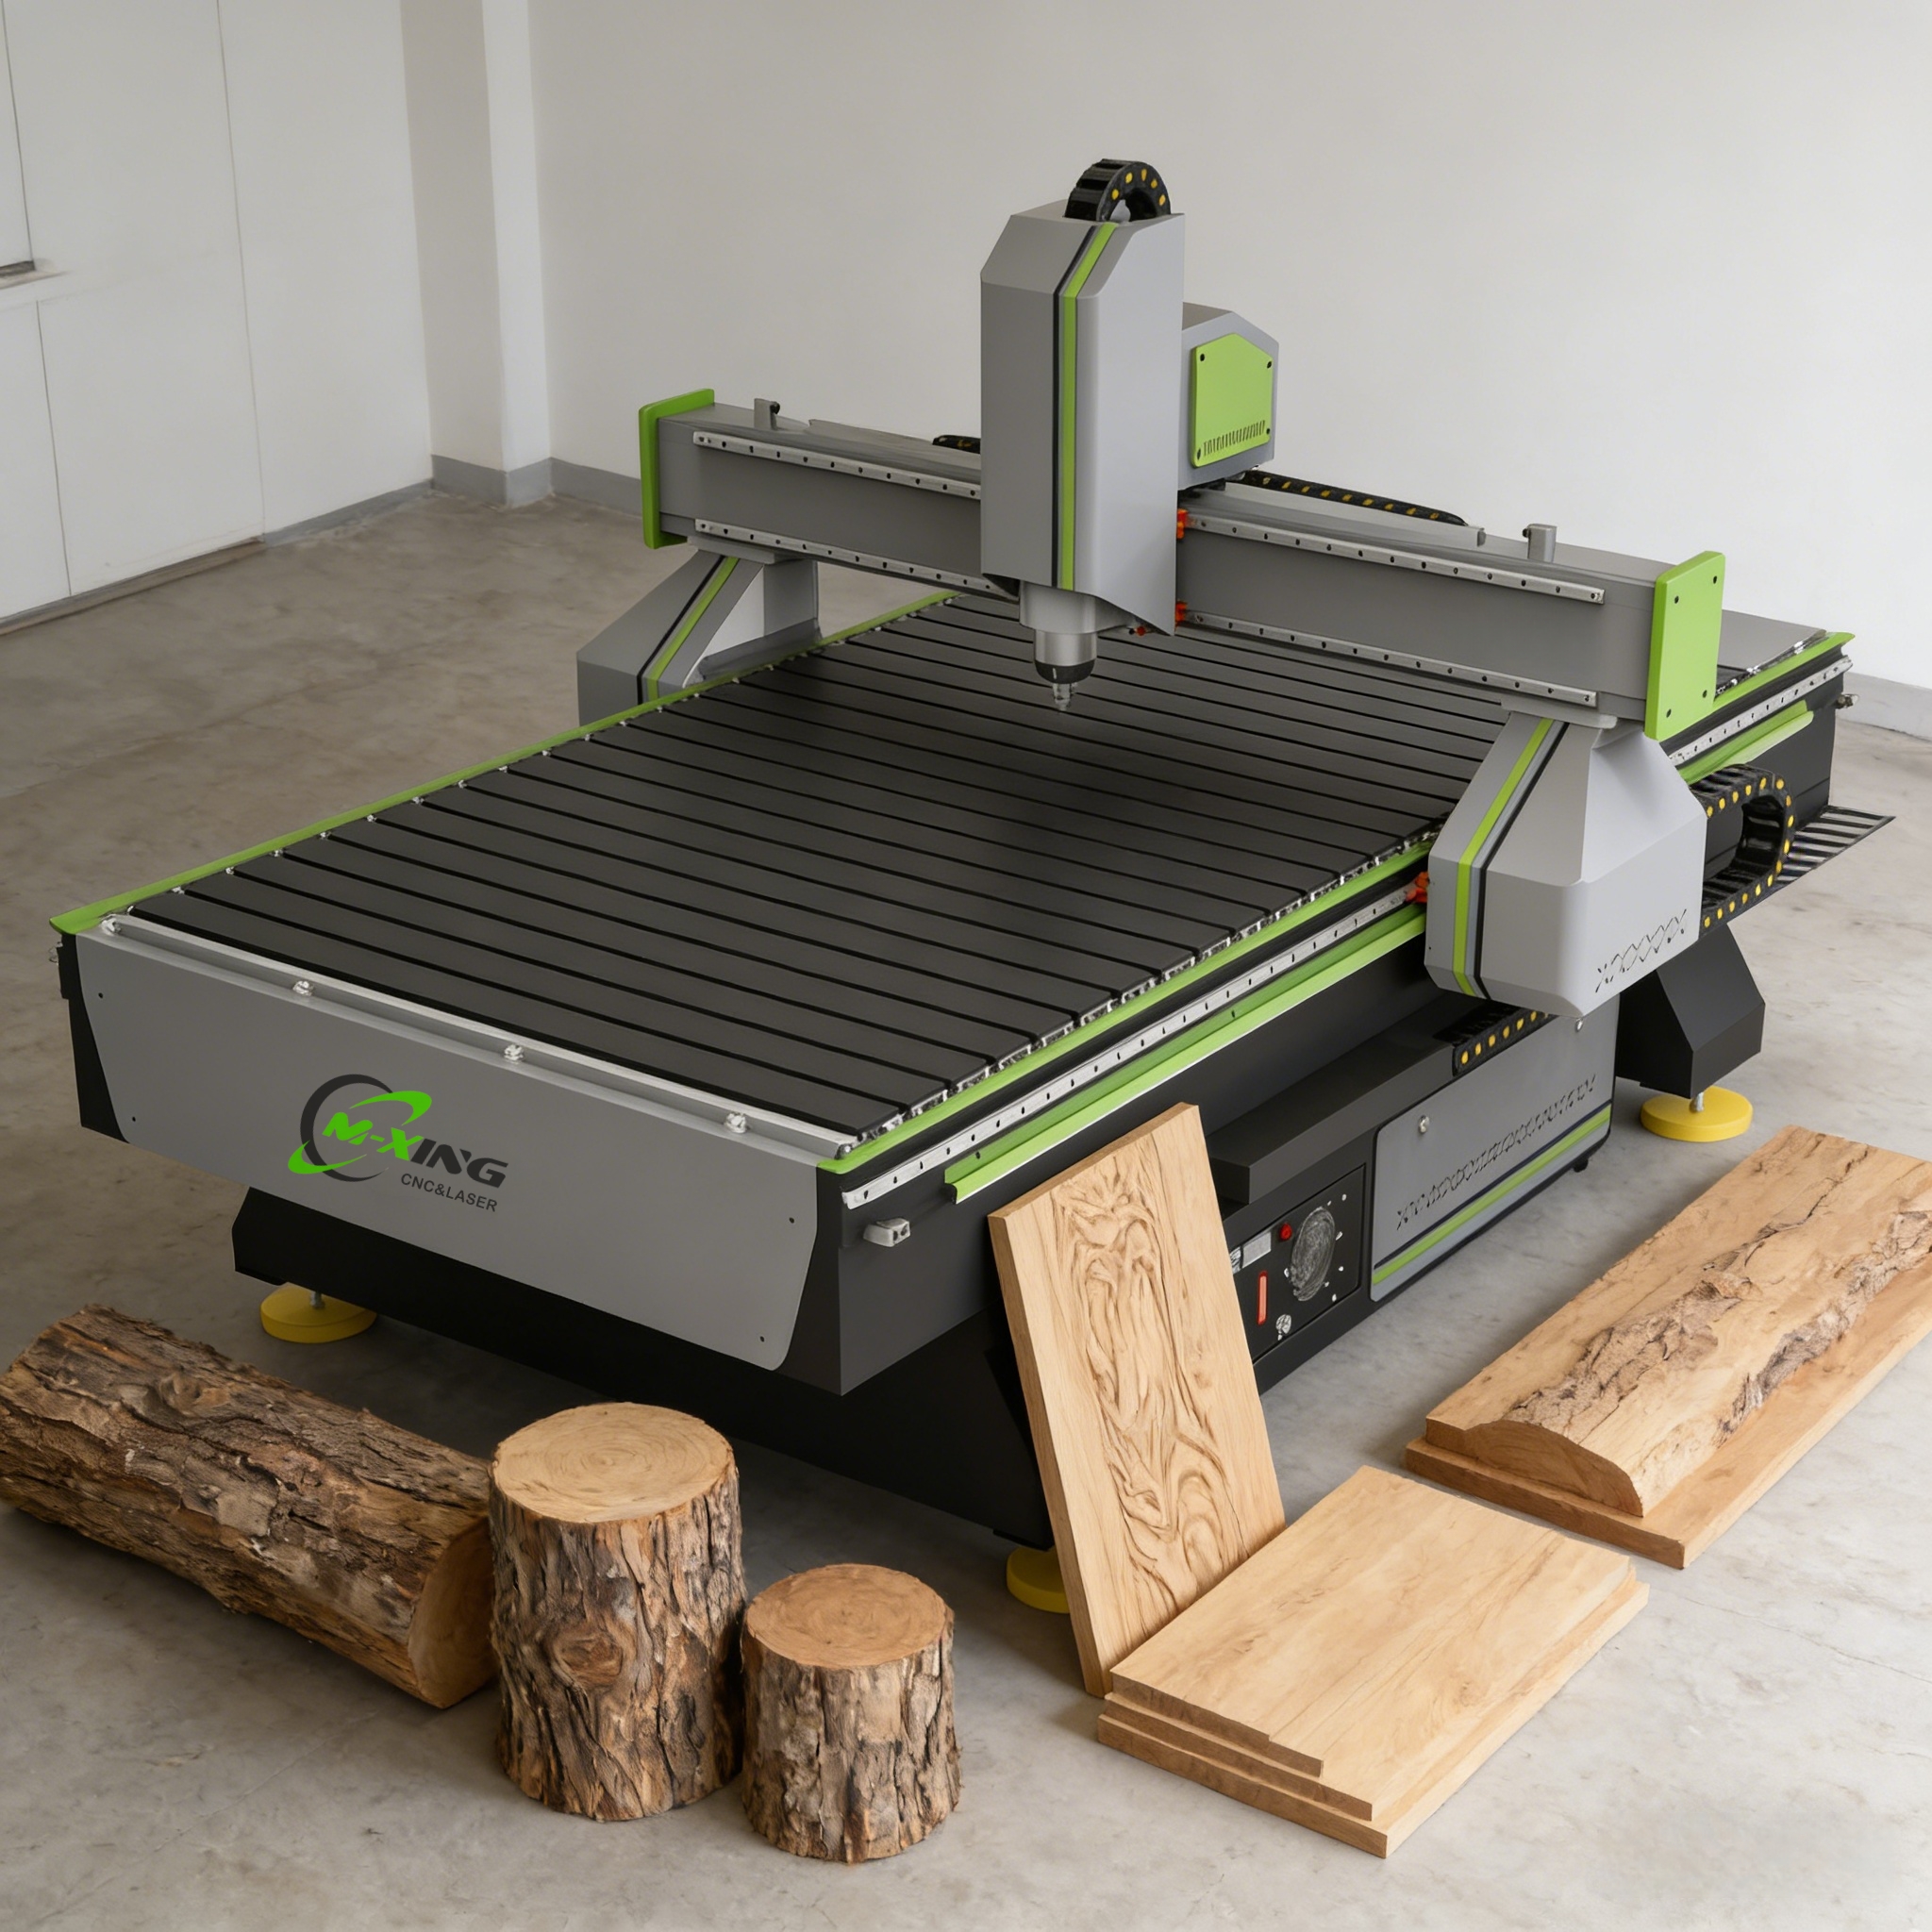
Hver sem þú ert að setja upp tilgerðarverkstofu, skiltavinnusmiðju eða iðnaðarframleiðslusvæði, þá er að velja rétta Cnc skurðaraferli ein af mikilvægustu ákvarðanum varðandi tæki sem þú munt taka. Markaðurinn býður upp á fjölbreytt úrval — frá upphafsstigsskífum fyrir borð tölvu til þungbygðra iðnaðarkerfa — og munurinn á þeim fer langt fyrir utan verð. Þessi leiðbeining fer í gegnum lykil eiginleika sem raunverulega greina á milli vélar sem getur unnið vel og vélar sem munu trufla vinnumáta þína innan mánaða.
Skurðtekník: Að samsvara aðferðinni við efnið
Fyrsta ákvarðanin er tegundinni á skurðtækni sem vélin notar, því að það ákvarðar hvaða efni hún getur meðhöndlað, hversu hreinur skurðurinn verður og hvernig áframhaldandi rekstrar kostnaðurinn verður.
Laser-skurðvélar standa frammi í nákvæmum verkum á viði, akryl, efni, læðri og þunnum málmi. Þær gefa sléttar brúnir með lítinn eftirvinnslukostnað og eru vel hentuglegar fyrir nákvæma ríðun ásamt skurði. Plasma-skurðvélar eru byggðar fyrir hraða í rafeindaleiðandi málmum eins og stáli, álúmíníum og kopri — það er vinnuvélval fyrir málmgerðarverksmiðjur sem leggja áhald á framleiðsluhraða. Vatnsskjóta skurðvélar nota háþrýstisstreym vatns blandað við ríðandi korn, sem gerir þær einstakar í þeim eiginleika að skera næstum hvaða efni sem er án hituáhrifasvæða, sem er mikilvægt fyrir hituviðkvæm efni eins og samsetningar eða harðaðan stál. CNC-skurðvélar byggðar á róturum nota snúða bita og eru í bestu lagi fyrir við, skúm, plasti og mjúkari málm.
Að skilja hvaða efni þú munir skera mest af tímanum ákvarðar þessa fyrstu ákvörðuninni áður en þú yfirvagast annað.
Vinnumál og borðstærð
Vinnumáls Cnc skurðaraferli ákvarðar hámarksstærð efna sem hún getur unnið í einu ferli. Þetta er einföld en oft undirmetin ákvörðun. Að kaupa vélar með vinnumáli sem er aðeins stærra en núverandi verkefni skapar engan pláss fyrir vexti – og að uppfæra síðar er dýrt.
Hugleiddu ekki aðeins XY-málin, heldur líka Z-ásinn, sem ákvarðar hámarksþykkt efna sem vélin getur tekið við. Fyrir þrívíddar rótunarverkefni er nægileg ferð á Z-ásnum jafn mikilvæg og stærð borðsins.
Skurðhraði og nákvæmni
Þessar tvær eiginleikaprófunar eru oft í spennu við hvort aðra og rétta jafnvægið byggir á framleiðsluáhugamálum þínum.
Skurðhraði er mældur í millimetrum eða tommum á mínútu og áhrifar hversu margar hluti þú getur framleidd á klukkutíma. Hærra hraði er mikilvægast í framleiðsluumhverfi með háan framleiðslumagn. Nákvæmni — sem venjulega er gefin upp sem staðsetningarnákvæmni eða endurtekjanlega nákvæmni í mikrómetrum eða þúsundshluta tommu — er mikilvægri í notkunum þar sem takmarkaðar skilyrði eru óumbeðanleg, svo sem í loft- og rýmisþáttum, flókinni táknmyndun eða sérsniðnum viðskiptum.
Góð CNC-skurðvéla mun tilgreina báðar tölurnar greinilega. Vertu skeptískur gagnvart vélmum sem auglýsa innbyggða hraða án þess að birta nákvæmnitakmarkanir, því saman taka þessar tvær tölur raunmyndina.
Töfla yfir lykiltilgreiningar
| Eiginleiki | Inngangsnivó | Miðsvið | Iðnaðar |
|---|---|---|---|
| Vinnumálið | Upp í 600×900 mm | 1200×2400 mm | 2000×4000 mm+ |
| Staðsetning nákvæm | ±0,2 mm | ±0,05 mm | ±0.01 mm |
| Klippingarhraði | 3.000–6.000 mm/ mín | 8.000–15.000 mm/ mín | 20.000+ mm/ mín |
| Stýritæki | Grunn innbyggð | DSP / PC-byggt | Iðnaðar-CNC (FANUC, Siemens) |
| Hugbúnaðarsamhæfi | Aðeins eiginhagslegt | Margföld CAD/CAM | Full samspil |
| Stuðningur og ábyrgð | 1 ár grunnábyrgð | 2 ár + fjartenging | Fullur þjónustusamningur |
Samhæfni stýrikerfis og hugbúnaðar
Stýrikerfið er heila vélarinnar — það túlkar G-kóða eða aðrar tólferðaskrár og breytir þeim í nákvæmar hreyfingar á rafmagnsmótum. Vel hönnuð stýrikerfi gerir uppsetningu hraðari, minnkar villur og leyfir breytingar á flugi á meðan verkið er í gangi.
Jafn mikilvægt er hugbúnaðarsamhæfni. CNC-sníðvél sem virkar aðeins með eigin hugbúnaði skapar lásuða vélkerfi. Leitið að vélar sem taka við staðlaðum G-kóða og eru samhæfðar við algeng CAD/CAM-kerfi eins og AutoCAD, Fusion 360, LightBurn (fyrir ljaserstýrslu) eða Mach3/Mach4. Þessi flóxleiki sparaður tíma við innflutning áskrifendaskráa og minnkar læringarferil liðsins þíns.
Byggingarkvalitet og stýringarkerfi
Vélfræðileg bygging CNC-sníðvélar hefur bein áhrif á langtíma nákvæmni og viðhaldskostnað. Vélar sem eru byggðar á þungum steinrammum með nákvæmlega slípum línulegum röndum halda mælingum sínum langt lengra en vélar sem eru byggðar á áljúmíníum útreiðingum. Stýringarkerfið — hvort það sé kúluskrufa, tannhjól og tannstrik, eða beltadreifð — á einnig áhrif á hvernig vélin afkennir sig undir álagi.
Kúluskrefistýringar veita hæsta staðsetningarnákvæmni og eru forgöngustýringar fyrir nákvæm vinnslu. Tannhjóls- og tannstangskerfi meðhöndla stærri borð vel og eru algeng á plösumaskínunum og rótormaskínunum. Beltskrefistýringar eru venjulega fundnar á innfærandismaskínunum þar sem kostnaður er aðalbresturinn.
Safn á dusti og stjórnun á reykjum
Þessi eiginleiki er oft skoðaður sem viðbót, en hann á bein áhrif á öryggi notanda, líftíma maskínunnar og gæði snitsins. Rótun og plösuburður framleiða mikla deyfis- og reyksafurðir. CNC-snitmaskína án nægilegrar úrræða fyrir dustsafn eða reyksogun mun þekja eigin hluti sína í rusli, sem styttr líftíma línulegra rásra, lyftuhvöss og rafrausna.
Leitu að sambyggðum tengingum fyrir dustskó á rótormaskínunum og niðurfallsborðum eða vatnsborðum á plösumaskínunum. Fyrir ljósmyndaskiptimaskínur er lokað snitkassinn með útgangsfanum og viðeigandi sía grunnstaðallinn.
Algengar spurningar
Hvað er mikilvægasta tilgreiningin sem á að athuga þegar kaupið er CNC-sniðvél? Það er engin eina svarmöguleiki — það fer eftir notkuninni. Fyrir vinnu með háan nákvæmni er staðsetningarnákvæmni allra mikilvægust. Fyrir framleiðsluumhverfi eru sniðhraði og stærð vinnumálsins mikilvægust. Í flestum tilvikum er rétt að byrja á því að velja sniðtækni sem passar við aðal efnið þitt áður en önnur tilgreiningar eru borin saman.
Getur ein CNC-sniðvél unnið með mörgum efnum? Sumar vélar eru fleiri fjölbreytilegar en aðrar. Vatnssprengjukerfi eru almennt flest fjölbreytileg í tilliti til efnaúrvals. Rótarvélar (router) hafa góða afgerð við við, skýr, mjóka metalla og plástur, en eru ekki hentug fyrir þykkan stál. Fyrir verkstæði sem vinna með fjölbreytt efna er oft raunhæfara að hafa tvær sérstæðar vélar heldur en eina almennilega lausn.
Hversu mikilvægt er hugbúnaðurinn þegar metið er CNC-sniðvél? Mjög mikilvægt, og oft undirmetið af kaupendum sem einbeita sér að vélbúnaðarspecifiköðum. Hugbúnaðurinn stjórnar hversu árangursríklega þú getur innflutt hönnunir, búið til tólferðir og keyrt verkefni. Vél með frábæran vélbúnað en takmarkaðan eða eingöngu einkaeiganda hugbúnað mun hægja á vinnumálsferlinu þínu meira en lítið hægri vél með frábærum samspili við hugbúnað.
Hvað merkir endurtekning og hvers vegna er hún mikilvæg? Endurtekning víðar til veldis vélarinnar til að komast aftur á sama stað á endurteknan hátt í mörgum aðgerðum. Í framleiðsluferlum þar sem þú skerð tugum eða hundraðum af eins hlutum tryggir há endurtekning jafnformið á allri röðinni – sem er oft mikilvægara en algild nákvæmni staðsetningar.
Er dýrari CNC-skerivél alltaf betri? Ekki nauðsynlega. Háþrótta iðnaðarvélar býða upp á hæfni og þreyttleika sem eru raunverulega gagnlegir í samfelldum framleiðslusvæðum — en sama vélin væri of mikil fyrir lágmarka sérsníðið verkstofu. Besta CNC-sniðvél er sú sem eiginleikar hennar passa nákvæmlega við raunverulega framleiðslumagnið, efnið sem þú vinnur með og nákvæmni þinnar þarf, án þess að greiða fyrir getu sem þú munur ekki nota.
Að leggja tíma í að meta þessa eiginleika vel áður en keypt er mun bera árangur í aukinni framleiðslu, minni útfallstíma og lægra heildarkostnað á eigninni yfir líftíma vélarinnar.
