- Página Inicial
- Produtos
- Aplicação
- Vídeo
- Sobre Nós
- Novidades
- Entre em Contato

A borracha e a espuma costumam ser agrupadas porque ambas são macias, ambas são não metálicas e ambas cortam facilmente com um laser de CO₂. Esse agrupamento é conveniente, mas enganoso.
A borracha é um elastômero. É densa, recupera sua forma e normalmente é vulcanizada, ou seja, suas propriedades foram definidas por um processo químico que o laser não consegue reverter. Cortar borracha é um processo genuíno de separação térmica, e a qualidade da borda depende da velocidade com que o feixe atravessa o material.
A espuma é, em sua maior parte, ar. A polietileno expandido, a EVA, a EPE e a espuma de poliuretano são plásticos cuja estrutura é predominantemente gasosa. Há muito pouca matéria a ser cortada, portanto o requisito energético é apenas uma fração do necessário para madeira ou MDF.
Essa diferença é relevante em ambas as direções. Espumas cortam em níveis de energia tão baixos que o principal risco é o corte excessivo, e não o corte insuficiente, enquanto a borracha exige energia suficiente para se separar limpa e completamente, sem borrão.
Existe uma terceira diferença, e é ela que determina se um trabalho pode ser executado com segurança ou não. Algumas borrachas e espumas contêm cloro, e algumas espumas são formuladas para brasear. A identidade do material deve ser estabelecida antes de ele chegar à mesa de corte, e não depois.
A maioria dos problemas no processamento de borracha e espuma remonta ao tratamento de um material desconhecido como se fosse um material familiar.
A espuma de poliuretano é o exemplo mais claro. Ela corta facilmente e a borda parece aceitável — justamente por isso os operadores a subestimam. Espumas de poliuretano de célula aberta podem continuar a brasear internamente mesmo após o feixe ter avançado, de modo que a aparência visual do corte não fornece qualquer aviso sobre esse risco.
Materiais contendo cloro constituem outro limite rígido. A neoprene (policloropreno) e a espuma de PVC ou vinil liberam fumos à base de cloro que são perigosos para o operador e corrosivos para a máquina; portanto, nenhum desses materiais pode ser processado com laser, independentemente da qualidade do corte.
As duas regras rígidas nessa tabela não são preferências de processo. Borrachas e espumas contendo cloro devem ser identificadas e excluídas antes do carregamento, e qualquer espuma cuja formulação seja desconhecida deve ser tratada como um risco de incêndio até que tenha sido testada sob supervisão.
Borracha e espuma situam-se em extremos opostos da mesma compensação.
No caso da borracha, o risco é o calor residual. Uma passagem lenta mantém energia no material que já se separou, o que produz uma borda pegajosa e manchada, um odor e, nas borrachas carregadas, uma zona visivelmente afetada pelo calor ao longo do corte. Folhas de borracha mais espessas são frequentemente melhor processadas com múltiplas passagens controladas do que com uma única passagem intensa.
No caso da espuma, o risco é o oposto. A espuma contém tão pouco material que a energia em excesso colapsa sua estrutura celular, deixando uma borda arredondada ou "afundada", em vez de nítida. A espuma exige baixa energia e alta velocidade de deslocamento, e responde de forma muito mais visível ao excesso de potência do que à potência insuficiente.
Duas outras variáveis são relevantes para ambos os materiais:
A produção de borracha e espuma utiliza três operações distintas, que não devem ser confundidas umas com as outras.
Gravação em borracha é uma das aplicações a laser mais antigas existentes e continua sendo uma boa opção. A chapa de borracha é gravada, não cortada, e o recesso gravado torna-se a superfície em relevo de um carimbo. O material é gravado com definição nítida, e o processo elimina o custo de ferramental exigido pela fabricação tradicional de carimbos.
Corte de juntas é uma aplicação funcional em que a tolerância determina o resultado. O contorno e os furos para parafusos ou conexões devem ser medidos diretamente na peça acabada, não presumidos a partir do desenho, pois o desempenho da junta depende da largura do corte (kerf).
Corte parcial de espuma com revestimento adesivo é uma técnica de produção, e não uma técnica de corte. O laser corta a camada de espuma e para no forro, mantendo as peças no lugar em uma única folha transportadora, eliminando a necessidade de manipular peças soltas individualmente. Exige que o adesivo e o forro sejam compatíveis com o laser.
Borracha e espuma concentram três riscos, e todos os três são gerenciáveis com disciplina rotineira.
Incêndio. Espuma é composta principalmente por ar, portanto o calor se propaga rapidamente nela, e sobras de espuma constituem uma carga significativa de combustível no leito da máquina. Espuma de poliuretano pode continuar a fumegar internamente mesmo após a passagem do feixe, o que significa que um trabalho que parece concluído pode ainda não ter terminado de queimar. O processamento de borracha e espuma deve ser supervisionado do início ao fim, e o leito da máquina e o caminho de extração devem ser limpos segundo um cronograma fixo, e não apenas quando for conveniente.
Fuligem. Borracha produz fumaça densa, e borracha vulcanizada acrescenta um odor forte, difícil de ignorar, mas fácil de tolerar. Espuma de poliuretano libera vapores que devem ser capturados na fonte. Espuma de neoprene e de PVC libera vapores à base de cloro e não deve ser processada em hipótese alguma.
Danos à máquina. Os vapores à base de cloro são corrosivos para os componentes da máquina e para as óticas. A espuma com adesivo pode deixar resíduos adesivos no percurso do bico e na lente, o que degrada a qualidade de corte em todos os trabalhos subsequentes, não apenas no trabalho com espuma.
O procedimento para esses materiais é simples: confirme o material, confirme que a extração está em pleno desempenho, mantenha a mesa livre de sobras e nunca deixe a máquina funcionando sem supervisão. Após um trabalho com espuma, verifique a mesa quanto a brasas ocultas antes de deixar a máquina.
A maior parte dos desperdícios nesta categoria resulta da suposição de que materiais moles são materiais simples.
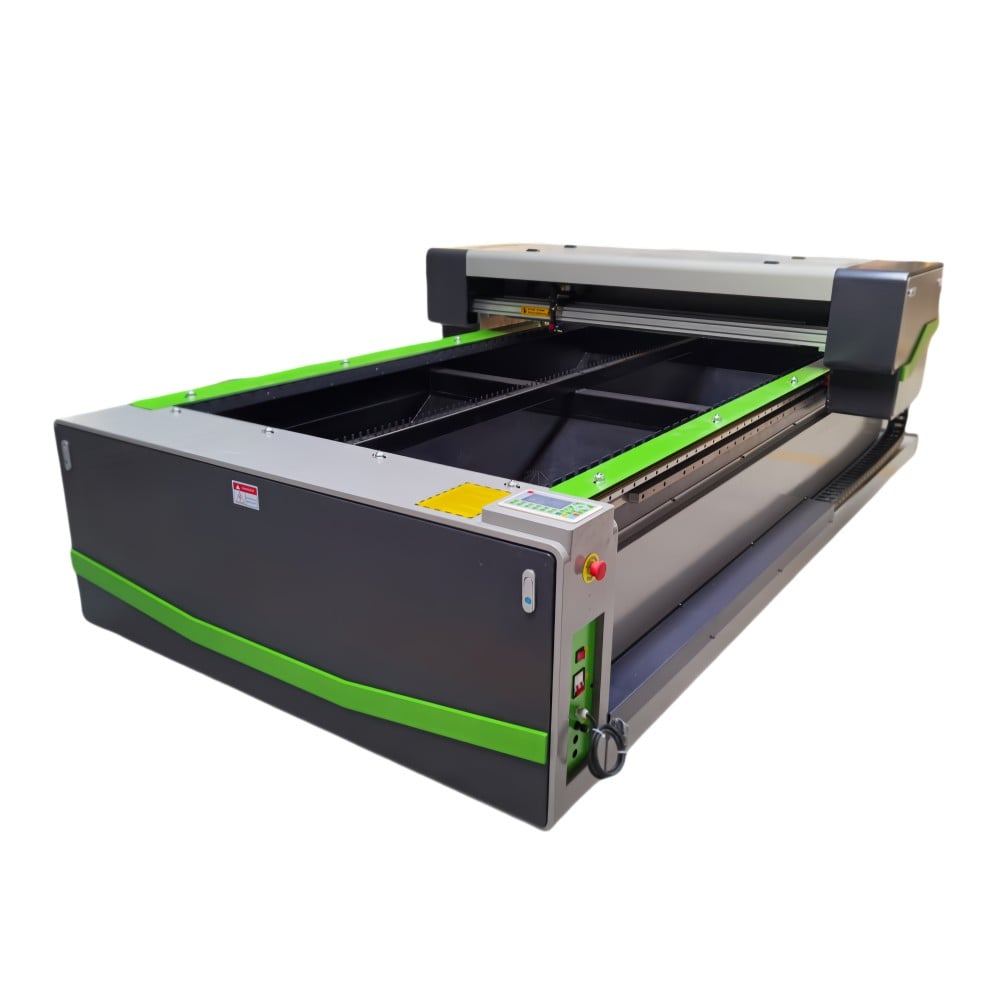
Borracha e espuma estão entre os materiais já listados para a plataforma X1325, e os requisitos que impõem são específicos.
Área de trabalho. O trabalho com espuma inclui grandes inserções de embalagem e tapetes, enquanto a produção de juntas envolve muitas peças pequenas, muito próximas umas das outras. A Mingxing Laser oferece formatos de mesa plana nos tamanhos 6090, 1390, 1610 e 1325, de modo que a área de trabalho pode acompanhar os tamanhos reais das peças produzidas.
Controlo de potência. Nenhum desses materiais exige grandes quantidades de energia; a espuma necessita de muito pouca. O valor de uma fonte de alimentação controlada aqui é a precisão em baixa potência, e não a potência máxima; as configurações padrão de 100 W, 130 W e 150 W são ajustadas à tarefa mediante o controle da energia entregue, em vez de operar no limite superior da faixa.
Espessura do material. Blocos de espuma e folhas grossas de borracha são comuns nesta categoria. A plataforma de levitação magnética X1325 suporta uma espessura máxima de alimentação de aproximadamente 45 mm, o que permite processar blocos mais espessos sem dividi-los em camadas.
Qualidade do movimento. A velocidade constante de deslocamento controla diretamente a qualidade das bordas em ambos os materiais, de maneiras opostas. Na X1325, um sistema de levitação magnética com motores lineares nos eixos X/Y fornece uma velocidade máxima de deslocamento rápido de até 1 m/s, com precisão de repetição de posicionamento de até 0,05 mm, o que suporta passagens rápidas e uniformes exigidas pela espuma.
Produtividade. A produção de juntas e inserções é repetitiva. Uma configuração com duas vigas permite executar duas operações em paralelo na mesma plataforma, e, quando as peças são cortadas a partir de material impresso ou previamente marcado, um sistema de posicionamento por câmera ajuda a alinhar cada corte ao layout existente.
Extração. A fumaça de borracha e os vapores de espuma são a principal razão pela qual a extração deve ser dimensionada conforme o material e o ciclo de trabalho. Para materiais contendo cloro, a escolha correta não é uma filtração melhor; é simplesmente não processá-los.
Os detalhes de configuração acima foram retirados da documentação técnica e de produto publicada para os respectivos modelos. A seleção final deve basear-se no tipo de material, na espessura da folha ou do bloco e na produção diária.
Borracha e espuma parecem materiais fáceis, mas comportam-se como dois problemas de engenharia distintos. A abordagem útil é separá-los desde o início.
Confirme o material antes de qualquer outra coisa, pois borrachas e espumas contendo cloro nunca devem ser processadas, e espuma de poliuretano nunca deve ser deixada sem supervisão. Corte a borracha com energia suficiente para separá-la limpa e eficientemente, sem gerar calor residual, e corte a espuma rapidamente e com leveza, para preservar sua estrutura celular.
Para lojas que produzem juntas e inserções de embalagem, o primeiro passo prático é um passo medido: corte uma peça de teste, meça a largura real do corte na junta acabada, em vez de usar a medida do desenho, e registre a configuração que produziu uma peça que realmente vedou ou se encaixou.
 Notícias Quentes
2026-02-05
2026-02-03
2025-12-01

A Mingxing Laser é uma líder fabricante chinesa de máquinas a laser, oferecendo cortadores a laser CO2, máquinas de corte a laser de fibra, roteadores CNC, soldadoras a laser e máquinas de marcação a laser. Soluções personalizadas OEM/ODM disponíveis. Solicite um orçamento hoje!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLÍTICA DE PRIVACIDADE
 EN