रबर र फोम सामान्यतया एकैसाथ समूहीकृत गरिन्छ किनभने दुवै नरम छन्, दुवै गैर-धातु हुन्, र दुवै CO₂ लेजरमा सजिलै काट्न सकिन्छ। यो समूहीकरण सुविधाजनक छ तर भ्रामक पनि हो।
रबर एउटा इलास्टोमर हो। यो घना छ, यसको आकार पुनः प्राप्त हुन्छ, र यो सामान्यतया भल्कनाइज्ड हुन्छ, जसको अर्थ यसका गुणहरू रासायनिक प्रक्रियाद्वारा सेट गरिएका थिए जुन लेजरले उल्टाउन सक्दैन। रबर काट्नु एउटा वास्तविक तापीय विभाजन प्रक्रिया हो, र किनाराको गुणस्तर बीमले सामग्रीभित्र कति छिटो प्रवेश गर्न सक्छ भन्ने माथि निर्भर गर्दछ।
फोम मुख्यतया हावा हो। विस्तारित पोलिएथिलिन, EVA, EPE, र पोलियुरेथेन फोम प्लास्टिकहरू हुन् जसको संरचना मुख्यतया ग्याँस हुन्छ। काट्नका लागि धेरै कम सामग्री हुन्छ, त्यसैले ऊर्जा आवश्यकता लकडी वा MDF को तुलनामा धेरै कम हुन्छ।
त्यो फरक दुवै दिशामा महत्त्वपूर्ण छ। फोमले ऊर्जा स्तर धेरै कममा काट्छ, जसले गर्दा प्रमुख जोखिम अतिकटाइ (ओभर-कटिङ) हुनु हो, अपर्याप्त कटाइ (अण्डर-कटिङ) होइन, जबकि रबरलाई सफा रूपमा छुट्याउन पर्याप्त ऊर्जा चाहिन्छ, जुन बिना घिसिएर (स्मियरिङ) हुनुपर्छ।
तेस्रो फरक पनि छ, र यो नै त्यो फरक हो जसले निर्णय गर्छ कि कुनै कार्य सुरक्षित रूपमा सञ्चालन गर्न सकिन्छ कि सकिँदैन। केही रबर र फोमहरूमा क्लोरिन समावेश छ, र केही फोमहरू स्मोल्डर गर्ने गरी बनाइएका हुन्छन्। सामग्रीको पहिचान बिस्तरमा पुग्नुभन्दा पहिले नै गर्नुपर्छ, पछि होइन।
रबर र फोम प्रशोधनमा धेरैजसो समस्याहरू अज्ञात सामग्रीलाई परिचित सामग्री जस्तै व्यवहार गर्दा उत्पन्न हुन्छन्।
पोलियुरिथेन फोम स्पष्ट उदाहरण हो। यो सजिलै काटिन्छ र काटिएको किनारा स्वीकार्य देखिन्छ, जसैले अपरेटरहरूले यसलाई अवमूल्यन गर्छन्। ओपन-सेल पोलियुरिथेन फोम बीम अर्को ठाउँमा सारिएपछि पनि आन्तरिक रूपमा स्मोल्डर गर्न जारी राख्न सक्छ, जसको बारेमा काटिएको दृश्य रूपमा कुनै चेतावनी दिँदैन।
क्लोरिन युक्त सामग्रीहरू अर्को कठोर सीमा हुन्। निओप्रिन (पोलिक्लोरोप्रिन) र पीवीसी वा भिनाइल फोमले क्लोरिन-आधारित धुँवा छोड्छन् जुन अपरेटरका लागि खतरनाक र मेसिनका लागि क्षारक हुन्छ, त्यसैले तिनीहरूलाई लेजरमा प्रक्रिया गर्न सकिँदैन, चाहे तिनीहरू कति पनि राम्रो काटिरहेका हुन्।
त्यो सारणीमा दुई दृढ नियमहरू प्रक्रिया प्राथमिकताहरू होइनन्। क्लोरिन युक्त रबर र फोमहरू पहिले नै पहिचान गरी लोड गर्नु अघि बाहिर गर्नुपर्छ, र कुनै पनि फोम जसको संरचना अज्ञात छ, त्यसलाई परीक्षण नगरिसक्दा सम्म आगोको जोखिमको रूपमा व्यवहार गर्नुपर्छ।
रबर र फोम एउटै सँधैको विपरीत छेउमा रहन्छन्।
रबरको लागि जोखिम हो बाँकी रहने ताप। धीमा पासले पहिले नै अलग भएको पदार्थमा ऊर्जा बाँकी राख्छ, जसले चिपचिपो, धुँवादार किनारा, गन्ध र भरिएको रबरमा काटिएको भागमा दृश्यमान ताप प्रभावित क्षेत्र उत्पादन गर्छ। बारीक रबरको शीटलाई एकल गहिरो पासभन्दा नियन्त्रित बहु-पासले राम्रोसँग सँधै गर्न सकिन्छ।
फोमको लागि, जोखिम विपरीत छ। फोममा धेरै कम सामग्री हुन्छ, जसले अतिरिक्त ऊर्जाले कोष्ठिका संरचनालाई ढाल्ने र तीव्र किनारा हुने बजाय गोलाकार वा "भित्रतिर झुकेको" किनारा छोड्ने गर्दछ। फोमलाई कम ऊर्जा र छिटो गतिको आवश्यकता हुन्छ, र यो अतिशय शक्तिको प्रति कम शक्तिको प्रति भन्दा धेरै स्पष्ट रूपमा प्रतिक्रिया गर्दछ।
दुवै सामग्रीहरूमा अरू दुई कारकहरू पनि महत्त्वपूर्ण छन्:
रबर र फोम उत्पादनमा तीनवटा भिन्न अपरेसनहरू प्रयोग गरिन्छ, र तिनीहरूलाई एकअर्कासँग गाफ नगर्नुपर्छ।
रबरमा उत्कीर्णन गर्ने यो अस्तित्वमा रहेका पुराना लेजर अनुप्रयोगहरू मध्ये एक हो, र यो अझै पनि राम्रो अनुप्रयोग हो। रबर शीटलाई काटिँदैन, तर उत्कीर्णन गरिन्छ, र उत्कीर्णित गरिएको गहिरो भाग स्ट्याम्पको रिलिफ सतह बन्छ। यस सामग्रीले स्पष्ट परिभाषा सँग उत्कीर्णन गर्छ, र यस प्रक्रियाले पारम्परिक स्ट्याम्प निर्माणमा आवश्यक हुने टुलिङ लागतलाई हटाउँछ।
ग्यास्केट काट्ने यो एउटा कार्यात्मक अनुप्रयोग हो जहाँ सहनशीलता (टोलेरेन्स) नै परिणाम निर्धारण गर्छ। कन्टूर र बोल्ट वा पोर्ट को छिद्रहरूलाई ड्राइङ्गबाट अनुमान गर्नु हुँदैन, तर सम्पन्न भएको भागसँग नाप्नुपर्छ, किनभने ग्यास्केटको प्रदर्शन कर्फमा निर्भर गर्छ।
चिपकने वालो पृष्ठभाग भएको फोमलाई किस-कट गर्ने यो काट्ने विधि होइन, उत्पादन विधि हो। लेजरले फोम पर्त काट्छ र लाइनरमा पुगेर रोकिन्छ, जसले भागहरूलाई एउटै क्यारियर शीटमा स्थानमा राख्छ, जसले छुटा टुक्राहरूलाई व्यक्तिगत रूपमा सँधै हेर्नुपर्ने आवश्यकता हटाउँछ। यसले चिपकने वालो पदार्थ र लाइनर लेजर-संगत हुनुपर्ने आवश्यकता राख्छ।
रबर र फोमको कामले तीनवटा जोखिमहरूलाई केन्द्रित गर्दछ, र तीनवटै जोखिमहरू सामान्य अनुशासनसँगै प्रबन्धन गर्न सकिन्छ।
आग। फोम मुख्यतया हावाबाट बनेको हुन्छ, त्यसैले ताप यसमा छिटो फैलिन्छ, र फोमका काटिएका टुक्राहरू मेशिनको बेडमा ठूलो इन्धनको मात्रा हुन्छन्। पोलियुरिथेन फोमले बीम गएपछि आन्तरिक रूपमा धुँवा उत्पादन गर्न सक्छ, जसको अर्थ एउटा काम जस्तो देखिन्छ भने पनि यो पूर्ण रूपमा जलेको हुन सक्दैन। रबर र फोमको काम सुरुदेखि अन्त्यसम्म निगरानी गर्नुपर्छ, र बेड र निष्कर्षण पथलाई सुविधाजन्य नभएर निश्चित समयमा सफा गर्नुपर्छ।
धुंआ. रबरले घना धुँवा उत्पादन गर्छ, र भल्कनाइज्ड रबरले एउटा तीव्र गन्ध उत्पादन गर्छ जुन उपेक्षा गर्न गाह्रो हुन्छ तर सहन गर्न सजिलो हुन्छ। पोलियुरिथेन फोमले उत्पन्न गरेका धुँवाहरूलाई स्रोतमै कैद गर्नुपर्छ। निओप्रिन र पीभीसी फोमले क्लोरिन-आधारित धुँवा उत्पादन गर्छन् र यी कुनै पनि अवस्थामा प्रशोधन गर्नु हुँदैन।
मेशिनको क्षति। क्लोरिन-आधारित धुँवा मेशिनका घटकहरू र अप्टिक्सलाई क्षरण गर्छ। चिपचिपो फोमले नोजल पाथ र लेन्समा चिपचिपो अवशेष छोड्न सक्छ, जसले प्रत्येक पछिको काममा काट्ने गुणस्तर घटाउँछ, फोमको मात्रै होइन।
यी सामग्रीहरूको लागि नियमित प्रक्रिया छोटो छ: सामग्री पुष्टि गर्नुहोस्, एक्सट्र्याक्सन पूर्ण क्षमतामा छ भनेर पुष्टि गर्नुहोस्, बेडमा काटिएका टुक्राहरू नराख्नुहोस्, र मेशिनलाई कहिल्यै अनदेखिमा चल्दै नराख्नुहोस्। फोमको काम पछि, मेशिन छोड्नु अघि बेडमा लुकेका अङ्गारहरू जाँच गर्नुहोस्।
यस श्रेणीको धेरै बर्बादी यस्तो मान्दै हुन्छ कि नराम्रो सामग्रीहरू सरल सामग्रीहरू हुन्।
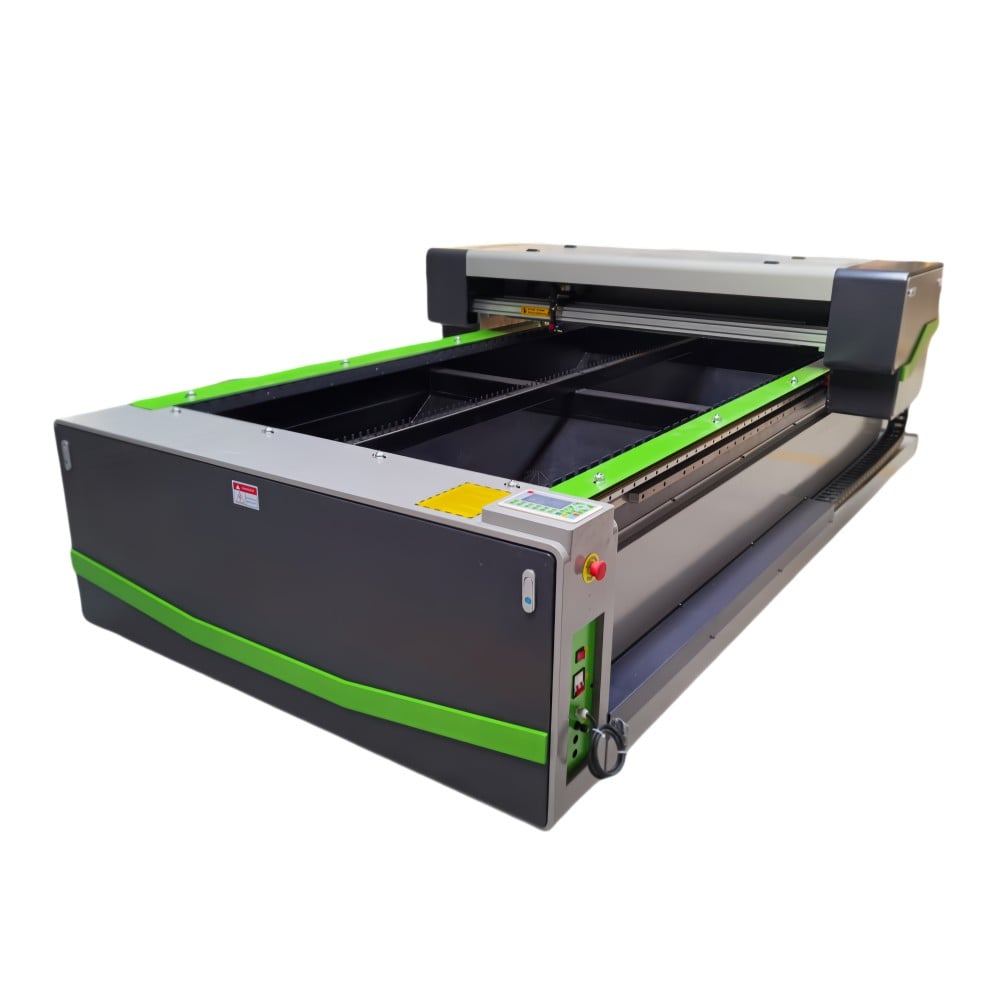
रबर र फोम एक्स१३२५ प्लेटफर्मका लागि पहिले नै सूचीबद्ध सामग्रीहरू मध्ये एक हुन्, र तिनीहरूले लगाएका आवश्यकताहरू विशिष्ट छन्।
कार्य क्षेत्र फोम काममा ठूला प्याकेजिङ इन्सर्टहरू र म्याटहरू समावेश छन्, जबकि ग्यास्केट उत्पादनमा धेरै साना, घनिष्ठ रूपमा नेस्टेड भागहरू समावेश छन्। मिङ्क्सिङ लेजरले ६०९०, १३९०, १६१०, र १३२५ आकारहरूमा फ्ल्याटबेड प्रारूपहरू प्रदान गर्दछ, त्यसैले काम गर्ने क्षेत्रले वास्तवमा उत्पादन गरिएका भागहरूको आकार अनुसरण गर्न सक्छ।
शक्ति नियन्त्रण। यी दुवै सामग्रीहरूलाई ठूलो मात्रामा ऊर्जा चाहिँदैन; फोमलाई धेरै कम ऊर्जा चाहिन्छ। यहाँ नियन्त्रित बिजुली आपूर्तिको महत्त्व उच्च वाटेज भन्दा निम्न आउटपुटमा सटीकता हो, र मानक १०० डब्ल्यू, १३० डब्ल्यू, र १५० डब्ल्यू विन्यासहरू वितरित ऊर्जा नियन्त्रण गरेर कामसँग मिलाइएका छन्, न कि सीमाको शीर्षमा सञ्चालन गरेर।
सामग्रीको मोटाइ यो श्रेणीमा फोम ब्लकहरू र मोटो रबर शीटहरू सामान्य छन्। X1325 चुम्बकीय उत्थान प्लेटफर्मले अधिकतम ४५ मिमी सम्मको फिडिङ्ग मोटाइ समर्थन गर्दछ, जसले ब्लकहरूलाई पर्तहरूमा विभाजन नगरी नै बढी मोटा प्रक्रिया गर्न सकिन्छ।
गतिको गुणस्तर। स्थिर ट्राभर्स गतिले दुवै सामग्रीमा किनारा गुणस्तरलाई सिधै नियन्त्रण गर्दछ, तर विपरीत तरिकाले। X1325 मा, X/Y-अक्ष रैखिक मोटर चुम्बकीय उत्थान प्रणालीले प्रति सेकेण्ड १ मिटर सम्मको अधिकतम तीव्र यात्रा गति र ०.०५ मिमी सम्मको दोहोर्याउन सकिने स्थिति सटीकता प्रदान गर्दछ, जसले फोमको लागि आवश्यक छिटो, समान पासहरूलाई समर्थन गर्दछ।
उत्पादन क्षमता ग्यास्केट र इन्सर्ट उत्पादन दोहोरिएको कार्य हो। डबल बीम विन्यासले एउटै प्लेटफर्ममा दुई कार्यहरू समानान्तर रूपमा सञ्चालन गर्न अनुमति दिन्छ, र जहाँ भागहरू मुद्रित वा अगाडि निशान लगाइएको सामग्रीबाट काटिन्छन्, त्यहाँ क्यामेरा स्थिति निर्धारण प्रणालीले प्रत्येक काटाइलाई अघिल्लो बिन्याससँग संरेखित गर्न मद्दत गर्दछ।
निकालने रबरको धुँवा र फोमका वाष्पहरू निकाल्ने प्रणालीको आकार निर्धारण गर्दा सामग्री र कार्य चक्रमा आधारित हुनुपर्ने प्रमुख कारण हुन्। क्लोरिनयुक्त सामग्रीहरूका लागि उचित विकल्प राम्रो फिल्ट्रेसन होइन; तिनीहरूलाई सम्पूर्ण रूपमा प्रशोधन नगर्नु नै हो।
माथिका विन्यास विवरणहरू सम्बन्धित मोडलहरूका प्रकाशित उत्पादन र प्राविधिक प्रलेखनबाट लिइएका हुन्। अन्तिम छनौट सामग्रीको प्रकार, शीट वा ब्लकको मोटाइ र दैनिक उत्पादनमा आधारित हुनुपर्छ।
रबर र फोम सजिला सामग्रीहरू जस्तै देखिन्छन् तर दुई विभिन्न इन्जिनियरिङ् समस्याहरू जस्तै व्यवहार गर्छन्। उपयोगी दृष्टिकोण तिनीहरूलाई सुरुदेखि अलग गर्नु हो।
अरू कुनै कुरा गर्नुभन्दा पहिले सामग्री पुष्टि गर्नुहोस्, किनभने क्लोरिनयुक्त रबर र फोमहरू कहिल्यै प्रशोधन गर्नु हुँदैन र पोलियुरिथेन फोमलाई कहिल्यै अनियन्त्रित छोड्नु हुँदैन। रबर काट्दा सफा रूपमा अलग गर्न पर्याप्त ऊर्जा प्रयोग गर्नुहोस् जसले धेरै समयसम्म तापन नबढाओस्, र फोम काट्दा छिटो र हल्का ढंगले काट्नुहोस् जसले कोष्ठिका संरचना अक्षत रहोस्।
ग्यास्केट र प्याकेजिङ इन्सर्ट उत्पादन गर्ने पसलहरूका लागि व्यावहारिक पहिलो कदम एउटा मापिएको कदम हो: परीक्षण भाग काट्नुहोस्, समाप्त ग्यास्केटमा वास्तविक कर्फ माप्नुहोस् (चित्रको बजाय), र त्यो सेटिङ रेकर्ड गर्नुहोस् जसले वास्तवमै सील वा फिट गर्ने भाग उत्पादन गर्यो।
 गर्म समाचार
2026-02-05
2026-02-03
2025-12-01

मिङ्सिंग लेजर चीन-आधारित अग्रणी लेजर मेशिन निर्माता हो जसले CO2 लेजर कटर, फाइबर लेजर कटिंग मेशिन, सीएनसी राउटर, लेजर वेल्डर र मार्किंग मेशिनहरू प्रदान गर्दछ। ओइमी/ओडीएम कस्टम समाधान उपलब्ध छन्। आजै उद्धरण प्राप्त गर्नुहोस्!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. गोपनीयता नीति

 EN