Kauçuk ve köpük genellikle bir arada değerlendirilir çünkü ikisi de yumuşaktır, ikisi de metal olmayandır ve ikisi de CO₂ lazer ile kolayca kesilebilir. Bu gruplandırma pratiktir ancak yanıltıcıdır.
Kauçuk bir elastomerdir. Yoğundur, şekline geri döner ve genellikle vulkanize edilmiştir; yani özelliklerini lazerin geri alamayacağı bir kimyasal işlemle kazanmıştır. Kauçuğun kesilmesi gerçek bir termal ayırma işlemidir ve kenar kalitesi, ışının malzemenin içinden ne kadar hızlı geçtiğine bağlıdır.
Köpük çoğunlukla havadır. Genleştirilmiş polietilen, EVA, EPE ve poliüretan köpüğü, yapısı büyük ölçüde gaz olan plastiklerdir. Kesilecek çok az malzeme vardır; bu nedenle enerji gereksinimi ahşap veya MDF’ye kıyasla çok daha düşüktür.
Bu fark, her iki yönde de önemlidir. Köpük, enerji seviyeleri o kadar düşük olacak şekilde kesilir ki ana risk, yetersiz kesimden ziyade fazla kesimdir; buna karşılık kauçuk, lekelenmeden temiz bir şekilde ayrılabilmesi için yeterli enerjiye ihtiyaç duyar.
Üçüncü bir fark daha vardır ve bu fark, bir işin вообще güvenle çalıştırılıp çalıştırılamayacağına karar verir. Bazı kauçuklar ve köpükler klor içerir ve bazı köpükler tutuşma eğilimi göstermek üzere formüle edilmiştir. Malzemenin kimliği, malzeme kesim yüzeyine ulaşmadan önce değil, ondan önce belirlenmelidir.
Kauçuk ve köpük işleme işlemlerinde yaşanan çoğu sorun, bilinmeyen bir malzemenin tanıdık bir malzeme gibi ele alınmasından kaynaklanır.
Polüretan köpük en açık örnektir. Kolayca kesilir ve kenar görünümü kabul edilebilir görünür; işte tam da bu yüzden operatörler onu hafife alır. Açık hücreli polüretan köpük, ışın hareket ettikten sonra bile iç kısımda gizli olarak tutuşmaya devam edebilir; bu durum kesimin görsel görünümünden hiçbir şekilde anlaşılamaz.
Klor içeren malzemeler diğer sert sınırı oluşturur. Neopren (polikloropren) ve PVC veya vinil köpük, operatör için tehlikeli ve makine için aşındırıcı klor bazlı dumanlar açığa çıkarır; bu nedenle kesim kalitesi ne kadar iyi olursa olsun lazer ile işlenemezler.
O tablodaki iki katı kural, süreç tercihleri değildir. Klor içeren lastikler ve köpükler yüklemeden önce tanımlanmalı ve dışlanmalıdır; ayrıca formülasyonu bilinmeyen herhangi bir köpük, denetim altında test edilinceye kadar yangın riski olarak değerlendirilmelidir.
Lastik ve köpük aynı uzlaşma çatısının zıt uçlarında yer alır.
Lastik için risk, kalıcı ısıdır. Yavaş geçiş, zaten ayrılmış malzemenin içinde enerjiyi tutar; bu da yapışkan, lekeli bir kenar, bir koku ve dolgulu lastiklerde kesim boyunca görünür bir ısı etkilenim bölgesine neden olur. Daha kalın lastik levhalar genellikle tek ağır geçiş yerine kontrollü çoklu geçişlerle daha iyi işlenir.
Köpük için risk tam tersidir. Köpükte çok az malzeme bulunduğu için fazla enerji hücre yapısını çökertir ve keskin bir kenar yerine yuvarlak veya "çökük" bir kenar bırakır. Köpük düşük enerji ve hızlı ilerleme ister; fazla güç uygulamaya, yetersiz güç uygulamaya kıyasla çok daha belirgin şekilde tepki verir.
Her iki malzeme için de iki ek değişken önemlidir:
Kauçuk ve köpük üretimi üç ayrı işlem kullanır ve bunlar birbirleriyle karıştırılmamalıdır.
Kauçuğun oyması mevcut en eski lazer uygulamalarından biridir ve hâlâ etkili bir uygulamadır. Kauçuk levha kesilmez, oynur; oyulan çukur, bir damga için kabartma yüzeyini oluşturur. Malzeme net tanımlamayla oynur ve süreç, geleneksel damga yapımında gerekli olan kalıp maliyetini ortadan kaldırır.
Contaların kesilmesi toleransın sonucu belirlediği işlevsel bir uygulamadır. Kontur ile cıvata veya bağlantı delikleri, çizimden tahmin edilmeden, tamamlanmış parçaya göre ölçülmelidir; çünkü conta performansı kesim yarığına (kerf) bağlıdır.
Yapışkanlı arka yüzeyli köpüğün yüzey kesimi kesme tekniği değil, üretim tekniğidir. Lazer köpük tabakasını keser ve astar tabakada durur; bu sayede parçalar tek bir taşıyıcı sayfa üzerinde yerinde kalır ve gevşek parçaların tek tek elle tutulması gerekmez. Bu teknik, yapıştırıcı ve astarın lazerle uyumlu olması gerektirir.
Kauçuk ve köpük işleri üç riski bir araya getirir; ancak bu üç risk de rutin disiplinle yönetilebilir.
Yangın. Köpük çoğunlukla havadan oluşur; bu nedenle ısı içine hızla yayılır ve köpük artıkları makine yatağında önemli bir yanıt yükü oluşturur. Poliüretan köpük, lazer ışını geçtikten sonra içten dumanlanmaya başlayabilir; bu da tamamlanmış görünen bir işin aslında yanmayı tamamlamamış olabileceği anlamına gelir. Kauçuk ve köpük işleri baştan sona denetlenmelidir; ayrıca makine yatağı ve emme yolu, uygun görüldüğünde değil, sabit bir periyodik program dahilinde temizlenmelidir.
Dumanlar. Kauçuk yoğun duman üretir; vulkanize kauçuk ise dikkat çekici güçlü bir koku yayar — bu koku fark edilmesi zor olsa da tolere edilmesi kolaydır. Poliüretan köpük, kaynağından yakalanması gereken dumanlar açığa çıkarır. Neopren ve PVC köpük ise klor bazlı dumanlar yayar; bu nedenle kesinlikle işlenmemelidir.
Makine hasarı. Klor bazlı dumanlar, makine parçaları ve optik bileşenler için aşındırıcıdır. Yapışkanlı köpük, lüle yolu ve lens üzerinde yapıştırıcı kalıntısı bırakabilir; bu da kesim kalitesini yalnızca köpük işi değil, sonraki tüm işlerde de düşürür.
Bu malzemeler için rutin işlem oldukça kısadır: Malzemenin doğrulanması, emiş sisteminin tam kapasitede çalıştığının teyit edilmesi, çalışma yüzeyinin artıklardan temiz tutulması ve makinenin hiçbir zaman gözetimsiz çalıştırılmaması gerekir. Köpük işinden sonra makineyi terk etmeden önce çalışma yüzeyinde gizli küller olup olmadığını kontrol edin.
Bu kategorideki çoğu atık, yumuşak malzemelerin basit malzemeler olduğu varsayımından kaynaklanır.
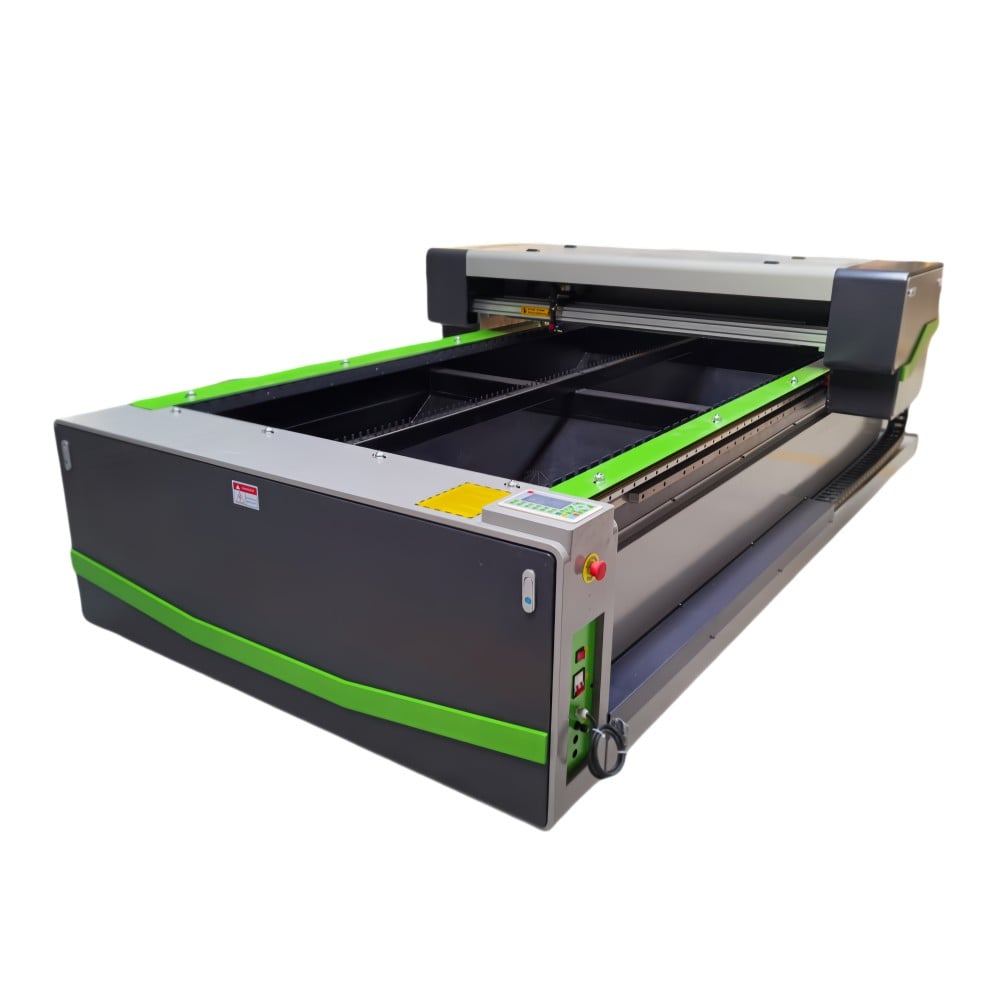
Kauçuk ve köpük, X1325 platformu için zaten listelenen malzemeler arasındadır ve bu malzemelerin oluşturduğu gereksinimler özel niteliktedir.
Çalışma alanı. Köpük çalışmaları büyük ambalaj içeriği parçalarını ve paspasları içerirken, conta üretimi birçok küçük, birbirine yakın yerleştirilmiş parçayı gerektirir. Mingxing Laser, 6090, 1390, 1610 ve 1325 boyutlarında düz tabla formatları sunar; bu nedenle çalışma alanı, gerçekte üretilen parçaların boyutlarına göre ayarlanabilir.
Güç kontrolü. Bu iki malzeme de büyük miktarda enerjiye ihtiyaç duymaz; köpük ise çok az enerjiye ihtiyaç duyar. Burada kontrollü bir güç kaynağına olan değer, maksimum watt değerinden ziyade düşük çıkışta hassasiyettir; standart 100 W, 130 W ve 150 W yapılandırmaları, aralıkta en üst seviyede çalışmak yerine iletilen enerjiyi kontrol ederek işe uyarlanır.
Malzeme kalınlığı. Köpük blokları ve kalın kauçuk levhalar bu kategoride yaygındır. X1325 manyetik askı platformu, yaklaşık 45 mm’lik maksimum besleme kalınlığını destekler; bu da daha kalın blokların katmanlara ayrılmadan işlenmesine olanak tanır.
Hareket kalitesi. Sabit geçiş hızı, her iki malzeme üzerinde kenar kalitesini doğrudan kontrol eder; ancak bu etki malzemelere göre ters yönde gerçekleşir. X1325’te X/Y ekseni doğrusal motorlu manyetik askı sistemi, maksimum hızlı hareket hızını saniyede 1 metreye kadar çıkarır ve tekrarlanabilir konumlandırma doğruluğunu 0,05 mm’ye kadar sağlar; bu da köpüğün gerektirdiği hızlı ve düzgün geçişleri destekler.
Üretim Hızı. Conta ve içe takma üretimi tekrarlayıcıdır. Çift ışın yapılandırması, aynı platformda iki işlemi paralel olarak çalıştırılmasına izin verir; ayrıca parçalar baskılı veya önceden işaretlenmiş malzemeden kesildiğinde bir kamera konumlama sistemi, her kesimi mevcut yerleşime hizalamanıza yardımcı olur.
Çıkarma. Kauçuk dumanı ve köpük buharı, emiş sisteminin boyutlandırılmasının malzeme ve çalışma döngüsüne göre yapılması gereken temel nedenlerdir. Klor içeren malzemeler için doğru seçim daha iyi filtreleme değildir; bunların hiç işlenmemesi gerekir.
Yukarıdaki yapılandırma ayrıntıları, ilgili modeller için yayımlanan ürün ve teknik belgelerden alınmıştır. Nihai seçim, malzeme türüne, levha veya blok kalınlığına ve günlük üretim miktarına göre yapılmalıdır.
Kauçuk ve köpük kolay malzemeler gibi görünür, ancak iki farklı mühendislik sorunu gibi davranır. Faydalı yaklaşım, onları baştan birbirinden ayırmaktır.
Öncelikle malzemenin doğruluğunu teyit edin; çünkü klor içeren kauçuklar ve köpükler asla işlenmemeli, poliüretan köpük ise hiçbir zaman gözetimsiz bırakılmamalıdır. Kauçuğu, temiz bir şekilde ayırabilmek için yeterli enerjiyle kesin ve fazla ısınmaya neden olmayacak şekilde işlem yapın; köpüğü ise hücre yapısını koruyacak şekilde hızlı ve hafif kesin.
Contalar ve ambalaj içeriği üreten mağazalar için pratik ilk adım, ölçülmüş bir adımdır: bir test parçası kesin, bitmiş contanın çizim yerine gerçek kerf değerini ölçün ve aslında sızdırmazlık sağlayan veya uyumlu olan bir parça üretmek için kullanılan ayarı kaydedin.
 Son Haberler
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser, CO2 lazer kesiciler, fiber lazer kesim makineleri, CNC freze tezgâhları, lazer kaynak makineleri ve lazer işaretleme makineleri sunan öncü bir Çin merkezli lazer makinesi üreticisidir. OEM/ODM özel çözümler mevcuttur. Bugün fiyat teklifi alın!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Gizlilik Politikası

 EN