- Strona główna
- Produkty
- Aplikacja
- Wideo
- O nas
- Aktualności
- Skontaktuj się z nami

Gumę i piankę zwykle klasyfikuje się razem, ponieważ oba materiały są miękkie, nie są metaliczne i łatwo się nimi tną za pomocą lasera CO₂. Takie grupowanie jest wygodne, ale mylące.
Guma to elastomer. Jest gęsta, odzyskuje pierwotny kształt i zazwyczaj poddana jest wulkanizacji – czyli procesowi chemicznemu, który ustala jej właściwości i którego laser nie jest w stanie odwrócić. Cięcie gumy to prawdziwy proces termicznego rozdziału, a jakość krawędzi zależy od szybkości, z jaką wiązka przenika przez materiał.
Pianka składa się głównie z powietrza. Rozszerzona polietylenowa, EVA, EPE oraz pianka poliuretanowa to tworzywa sztuczne, których struktura zawiera przede wszystkim gaz. Ilość rzeczywistego materiału do przetnienia jest bardzo mała, więc zapotrzebowanie na energię stanowi jedynie ułamek tego, co wymagane jest przy cięciu drewna lub płyt MDF.
Ta różnica ma znaczenie w obu kierunkach. Pianka tnie się przy poziomach energii tak niskich, że głównym ryzykiem jest przecięcie, a nie niedocięcie, podczas gdy do czystego oddzielenia gumy potrzebna jest wystarczająca energia, by uniknąć rozsmarowywania.
Istnieje trzecia różnica – decydująca o tym, czy zadanie można bezpiecznie wykonać w ogóle. Niektóre guma i pianki zawierają chlor, a niektóre pianki są zaprojektowane tak, aby dymić. Tożsamość materiału musi zostać ustalona jeszcze przed jego umieszczeniem na stole roboczym, a nie dopiero po tym.
Większość problemów związanych z przetwarzaniem gumy i pianek wynika z traktowania nieznanego materiału jako znanego.
Pianka poliuretanowa stanowi najbardziej oczywisty przykład. Tnie się łatwo, a krawędź wygląda satysfakcjonująco – właśnie dlatego operatorzy często ją lekceważą. Otwoporzowa pianka poliuretanowa może nadal dymić wewnętrznie po przesunięciu wiązki laserowej, przy czym wygląd wizualny cięcia nie daje żadnego ostrzeżenia.
Materiały zawierające chlor stanowią inną twardą granicę. Neopren (polichloropren) oraz pianka z PVC lub winylu wydzielają opary oparte na chlorze, które są szkodliwe dla operatora i korozjne dla maszyny, dlatego żadnego z tych materiałów nie można przetwarzać za pomocą lasera – niezależnie od tego, jak dobrze się tną.
Dwie surowe zasady zawarte w tej tabeli nie są preferencjami procesowymi. Guma i pianka zawierające chlor muszą zostać zidentyfikowane i wykluczone przed załadowaniem, a każdą piankę o nieznanej formule należy traktować jako zagrożenie pożądzeniowe, dopóki nie zostanie przetestowana pod nadzorem.
Guma i pianka znajdują się na przeciwnych końcach tego samego kompromisu.
W przypadku gumy zagrożeniem jest ciepło pozostające w materiale. Powolne przejście powoduje gromadzenie energii w materiale, który już się oddzielił, co prowadzi do lepkiej, rozmytej krawędzi, zapachu oraz – w przypadku gum napełnionych – widocznej strefy wpływu ciepła wzdłuż linii cięcia. Grubsze arkusze gumy często lepiej przetwarza się w kilku kontrolowanych przejściach niż jednym intensywnym przejściem.
W przypadku pianki ryzyko jest odwrotne. Pianka zawiera tak mało materiału, że nadmiar energii powoduje zapadnięcie się struktury komórkowej, co daje zaokrąglony lub „zapadnięty” brzeg zamiast wyraźnego.
Dwa dodatkowe czynniki mają znaczenie dla obu materiałów:
Produkcja gumy i pianki obejmuje trzy różne operacje, które nie powinny być mylone ze sobą.
Grawerowanie gumy to jedno z najstarszych zastosowań laserów i nadal jest dobrym rozwiązaniem. Arkusze gumy są grawerowane, a nie tnione; wygrawerowane wgłębienia stają się powierzchnią reliefową stempla. Materiał graweruje się z czystą definicją, a proces ten eliminuje koszty narzędziowania wymagane przy tradycyjnym wykonywaniu stempli.
Cięcie uszczelek to zastosowanie funkcjonalne, w którym wynik zależy od tolerancji. Kontur oraz otwory pod śruby lub przewody należy mierzyć na gotowym elemencie, a nie zakładać na podstawie rysunku, ponieważ wydajność uszczelki zależy od szerokości cięcia (kerfu).
Płytkie cięcie pianki z warstwą klejącą to technika produkcji, a nie technika cięcia. Laser przecina warstwę pianki i zatrzymuje się przy podkładce, pozostawiając części na jednej wspólnej płycie nośnej, co eliminuje konieczność indywidualnego manipulowania luźnymi elementami. Wymaga, aby klej i podkładka były kompatybilne z laserem.
Guma i pianka skupiają trzy zagrożenia, z których każde można skutecznie kontrolować dzięki rutynowej dyscyplinie.
Pożary. Pianka składa się głównie z powietrza, dlatego ciepło szybko w niej się rozprasza, a odpadki po przetwarzaniu pianki stanowią znaczne obciążenie paliwowe w łóżku maszyny. Pianka poliuretanowa może po przejściu wiązki laserowej dalej żarzyć się wewnętrznie – oznacza to, że zadanie wydające się ukończone może w rzeczywistości nadal się spalać. Przetwarzanie gumy i pianki wymaga nadzoru od początku do końca, a łóżko maszyny oraz ścieżka odprowadzania powietrza powinny być czyszczone według ustalonego harmonogramu, a nie wtedy, gdy to wygodne.
Dymy. Guma wytwarza gęsty dym, a wulkanizowana guma dodatkowo wydziela intensywny zapach, którego trudno nie zauważyć, ale który łatwo się przyzwyczaić. Pianka poliuretanowa emituje opary, które należy usuwać bezpośrednio w miejscu ich powstawania. Pianka neoprenowa i pianka PVC emitują opary zawierające chlor i nie mogą być w żadnym przypadku przetwarzane.
Uszkodzenie maszyny. Opary oparte na chlorze są korozyjne dla komponentów maszyny i optyki. Pianka z klejem samoprzylepnym może pozostawić resztki kleju w ścieżce dyszy i na soczewce, co pogarsza jakość cięcia w każdej kolejnej pracy, nie tylko podczas cięcia pianki.
Procedura obsługi tych materiałów jest krótka: potwierdź rodzaj materiału, upewnij się, że system odprowadzania pyłu działa w pełni wydajnie, utrzymuj powierzchnię roboczą wolną od odpadów tnących i nigdy nie pozostawiaj maszyny w trybie pracy bez nadzoru. Po cięciu pianki sprawdź powierzchnię roboczą pod kątem ukrytych żarzących się węgli przed opuszczeniem maszyny.
Większość odpadów w tej kategorii wynika z założenia, że miękkie materiały są materiałami prostymi.
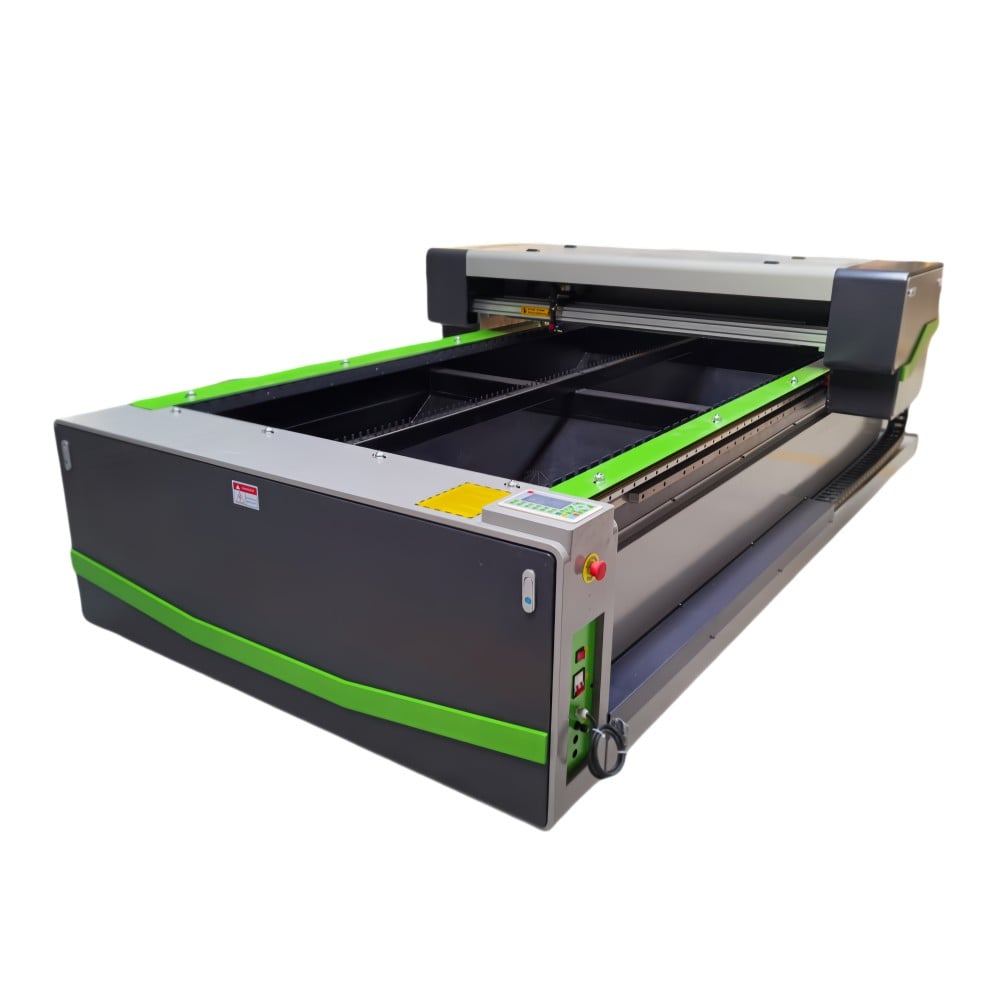
Kauczuk i pianka znajdują się już na liście materiałów obsługiwanych przez platformę X1325, a wymagania stawiane tym materiałom są specyficzne.
Obszar roboczy. Obróbka pianki obejmuje duże wkładki opakowaniowe oraz maty, podczas gdy produkcja uszczelek wymaga wykonania wielu małych części, które są gęsto rozmieszczone w obrębie jednej powierzchni roboczej. Mingxing Laser oferuje formaty stołów płaskich o wymiarach 6090, 1390, 1610 oraz 1325, dzięki czemu powierzchnia robocza może być dopasowana do rzeczywistych rozmiarów produkowanych elementów.
Sterowanie mocą. Żaden z tych materiałów nie wymaga dużych ilości energii; pianka potrzebuje jej bardzo mało. Kluczową zaletą regulowanego zasilania w tym przypadku jest precyzja przy niskim wyjściowym poziomie mocy, a nie osiąganie maksymalnej mocy. Standardowe konfiguracje o mocy 100 W, 130 W i 150 W są dobierane do konkretnych zadań poprzez kontrolę dostarczanej energii, a nie przez pracę na maksymalnym poziomie mocy.
Grubość materiału. Bloków piankowych i grubych arkuszy gumy używa się powszechnie w tej kategorii. Platforma magnetycznej zawieszenia X1325 obsługuje maksymalną grubość podawania wynoszącą około 45 mm, co pozwala przetwarzać grubsze bloki bez konieczności dzielenia ich na warstwy.
Jakość ruchu. Stała prędkość przesuwu bezpośrednio kontroluje jakość krawędzi obu materiałów, ale w odmienny sposób. W maszynie X1325 system magnetycznego zawieszenia z liniowymi silnikami osi X/Y zapewnia maksymalną prędkość szybkiego przesuwu do 1 m/s oraz powtarzalną dokładność pozycjonowania do 0,05 mm, co umożliwia szybkie i równomierne przejścia wymagane przy przetwarzaniu pianki.
Przepustowość. Produkcja uszczelek i wkładek jest powtarzalna. Konfiguracja z podwójnymi belkami pozwala na jednoczesne wykonywanie dwóch operacji na tej samej platformie; w przypadku części tnionych z materiału drukowanego lub wcześniej oznaczonego układu kamery wspomaga dopasowanie każdego cięcia do istniejącego układu.
Odsysanie. Dym z gumy i opary pianki to główne powody, dla których system odprowadzania powietrza należy dobrać odpowiednio do materiału i cyklu pracy. W przypadku materiałów zawierających chlor właściwym rozwiązaniem nie jest lepsze filtrowanie, lecz całkowite wykluczenie ich przetwarzania.
Szczegóły konfiguracji powyżej pochodzą z opublikowanej dokumentacji produktowej i technicznej dotyczącej odpowiednich modeli. Ostateczny wybór powinien opierać się na typie materiału, grubości arkusza lub bloku oraz dziennej wydajności.
Guma i pianka wydają się łatwe w obróbce, ale stanowią dwa zupełnie różne zagadnienia inżynierskie. Skutecznym podejściem jest ich rozdzielenie od samego początku.
Potwierdź rodzaj materiału jako pierwsze działanie, ponieważ guma i pianka zawierające chlor nigdy nie mogą być przetwarzane, a pianka poliuretanowa nigdy nie może pozostawać bez nadzoru. Przecinaj gumę z wystarczającą energią, aby uzyskać czyste cięcie bez nagromadzenia ciepła, a piankę – szybko i delikatnie, by zachować strukturę komórkową.
Dla warsztatów produkujących uszczelki i wkładki opakowaniowe pierwszym praktycznym krokiem jest krok pomiarowy: wycięcie części próbnej, zmierzenie rzeczywistej szerokości cięcia na gotowej uszczelce zamiast na rysunku oraz zapisanie ustawienia, które dało część zapewniającą rzeczywistą szczelność lub dopasowanie.
 Gorące wiadomości
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser to wiodący chiński producent maszyn laserowych oferujący przecinarki laserowe CO2, maszyny do cięcia laserowego włóknistego, frezarki CNC, spawarki laserowe oraz maszyny do znakowania laserowego. Dostępne są niestandardowe rozwiązania OEM/ODM. Złóż zapytanie już dziś!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLITYKA PRYWATNOŚCI
 EN