Kummi ja vahti rühmitatakse tavaliselt koos, sest mõlemad on pehmed, mõlemad ei ole metallid ja mõlemad lõigatakse lihtsalt CO₂-laseriga. See rühmitus on mugav, kuid eksitav.
Kumm on elastomeer. See on tihke, taastab oma kuju ja on tavaliselt vulkaniseeritud, mis tähendab, et tema omadused on määratud keemilise protsessiga, mida laser ei suuda tühistada. Kummi lõikamine on tegelikult termiline eraldusprotsess ja lõikeääre kvaliteet sõltub sellest, kui kiiresti kiir läbib materjali.
Vaht koosneb peamiselt õhust. Laienenud polüetüleen, EVA, EPE ja polüuretaanvaht on plastid, mille struktuur koosneb peamiselt gaasist. Materjali lõikamiseks on väga vähe ainet, seega on energiavajadus vaid murdosa sellest, mis on vajalik puidu või MDF-i lõikamiseks.
See erinevus on oluline mõlemas suunas. Vaht lõigatakse nii väikeste energiatasemetega, et peamiseks ohuks on liialdatud lõike tegemine, mitte piisamatu lõike tegemine, samas kui kummi lõikamiseks on vaja piisavalt energiat, et see eraldub puhtalt ilma sõrmede jätmiseta.
On olemas ka kolmas erinevus, ja see on see, mis otsustab, kas ülesannet saab üldse turvaliselt täita. Mõned kummid ja vahtud sisaldavad kloori ning mõned vahtud on valmistatud nii, et need süttivad. Materjali identiteet tuleb kindlaks teha enne materjali paigutamist töölaual, mitte pärast seda.
Enamik probleeme kummi ja vahtude töötlemisel põhineb sellel, et tundmatut materjali käsitletakse tuttava materjalina.
Polüuretaanvaht on selgeim näide. See lõigatakse hõlpsasti ja serv näeb välja rahuldav, just seepärast alahinnavad operaatoreid seda. Avatud rakuline polüuretaanvaht võib jätkata sisemist süttimist ka pärast seda, kui kiirgus on juba edasi liikunud, ning lõike välimus ei anna selle kohta mingit visuaalset hoiatust.
Kloori sisaldavad materjalid on teine range piir. Neopreen (polükloropreen) ja PVC või vinüülvaht eraldavad klooripõhiseid suitsusid, mis on ohtlikud kasutajale ja korrodeerivad masinat, seega neid ei saa töödelda laseriga, olenemata sellest, kui hästi nad lõikevad.
Selles tabelis esitatud kaks rangeimat nõuet ei ole protsessi eelistused. Kloori sisaldavaid kummikuid ja kileid tuleb enne laadimist tuvastada ja välistada ning iga selline kile, mille koostis on teadmata, tuleb kuni järelevalvete all tehtud testidega kindlaks tehtud tuleohtlikuna pidada.
Kumm ja kile asuvad ühes ja samas kompromissis vastaskülgedel.
Kummi puhul on risk soojus, mis püsib materjalis. Aeglane läbitõmmatus säilitab energiat juba eraldunud materjalis, mis põhjustab liimse, sõrmedega märgatava serva, lõhna ning täidetud kummides nähtava soojusmõju tsooni lõikejoonel. Paksem kummikiht on sageli paremini töödeldav kontrollitud mitmekordsete läbitõmmatustega kui ühe raskema läbitõmmatusega.
Puhu puhul on oht vastupidine. Puhus on nii vähe materjali, et liigne energiatase lagundab rakustruktuuri ja jättes terava asemel ümara või "sõnnutatud" serva. Puhu jaoks on vajalik madal energiatase ja kiire liikumine ning see reageerib üleliialisele võimsusele palju silmatorkavamalt kui alaliialisele võimsusele.
Mõlemal materjalil mängivad ka kaks muud muutujat:
Kummi ja vahtu tootmisel kasutatakse kolme erinevat toimingut ning neid ei tohi üksteisega segi ajada.
Kummi gravüürimine on üks vanimaid olemasolevaid laseranumisi ja jääb ikka heaks. Kummi lehte gravüüritakse, mitte lõigatakse, ja gravüüritud sügavus muutub tõstetud pinnaks tampoonil. Materjal gravüüritakse selgelt ja protsess eemaldab tööriistade kulud, mida traditsiooniline tampoonide valmistamine nõudis.
Pistiklaagrite lõikamine on funktsionaalne rakendus, kus täpsus määrab tulemuse. Kontuur ja kruvi- või avaaukude asukoht tuleb mõõta valmisosa põhjal, mitte eeldada jooniselt, sest pistiklaagri toimimine sõltub lõike laiusest.
Kiss-lõikamine vahtu koos kleepuvate tagaservadega on tootmismetood, mitte lõikeviis. Laser lõikab läbi vahtkihi ja peatub kandepindadel, jäetades detailid paigas ühel kandelehel, mis eemaldab vajaduse käsitsi käsitleda lahtisi tükke. Selleks on vajalik, et kleepuv kiht ja kandepind oleksid laseriga ühilduvad.
Kummi ja vaht koondavad kolm ohtu, kuid kõik kolm on haldatavad tavalise täpsusega.
Tuli. Vaht koosneb peamiselt õhust, mistõttu soojus levib selles kiiresti ja vahtlõike moodustavad masinapõhjas olulise põletuskoorma. Polüuretaanvaht võib kiirgusjärgselt süttida sisemiselt, mis tähendab, et töö, mis näeb valmis välja, ei pruugi tegelikult veel lõpetatud olla. Kummi ja vahtu töötlemisel tuleb jälgida kogu protsessi algusest lõpuni ning põhja ja imemisteid tuleb puhastada kindlaksmääratud ajakavas, mitte siis, kui see lihtsam tundub.
Aurud. Kummi põlemisel tekib palju suitsu ja vulkaneeritud kummi põlemisel ilmneb tugev, aga raskesti ignoreeritav, kuid kergesti talutav lõhn. Polüuretaanvahtu põlemisel eralduvad ained, mille tuleb koguda otse allikas. Neopreeni ja PVC-vahtu töötlemine on täielikult keelatud, sest nende põlemisel eralduvad klooripõhised ained.
Masina kahjustus. Klooripõhised suitsud on korroosivad masinakomponentidele ja optikale. Kleepuvate vahtude kasutamisel võib kleepuv kiht jääda nõela tee ja läätse pinnale, mis halvendab lõikekvaliteeti iga järgnevas töös, mitte ainult vahttöös.
Nende materjalide töötlemise protseduur on lühike: kinnitage materjali liik, veenduge, et imemissüsteem töötab täisvõimsusel, hoidke töölaud puhas lõikejäätmetest ja ärge jätke masinat kunagi ilma järelevalveta tööle. Pärast vahttööd kontrollige enne masina maha lülitamist töölauda peidetud süttivatest ülejääkidest.
Suurim osa selle kategooria jäätmetest teeb tekkida eeldusest, et pehmed materjalid on lihtsad materjalid.
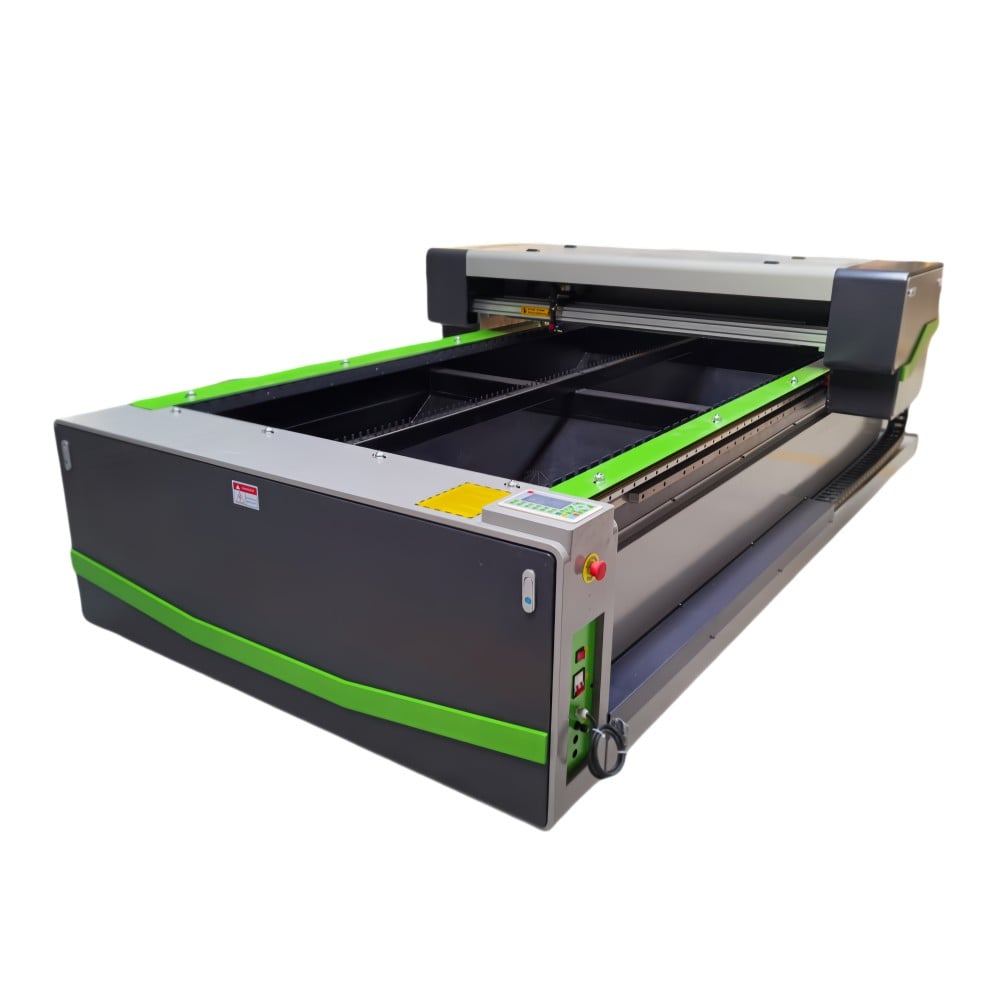
Kumm ja vaht on juba X1325 platvormi jaoks loetletud materjalidest ning nende töötlemisel tekivad spetsiifilised nõuded.
Tööala. Vahtmaterjalide töötlemine hõlmab suuri pakendisisesi osi ja matte, samas kui tiivikute tootmine sisaldab palju väikseid, tihedalt üksteise sisse paigutatud osi. Mingxing Laser pakub laudmoodulisid suurustes 6090, 1390, 1610 ja 1325, mistõttu saab tööala sobitada tegelikult toodetavate osade suurusega.
Võimsuse reguleerimine. Mõlemat materjali ei vaja suurt energiahulka; vaht vajab väga vähe. Siin on reguleeritava võimsusallika väärtus täpsus madalal väljundvõimsusel, mitte maksimaalse võimsuse saavutamine, ning standardsete 100 W, 130 W ja 150 W konfiguratsioonidega sobitatakse tööd reguleerides tarnitud energiat, mitte käivitades seadet maksimaalsel võimsusel.
Materjali paksus. Praegu kasutatakse selle kategooria puhul sageli vahtplokke ja paksu kummilehte. X1325 magnetilise levitamise platvorm toetab maksimaalset sisestustäisust umbes 45 mm, mis võimaldab töödelda paksemaid plokke ilma nende kihtideks jagamiseta.
Liikumiskvaliteet. Ühtlane läbimine kiiruse kontrollib otse mõlema materjali äärekvaliteeti vastupidisel viisil. X1325 juures tagab X-/Y-telje lineaarmootori magnetiline levitamise süsteem maksimaalse kiire liikumiskiiruse kuni 1 m/s ja korduvuse täpsuse kuni 0,05 mm, mis toetab kiireid ja ühtlaselt läbitud käike, mida vaht vajab.
Tootlikkus. Kinnituskollete ja sisestuste tootmine on korduv. Kahe kiirguse konfiguratsioon võimaldab kahte toimingut sama platvormil paralleelselt teostada ning kui osad lõigatakse trükitud või eelnevalt märgistatud materjalist, aitab kaamerapositioneerimissüsteem iga lõike paigutada olemasolevasse paigutusse.
Säilitus. Kummi- ja vahtsuitsetuse suitsud on peamised põhjused, miks ekstraktsioonisüsteemi tuleb suurustada vastavalt töödeldavale materjalile ja kasutusrežiimile. Kloori sisaldavate materjalide puhul ei ole õige valik parem filtratsioon, vaid nende üldse töötlemata jätmine.
Ülaltoodud konfiguratsioonid on võetud vastavate mudelite avaldatud toote- ja tehnilisest dokumentatsioonist. Lõplik valik tuleb teha lähtuvalt materjali tüübist, lehe või ploki paksusest ning päevaselt saavutatavast väljundist.
Kummi ja vaht näevad lihtsaid materjale, kuid käituvad kahe erineva inseneriprobleemana. Kasulik lähenemisviis on neid alates algusest eraldada.
Kinnitage materjal enne kõike muud, sest kloori sisaldavaid kumme ja vahte ei tohi kunagi töödelda ning polüuretaanvahti ei tohi kunagi jäta järelevalveta. Lõikekummiga piisavalt energiat, et eraldada puhtalt ilma pikenenud soojusega, ja lõikevaht kiiresti ja kergelt, et rakustruktuur säiliks tervena.
Põhjapõhjaga ja pakendisisesuste tootvatele töökodadele on praktiline esimene samm mõõdetud: lõika testdetail, mõõda valmis põhjapõhja tegelik lõikekaugus jooniselt mitte, vaid põhjapõhja enda pealt ning kirjuta üles seadistus, mis andis tulemuseks detaili, mis tegelikult sulgeb või sobib.
 Uued uudised
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser on juhtiv Hiinas asuv lasermasinate tootja, kes pakub CO2-laserlõike masinaid, kiudlaserlõike masinaid, CNC-freesejaid, laserkeevitusmasinaid ja lasermarkimismasinaid. Saadaval on OEM/ODM kohandatud lahendused. Küsi pakkumist juba täna!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. PRIVAATSUSPOLIITIKA

 EN