Karet dan busa biasanya dikelompokkan bersama karena keduanya lembut, keduanya bukan logam, dan keduanya mudah dipotong menggunakan laser CO₂. Pengelompokan ini memang praktis, tetapi menyesatkan.
Karet adalah elastomer. Kepadatannya tinggi, mampu kembali ke bentuk semula, dan umumnya divulkanisasi—artinya sifat-sifatnya ditetapkan melalui proses kimia yang tidak dapat dibalikkan oleh laser. Memotong karet merupakan proses pemisahan termal sejati, dan kualitas tepinya bergantung pada seberapa cepat berkas laser menembus bahan tersebut.
Busa terutama terdiri atas udara. Polietilen mengembang, EVA, EPE, dan busa poliuretan adalah plastik yang strukturnya sebagian besar berupa gas. Jumlah bahan yang harus dipotong sangat sedikit, sehingga kebutuhan energinya hanya sebagian kecil dari yang dibutuhkan kayu atau MDF.
Perbedaan itu penting dalam kedua arah. Busa terpotong pada tingkat energi yang sangat rendah, sehingga risiko utamanya adalah pemotongan berlebihan, bukan pemotongan kurang cukup, sedangkan karet memerlukan energi yang cukup untuk terpisah secara bersih tanpa mengalami penggesekan atau noda.
Ada perbedaan ketiga, dan inilah yang menentukan apakah suatu pekerjaan aman untuk dijalankan sama sekali. Beberapa jenis karet dan busa mengandung klorin, dan beberapa busa diformulasikan agar dapat membara. Identitas bahan harus dipastikan sebelum bahan tersebut diletakkan di atas alas pemotong, bukan sesudahnya.
Sebagian besar masalah dalam pengolahan karet dan busa berakar pada perlakuan terhadap bahan tak dikenal seolah-olah bahan tersebut sudah akrab.
Busa poliuretan merupakan contoh paling jelas. Busa ini mudah terpotong dan tepinya tampak dapat diterima—justru karena itulah operator sering meremehkannya. Busa poliuretan berpori terbuka dapat terus membara di dalam setelah sinar laser berpindah, tanpa memberikan peringatan apa pun melalui penampakan visual hasil potongan.
Bahan yang mengandung klorin merupakan batas keras lainnya. Neoprena (polikloroprena) dan busa PVC atau vinil melepaskan asap berbasis klorin yang berbahaya bagi operator serta korosif terhadap mesin, sehingga keduanya tidak dapat diproses dengan laser—terlepas dari seberapa baik pemotongannya.
Dua aturan ketat dalam tabel tersebut bukanlah preferensi proses. Karet dan busa yang mengandung klorin harus diidentifikasi dan dikeluarkan sebelum dimuat; selain itu, setiap busa dengan formulasi yang tidak diketahui harus dianggap berisiko kebakaran hingga diuji di bawah pengawasan.
Karet dan busa berada di ujung-ujung berseberangan dari trade-off yang sama.
Untuk karet, risikonya adalah panas yang bertahan lama. Gerakan lambat mempertahankan energi dalam material yang sudah terpisah, sehingga menghasilkan tepi lengket dan tergores, bau, serta—pada karet berisi—zona terpengaruh panas yang tampak jelas sepanjang garis potong. Lembaran karet yang lebih tebal sering kali ditangani lebih baik melalui beberapa lintasan terkendali daripada satu lintasan berat tunggal.
Untuk busa, risikonya justru sebaliknya. Busa memiliki sangat sedikit bahan sehingga energi berlebih menghancurkan struktur selnya, menghasilkan tepi membulat atau 'terkempis' alih-alih tajam. Busa memerlukan energi rendah dan kecepatan gerak cepat, serta bereaksi terhadap kelebihan daya secara lebih nyata dibandingkan terhadap kekurangan daya.
Dua variabel tambahan juga penting pada kedua bahan tersebut:
Produksi karet dan busa menggunakan tiga operasi berbeda, dan ketiganya tidak boleh saling dikacaukan.
Mengukir karet merupakan salah satu aplikasi laser tertua yang masih ada, dan tetap menjadi aplikasi yang baik. Lembaran karet diukir, bukan dipotong, dan lekukan hasil pengukiran menjadi permukaan timbul stempel. Bahan ini diukir dengan definisi yang tajam, dan proses ini menghilangkan biaya perkakas yang diperlukan dalam pembuatan stempel konvensional.
Memotong gasket merupakan aplikasi fungsional di mana toleransi menentukan hasil akhir. Kontur serta lubang baut atau port harus diukur terhadap komponen jadi, bukan diasumsikan dari gambar teknis, karena kinerja gasket bergantung pada lebar celah pemotongan (kerf).
Memotong permukaan busa berperekat adalah teknik produksi, bukan teknik pemotongan. Laser memotong lapisan busa dan berhenti di liner, sehingga bagian-bagian tetap berada di satu lembar pembawa, yang menghilangkan kebutuhan untuk menangani potongan-potongan terpisah secara individual. Teknik ini memerlukan perekat dan liner yang kompatibel dengan laser.
Karet dan busa menimbulkan tiga risiko sekaligus, dan ketiganya dapat dikelola melalui disiplin rutin.
Api. Busa terutama terdiri atas udara, sehingga panas menyebar ke dalamnya dengan cepat, dan sisa potongan busa merupakan beban bahan bakar yang signifikan di dasar mesin. Busa poliuretan dapat membara secara internal setelah sinar laser berlalu, artinya pekerjaan yang tampak selesai mungkin belum benar-benar selesai terbakar. Pemotongan karet dan busa harus diawasi dari awal hingga akhir, serta dasar mesin dan jalur ekstraksi harus dibersihkan sesuai jadwal tetap—bukan hanya saat dianggap nyaman.
Asap. Karet menghasilkan asap tebal, sedangkan karet vulkanisasi menimbulkan bau tajam yang sulit diabaikan namun mudah ditoleransi. Busa poliuretan melepaskan uap beracun yang wajib ditangkap langsung di sumbernya. Busa neoprena dan PVC melepaskan uap berbasis klorin, sehingga sama sekali tidak boleh diproses.
Kerusakan mesin. Uap berbasis klorin bersifat korosif terhadap komponen mesin dan optik. Busa berperekat dapat meninggalkan residu perekat di jalur nosel dan pada lensa, yang menurunkan kualitas pemotongan pada setiap pekerjaan berikutnya—bukan hanya pada pekerjaan busa.
Prosedur rutin untuk bahan-bahan ini singkat: konfirmasi jenis bahan, pastikan sistem ekstraksi beroperasi pada kinerja maksimal, jaga permukaan meja tetap bebas sisa potongan, dan jangan pernah meninggalkan mesin dalam keadaan menyala tanpa pengawasan. Setelah menyelesaikan pekerjaan busa, periksa meja untuk memastikan tidak ada bara tersembunyi sebelum meninggalkan mesin.
Sebagian besar limbah dalam kategori ini muncul akibat asumsi bahwa bahan lunak adalah bahan sederhana.
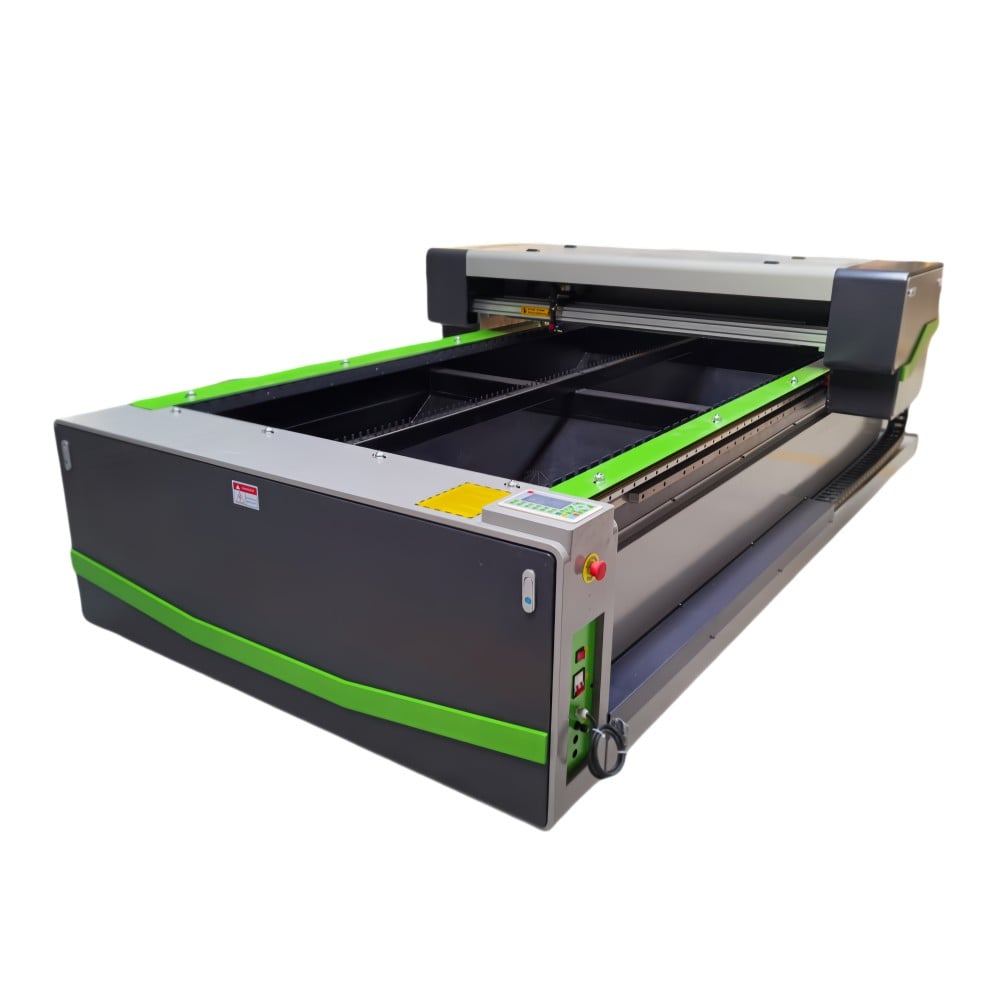
Karet dan busa termasuk bahan-bahan yang sudah terdaftar untuk platform X1325, dan persyaratan yang mereka ajukan bersifat spesifik.
Area kerja. Pekerjaan busa mencakup sisipan kemasan berukuran besar dan alas, sedangkan produksi gasket melibatkan banyak bagian kecil yang saling tumpang tindih secara rapat. Mingxing Laser menawarkan format meja datar dalam ukuran 6090, 1390, 1610, dan 1325, sehingga area kerja dapat disesuaikan dengan ukuran aktual bagian yang diproduksi.
Pengendalian daya. Kedua bahan tersebut tidak memerlukan energi dalam jumlah besar; busa bahkan memerlukan sangat sedikit energi. Nilai pasokan daya terkendali di sini terletak pada ketepatan pada keluaran rendah, bukan pada daya maksimum; konfigurasi standar 100W, 130W, dan 150W disesuaikan dengan pekerjaan melalui pengaturan energi yang dikirimkan, bukan dengan menjalankan mesin pada batas atas rentangnya.
Ketebalan material. Blok busa dan lembaran karet tebal umum digunakan dalam kategori ini. Platform levitasi magnetik X1325 mendukung ketebalan umpan maksimum sekitar 45 mm, sehingga memungkinkan pemrosesan blok yang lebih tebal tanpa harus membelahnya menjadi lapisan-lapisan.
Kualitas gerak. Kecepatan lintas yang konsisten secara langsung mengatur kualitas tepi pada kedua bahan, namun dengan cara yang berlawanan. Pada X1325, sistem levitasi magnetik motor linier sumbu-X/Y memberikan kecepatan perpindahan cepat maksimum hingga 1 m/s dengan akurasi pengulangan posisi hingga 0,05 mm, yang mendukung lintasan cepat dan seragam yang dibutuhkan busa.
Laju produksi. Produksi gasket dan insert bersifat repetitif. Konfigurasi balok ganda memungkinkan dua operasi berjalan secara paralel pada platform yang sama; dan apabila komponen dipotong dari bahan yang telah dicetak atau diberi tanda sebelumnya, sistem penentuan posisi kamera membantu menyelaraskan setiap pemotongan dengan tata letak yang sudah ada.
Ekstraksi. Asap karet dan asap busa merupakan alasan utama mengapa sistem ekstraksi harus disesuaikan dengan jenis bahan dan siklus kerja. Untuk bahan yang mengandung klorin, pilihan yang tepat bukanlah penyaringan yang lebih baik; melainkan tidak memprosesnya sama sekali.
Rincian konfigurasi di atas diambil dari dokumentasi produk dan teknis resmi untuk masing-masing model. Pemilihan akhir harus didasarkan pada jenis bahan, ketebalan lembaran atau balok, serta output harian.
Karet dan busa tampak seperti bahan yang mudah, tetapi justru berperilaku seperti dua permasalahan teknik yang berbeda. Pendekatan yang berguna adalah memisahkan keduanya sejak awal.
Konfirmasi jenis bahan terlebih dahulu, karena karet dan busa yang mengandung klorin tidak boleh diproses sama sekali, dan busa poliuretan tidak boleh ditinggalkan tanpa pengawasan. Potong karet dengan energi yang cukup untuk memisahkan secara bersih tanpa panas yang bertahan lama, dan potong busa dengan cepat serta ringan agar struktur selnya tetap utuh.
Bagi toko yang memproduksi gasket dan sisipan kemasan, langkah praktis pertama adalah langkah yang terukur: potong bagian uji coba, ukur lebar kerf sebenarnya pada gasket jadi—bukan pada gambar teknis—dan catat pengaturan yang menghasilkan bagian yang benar-benar mampu menyegel atau pas.
 Berita Terkini
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser adalah produsen terkemuka mesin laser berbasis di Tiongkok yang menawarkan mesin pemotong laser CO2, mesin pemotong laser serat, router CNC, mesin las laser, dan mesin penandaan laser. Tersedia solusi khusus OEM/ODM. Dapatkan penawaran harga hari ini!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. KEBIJAKAN PRIVASI

 EN