Gummi und Schaumstoff werden üblicherweise zusammengefasst, weil beide weich sind, beide nicht metallisch sind und beide sich problemlos mit einem CO₂-Laser schneiden lassen. Diese Zusammenfassung ist praktisch – und irreführend.
Gummi ist ein Elastomer. Er ist dicht, kehrt in seine ursprüngliche Form zurück und ist meist vulkanisiert, das heißt, seine Eigenschaften wurden durch einen chemischen Prozess festgelegt, den der Laser nicht rückgängig machen kann. Das Schneiden von Gummi ist ein echter thermischer Trennvorgang, und die Schnittkantenqualität hängt davon ab, wie schnell der Laserstrahl das Material durchdringt.
Schaumstoff besteht größtenteils aus Luft. Expandierter Polyethylen-, EVA-, EPE- und Polyurethanschaumstoff sind Kunststoffe, deren Struktur überwiegend aus Gas besteht. Es ist nur sehr wenig Material vorhanden, das geschnitten werden muss; daher liegt der Energiebedarf bei einem Bruchteil dessen, was Holz oder MDF benötigen.
Dieser Unterschied ist in beide Richtungen entscheidend. Schaumstoff schneidet bei so niedrigen Energieniveaus, dass die Hauptgefahr ein Überschneiden und nicht ein Unterschneiden darstellt, während Gummi genügend Energie benötigt, um sauber zu trennen, ohne zu verschmieren.
Es gibt einen dritten Unterschied – und dieser entscheidet darüber, ob ein Auftrag überhaupt sicher ausgeführt werden darf. Einige Gummi- und Schaumstoffe enthalten Chlor, und manche Schaumstoffe sind so formuliert, dass sie glimmen. Die Materialidentität muss festgestellt werden, bevor das Material auf den Bearbeitungstisch gelangt – nicht erst danach.
Die meisten Probleme bei der Verarbeitung von Gummi und Schaumstoff gehen darauf zurück, ein unbekanntes Material wie ein vertrautes zu behandeln.
Polyurethanschaum ist das deutlichste Beispiel. Er lässt sich leicht schneiden, und die Schnittkante sieht akzeptabel aus – genau deshalb unterschätzen Anwender ihn oft. Offenzelliger Polyurethanschaum kann nach dem Vorbeiziehen des Laserstrahls im Inneren weiterglommen, ohne dass das äußere Erscheinungsbild des Schnitts darauf hindeutet.
Chlorhaltige Materialien stellen die andere feste Grenze dar. Neopren (Polychloropren) und PVC- oder Vinylschaum setzen chlorhaltige Dämpfe frei, die für den Bediener gesundheitsgefährdend und für die Maschine korrosiv sind; daher können beide Materialien unabhängig von der Schnittqualität nicht mit einem Laser bearbeitet werden.
Die beiden strengen Regeln in dieser Tabelle sind keine Prozesspräferenzen. Chlorhaltige Kautschuke und Schaumstoffe müssen vor dem Einlegen identifiziert und ausgeschlossen werden; jeder Schaumstoff mit unbekannter Zusammensetzung gilt bis zu einer unter Aufsicht durchgeführten Prüfung als Brandrisiko.
Kautschuk und Schaumstoff befinden sich an entgegengesetzten Enden desselben Kompromisses.
Bei Kautschuk besteht das Risiko in der verbleibenden Wärme. Ein langsamer Durchlauf hält Energie im Material, das bereits getrennt wurde, was zu einer klebrigen, verschmierten Schnittkante, einem Geruch sowie bei gefüllten Kautschuken einer sichtbaren wärmebeeinflussten Zone entlang des Schnitts führt. Dickere Kautschukplatten werden oft besser mit kontrollierten Mehrfachdurchläufen als mit einem einzigen schweren Durchlauf bearbeitet.
Bei Schaumstoff ist das Risiko umgekehrt. Schaumstoff enthält so wenig Material, dass überschüssige Energie die Zellstruktur zusammenbrechen lässt und statt einer scharfen Kante eine abgerundete oder „eingedrückte“ Kante entsteht. Schaumstoff benötigt niedrige Energie und hohe Fahrgeschwindigkeit; Überleistung wirkt sich deutlicher aus als Unterleistung.
Zwei weitere Variablen sind bei beiden Materialien entscheidend:
Die Herstellung von Gummi und Schaumstoff umfasst drei unterschiedliche Verfahren, die nicht miteinander verwechselt werden dürfen.
Gummi gravieren ist eine der ältesten Laseranwendungen überhaupt und nach wie vor eine gute Lösung. Gummiplatten werden graviert, nicht geschnitten; die gravierte Vertiefung bildet die Relief-Oberfläche eines Stempels. Das Material lässt sich sauber und scharf gravieren, und das Verfahren entfällt die Werkzeugkosten, die bei der herkömmlichen Stempelherstellung anfielen.
Dichtungen schneiden ist eine funktionale Anwendung, bei der die Toleranz über das Ergebnis entscheidet. Kontur sowie Schrauben- oder Anschlussbohrungen müssen am fertigen Teil – nicht anhand der Zeichnung – gemessen werden, da die Dichtungsleistung von der Schnittbreite (Kerf) abhängt.
Schaumstoff mit Klebeschicht durchschneiden (Kiss-Cutting) ist eine Fertigungstechnik und keine Schneidetechnik. Der Laser schneidet durch die Schaumschicht und stoppt am Trägerpapier, wodurch die Teile auf einem einzigen Trägerbogen verbleiben und die manuelle Handhabung loser Einzelteile entfällt. Hierfür müssen Klebstoff und Trägerpapier laserkompatibel sein.
Gummi und Schaumstoff bergen drei Risiken, die alle drei durch regelmäßige Disziplin beherrschbar sind.
Feuer. Schaumstoff besteht größtenteils aus Luft, weshalb sich Wärme schnell darin ausbreitet; zudem stellen Schaumstoffabfälle eine erhebliche Brennlast im Maschinenbett dar. Polyurethan-Schaumstoff kann nach dem Durchlauf des Laserstrahls innerlich weiterglühen – ein Auftrag, der fertig aussieht, ist daher möglicherweise noch nicht vollständig ausgebrannt. Die Bearbeitung von Gummi und Schaumstoff erfordert ständige Aufsicht von Beginn bis Ende; das Maschinenbett sowie der Absaugpfad sind in festen Zeitabständen zu reinigen – nicht nur nach Bedarf.
Dämpfe. Gummi erzeugt dichten Rauch; vulkanisierter Gummi setzt zudem einen intensiven Geruch frei, der schwer zu übersehen, aber leicht zu tolerieren ist. Polyurethan-Schaumstoff gibt Dämpfe ab, die unbedingt an der Quelle abgesaugt werden müssen. Neopren- und PVC-Schaumstoff setzen chlorhaltige Dämpfe frei und dürfen keinesfalls verarbeitet werden.
Maschinenschäden. Chlorhaltige Dämpfe sind korrosiv für Maschinenkomponenten und Optiken. Klebender Schaum kann Klebstoffrückstände im Düsenpfad und auf der Linse hinterlassen, was die Schnittqualität bei jedem nachfolgenden Auftrag beeinträchtigt – nicht nur beim Schaumauftrag.
Die Routine für diese Materialien ist kurz: Material bestätigen, sicherstellen, dass die Absaugung mit voller Leistung arbeitet, das Bearbeitungsfeld von Ausschnitten freihalten und die Maschine niemals unbeaufsichtigt laufen lassen. Nach einem Schaumauftrag vor Verlassen der Maschine das Bearbeitungsfeld auf versteckte Glutnester überprüfen.
Der größte Teil des Abfalls in dieser Kategorie entsteht durch die Annahme, weiche Materialien seien einfache Materialien.
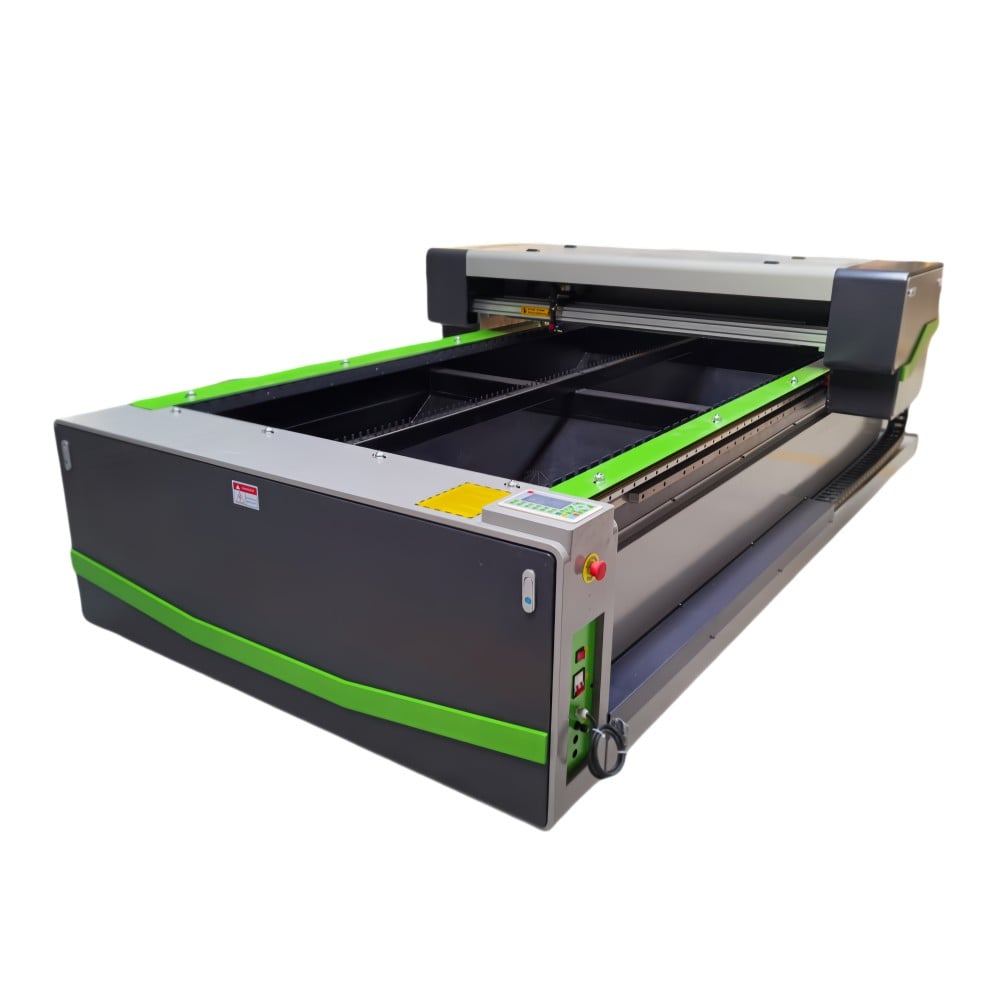
Gummi und Schaumstoff gehören bereits zu den für die X1325-Plattform aufgeführten Materialien, und die Anforderungen, die sie stellen, sind spezifisch.
Arbeitsbereich. Zu den Anwendungen bei der Schaumstoffverarbeitung zählen große Verpackungseinlagen und Matten, während bei der Dichtungsproduktion zahlreiche kleine, eng verschachtelte Teile anfallen. Mingxing Laser bietet Flachbettformate in den Größen 6090, 1390, 1610 und 1325 an, sodass die nutzbare Arbeitsfläche den tatsächlich hergestellten Teilegrößen angepasst werden kann.
Leistungssteuerung. Beide Materialien erfordern keine großen Energiemengen; Schaumstoff benötigt sogar sehr wenig. Der Vorteil einer gesteuerten Stromversorgung liegt hier in der Präzision bei geringer Leistungsabgabe statt in der maximalen Wattzahl, und die Standardkonfigurationen mit 100 W, 130 W und 150 W werden durch gezielte Steuerung der zugeführten Energie – nicht durch Betrieb an der oberen Leistungsgrenze – der jeweiligen Aufgabe angepasst.
Materialstärke. Schaumstoffblöcke und dicke Gummimatten sind in dieser Kategorie üblich. Die magnetische Levitationsplattform X1325 unterstützt eine maximale Zuführdicke von etwa 45 mm, wodurch dickere Blöcke ohne Aufteilung in Schichten verarbeitet werden können.
Bewegungsqualität. Eine konstante Traversegeschwindigkeit steuert direkt die Kantenqualität bei beiden Materialien – allerdings in entgegengesetzter Weise. Bei der X1325 sorgt ein linearmotorbasiertes magnetisches Levitationssystem für die X-/Y-Achse für eine maximale Schnelllaufgeschwindigkeit von bis zu 1 m/s sowie eine Wiederholgenauigkeit von bis zu 0,05 mm; dies ermöglicht die schnellen, gleichmäßigen Durchläufe, die Schaumstoff erfordert.
Durchsatz. Die Herstellung von Dichtungen und Einsätzen ist wiederholend. Eine Doppelstrahlkonfiguration ermöglicht den parallelen Betrieb zweier Bearbeitungsvorgänge auf derselben Plattform; wo Teile aus bedrucktem oder vormarkiertem Material geschnitten werden, hilft ein Kamerasystem bei der Ausrichtung jedes Schnitts an das bestehende Layout.
Absaugung. Gummirauch und Schaumstoffdämpfe sind der Hauptgrund dafür, dass die Absaugleistung an das Material und den Einsatzzyklus angepasst werden muss. Bei chlorhaltigen Materialien lautet die richtige Entscheidung nicht bessere Filterung, sondern deren Verarbeitung überhaupt zu unterlassen.
Die obigen Konfigurationsdetails stammen aus den veröffentlichten Produkt- und technischen Dokumentationen für die jeweiligen Modelle. Die endgültige Auswahl sollte auf Grundlage der Materialart, der Platten- oder Blockdicke sowie der täglichen Ausbringungsmenge erfolgen.
Gummi und Schaumstoff wirken wie einfache Materialien, verhalten sich jedoch wie zwei völlig unterschiedliche technische Herausforderungen. Der sinnvolle Ansatz besteht darin, sie von Anfang an zu trennen.
Bestätigen Sie das Material vor allem anderen, denn chlorhaltige Gummi- und Schaumstoffe dürfen niemals verarbeitet werden, und Polyurethanschaum darf niemals unbeaufsichtigt bleiben. Schneiden Sie Gummi mit ausreichend Energie, um sauber zu trennen, ohne Wärme zu erzeugen, die verweilt; schneiden Sie Schaumstoff schnell und leicht, damit die Zellstruktur erhalten bleibt.
Für Werkstätten, die Dichtungen und Verpackungseinlagen herstellen, besteht der praktische erste Schritt in einer präzisen Vorgehensweise: Schneiden Sie ein Testteil, messen Sie die tatsächliche Schnittbreite an der fertigen Dichtung – nicht an der Zeichnung – und notieren Sie die Einstellung, mit der ein Teil entstanden ist, das tatsächlich dichtet oder passt.
 Aktuelle Nachrichten
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ist ein führender chinesischer Hersteller von Lasermaschinen und bietet CO2-Laserschneidmaschinen, Faser-Laserschneidmaschinen, CNC-Fräsmaschinen, Laser-Schweißgeräte und Laser-Markierungsanlagen. OEM-/ODM-Maßanfertigungen sind verfügbar. Fordern Sie noch heute ein Angebot an!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. DATENSCHUTZRICHTLINIE

 EN