- Unang Pahina
- Mga Produkto
- Pag-aaplay
- Bidyo
- Tungkol Sa Amin
- Mga Balita
- Makipag-ugnayan sa Amin

Ang goma at panaog ay karaniwang pinangkakabilaan dahil parehong malambot, parehong hindi metal, at parehong madaling putulin sa CO₂ laser. Ang pagkakapangkabilang na ito ay kumbensyonal at nakalilinlang.
Ang goma ay isang elastomer. Malapot ito, nababalik ang hugis nito, at kadalasan ay vulcanized, ibig sabihin ang mga katangian nito ay itinakda ng isang prosesong kimikal na hindi mababago ng laser. Ang pagputol ng goma ay tunay na proseso ng thermal separation, at ang kalidad ng gilid ay nakasalalay sa bilis kung paano tumagos ang sinag sa materyal.
Ang panaog ay karamihan ay hangin. Ang expanded polyethylene, EVA, EPE, at polyurethane foam ay mga plastik na ang istruktura ay karamihan ay gas. Napakakaunti lamang ang materyal na dapat putulin, kaya ang kinakailangang enerhiya ay bahagi lamang ng kailangan para sa kahoy o MDF.
Ang pagkakaiba na iyon ay mahalaga sa parehong direksyon. Ang foam ay tinutupad sa mga antas ng enerhiya na napakababa kaya ang pangunahing panganib ay ang sobrang pagtupad imbes na kulang sa pagtupad, samantalang ang rubber ay nangangailangan ng sapat na enerhiya upang hiwalayin nang malinis nang hindi nalalagyan ng dumi.
Mayroon ding ikatlong pagkakaiba, at ito ang nagpapasya kung ang isang gawain ay ligtas bang patakbuhin o hindi. Ang ilang rubber at foam ay naglalaman ng chlorine, at ang ilang foam ay nilalagom para magsunog nang dahan-dahan. Dapat matukoy ang identidad ng materyal bago pa man ito dumating sa higaan, hindi pagkatapos.
Karamihan sa mga problema sa pagpoproseso ng rubber at foam ay nagmumula sa pagtrato sa isang di-kilalang materyal bilang isang pamilyar na materyal.
Ang polyurethane foam ang pinakamalinaw na halimbawa. Madaling tupdin ito at ang gilid ay tila kumpleto, na eksaktong dahilan kung bakit inuunahan ng mga operator ang panganib nito. Ang open-cell polyurethane foam ay maaaring magpatuloy na magsunog nang dahan-dahan sa loob kahit na umalis na ang sinag, sa paraang hindi nagbibigay ng anumang babala ang panlabas na anyo ng tuptop.
Ang mga materyales na may chlorine ang iba pang mahigpit na hangganan. Ang neoprene (polychloroprene) at PVC o vinyl foam ay nagpapalabas ng mga usok na may chlorine na mapanganib sa operator at nakakakoros sa makina, kaya hindi maaaring i-proseso ang alinman sa mga ito gamit ang laser, anuman ang kahusayan ng pagputol nito.
Ang dalawang mahigpit na patakaran sa table na iyon ay hindi mga kagustuhan sa proseso. Ang mga goma at foam na may chlorine ay kailangang kilalanin at mai-exclude bago iload, at anumang foam na walang alam na komposisyon ay dapat ituring na panganib sa sunog hanggang sa masubukan ito sa ilalim ng pangangasiwa.
Ang goma at foam ay nasa magkabilang dulo ng parehong trade-off.
Sa goma, ang panganib ay ang init na nananatili. Ang mabagal na pagdaan ay nagpapanatili ng enerhiya sa materyal na mayroon nang hiwalay na bahagi, na nagreresulta sa sticky at naka-smear na edge, isang amoy, at sa mga gomang may filler—nakikita ang heat-affected zone sa kahabaan ng putol. Ang mas makapal na goma ay madalas na mas mainam na i-proseso gamit ang kontroladong maramihang pagdaan kaysa sa isang malakas na solong pagdaan.
Sa pandikit, ang panganib ay kabaligtaran. Ang pandikit ay may napakakaunting materyales kaya ang labis na enerhiya ay pumapasok sa istruktura ng selula, na nag-iwan ng bilog o 'nabuwal' na gilid imbes na malinaw at matulis. Ang pandikit ay nangangailangan ng mababang enerhiya at mabilis na paggalaw, at mas malinaw na tumutugon sa sobrang kapangyarihan kaysa sa kulang na kapangyarihan.
May dalawa pang mahahalagang baryabol sa parehong materyales:
Ang produksyon ng goma at pumapalabas ay gumagamit ng tatlong magkakaibang operasyon, at hindi dapat pagkamaliin ang bawat isa.
Pag-uukit ng goma ay isa sa pinakamatandang aplikasyon ng laser na umiiral, at nananatiling mabuti pa rin ito. Ang sheet ng goma ay inuukit, hindi tinutupad, at ang naiukit na palalim ay naging ang relief na ibabaw ng isang stamp. Ang materyal ay inuukit nang malinis at may kahulugan, at ang proseso ay nag-aalis ng gastos sa tooling na kinakailangan ng tradisyonal na paggawa ng stamp.
Paggupit ng gasket ay isang pang-fungsyon na aplikasyon kung saan ang toleransya ang nagsasabi sa resulta. Ang kontur at ang mga butas para sa bolt o port ay dapat sukatin batay sa natapos na bahagi, hindi ipinapalagay mula sa drawing, dahil ang pagganap ng gasket ay nakasalalay sa kerf.
Kiss-cutting ng pumapalabas na may pandikit na likod ay isang pamamaraan sa produksyon kaysa sa isang pamamaraan sa pagputol. Ang laser ay pumuputol sa layer ng foam at tumitigil sa liner, na iniwan ang mga bahagi sa iisang sheet na nagdadala, na nag-aalis ng pangangailangan na hawakan nang hiwalay ang mga magkakahiwalay na piraso. Kinakailangan nito ang pandikit at ang liner na may kakayahang makipagtulungan sa laser.
Ang kumbinasyon ng rubber at foam ay nagpapakita ng tatlong panganib, at ang lahat ng tatlo ay maaaring pangasiwaan gamit ang regular na disiplina.
Sunog. Ang foam ay karamihan ay hangin, kaya ang init ay mabilis na kumakalat sa loob nito, at ang mga sobrang bahagi ng foam ay isang malaking mapagkukunan ng apoy sa loob ng machine bed. Ang polyurethane foam ay maaaring mag-simmer nang panloob kahit matapos na ang beam, kaya ang isang gawain na tila tapos na ay maaaring hindi pa talaga natatapos ang pagkasunog. Dapat bigyan ng buong supervisyon ang paggawa ng rubber at foam mula simula hanggang wakas, at dapat linisin ang machine bed at ang extraction path ayon sa isang nakatakda nang oras, hindi kapag komportable lamang.
Mga usok. Ang rubber ay nagpapalabas ng makapal na usok, at ang vulcanized rubber ay nagdaragdag ng matinding amoy na mahirap balewalain ngunit madaling tiisin. Ang polyurethane foam ay nagpapalabas ng mga usok na kailangang i-capture sa pinagmulan. Ang neoprene at PVC foam ay nagpapalabas ng mga usok na may chlorine at hindi dapat iproseso kahit anuman.
Pinsala sa makina. Ang mga usok na may chlorine ay nakakakoros sa mga bahagi ng makina at sa mga lens. Ang mga foam na may pandikit ay maaaring mag-iwan ng sisa ng pandikit sa daanan ng nozzle at sa lens, na nagpapababa ng kalidad ng pagputol sa bawat sumunod na gawain, hindi lamang sa gawain na may foam.
Ang pamamaraan para sa mga materyales na ito ay maikli: i-verify ang materyales, siguraduhing nasa buong kakayahan ang sistema ng ekstraksiyon, panatilihing malinis ang ibabaw ng machine mula sa mga sobrang putol, at huwag kailanman iwanan ang machine habang tumatakbo nang mag-isa. Pagkatapos ng gawain na may foam, suriin ang ibabaw ng machine para sa mga natatagong apoy bago iwanan ang machine.
Karamihan sa basura sa kategoryang ito ay dulot ng pagpapalagay na ang mga malalambot na materyales ay madaling materyales.
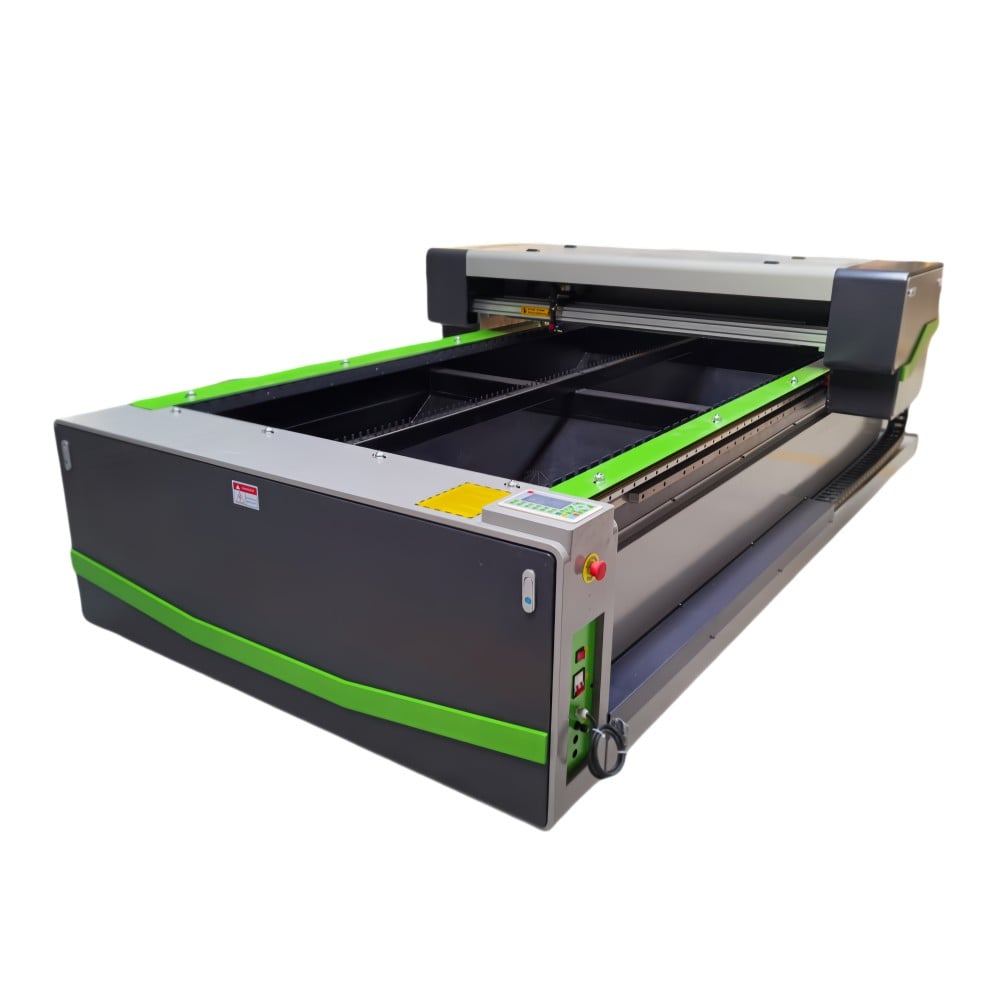
Ang kaukulan at panlinlang ay kabilang sa mga materyales na nakalista na para sa X1325 platform, at ang mga kinakailangan na inilalagay nito ay partikular.
Lugar ng paggawa. Ang gawaing panlinlang ay kasama ang malalaking pambalot na insert at mga sipilyo, habang ang paggawa ng gasket ay kinasasangkutan ng maraming maliit na bahagi na malapit na nakapatong. Ang Mingxing Laser ay nag-ofer ng flatbed na format sa mga sukat na 6090, 1390, 1610, at 1325, kaya ang working area ay maaaring sumunod sa aktwal na sukat ng mga bahaging ginagawa.
Pangkontrol ng kapangyarihan. Wala sa dalawang materyales ang kailangan ng malaking halaga ng enerhiya; ang panlinlang ay kailangan ng napakakaunti lamang. Ang halaga ng isang kontroladong power supply dito ay ang kahusayan sa mababang output imbes na ang maximum wattage, at ang karaniwang 100W, 130W, at 150W na konpigurasyon ay tinutugma sa gawain sa pamamagitan ng pagkontrol sa ipinapadalang enerhiya imbes na tumatakbo sa tuktok ng saklaw.
Kapal ng materyal. Ang mga bloke na gawa sa foam at ang makapal na sheet na goma ay karaniwan sa kategoryang ito. Ang magnetic levitation platform na X1325 ay sumusuporta sa maximum na kapal ng pagpapasok na humigit-kumulang 45 mm, na nagpapahintulot sa mas makapal na mga bloke na iproseso nang hindi kinakailangang hatiin sa mga layer.
Kalidad ng galaw. Ang pare-parehong bilis ng paggalaw sa traverse ay direktang kontrolado ang kalidad ng gilid sa parehong materyales, ngunit sa magkasalungat na paraan. Sa X1325, ang linear motor magnetic levitation system sa X/Y-axis ay nagbibigay ng maximum na bilis ng mabilis na paggalaw hanggang 1 m/s kasama ang ulit-uliting katiyakan sa posisyon na hanggang 0.05 mm, na sumusuporta sa mabilis at pantay na mga pagdaan na kailangan ng foam.
Bilis ng produksyon. Ang produksyon ng gasket at insert ay paulit-ulit. Ang double beam configuration ay nagpapahintulot sa dalawang operasyon na tumakbo nang sabay-sabay sa parehong platform, at kung saan ang mga bahagi ay tinutup cut mula sa material na may print o na-marka na dati, ang camera positioning system ay tumutulong sa pag-align ng bawat cut sa umiiral na layout.
Murang mga opsyon para sa pagdrilling. Ang usok ng goma at ang usok mula sa pumaputok na materyal ang pangunahing dahilan kung bakit dapat i-customize ang laki ng sistema ng pag-alis batay sa uri ng materyal at sa bilis ng paggamit nito. Para sa mga materyal na may chlorine, ang tamang desisyon ay hindi ang mas mahusay na pag-filter; kundi ang huwag itong iproseso nang buong-buo.
Ang mga detalye ng pagkakasunod-sunod sa itaas ay kinuha mula sa opisyal na dokumentasyon ng produkto at teknikal para sa bawat modelo. Ang huling pagpili ay dapat batay sa uri ng materyal, kapal ng sheet o block, at sa araw-araw na output.
Ang goma at pumaputok na materyal ay tila madaling i-proseso, ngunit kumikilos sila nang magkaiba—parang dalawang hiwalay na problema sa inhinyeriya. Ang epektibong paraan ay hiwalayin sila mula sa simula.
Kumpirmahin muna ang uri ng materyal bago anuman, dahil ang mga goma at pumaputok na materyal na may chlorine ay hindi dapat iproseso kailanman, at ang polyurethane foam ay hindi dapat iwan nang walang tagapagbantay. Putulin ang goma gamit ang sapat na enerhiya upang malinis na hiwa-hiwalayin ito nang hindi nag-iwan ng init, at putulin ang pumaputok na materyal nang mabilis at magaan upang panatilihin ang integridad ng istruktura ng mga cell nito.
Para sa mga shop na gumagawa ng gaskets at packaging inserts, ang praktikal na unang hakbang ay isang sinusukat: putulin ang isang test part, sukatin ang tunay na kerf sa natapos na gasket imbes na sa drawing, at i-record ang setting na nagproproduce ng bahagi na talagang nagseseguro o umaangkop.
 Mga Maiinit na Balita
2026-02-05
2026-02-03
2025-12-01

Ang Mingxing Laser ay isang nangungunang tagagawa ng makina na gumagamit ng laser sa Tsina na nag-aalok ng mga tagaputol ng CO2 laser, mga makina para sa pagputol ng laser na pambatok (fiber laser cutting machines), mga CNC router, mga makina para sa pag-weld ng laser at mga makina para sa pagmamarka ng laser. Magagamit ang pasadyang solusyon sa OEM/ODM. Kumita ng isang quote ngayon!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. PATAKARAN SA PAGKAPRIBADO
 EN