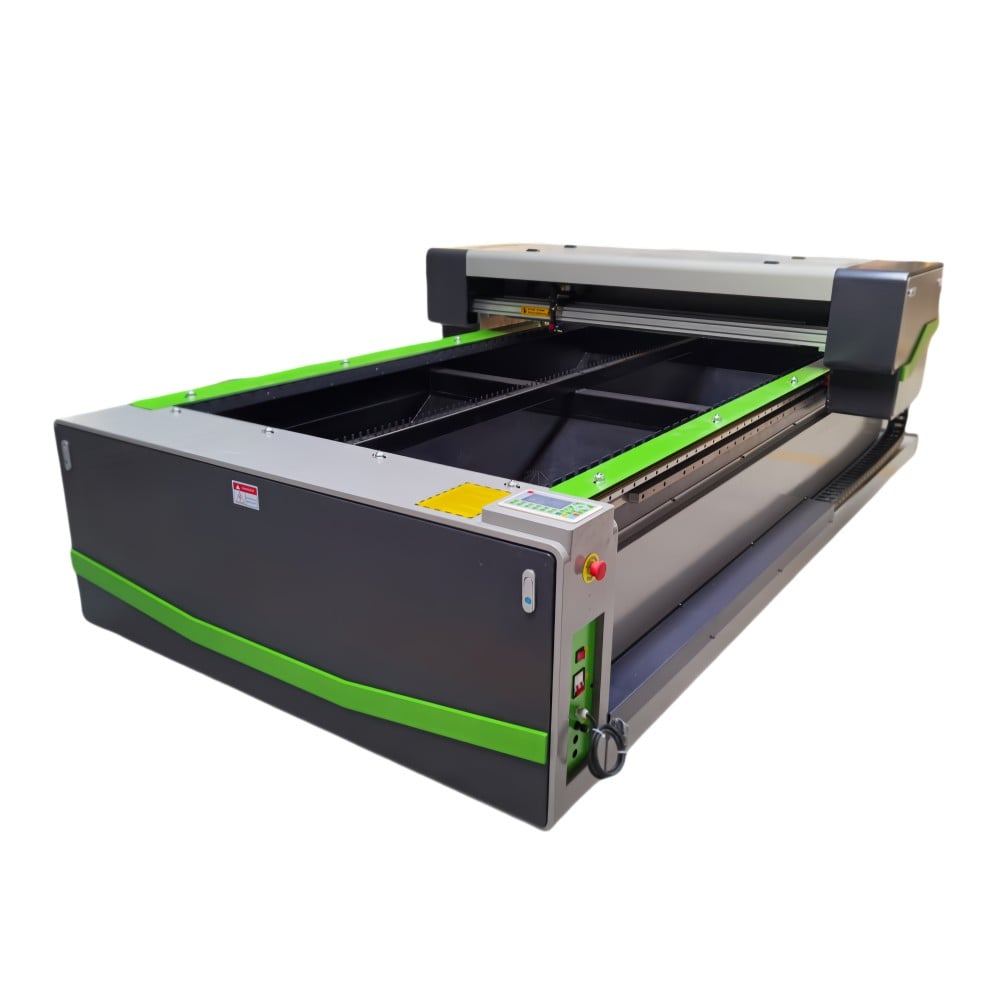
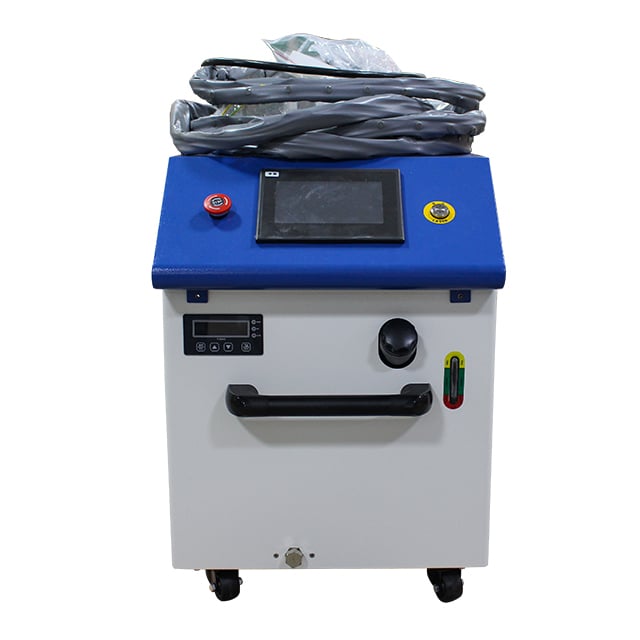
A gumit és a habot általában együtt említik, mert mindkettő puha, nem fémes anyag, és mindkettőt könnyű CO₂-lézerrel vágni. Ez a csoportosítás kényelmes, de félrevezető.
A gumi egy elasztomer. Sűrű, visszanyeri eredeti alakját, és általában vulkanizált, azaz tulajdonságait egy kémiai folyamat határozza meg, amelyet a lézer nem tud megfordítani. A gumi vágása valódi hőalapú szétválasztási folyamat, és a vágott él minősége attól függ, milyen gyorsan hatol át a lézersugár az anyagon.
A hab főként levegőből áll. A kibővített polietilén, az EVA, az EPE és a poliuretánhab olyan műanyagok, amelyek szerkezete nagyrészt gázból áll. Nagyon kevés anyagot kell levágni, így az energiaigény csak egy tört része annak, ami fa vagy MDF feldolgozásához szükséges.
Ez a különbség mindkét irányban számít. A habok olyan alacsony energiaszinten vágódnak, hogy a fő kockázat a túlvágás, nem a hiányos vágás.
Van egy harmadik különbség is, és ez dönti el, hogy egy feladat egyáltalán biztonságosan elvégezhető-e. Egyes gumik és habok klórt tartalmaznak, és egyes habok égésmentes összetételűek. A anyag azonosítását a munkaasztalra kerülés előtt, nem utána kell elvégezni.
A gumik és habok feldolgozásánál fellépő legtöbb probléma arra vezethető vissza, hogy ismeretlen anyagot kezelnek ismertként.
A poliuretán hab a legvilágosabb példa. Könnyen vágódik, és a vágott él megfelelőnek tűnik – éppen ezért becsülik alá a kezelők. Az nyitott sejtszerkezetű poliuretán hab belsőleg tovább ég, miután a lézersugár már továbbmozdult, és a vágás külső megjelenése semmilyen figy cảnhet nem ad erre.
A klórtartalmú anyagok a másik kemény határ. A neoprén (poliklór-pren) és a PVC vagy a vinilhabarcs klórtartalmú gőzöket bocsát ki, amelyek veszélyesek az üzemeltetőre és károsítják a gépet, ezért egyiküket sem lehet lézerrel feldolgozni, függetlenül attól, milyen jól vágódik.
Az említett táblázatban szereplő két szigorú szabály nem folyamatpreferenciák. A klórtartalmú gumikat és habokat azonnal azonosítani és kizárni kell a betöltés előtt, továbbá minden olyan habot, amelynek összetétele ismeretlen, addig tűzveszélyes anyagnak kell tekinteni, amíg felügyelet mellett nem tesztelik.
A gumik és a habok ugyanannak a kompromisszumnak a két ellentétes végén helyezkednek el.
A gumiknál a veszély a hosszan tartó hő. Egy lassú vágási sebesség a már leválasztott anyagban tartja a hőenergiát, ami ragadós, elmosódott széleket, szagot és töltött gumik esetében látható hőhatási zónát eredményez a vágási vonalon. A vastagabb gumilapokat gyakran jobban lehet kezelni szabályozott többszörös vágással, mint egyetlen erőteljes vágással.
Habár a habnál a kockázat éppen fordított: annyira kevés az anyag, hogy a felesleges energia összeomlasztja a sejtszerkezetet, és ennek eredményeként lekerekített vagy „beomlott” él jön létre, nem pedig éles. A hab alacsony energiát és gyors haladást igényel, és a túlteljesítésre sokkal láthatóbban reagál, mint az alulteljesítésre.
Két további változó számít mindkét anyagnál:
A gumiból és habból készült termékek gyártása három különálló műveletet igényel, amelyeket nem szabad összekeverni egymással.
Gumi gravírozása ez egyike a lézer alkalmazások legrégebbi formáinak, és ma is hatékony megoldás. A gumi lapot gravírozzák, nem vágják, és a gravírozott mélyedés válik a bélyeg domború felületévé. Az anyag tiszta kontúrokkal gravírozódik, és a folyamat kiküszöböli a hagyományos bélyegkészítéshez szükséges szerszámozási költséget.
Tömítések vágása ez egy funkcionális alkalmazás, ahol a pontosság határozza meg az eredményt. A kontúrt és a csavar- vagy csatlakozólyukakat a kész alkatrész alapján kell mérni, nem pedig a rajzból feltételezni, mivel a tömítés teljesítménye függ a vágási réstől (kerf).
Hab vágása ragasztós háttrésszel (felszíni vágás) egy gyártási technika, nem pedig egy vágási technika. A lézer átvágja a habréteget, és megáll a hordozórétegnél, így a darabok egyetlen hordozólapon maradnak helyben, ami megszünteti az egyes laza darabok külön kezelésének szükségességét. Az ragasztónak és a hordozórétegnek lézerkompatibilisnek kell lenniük.
A gumics és habos anyagok feldolgozása három kockázatot koncentrál, és mindhárom kockázat kezelhető rutinszerű fegyelemmel.
Tűz. A hab főként levegőből áll, ezért a hő gyorsan terjed benne, és a habmaradékok jelentős tüzelőanyag-terhelést jelentenek a gép alvázában. A poliuretán hab belsőleg izzadhat még a lézersugár áthaladása után is, ami azt jelenti, hogy egy látszólag befejezett feladat valójában nem érte el a teljes égési folyamatot. A gumis és habos anyagok feldolgozását a kezdettől a végéig felügyelni kell, és az alvázat valamint a szellőzőrendszer útvonalát rendszeresen, kizárólag kényelmi szempontok helyett kell tisztítani.
Füstök. A gumiból sűrű füst keletkezik, és a vulkanizált gumi erős, figyelmen kívül hagyhatatlan, de könnyen elviselhető szagot bocsát ki. A poliuretán hab olyan gázokat bocsát ki, amelyeket forráshelyen kell elszívni. A neoprén és a PVC hab klórtartalmú gázokat bocsát ki, ezért egyáltalán nem szabad feldolgozni őket.
Gépkárosodás. A klórtartalmú gőzök károsítják a gép alkatrészeit és az optikai elemeket. Az ragasztós hab anyagok ragadós maradványt hagyhatnak a fúvóka útvonalán és a lencsén, ami minden következő munkafolyamatnál, nemcsak a hab vágásánál, rombolja a vágás minőségét.
Ezeknek az anyagoknak a kezelési szabályzata rövid: ellenőrizze az anyagot, győződjön meg arról, hogy a szellőztetés teljes teljesítményen működik, tartsa tiszta a munkalapot a hulladéktól, és soha ne hagyja felügyelet nélkül működni a gépet. Habos anyag feldolgozása után ellenőrizze a munkalapot rejtett izzó parázsfoltok után, mielőtt elhagyná a gépet.
E kategória legnagyobb hulladéktermelése abból fakad, hogy feltételezzük: a puha anyagok egyszerű anyagok.
A gumit és a habot már felsorolták az X1325 platformra alkalmas anyagok között, és az általuk támasztott követelmények specifikusak.
Munkaterület. A habmunkák közé tartoznak a nagy méretű csomagolóbetétek és a szőnyegek, míg a tömítések gyártása sok kis, egymáshoz közel elhelyezett alkatrészt foglal magában. A Mingxing Laser síkágyas formátumokat kínál a 6090, 1390, 1610 és 1325 méretekben, így a munkaterület igazítható a ténylegesen gyártott alkatrészek méretéhez.
Teljesítményvezérlés. Egyik anyag sem igényel nagy mennyiségű energiát; a habnak rendkívül kevésre van szüksége. Ebben az esetben egy szabályozott energiaellátás előnye a pontosság alacsony teljesítmény mellett, nem pedig a maximális wattszám elérése; az alapértelmezett 100 W, 130 W és 150 W konfigurációk a feladathoz igazított, a leadott energia szabályozásával történő beállítást igényelnek, nem pedig a teljes tartomány felső határán való üzemeltetést.
Anyagvastagság. A habblokkok és a vastag gumilapok gyakoriak ebben a kategóriában. Az X1325 mágneses lebegéses platform legnagyobb befogadható vastagsága körülbelül 45 mm, így vastagabb blokkokat is feldolgozhatunk anélkül, hogy rétegekre kellene bontani őket.
Mozgásminőség. A konzisztens keresztfutási sebesség közvetlenül szabályozza mindkét anyag élminőségét, de ellentétes módon. Az X1325 esetében egy X/Y-tengelyes lineármotoros mágneses lebegéses rendszer biztosítja a legnagyobb gyorsmenetelési sebességet, amely akár 1 m/s lehet, és a megismételhető pozicionálási pontosság akár 0,05 mm is lehet, így támogatja a habanyagokhoz szükséges gyors, egyenletes vágási meneteket.
Termelékenység. A tömítések és beillesztett alkatrészek gyártása ismétlődő feladat. Egy kettős sugárkonfiguráció lehetővé teszi, hogy két művelet párhuzamosan fusson ugyanazon a platformon, és ha a részek nyomtatott vagy előre jelölt anyagból készülnek, akkor egy kamerás pozicionáló rendszer segít az egyes vágások pontos illesztésében a meglévő elrendezéshez.
Elvezetés. A gumifüst és a habgázok a fő oka annak, hogy a szűrőberendezést a feldolgozott anyaghoz és a munkaciklushoz kell igazítani. A klórtartalmú anyagok esetében a megfelelő megoldás nem a jobb szűrés, hanem egyáltalán nem feldolgozni őket.
A fenti konfigurációs részletek a megfelelő modellek hivatalos termék- és műszaki dokumentációiból származnak. A végleges kiválasztást az anyagtípus, a lemez vagy blokk vastagsága, valamint a napi kimenet alapján kell elvégezni.
A gumit és a habot könnyű anyagoknak tűnik feldolgozni, de két különböző mérnöki problémát jelentenek. A hatékony megközelítés az, hogy elejétől kezdve külön kezeljük őket.
Minden más előtt ellenőrizze az anyagot, mert a klórtartalmú gumikat és habokat soha nem szabad feldolgozni, és a poliuretán habot soha nem szabad felügyelet nélkül hagyni. A gumi vágásához elegendő energiára van szükség a tiszta elválasztáshoz anélkül, hogy hő maradna, és a habot gyorsan és enyhén kell vágni, hogy a sejtszerkezet épségben maradjon.
A tömítések és csomagolási betétek gyártására specializálódott üzletek számára a gyakorlati első lépés egy mérésen alapuló eljárás: vágjon egy próbadarabot, mérje meg a tényleges vágási rést a kész tömítésen – nem a rajzon –, és jegyezze fel azt a beállítást, amely valóban tömítő vagy illeszkedő alkatrészt eredményezett.
 Friss hírek
2026-02-05
2026-02-03
2025-12-01

A Mingxing Laser egy vezető, Kínában székhelyezett lézergép-gyártó cég, amely CO2 lézeres vágógépeket, szálas lézeres vágógépeket, CNC marógépeket, lézeres hegesztőgépeket és jelölőberendezéseket kínál. Rendelkezésre állnak OEM/ODM egyedi megoldások. Kérjen árajánlatot még ma!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. ADATVÉDELMI IRÁNYELVEK

 EN