- Page d'accueil
- Produits
- Application
- Vidéo
- À propos de nous
- Actualités
- Nous contacter

Le caoutchouc et la mousse sont généralement regroupés ensemble parce qu’ils sont tous deux souples, non métalliques et faciles à découper au laser CO₂. Ce regroupement est pratique, mais trompeur.
Le caoutchouc est un élastomère. Il est dense, il reprend sa forme initiale et il est généralement vulcanisé, ce qui signifie que ses propriétés ont été définies par un procédé chimique que le laser ne peut pas annuler. La découpe du caoutchouc est un véritable procédé de séparation thermique, et la qualité du bord dépend de la vitesse à laquelle le faisceau traverse le matériau.
La mousse est constituée principalement d’air. L’éthylène-propylène expansé, l’EVA, l’EPE et la mousse de polyuréthane sont des plastiques dont la structure est majoritairement gazeuse. Il y a très peu de matière à découper, donc la demande énergétique représente une fraction de celle requise pour le bois ou les panneaux de fibres (MDF).
Cette différence a un impact dans les deux sens. La mousse se découpe à des niveaux d’énergie si faibles que le principal risque est la sur-découpe, et non la sous-découpe, tandis que le caoutchouc nécessite suffisamment d’énergie pour assurer une séparation nette sans bavures.
Il existe une troisième différence, celle qui détermine si un travail peut être exécuté en toute sécurité ou non. Certains caoutchoucs et mousses contiennent du chlore, et certaines mousses sont formulées pour produire de la fumée sans flamme. L’identification précise du matériau doit être établie avant que celui-ci n’atteigne le plateau de travail, et non après.
La plupart des problèmes survenant lors du traitement de caoutchoucs et de mousses découlent du fait de traiter un matériau inconnu comme s’il était familier.
La mousse de polyuréthane constitue l’exemple le plus clair. Elle se découpe facilement et le bord obtenu semble acceptable, ce qui explique précisément pourquoi les opérateurs la sous-estiment. Une mousse de polyuréthane à cellules ouvertes peut continuer à produire de la fumée sans flamme en son intérieur, même après le passage du faisceau laser, sans que l’apparence visuelle de la découpe ne donne aucun avertissement à ce sujet.
Les matériaux contenant du chlore constituent une autre limite stricte. La néoprène (polychloroprène) et les mousses de PVC ou de vinyle dégagent des fumées chlorées, dangereuses pour l’opérateur et corrosives pour la machine ; par conséquent, aucune de ces deux matières ne peut être traitée au laser, quelle que soit la qualité de sa découpe.
Les deux règles strictes figurant dans ce tableau ne sont pas des préférences procédurales. Les caoutchoucs et mousses contenant du chlore doivent être identifiés et exclus avant chargement, et toute mousse dont la formulation est inconnue doit être considérée comme un risque d’incendie jusqu’à ce qu’elle ait été testée sous supervision.
Le caoutchouc et la mousse se situent aux extrémités opposées du même compromis.
Pour le caoutchouc, le risque réside dans la chaleur résiduelle. Un passage lent maintient l’énergie dans un matériau déjà séparé, ce qui produit un bord collant et brouillé, une odeur, et, dans le cas des caoutchoucs chargés, une zone affectée par la chaleur visiblement marquée le long de la découpe. Les feuilles de caoutchouc plus épaisses sont souvent mieux traitées par plusieurs passages contrôlés que par un seul passage lourd.
Pour la mousse, le risque est inverse. La mousse contient si peu de matière que l’énergie excédentaire fait s’effondrer sa structure cellulaire, ce qui donne un bord arrondi ou « affaissé » au lieu d’un bord net. La mousse nécessite une faible énergie et un déplacement rapide, et elle réagit de façon nettement plus visible à un excès de puissance qu’à un défaut de puissance.
Deux autres variables sont importantes pour les deux matériaux :
La production de caoutchouc et de mousse implique trois opérations distinctes, qu’il ne faut pas confondre entre elles.
Gravure du caoutchouc est l’une des plus anciennes applications laser existantes, et elle reste excellente. La feuille de caoutchouc est gravée, non découpée, et la zone gravée en creux devient la surface en relief d’un tampon. Le matériau se grave avec une définition nette, et ce procédé élimine le coût d’outillage requis par la fabrication traditionnelle des tampons.
Découpe de joints est une application fonctionnelle où la tolérance détermine le résultat. Le contour ainsi que les trous pour boulons ou orifices doivent être mesurés sur la pièce finie, et non déduits du plan, car la performance du joint dépend de la largeur de la fente de découpe.
Découpe partielle de mousse avec support adhésif est une technique de production plutôt qu’une technique de découpe. Le laser perce la couche de mousse et s’arrête au support, laissant les pièces en place sur une seule feuille porteuse, ce qui élimine la nécessité de manipuler individuellement des pièces détachées. Elle exige que l’adhésif et le support soient compatibles avec le laser.
Le travail du caoutchouc et de la mousse concentre trois risques, et les trois sont maîtrisables grâce à une discipline routinière.
Incendies. La mousse est constituée principalement d’air, donc la chaleur s’y propage rapidement, et les chutes de mousse constituent une charge importante de combustible dans le lit de la machine. La mousse polyuréthane peut continuer à couver en profondeur après le passage du faisceau, ce qui signifie qu’un travail qui semble terminé n’est peut-être pas complètement éteint. Le travail du caoutchouc et de la mousse doit être surveillé de bout en bout, et le lit de la machine ainsi que le trajet d’extraction doivent être nettoyés selon un calendrier fixe, et non uniquement quand cela convient.
Fumées. Le caoutchouc produit une fumée abondante, et le caoutchouc vulcanisé dégage une odeur forte, difficile à ignorer mais facile à tolérer. La mousse polyuréthane libère des émanations qui doivent être captées à la source. La mousse néoprène et la mousse PVC dégagent des émanations à base de chlore et ne doivent en aucun cas être traitées.
Dommages à la machine. Les émanations à base de chlore sont corrosives pour les composants mécaniques et les optiques. Les mousses auto-adhésives peuvent laisser des résidus de colle sur le trajet de la buse et sur la lentille, ce qui dégrade la qualité de découpe pour tous les travaux ultérieurs, pas seulement celui portant sur la mousse.
La procédure pour ces matériaux est brève : confirmer le matériau, vérifier que l’extraction fonctionne à pleine puissance, maintenir la plateforme exempte de chutes, et ne jamais laisser la machine fonctionner sans surveillance. Après un travail sur mousse, vérifier la présence d’escarbilles cachées sur la plateforme avant de quitter la machine.
La majeure partie des pertes dans cette catégorie résulte de l’hypothèse selon laquelle les matériaux souples sont des matériaux simples.
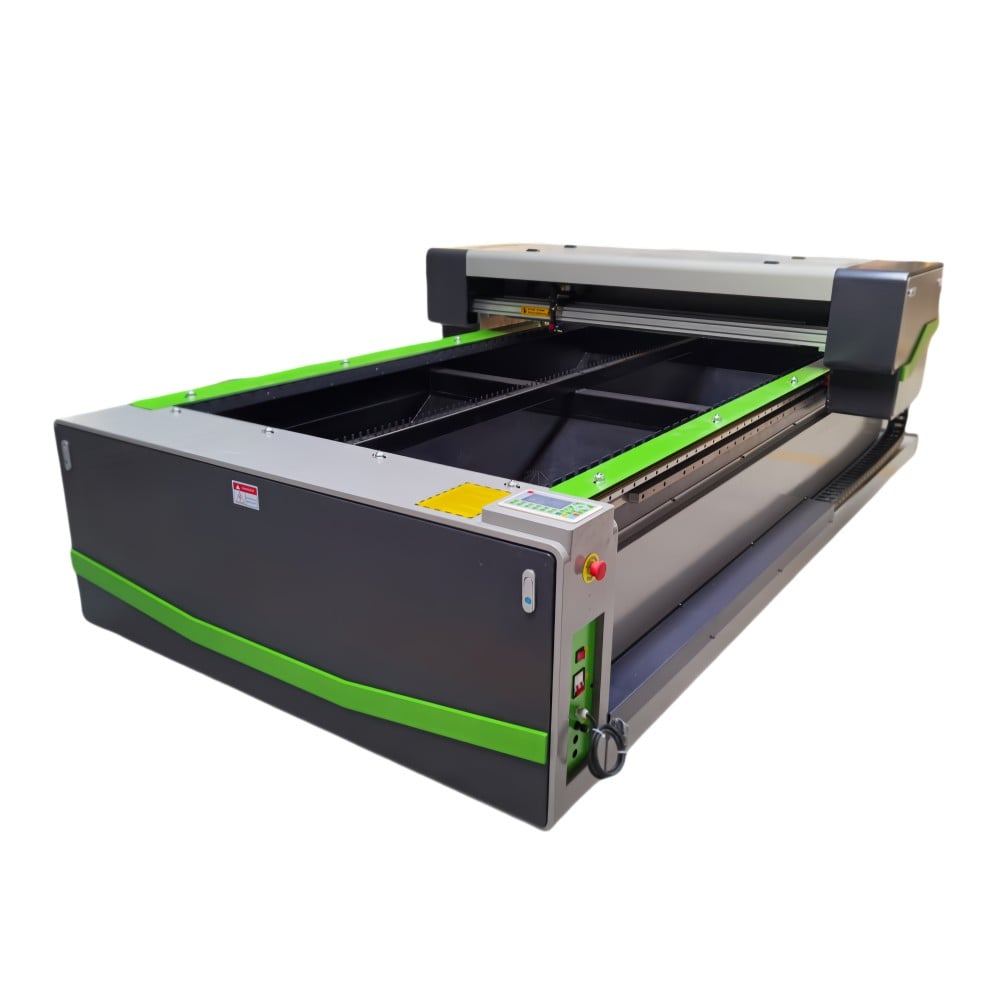
Le caoutchouc et la mousse figurent déjà parmi les matériaux compatibles avec la plateforme X1325, et les exigences qu’ils imposent sont spécifiques.
Zone de travail. Le travail de la mousse comprend notamment les inserts d’emballage volumineux et les tapis, tandis que la fabrication de joints implique de nombreuses petites pièces étroitement imbriquées. Mingxing Laser propose des formats à plateau plat dans les dimensions 6090, 1390, 1610 et 1325, de sorte que la surface de travail peut s’adapter aux dimensions réelles des pièces produites.
Contrôle de la puissance. Aucun de ces deux matériaux ne nécessite une grande quantité d’énergie ; la mousse en exige très peu. L’intérêt d’une alimentation électrique contrôlée réside ici dans la précision obtenue à faible puissance, plutôt que dans une puissance maximale. Les configurations standard de 100 W, 130 W et 150 W sont adaptées à chaque application grâce à un contrôle précis de l’énergie délivrée, et non en fonctionnement systématique à pleine puissance.
Épaisseur du matériau. Les blocs de mousse et les feuilles épaisses en caoutchouc sont courants dans cette catégorie. La plateforme à lévitation magnétique X1325 supporte une épaisseur maximale d’alimentation d’environ 45 mm, ce qui permet de traiter des blocs plus épais sans les diviser en couches.
Qualité du mouvement. Une vitesse de déplacement transversal constante contrôle directement la qualité des bords sur les deux matériaux, mais de manière opposée. Sur la X1325, un système de lévitation magnétique à moteurs linéaires sur les axes X/Y offre une vitesse maximale de déplacement rapide allant jusqu’à 1 m/s, avec une précision de repositionnement répétée allant jusqu’à 0,05 mm, ce qui permet des passes rapides et uniformes, comme requis pour la mousse.
Débit. La production de joints et d’inserts est répétitive. Une configuration à double faisceau permet d’exécuter deux opérations en parallèle sur la même plateforme ; lorsque les pièces sont découpées dans un matériau imprimé ou pré-marqué, un système de positionnement par caméra aide à aligner chaque découpe avec la disposition existante.
Extraction. La fumée de caoutchouc et les émanations de mousse constituent la raison principale pour laquelle l’aspiration doit être dimensionnée en fonction du matériau et du cycle d’utilisation. Pour les matériaux contenant du chlore, le bon choix ne consiste pas à améliorer le filtrage, mais à ne pas les traiter du tout.
Les détails de configuration ci-dessus sont tirés de la documentation produit et technique publiée pour les modèles concernés. La sélection finale doit reposer sur le type de matériau, l’épaisseur de la feuille ou du bloc, et la production quotidienne.
Le caoutchouc et la mousse semblent des matériaux simples, mais ils posent deux problèmes techniques radicalement différents. L’approche utile consiste à les distinguer dès le départ.
Vérifiez le matériau avant toute autre chose, car les caoutchoucs et mousses contenant du chlore ne doivent jamais être traités, et la mousse de polyuréthane ne doit jamais être laissée sans surveillance. Découpez le caoutchouc avec suffisamment d’énergie pour obtenir une séparation nette sans accumulation de chaleur, et découpez la mousse rapidement et légèrement afin de préserver sa structure cellulaire.
Pour les ateliers fabriquant des joints et des inserts d’emballage, la première étape pratique consiste à procéder de façon mesurée : découper une pièce-test, mesurer le kerf réel sur le joint fini plutôt que sur le plan, et noter le réglage ayant permis d’obtenir une pièce qui assure effectivement l’étanchéité ou le bon ajustement.
 Actualités chaudes
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser est un fabricant chinois de machines laser de premier plan, proposant des découpeuses laser CO2, des machines de découpe laser à fibre, des fraiseuses CNC, des machines à souder laser et des machines de marquage laser. Solutions sur mesure OEM/ODM disponibles. Demandez dès aujourd'hui un devis !
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Politique de confidentialité
 EN