Goma dhe shumëkëndëshi zakonisht grupohen së bashku sepse të dy janë të buta, të dy janë jometalikë dhe të dy priten lehtë me laser CO₂. Ky grupim është i përshtatshëm por i ngatërruar.
Goma është një elastomer. Ajo është e dendur, rikthen formën e saj dhe zakonisht është vulkanizuar, që do të thotë se vetitë e saj janë vendosur nga një proces kimik që laseri nuk mund ta anulojë. Prerja e gomës është një proces i vërtetë termik i ndarjes, dhe cilësia e skajit varet nga shpejtësia me të cilën rrezja kalon nëpër material.
Shumëkëndëshi është kryesisht ajër. Polietilena e zgjeruar, EVA, EPE dhe shumëkëndëshi i poliuretanit janë plastika, struktura e të cilave është kryesisht gaz. Ka shumë pak material për t'u prerë, kështu që kërkesa e energjisë është një pjesë e vogël nga ajo që kërkojnë druri ose MDF.
Ai ndryshimi ka rëndësi në të dy drejtimet. Për shkak se përdorimi i mjekrës është në nivele energjie aq të ulëta sa rreziku kryesor është prerja e tepërt, jo ajo e pakufizuar, ndërsa gomës i duhet energji e mjaftueshme për të ndarë qartë pa shpërndarë.
Ekziston një ndryshim i tretë, i cili vendos nëse një punë mund të kryhet apo jo në mënyrë të sigurt. Disa goma dhe mjekra përmbajnë klor, ndërsa disa mjekra janë formuluar për të vëlluar. Identiteti i materialit duhet të përcaktohet para se materiali të arrijë në shtresën e punimit, jo pas kësaj.
Shumica e problemeve në përpunimin e gomës dhe mjekrës rrjedhin nga trajtimi i një materiali të panjohur si i njohur.
Mjekra e poliuretanit është shembulli më i qartë. Ajo pritet lehtë dhe skaji duket i pranueshëm, që është pikërisht pse operatorët e nënvlerësojnë rreziqet e saj. Mjekra e poliuretanit me qeliza të hapura mund të vazhdojë të vëlluajë brenda pasi rrezja ka lëvizur tashmë, në një mënyrë që pamja vizuale e prerjes nuk jep asnjë paralajmërim.
Materialet që përmbajnë klorin janë kufiri tjetër i ngurtë. Neopreni (polikloropreni) dhe PVC-ja ose pjata e vinilit çlirojnë avujt e bazuar në klor, të cilët janë të rrezikshëm për operatorin dhe korrozivë për makinën, prandaj asnjëra prej tyre nuk mund të përpunohet me laser, pavarësisht sa mirë të presen.
Dy rregullat e forta në atë tabelë nuk janë preferenca procesi. Gomat dhe pambukët që përmbajnë klor duhet të identifikohen dhe të përjashtohen para ngarkimit, dhe çdo pambuk formulimi i të cilit është i panjohur duhet të trajtohet si rrezik zjarri derisa të ketë kaluar testimin nën mbikëqyrje.
Goma dhe pambuku gjenden në skajet e kundërta të të njëjtës kompromis.
Për gomën, rreziku është nxehtësia që qëndron. Një kalim i ngadaltë mban energjinë në materialin që tashmë është ndarë, i cili prodhon një skaj të ngjitshëm dhe të rrëmbyer, një mirosje të keqe, dhe tek gomat e mbushura një zonë të dukshme të prekur nga nxehtësia përgjatë prerjes. Fleta më e trashë e gomës përballohet më mirë me kalime të shumta të kontrolluara sesa me një kalim të vetëm të rëndë.
Për shumëzën, rreziqet janë të kundërta. Shuma ka aq pak material sa energjia e tepërt shkakton kolapsin e strukturës së qelizave, duke lënë një skaj të rrumbullakosur ose "të çrrëshqitur" në vend të një skaji të qartë. Shuma kërkon energji të ulët dhe lëvizje të shpejtë, dhe reagon ndaj energjisë së tepërt shumë më shumë se ndaj energjisë së pamjaftueshme.
Dy variabla të tjera kanë rëndësi për të dy materialet:
Prodhimi i gomës dhe i mjekërave përdor tre operacione të ndryshme, dhe ato nuk duhet të ngatërrohen me njëra-tjetrën.
Gravurimi i gomës është një nga aplikimet më të vjetra të lasereve, dhe mbetet akoma një aplikim i mirë. Fletëza e gomës gravurohet, jo pritet, dhe depresioni i gravuruar bëhet sipërfaqja e relievit të stampës. Materiali gravurohet me përcaktim të qartë, dhe procesi eliminon koston e veglave që kërkonte prodhimi tradicional i stampave.
Prerja e paketave hermetike është një aplikim funksional ku toleranca vendos rezultatin. Konturi dhe vrimat për bullonat ose portat duhet të maten kundrejt pjesës të përfunduar, jo të supozohen nga vizatimi, sepse performanca e paketave hermetike varet nga gjerësia e prerjes.
Prerja e butë e mjekërave me shtresë ngjitëse është një teknikë prodhimi, jo një teknikë prerjeje. Rrezja laser prer në shtresën e pambukut dhe ndalon në shtresën mbajtëse, duke lënë pjesët në vend në një fletë të vetme mbajtëse, gjë që eliminon nevojën për të manipuluar copat e lira individualisht. Kjo kërkon që ngjitësi dhe shtresa mbajtëse të jenë të përshtatshme me laserin.
Punimi me gomë dhe me shumicë është i përqendruar në tri rrezi, dhe të gjitha tre janë të menaxhueshme me disiplinë rutinore.
Zjarr. Shumica është kryesisht ajër, prandaj nxehtësia përhapet shpejt brenda saj, dhe copat e mbetur nga shumica paraqesin një ngarkesë të konsiderueshme të djegësit në shtratin e makinës. Shumica poliuretanike mund të digjet brendas pa dritë pasi rrezja ka kaluar, që do të thotë se një punë që duket e përfunduar mund të mos jetë përfunduar plotësisht. Punimi me gomë dhe me shumicë duhet të mbikëqyret nga fillimi deri në fund, dhe shtrati dhe rruga e nxjerrjes duhet të pastrohen sipas një plani të fiksuar, jo kur është e përshtatshme.
Avujt. Goma prodhon tym të trashë, dhe goma vulkanizuar shton një erë të fortë që është e vështirë të injorohet por e lehtë të tolerohet. Shumica poliuretanike çliron avuj që duhet të kapen në burimin e tyre. Avujt e bazuar në klor të shumicës neopren dhe PVC nuk duhet të procesohen fare.
Dëmtimi i makines. Avullimet e bazuar në klorinë janë korrozive për pjesët e makinës dhe optikën. Përshkuesi me ngjitësi mund të lëshojë mbetje ngjitëse në shtegun e dyshekut dhe në lenten, gjë që zvogëlon cilësinë e prerjes në çdo punë të ardhshme, jo vetëm në atë me pëshkun.
Procedura për këto materiale është e shkurtër: konfirmoni materialin, konfirmoni se sistemi i nxjerrjes funksionon me performancë maksimale, mbani tavolinën të pastër nga copat e tepërta dhe mos lini kurrë makinen të punojë pa supervizion. Pas një pune me pëshk, kontrolloni tavolinën për shpërthime të fshehura para se të largoheni nga makina.
Shumica e humbjeve në këtë kategori rezulton nga supozimi se materiale të buta janë materiale të thjeshta.
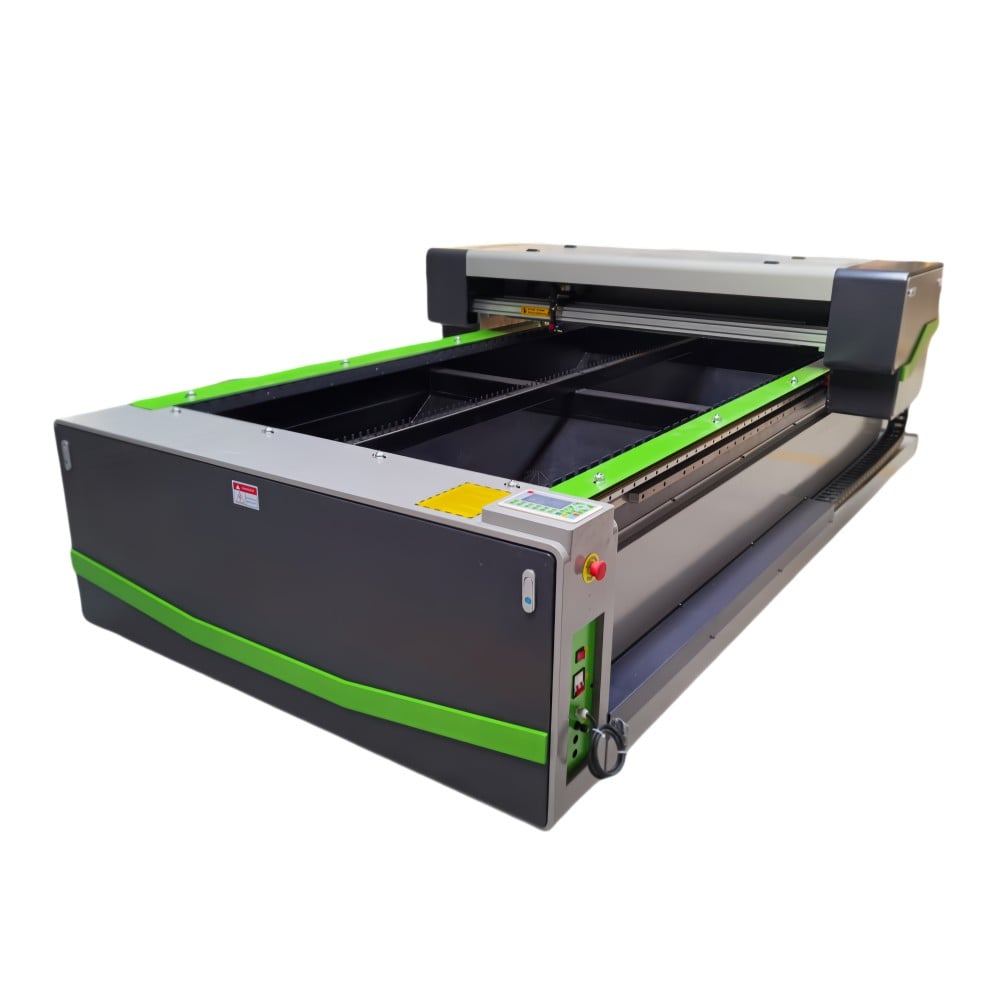
Goma dhe shumëkëndëshi janë mes materialeve që tashmë janë të listuara për platformën X1325, dhe kërkesat që ato imponojnë janë specifike.
Zona e punës. Punimi i shumëkëndëshit përfshin inserte të mëdha të paketimit dhe tapete, ndërsa prodhimi i fletave hermetizuese përfshin shumë pjesë të vogla, të vendosura ngushtë njëra në tjetrën. Mingxing Laser ofron format me shtresë të rrafshët në madhësitë 6090, 1390, 1610 dhe 1325, kështu që zona e punës mund të ndiqet sipas madhësisë së pjesëve që prodhohen aktualisht.
Kontrolli i fuqisë. Asnjëra nga këto materiale nuk ka nevojë për sasi të mëdha energjie; shumëkëndëshi ka nevojë për shumë pak. Vlera e një furnizimi të energjisë të kontrolluar është saktësia në daljen e ulët, jo fuqia maksimale, dhe konfigurimet standarde prej 100W, 130W dhe 150W janë të përshtatura me punën duke kontrolluar energjinë e dorëzuar, jo duke punuar në kulmin e gamës.
Trashësia e materialit. Blloqet e shumëfllashta dhe fletat e trasha gomë janë të zakonshme në këtë kategori. Platforma e levitimit magnetik X1325 suporton një trashësi maksimale hyrëse prej rreth 45 mm, e cila lejon përpunimin e blloqeve më të trasha pa i ndarë ato në shtresa.
Cilësia e lëvizjes. Shpejtësia konstante e kalimit kontrollon drejtpërdrejt cilësinë e skajeve në të dyja materiale, në mënyra të kundërta. Në X1325, një sistem i levitimit magnetik me motor linear në boshtin X/Y ofron një shpejtësi maksimale të lëvizjes së shpejtë prej deri në 1 m/s me saktësi të përsëritjes së pozicionimit prej deri në 0,05 mm, e cila suporton kalimet e shpejta dhe të barabarta që kërkon shumëfllashti.
Rrjedhën. Prodhimi i fletave të mbajtjes dhe i inserteve është i përsëritur. Një konfigurim me dy rreze lejon që dy operacione të ekzekutohen paralelisht në të njëjtën platformë, dhe kur pjesët presen nga materiali i shtypur ose i shënuar paraprakisht, një sistem pozicionimi me kamerë ndihmon në përshtatjen e çdo prerje me formatin ekzistues.
Ekstraktim. Tyma e gomës dhe avujt e shumëçelulës janë arsyet kryesore pse sistemi i nxjerrjes duhet të jetë i përshtatur me materialin dhe ciklin e punës. Për materiale që përmbajnë klor, zgjidhja e saktë nuk është filtrimi më i mirë; është shmangja e plotë e përpunimit të tyre.
Detajet e konfigurimit më sipër janë marrë nga dokumentacioni i publikuar produktit dhe teknik për modelet respektive. Zgjedhja përfundimtare duhet të bëhet në bazë të llojit të materialit, trashësisë së fletës ose bllokut dhe prodhimit ditore.
Goma dhe shumëçelula duket se janë materiale të lehta, por sjellja e tyre është si dy problema të ndryshme inxhinierike. Qasja e dobishme është t'i ndajmë ato nga fillimi.
Konfirmoni materialin para çdo gjëje tjetër, sepse gomat dhe shumëçelulat që përmbajnë klor nuk duhet të përpunohen kurrë, ndërsa shumëçelula e poliuretanit nuk duhet të lihet kurrë pa mbikëqyrje. Prerja e gomës kërkon energji të mjaftueshme për të ndarë qartë pa ngrohje të vazhdueshme, ndërsa prerja e shumëçelulës duhet të bëhet shpejt dhe me forcë të vogël që struktura e qelizave të ruhet.
Për dyqanet që prodhojnë fletat e mbajtjes dhe pjesët e mbushjes së paketimit, hapi praktik i parë është një hapa i matur: prerja e një pjese provë, matja e kerfit të vërtetë në fletën e përfunduar, jo në vizatim, dhe regjistrimi i parametrave që prodhuan një pjesë që mbyll ose përshtatet me sukses.
 Lajme të nxehta
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser është një prodhues i udhëheqës i makinerive me laser me bazë në Kinë, i cili ofron prerës CO2 me laser, makina për prerje me laser të fibërave, routerë CNC, ngjitës me laser dhe makina për shënim me laser. Zgjidhje të personalizuara OEM/ODM janë të disponueshme. Merrni një ofertë sot!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Politikën e Privatësisë

 EN