- Главная
- Продукция
- Применение
- Видео
- О нас
- Новости
- Связаться с нами
Резину и пеноматериалы обычно объединяют в одну группу, поскольку оба материала мягкие, неметаллические и легко режутся на CO₂-лазере. Такая группировка удобна, но вводит в заблуждение.
Резина — это эластомер. Она плотная, восстанавливает свою форму и, как правило, вулканизирована, то есть её свойства заданы химическим процессом, который лазер не может отменить. Резка резины — это подлинный термический процесс разделения, а качество кромки зависит от скорости прохождения лазерного луча сквозь материал.
Пеноматериалы в основном состоят из воздуха. Расширенный полиэтилен, этиленвинилацетат (EVA), вспененный полиэтилен (EPE) и пенополиуретан — это пластмассы, структура которых в значительной степени газообразна. Материала для резки здесь очень мало, поэтому энергозатраты составляют лишь небольшую долю от тех, что требуются для дерева или ДСП.
Это различие имеет значение в обоих направлениях. Пена режется при настолько низких уровнях энергии, что основной риск — это перерез, а не недорез, тогда как резина требует достаточного количества энергии для чистого разделения без размазывания.
Существует третье различие — оно определяет, безопасно ли вообще запускать данную задачу. Некоторые виды резины и пены содержат хлор, а некоторые пены специально разработаны так, чтобы тлеть. Идентификация материала должна быть проведена до того, как материал попадёт на рабочее поле, а не после.
Большинство проблем при обработке резины и пены возникают из-за того, что неизвестный материал воспринимают как знакомый.
Полиуретановая пена — самый наглядный пример. Её легко резать, и край выглядит удовлетворительно, именно поэтому операторы часто недооценивают её опасность. Открытая полиуретановая пена может продолжать тлеть внутри после того, как лазерный луч уже переместился дальше, причём внешний вид разреза никак не предупреждает об этом.
Материалы, содержащие хлор, представляют собой другую жёсткую границу. Неопрен (полихлоропрен) и ПВХ или виниловая пена выделяют хлорсодержащие пары, опасные для оператора и коррозионно-активные по отношению к оборудованию, поэтому их нельзя обрабатывать лазером независимо от качества реза.
Два строгих правила в этой таблице — это не предпочтения процесса. Резиновые материалы и поролоны, содержащие хлор, должны быть идентифицированы и исключены до загрузки; любой поролон с неизвестной формулой следует считать пожароопасным до проведения испытаний под наблюдением.
Резина и поролон находятся на противоположных концах одной и той же компромиссной шкалы.
Для резины риск связан с остаточным теплом. Медленный проход сохраняет энергию в материале, который уже отделился, что приводит к липкой, размазанной кромке, запаху и — в случае наполненной резины — видимой зоне термического воздействия вдоль линии реза. Более толстые листы резины зачастую лучше обрабатываются контролируемым многократным проходом, чем одним тяжёлым проходом.
Для пены риск противоположный. Пена содержит настолько мало материала, что избыточная энергия разрушает её ячеистую структуру, в результате чего край получается закруглённым или «вогнутым», а не чётким. Для резки пены требуются низкая энергия и высокая скорость перемещения; при этом переусиление проявляется гораздо заметнее, чем недостаток мощности.
Ещё два параметра имеют значение для обоих материалов:
Производство резины и поролона включает три отдельные операции, которые не следует путать друг с другом.
Гравировка резины является одной из старейших областей применения лазеров и по-прежнему остаётся эффективной. Резиновый лист подвергается гравировке, а не резке; выгравированные углубления формируют рельефную поверхность штампа. Материал гравируется чётко и с высокой точностью, а процесс исключает затраты на изготовление инструментов, необходимые при традиционном производстве штампов.
Резка прокладок является функциональным применением, где результат определяется допусками. Контур и отверстия под болты или патрубки следует измерять непосредственно на готовой детали, а не ориентироваться на чертёж, поскольку работоспособность прокладки зависит от ширины реза.
Сквозная резка поролона с клеевым слоем является технологией производства, а не резки. Лазер прорезает слой пены и останавливается на подложке, оставляя детали на едином несущем листе, что устраняет необходимость индивидуальной обработки отдельных элементов. Для этого требуются клей и подложка, совместимые с лазерной обработкой.
Резина и поролон создают три риска, и все три можно контролировать при соблюдении стандартных мер предосторожности.
Возгоранию. Поролон состоит в основном из воздуха, поэтому тепло быстро распространяется по нему, а обрезки поролона представляют собой значительную нагрузку топлива на рабочем столе станка. Поролон на основе полиуретана может тлеть изнутри после прохождения лазерного луча, то есть работа, которая выглядит завершённой, может продолжать гореть. Обработка резины и поролона требует постоянного наблюдения от начала до конца, а рабочий стол и путь отвода отработанных газов необходимо очищать по фиксированному графику, а не по мере удобства.
Дым. Резина выделяет густой дым, а вулканизированная резина добавляет резкий запах, который трудно не заметить, но легко привыкнуть к нему. Пары полиуретанового поролона необходимо улавливать непосредственно в месте их образования. Неопрен и ПВХ-поролон выделяют хлорсодержащие пары и не подлежат обработке в принципе.
Повреждение станка. Пары на основе хлора разъедают компоненты машины и оптику. Пеноматериал с клеевой основой может оставлять клеевой осадок на пути сопла и на линзе, что ухудшает качество резки при каждой последующей обработке — не только при резке пеноматериала.
Процедура обработки этих материалов проста: подтвердите тип материала, убедитесь, что система отвода дыма работает на полную мощность, поддерживайте рабочее поле в чистоте, не допускайте скопления обрезков, и никогда не оставляйте станок без присмотра во время работы. После резки пеноматериала перед тем, как покинуть станок, проверьте рабочее поле на наличие скрытых тлеющих угольков.
Большая часть отходов в этой категории возникает из-за предположения, что мягкие материалы — это простые материалы.
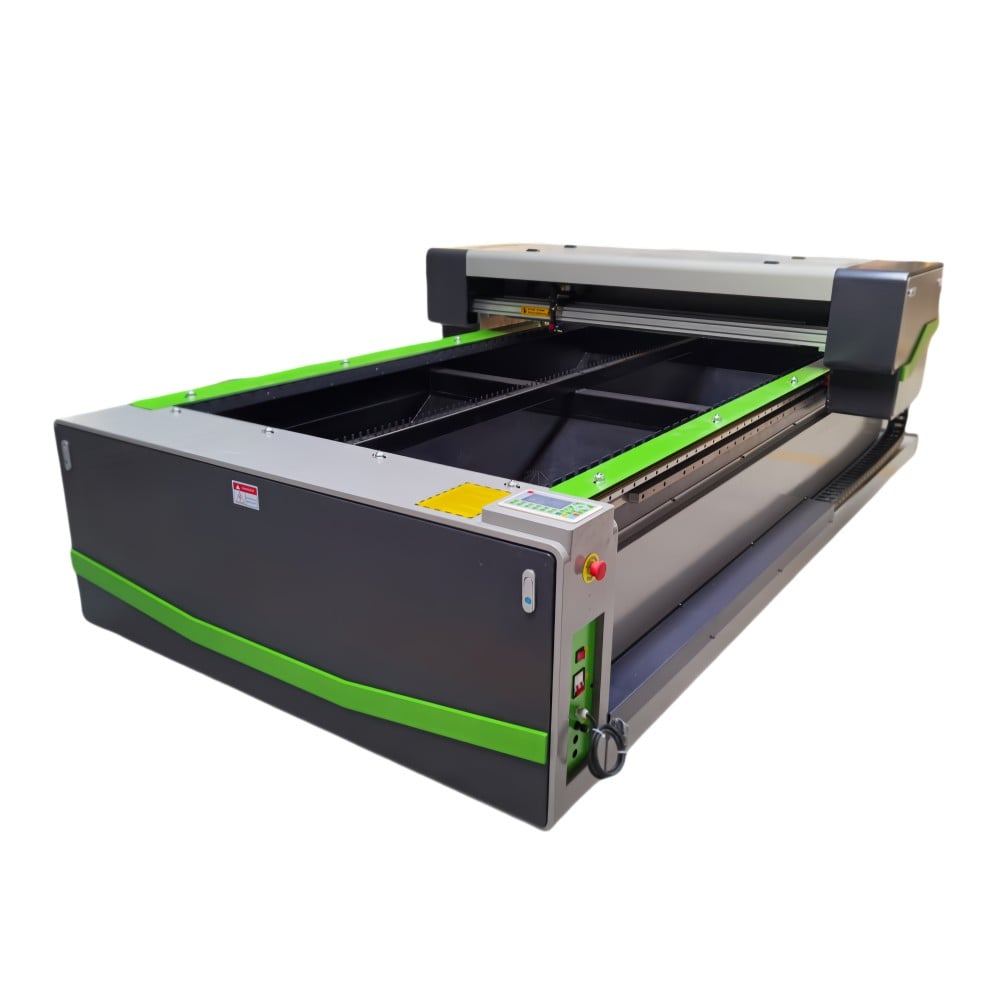
Резина и поролон уже включены в перечень материалов, совместимых с платформой X1325, и предъявляют к станции специфические требования.
Рабочая область. Обработка поролона включает изготовление крупных упаковочных вставок и ковриков, тогда как производство прокладок требует резки множества мелких деталей, плотно уложенных друг возле друга. Компания Mingxing Laser предлагает плоскопараллельные станции форматов 6090, 1390, 1610 и 1325, поэтому рабочая зона может соответствовать реальным габаритам изготавливаемых деталей.
Контроль мощности. Для обработки ни одного из этих материалов не требуется большое количество энергии; поролону требуется её крайне мало. Ключевое преимущество регулируемого источника питания — это точность при низком уровне выходной мощности, а не достижение максимальной мощности в ваттах; стандартные конфигурации на 100 Вт, 130 Вт и 150 Вт подбираются под конкретную задачу за счёт контроля подаваемой энергии, а не за счёт работы на пределе диапазона.
Толщина материала. Пенопластовые блоки и толстые резиновые листы часто используются в этой категории. Магнитная платформа X1325 с левитацией поддерживает максимальную толщину загрузки примерно 45 мм, что позволяет обрабатывать более толстые блоки без их разделения на слои.
Качество перемещения. Постоянная скорость перемещения напрямую определяет качество кромок обоих материалов, но по-разному. На станке X1325 линейные двигатели магнитной левитации по осям X/Y обеспечивают максимальную скорость быстрого перемещения до 1 м/с и точность повторного позиционирования до 0,05 мм, что обеспечивает быстрые и равномерные проходы, требуемые при обработке пеноматериалов.
Производительность. Производство прокладок и вставок носит повторяющийся характер. Двухлучевая конфигурация позволяет одновременно выполнять две операции на одной платформе; если детали вырезаются из напечатанного или предварительно размеченного материала, система позиционирования с камерой помогает точно совместить каждый рез с существующим расположением.
Добыче. Дым от резины и пары от пеноматериалов — главная причина, по которой система отвода должна подбираться с учётом типа материала и цикла эксплуатации. Для материалов, содержащих хлор, правильное решение — не улучшение фильтрации, а полный отказ от их обработки.
Указанные выше конфигурационные параметры взяты из опубликованной продукции и технической документации соответствующих моделей. Окончательный выбор должен основываться на типе материала, толщине листа или заготовки и суточном объёме выпуска.
Резина и пеноматериалы выглядят простыми в обработке, но представляют собой две совершенно разные инженерные задачи. Целесообразно сразу разделять их при планировании.
Сначала обязательно подтвердите тип материала: резину и пеноматериалы, содержащие хлор, категорически запрещено обрабатывать; пенополиуретан нельзя оставлять без присмотра. Режьте резину с достаточной мощностью для чистого разделения без избыточного нагрева, а пеноматериал — быстро и с лёгким нажимом, чтобы сохранить целостность ячеистой структуры.
Для мастерских, изготавливающих прокладки и вставки для упаковки, первый практический шаг — это измерение: вырежьте пробную деталь, измерьте фактическую ширину реза на готовой прокладке, а не по чертежу, и зафиксируйте настройку, которая обеспечила получение детали, действительно обеспечивающей герметичность или точную посадку.
 Свежие новости
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser — ведущий китайский производитель лазерных станков, предлагающий CO2-лазерные станки для резки, волоконные лазерные станки для резки, ЧПУ-фрезерные станки, лазерные сварочные аппараты и станки для лазерной маркировки. Доступны индивидуальные OEM/ODM-решения. Запросите коммерческое предложение уже сегодня!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN