Rubber en spons word gewoonlik saam gegroepeer omdat albei sag is, albei nie-metalies is en albei maklik met ’n CO₂-laser gesny kan word. Daardie groepering is gerieflik maar misleidend.
Rubber is ’n elastomeer. Dit is dig, dit herstel sy vorm en dit word gewoonlik gevulkaniseer, wat beteken dat sy eienskappe deur ’n chemiese proses vasgestel is wat die laser nie kan ongedoen maak nie. Die sny van rubber is ’n werklike termiese skeidingsproses, en die randkwaliteit hang af van hoe vinnig die straal deur die materiaal gaan.
Spons bestaan meestal uit lug. Uitgebreide polietileen, EVA, EPE en poliuretaanspons is plastieke waarvan die struktuur hoofsaaklik gas is. Daar is baie min materiaal om te sny, dus is die energieverbruik ’n breukdeel van wat hout of MDF benodig.
Daardie verskil tel in beide rigtings. Skum sny by energievlakke wat so laag is dat die hoofrisiko oorsnying eerder as ondersnying is, terwyl rubber genoeg energie benodig om skoon te skei sonder dat dit smeer.
Daar is 'n derde verskil, en dit is die een wat bepaal of 'n taak veilig uitgevoer kan word of nie. Sommige rubber- en skumsoorte bevat chloor, en sommige skumsoorte is spesifiek ontwikkel om te gloei. Die identiteit van die materiaal moet vasgestel word voordat dit die bed bereik, nie daarna nie.
Die meeste probleme met die verwerking van rubber en skum gaan terug na die behandeling van 'n onbekende materiaal asof dit 'n bekende een is.
Polietileenuretaanskum is die duidelikste voorbeeld. Dit sny maklik en die rand lyk aanvaarbaar, wat presies hoekom operateurs dit onderskat. Oop-sel polietileenuretaanskum kan intern voortgaan om te gloei nadat die straal beweeg het, op 'n manier waarvan die visuele voorkoms van die sny geen waarskuwing gee nie.
Chlorien-bevattende materiale is die ander harde grens. Neopreen (polichloropreen) en PVC- of viniel-skuim vryst chlorien-gebaseerde damp wat gevaarlik vir die bediener is en korrosief vir die masjien, dus kan nie een van hierdie op 'n lasersnider verwerk word nie, ongeag hoe goed hulle sny nie.
Die twee streng reëls in daardie tabel is nie prosesvoorkeure nie. Gomme en skumme wat chloor bevat, moet geïdentifiseer en uitgesluit word voordat hulle gelaai word, en enige skum waarvan die samestelling onbekend is, moet behandel word as ’n vuurrisiko totdat dit onder toesig getoets is.
Gom en skum lê aan teenoorgestelde punte van dieselfde kompromis.
By gom is die risiko hitte wat bly hang. ’n Langsame deurgang laat energie in die materiaal wat reeds geskei is, wat ’n klewerige, versmeerde rand, ’n reuk en by gevulde gom ’n sigbare hitte-geaffekteerde sone langs die snyding veroorsaak. Dikker gomplate word dikwels beter hanteer met beheerde veelvuldige deurgange eerder as met een swaar deurgang.
Vir skum is die risiko die teenoorgestelde. Skum het so min materiaal dat oormatige energie die selstruktuur laat instort, wat 'n geronde of 'ingestamp' rand laat bly in plaas van 'n skerp een. Skum vereis lae energie en vinnige beweging, en dit reageer baie meer sigbaar op oormatige krag as op onvoldoende krag.
Twee verdere veranderlikes is belangrik vir beide materiale:
Die vervaardiging van rubber en skum maak gebruik van drie verskillende bewerkings, en hulle moet nie met mekaar verwar word nie.
Gravure op rubber is een van die oudste laser-toepassings wat bestaan, en dit bly ’n goeie een. Rubberplate word gegravureer, nie gesny nie, en die gegravureerde inkerving word die reliëfoppervlak van ’n stempel. Die materiaal word met skerp definisie gegravureer, en die proses verwyder die gereedskapkoste wat tradisionele stempelvervaardiging vereis het.
Sny van pakstukke is ’n funksionele toepassing waarby toleransie die resultaat bepaal. Die kontuur sowel as die bout- of poortgate moet teenoor die voltooide onderdeel gemeet word, nie net volgens die tekening aanvaar nie, omdat pakstukprestasie van die snybreedte afhang.
Oppervlak-sny van skum met kleefagterkant is ’n vervaardigingstegniek eerder as ’n snytegniek. Die laser sny deur die skumlaag en stop by die voering, wat die dele op een draerblad laat staan, wat die behoefte aan individuele hantering van los stukke verwyder. Dit vereis dat die kleefstof en die voering laser-gekompatibel moet wees.
Rubber en skum werk konsentreer drie risiko's, en al drie is bestuurbaar met gewone dissipline.
Vuur. Skum bestaan meestal uit lug, dus hitte versprei gou daarin, en skum-afvalstukke vorm 'n aansienlike brandstoflading op die masjienbed. Poliuretaan-skum kan binne-in gloei nadat die straal verbygegaan het, wat beteken dat 'n taak wat voltooi lyk, miskien nie klaarbrand nie. Skum- en rubberwerk moet van begin tot einde toe toesig gehou word, en die bed en uitvoerpad moet volgens 'n vasgestelde rooster geskoon word eerder as wanneer dit gerieflik is.
Rook. Rubber produseer dik rook, en gevulkaniseerde rubber voeg 'n sterk reuk by wat moeilik om te ignoreer is maar maklik om te verdra. Poliuretaan-skum vrystel dampe wat by die bron gevang moet word. Neopreen- en PVC-skum vrystel chloor-gebaseerde dampe en mag glad nie verwerk word nie.
Masjienbeskadiging. Chlorien-gebaseerde dampe is korrosief vir masjienkomponente en optika. Selfklevende skum kan selfklevende residu in die spuitpad en op die lens laat afset, wat die snykwaliteit vir elke daaropvolgende taak verswak – nie net vir die skumtaak nie.
Die prosedure vir hierdie materiale is kort: bevestig die materiaal, bevestig dat uitvoer by volle vermoë werk, hou die bed skoon van afsnystukke, en laat die masjien nooit onbewaak loop nie. Na 'n skumtaak moet jy die bed vir verborge kooltjies nagaan voordat jy die masjien verlaat.
Die meeste afval in hierdie kategorie is die gevolg van die aanname dat sagte materiale eenvoudige materiale is.
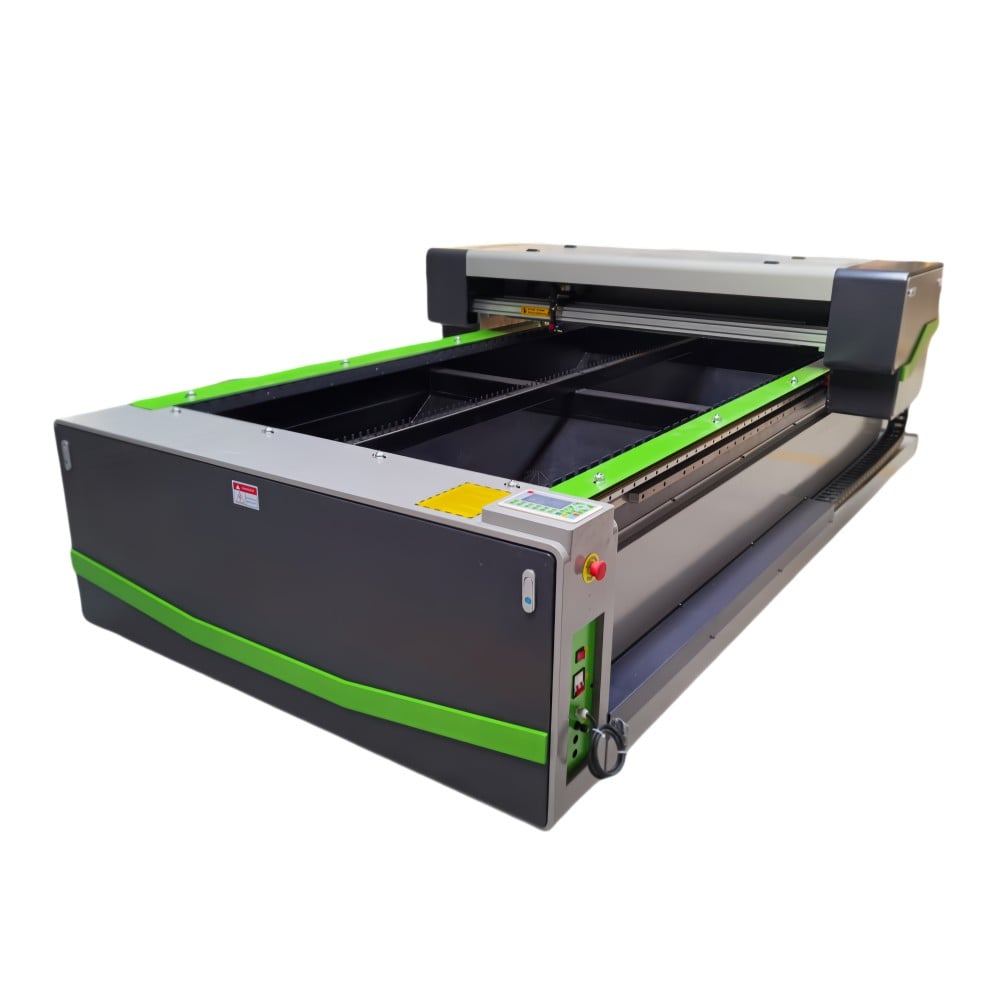
Rubber en skuim is reeds onder die materiale wat vir die X1325-platform gelys word, en die vereistes wat hulle stel, is spesifiek.
Werkarea. Skuiumwerk sluit groot verpakkinginsetstukke en matjies in, terwyl pakstukproduksie baie klein, nou saamgevoegde dele behels. Mingxing Laser bied platbedformate in die groottes 6090, 1390, 1610 en 1325 aan, sodat die werkarea aan die werklike grootte van die dele wat vervaardig word, aangepas kan word.
Kragbeheer. Geen van die twee materiale het groot hoeveelhede energie nodig nie; skuim benodig baie min. Die waarde van ’n beheerde kragvoorsiening hier is presisie by lae uitset eerder as maksimum watt, en die standaard 100 W, 130 W en 150 W konfigurasies word aan die taak aangepas deur die gelewerde energie te beheer eerder as om by die boonste punt van die reeks te werk.
Materiaaldikte. Skuimblokkies en dik rubberplate is algemeen in hierdie kategorie. Die X1325-magnetiese-swerkragplatform ondersteun ’n maksimum toevoerdikte van ongeveer 45 mm, wat dit moontlik maak om dikker blokkies te verwerk sonder om hulle in lae te verdeel.
Bewegingskwaliteit. Konsekwente deurvoerspoed beheer direk randkwaliteit op beide materiale, maar op teenoorgestelde maniere. Op die X1325 lewer ’n X/Y-as lineêre-motor magnetiese-swerkragstelsel ’n maksimum vinnige bewegingsspoed van tot 1 m/s met herhaalbare posisioneringsakkuraatheid van tot 0,05 mm, wat die vinnige, eenvormige deurgange ondersteun wat skuim vereis.
Deurset. Drukstuk- en insetproduksie is herhalend. ’n Dubbele-stralerkonfigurasie laat twee bewerkings toe om gelyktydig op dieselfde platform te werk, en waar dele uit gedrukte of vooraf gemerkte materiaal gesny word, help ’n kamera-posisioneringsstelsel om elke snyding by die bestaande uitleg uit te ly.
Uitneem. Rubberrook en skumdampe is die primêre rede hoekom afskakeling na die materiaal en werkssiklus moet ontwerp word. Vir materiale wat chloor bevat, is die korrekte keuse nie beter filters nie; dit is om dit glad nie te verwerk nie.
Die bogenoemde konfigurasiedetails is geneem uit die gepubliseerde produk- en tegniese dokumentasie vir die onderskeie modelle. Die finale keuse moet gebaseer word op die tipe materiaal, die dikte van die plaat of blok, en die daaglikse uitset.
Rubber en skum lyk soos maklike materiale, maar gedra hulle soos twee verskillende ingenieursprobleme. Die nuttige benadering is om hulle vanaf die begin af te skei.
Bevestig die materiaal voor enigiets anders, want rubber en skum wat chloor bevat, moet nooit verwerk word nie, en poliuretaanskum moet nooit onbewaak gelaat word nie. Sny rubber met genoeg energie om skoon te skei sonder dat hitte lank aanhou, en sny skum vinnig en lig sodat die selstruktuur behou bly.
Vir winkels wat pakkinge en verpakkingstoepassings vervaardig, is die praktiese eerste stap ’n gemeet een: sny ’n toetsdeel, meet die werklike kerf op die voltooide pakking eerder as op die tekening, en neem die instelling wat ’n deel wat werklik verseël of pas, gelewer het, aan.
 Warm Nuus
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser is 'n toonaangewende lasersmasjienvervaardiger met setel in China wat CO2-lasersnyers, vesel-lasersnysmasjiene, CNC-snyers, laserslasmasjiene en -merktoestelle aanbied. OEM/ODM-aangepaste oplossings beskikbaar. Kry vandag nog 'n offerte!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. PRIVAATHEIDSBELIGTING

 EN