Gumu a penу zvyčajne zaraďujeme do tej istej skupiny, pretože obe sú mäkké, obe nie sú kovové a obe sa ľahko režú CO₂ laserom. Toto zoskupenie je pohodlné, ale zároveň mýliace.
Guma je elastomér. Je hustá, obnovuje svoj tvar a zvyčajne je vulkanizovaná, čo znamená, že jej vlastnosti boli stanovené chemickým procesom, ktorý laser nedokáže zvrátiť. Rezanie gumy je skutočný tepelný separačný proces a kvalita rezu závisí od toho, ako rýchlo lúč prejde materiálom.
Pena pozostáva väčšinou zo vzduchu. Rozšírený polyetylén, EVA, EPE a polyuretánová pena sú plasty, ktorých štruktúra je v podstate plynná. Množstvo skutočného materiálu na rezanie je veľmi malé, preto je potrebná energia len zlomkom energie potrebnej na rezanie dreva alebo MDF.
Tento rozdiel má význam v oboch smeroch. Penové materiály sa režú pri tak nízkych úrovniach energie, že hlavným rizikom je preseknutie, nie nedoseknutie, zatiaľ čo gumy vyžadujú dostatočné množstvo energie na čisté oddelenie bez rozmazania.
Existuje tretí rozdiel, a práve on rozhoduje o tom, či je daná úloha vôbec bezpečné spustiť. Niektoré gumičky a penové materiály obsahujú chlór a niektoré penové materiály sú formulované tak, aby sa dymili. Identita materiálu sa musí určiť ešte predtým, než sa materiál dostane na pracovnú plochu, nie až potom.
Väčšina problémov pri spracovaní gumy a penových materiálov sa dá stiahnuť k tomu, že sa neznámy materiál považuje za známy.
Polyuretánová pena je najjasnejším príkladom. Ľahko sa reže a rez vyzerá akceptovateľne – práve preto ju operátori podceňujú. Otvorená polyuretánová pena môže po odchode lúča pokračovať vo vnútornom dymení, pričom vizuálny vzhľad rezu neposkytuje žiadne varovanie.
Chlor obsahujúce materiály sú ďalšou pevnou hranicou. Neopren (polychlórpropén) a PVC alebo vinylová pena uvoľňujú závadné chlórové výpary, ktoré sú nebezpečné pre obsluhu a korozívne pre stroj, preto sa žiadny z týchto materiálov nedá spracovať laserom bez ohľadu na to, ako dobre sa režú.
Dve pevné pravidlá v tejto tabuľke nie sú len preferenciami procesu. Gumy a peny obsahujúce chlór sa musia identifikovať a vylúčiť ešte pred načítaním do stroja a akýkoľvek typ peny s neznámym zložením sa musí považovať za riziko požiaru, kým nebude pod dozorom odborníka podrobená skúške.
Guma a pena predstavujú dva extrémy toho istého kompromisu.
Pri gume ide o riziko prebytočného tepla, ktoré sa udržiava v materiáli. Pomalý pohyb laserového lúča spôsobuje, že sa tepelná energia udržiava v materiáli, ktorý už bol oddelený, čo vedie k lepkavým a rozmazaným okrajom, výraznému zápachu a pri gumách so vplnkami k viditeľnej tepelne postihnuté oblasti pozdĺž rezu. Hrúbšie gumové dosky sa často lepšie spracúvajú viacnásobnými prechodmi s presne nastavenou energiou ako jediným intenzívnym prechodom.
Pri penovom materiáli je riziko opačné. Penový materiál obsahuje tak málo látky, že nadbytok energie spôsobí kolaps bunkovej štruktúry a namiesto ostrého okraja vznikne zaoblené alebo „zhrnuté“ okrajové plochy. Pri penovom materiáli sa vyžaduje nízka energia a rýchly pohyb, pričom reakcia na nadmerný výkon je viditeľnejšia ako na nedostatočný výkon.
Dva ďalšie faktory sú dôležité pre oba materiály:
Výroba gumy a peny zahŕňa tri odlišné operácie, ktoré sa navzájom nesmú zamieňať.
Gravírovanie gumy je jednou z najstarších existujúcich laserových aplikácií a stále je vhodnou metódou. Guma sa gravíruje, nie reže, a vyrytý zárez tvorí reliéfny povrch pečiatky. Materiál sa gravíruje s čistou definíciou a tento proces eliminuje náklady na nástroje, ktoré boli potrebné pri tradičnej výrobe pečiatok.
Rezanie tesniacich podložiek je funkčnou aplikáciou, kde výsledok určuje tolerancia. Kontúra a otvory pre skrutky alebo prípojky sa musia merať na hotovom výrobku, nie sa majú predpokladať zo výkresu, pretože výkon tesniacej podložky závisí od šírky rezu (kerfu).
Polorezanie peny s lepiacou vrstvou je výrobná technika, nie rezná technika. Laser prekrája vrstvu peny a zastaví sa pri podložke, čím zostanú diely na jednom nosnom plechu, čo eliminuje potrebu manipulovať s jednotlivými voľnými dielmi. Vyžaduje lepidlo a podložku kompatibilné s laserom.
Guma a pena sústreďujú tri riziká, pričom všetky tri sa dajú zvládnuť pravidelnou disciplínou.
Požiaru. Pena pozostáva väčšinou zo vzduchu, preto sa do nej teplo rýchlo šíri a odpadky z peny predstavujú významné množstvo paliva v strojovom ložisku. Polyuretánová pena môže po prechode lúča vnútorne tlieť, čo znamená, že úloha, ktorá vyzerá dokončená, nemusí byť skutočne dokončená horenia. Spracovanie gumi a peny je potrebné dohliadať od začiatku do konca a ložisko stroja aj odsávacia cesta sa musia čistiť podľa pevne stanoveneho harmonogramu, nie len vtedy, keď je to vhodné.
Párami. Guma vydáva hustý dym a vulkanizovaná guma navyše vydáva silný zápach, ktorý je ťažko ignorovateľný, ale ľahko znášateľný. Polyuretánová pena uvoľňuje výpary, ktoré je nutné zachytávať priamo v mieste ich vzniku. Neopréna a PVC pena uvoľňujú chlórové výpary a nesmú sa spracovávať vôbec.
Poškodenie stroja. Chlórne výpary poškodzujú strojné komponenty a optiku. Penové materiály s lepiacou vrstvou môžu zanechať lepidlový povlak v ceste trysky a na šošovke, čo zníži kvalitu rezu pri každej nasledujúcej práci, nie len pri rezaní peny.
Postup pri spracovaní týchto materiálov je stručný: potvrďte typ materiálu, uistite sa, že odsávanie funguje na plný výkon, udržiavajte pracovnú plochu voľnú od odpadu a nikdy nenechávajte stroj bez dozoru. Po rezaní peny skontrolujte pracovnú plochu na prítomnosť skrytých uhliek pred opustením stroja.
Väčšina odpadu v tejto kategórii vzniká z predpokladu, že mäkké materiály sú jednoduché materiály.
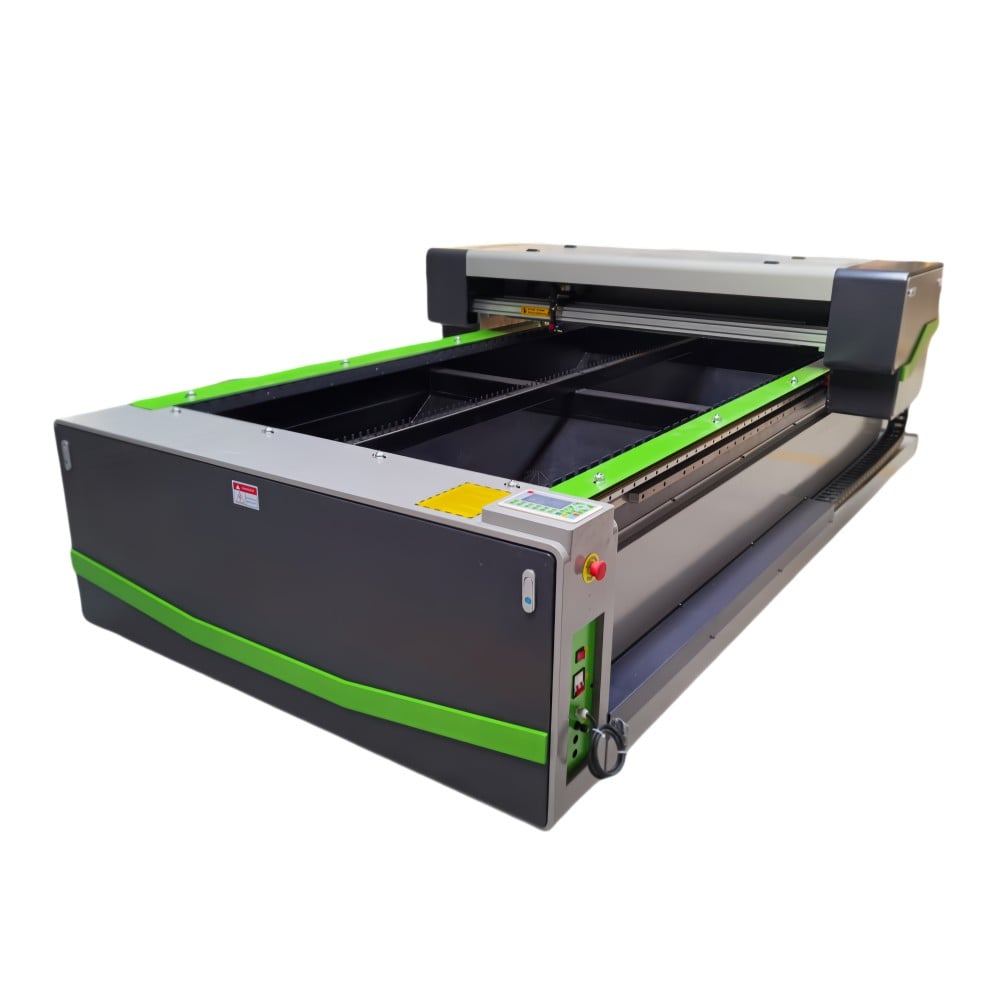
Guma a pena patria medzi materiály, ktoré sú už v zozname podporovaných materiálov pre platformu X1325, a požiadavky, ktoré kladú, sú špecifické.
Pracovná plocha. Spracovanie peny zahŕňa veľké vložky na obalovanie a matice, zatiaľ čo výroba tesniacich dosiek zahŕňa množstvo malých častí, ktoré sú tesne navzájom vnorené. Mingxing Laser ponúka rovinné formáty v rozmeroch 6090, 1390, 1610 a 1325, takže pracovná plocha môže byť prispôsobená skutočným rozmerom vyrábaných dielov.
Ovládanie výkonu. Ani jeden z týchto materiálov nepotrebuje veľké množstvo energie; pena potrebuje veľmi málo. Hodnota regulovanej napájacej jednotky spočíva v presnosti pri nízkom výkone, nie v maximálnom výkone, a štandardné konfigurácie 100 W, 130 W a 150 W sú prispôsobené konkrétnej úlohe reguláciou dodávanej energie namiesto prevádzky na maximálnej hranici rozsahu.
Hrúbka materiálu. Pena a hrubé gumové dosky sú v tejto kategórii bežné. Magnetická levitačná platforma X1325 umožňuje maximálnu hrúbku materiálu približne 45 mm, čo umožňuje spracovávať hrubšie bloky bez ich rozdeľovania na vrstvy.
Kvalita pohybu. Konštantná rýchlosť posuvu priamo ovplyvňuje kvalitu okrajov oboch materiálov, avšak opačným spôsobom. Na stroji X1325 zabezpečuje lineárny magnetický levitačný systém osí X/Y maximálnu rýchlosť rýchleho posuvu až 1 m/s a opakovateľnú presnosť polohovania až 0,05 mm, čo umožňuje rýchle a rovnomerne vykonané prejazdy potrebné pre penové materiály.
Výkon. Výroba tesniacich podložiek a vložiek je opakujúca sa. Dvojzväzková konfigurácia umožňuje paralelné vykonávanie dvoch operácií na tej istej platforme a v prípadoch, keď sú diely rezné z tlačeného alebo predoznačeného materiálu, pomáha kamerový systém na umiestnenie presne zaroviť každý rez podľa existujúceho rozmiestnenia.
Odstraňovanie. Kúriaci dym z gumy a výpary z peny sú hlavným dôvodom, prečo sa veľkosť odsávania má prispôsobiť materiálu a cyklu zaťaženia. Pri materiáloch obsahujúcich chlór nie je správnou voľbou lepšia filtrácia; správnou voľbou je ich vôbec nepreberať do spracovania.
Uvedené konfiguračné údaje sú prevzaté z publikovanej produktovej a technickej dokumentácie pre príslušné modely. Finálny výber by mal byť založený na type materiálu, hrúbke plechu alebo bloku a dennom výkone.
Guma a pena vyzerajú ako jednoduché materiály, no správajú sa ako dva odlišné inžinierske problémy. Užitočným prístupom je od začiatku ich navzájom oddeliť.
Potvrďte typ materiálu pred všetkým iným, pretože guma a pena obsahujúca chlór sa nesmie vôbec spracovávať a polyuretánová pena sa nesmie nikdy nechať bez dozoru. Režte gumu s dostatočnou energiou na čisté oddelenie bez zbytočného hromadenia tepla a penу rýchlo a ľahko, aby sa zachovala jej bunková štruktúra.
Pre obchody vyrábajúce tesniace dosky a vložky na balenie je praktickým prvým krokom opatrný postup: vyrežte testovací diel, odmerajte skutočnú šírku rezu na hotovej tesniacej doske namiesto kresby a zaznamenajte nastavenie, ktoré viedlo k výrobe dielu, ktorý skutočne tesní alebo sedí.
 Najnovšie správy
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser je popredný čínsky výrobca laserových strojov, ktorý ponúka CO2 laserové rezačky, vláknové laserové rezačky, CNC frézky, laserové zváracie stroje a označovacie stroje. K dispozícii sú tiež špeciálne riešenia v režime OEM/ODM. Požiadajte dnes o cenovú ponuku!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Zásady ochrany súkromia

 EN