রাবার এবং ফোমকে সাধারণত একসঙ্গে গোষ্ঠীভুক্ত করা হয়, কারণ উভয়ই নরম, উভয়ই অ-ধাতব এবং উভয়ই CO₂ লেজারে সহজে কাটা যায়। এই গোষ্ঠীভুক্তি সুবিধাজনক, কিন্তু ভ্রান্তিকর।
রাবার একটি ইলাস্টোমার। এটি ঘন, এর আকৃতি পুনরুদ্ধার করে এবং সাধারণত ভালকানাইজড, অর্থাৎ এর বৈশিষ্ট্যগুলি একটি রাসায়নিক প্রক্রিয়ার মাধ্যমে নির্ধারিত হয়েছিল যা লেজার বাতিল করতে পারে না। রাবার কাটা হলো একটি প্রকৃত তাপীয় বিচ্ছেদ প্রক্রিয়া, এবং কিনারার গুণগত মান নির্ভর করে বিমটি কত দ্রুত উপাদানটির মধ্য দিয়ে যায় তার উপর।
ফোম মূলত বাতাস। এক্সপান্ডেড পলিইথিলিন, EVA, EPE এবং পলিউরেথেন ফোম হলো প্লাস্টিক যার গঠন মূলত গ্যাসে গঠিত। কাটার জন্য খুব কম উপাদান থাকে, তাই শক্তির প্রয়োজন কাঠ বা MDF-এর চেয়ে অনেক কম।
ওই পার্থক্যটি উভয় দিকেই গুরুত্বপূর্ণ। ফোম এত কম শক্তিস্তরে কাটা হয় যে প্রধান ঝুঁকি হলো অতিরিক্ত কাটা, নয়তো অপর্যাপ্ত কাটা। অন্যদিকে, রাবার পরিষ্কারভাবে আলাদা করতে পর্যাপ্ত শক্তির প্রয়োজন, যাতে এটি লেপটে না যায়।
একটি তৃতীয় পার্থক্যও রয়েছে, যা নির্ধারণ করে যে কোনো কাজটি সম্পূর্ণরূপে নিরাপদে চালানো যাবে কিনা। কিছু রাবার ও ফোমে ক্লোরিন থাকে, এবং কিছু ফোম ধীরে ধীরে জ্বলে যাওয়ার জন্য তৈরি করা হয়। উপাদানটি কাটিং বেড-এ পৌঁছানোর আগেই এর পরিচয় নির্ধারণ করা আবশ্যিক—পরে নয়।
রাবার ও ফোম প্রক্রিয়াকরণের সমস্যাগুলোর অধিকাংশই অজানা উপাদানকে পরিচিত হিসেবে বিবেচনা করার ফলে ঘটে।
পলিউরেথেন ফোম এর সবচেয়ে স্পষ্ট উদাহরণ। এটি সহজেই কাটা যায় এবং কাটার প্রান্তটি গ্রহণযোগ্য দেখায়, ঠিক তাই অপারেটররা এটিকে অবমূল্যায়ন করেন। ওপেন-সেল পলিউরেথেন ফোম বিমটি চলে যাওয়ার পরেও ভিতরে ভিতরে ধীরে ধীরে জ্বলতে থাকতে পারে, যেখানে কাটার দৃশ্যমান রূপ কোনো সতর্কতা প্রদান করে না।
ক্লোরিনযুক্ত উপকরণগুলি অন্য একটি কঠোর সীমা। নিওপ্রিন (পলিক্লোরোপ্রিন) এবং পিভিসি বা ভিনাইল ফোম ক্লোরিন-ভিত্তিক ধোঁয়া নির্গত করে যা অপারেটরের জন্য বিপজ্জনক এবং মেশিনের জন্য ক্ষয়কারী, তাই লেজারে এগুলি প্রক্রিয়া করা যায় না—যদিও এগুলি কতটা ভালোভাবে কাটা যায় তার উপর নির্ভর করে না।
ওই টেবিলের দুটি কঠোর নিয়ম প্রক্রিয়ার পছন্দ নয়। ক্লোরিনযুক্ত রাবার ও ফোমগুলি লোড করার আগেই চিহ্নিত করে বাদ দিতে হবে, এবং যেকোনো ফোম যার ফর্মুলেশন অজানা, তাকে পরীক্ষা না করা পর্যন্ত আগুনের ঝুঁকি হিসেবে বিবেচনা করতে হবে—এটি তদারকির অধীনে পরীক্ষা করা হবে।
রাবার ও ফোম একই বাণিজ্যিক ভারসাম্যের বিপরীত প্রান্তে অবস্থিত।
রাবারের ক্ষেত্রে ঝুঁকি হলো অবশিষ্ট তাপ। ধীর গতিতে কাটলে শক্তি সেই উপাদানে থেকে যায় যা ইতিমধ্যে পৃথক হয়ে গেছে, ফলে একটি আঠালো, স্মিয়ার করা প্রান্ত, গন্ধ এবং পূরিত রাবারে কাটের বরাবর দৃশ্যমান তাপ-প্রভাবিত অঞ্চল তৈরি হয়। পুরু রাবার শীট একক ভারী পাসের চেয়ে নিয়ন্ত্রিত বহু-পাসে প্রায়শই ভালোভাবে পরিচালনা করা যায়।
ফোমের ক্ষেত্রে ঝুঁকি বিপরীত ধরনের। ফোমে এতটাই কম উপাদান থাকে যে, অতিরিক্ত শক্তি কোষ গঠনকে ভেঙে দেয়, ফলে স্পষ্ট কিনারা না হয়ে গোলাকার বা "ভেঙে পড়া" কিনারা তৈরি হয়। ফোমের জন্য কম শক্তি ও দ্রুত চলাচল প্রয়োজন, এবং এটি অতি-শক্তির প্রতি অতি-কম শক্তির তুলনায় অনেক বেশি স্পষ্টভাবে প্রতিক্রিয়া জানায়।
উভয় উপাদানের ক্ষেত্রে আরও দুটি পরিবর্তনশীল বিষয় গুরুত্বপূর্ণ:
রাবার এবং ফোম উৎপাদনে তিনটি আলাদা অপারেশন ব্যবহার করা হয়, এবং এগুলোকে একে অপরের সঙ্গে ভুল করা উচিত নয়
রাবার এনগ্রেভ করা এটি বিদ্যমান সবচেয়ে পুরনো লেজার অ্যাপ্লিকেশনগুলির মধ্যে একটি, এবং এখনও এটি ভালো একটি অ্যাপ্লিকেশন। রাবার শীট কাটা হয় না, বরং এনগ্রেভ করা হয়, এবং এনগ্রেভ করা খাঁজটি স্ট্যাম্পের রিলিফ পৃষ্ঠ গঠন করে। উপাদানটি স্পষ্ট সংজ্ঞা সহ এনগ্রেভ হয়, এবং এই প্রক্রিয়াটি ঐতিহ্যগত স্ট্যাম্প তৈরির জন্য প্রয়োজনীয় টুলিং খরচ বাদ দেয়
গ্যাসকেট কাটা এটি একটি কার্যকরী অ্যাপ্লিকেশন যেখানে সহনশীলতা (টলারেন্স) ফলাফল নির্ধারণ করে। চূড়ান্ত অংশের সঙ্গে কনটুর এবং বোল্ট বা পোর্ট গর্তগুলি মাপা উচিত, ড্রয়িং থেকে ধরে নেওয়া উচিত নয়, কারণ গ্যাসকেটের কার্যকারিতা কার্ফের উপর নির্ভর করে
আঠালো পৃষ্ঠযুক্ত ফোম কিস-কাট করা এটি একটা উৎপাদন প্রযুক্তি, কাটিং প্রযুক্তি নয়। লেজারটি ফোম স্তরের মধ্য দিয়ে কাটে এবং লাইনারের কাছে থেমে যায়, ফলে অংশগুলো একটি একক ক্যারিয়ার শীটের উপর স্থানে থাকে, যার ফলে আলাদা আলাদা খণ্ডগুলো হাতে নিয়ে কাজ করার প্রয়োজন হয় না। এটি আঠালো পদার্থ এবং লাইনারের লেজার-সামঞ্জস্যপূর্ণ হওয়া আবশ্যক।
রাবার এবং ফোম কাজ তিনটি ঝুঁকিকে কেন্দ্রীভূত করে, এবং সমস্ত তিনটি ঝুঁকিই নিয়মিত অনুশাসনের মাধ্যমে পরিচালনা করা যায়।
অগ্নি। ফোম মূলত বাতাস দিয়ে তৈরি, তাই তাপ দ্রুত এতে ছড়িয়ে পড়ে, এবং মেশিনের বেডে ফোমের অপচয় উপাদান একটি বড় জ্বালানি ভার সৃষ্টি করে। পলিউরেথেন ফোম বীম অতিক্রমের পরেও অভ্যন্তরীণভাবে ধীরে ধীরে জ্বলতে পারে, যার অর্থ একটি কাজ সম্পন্ন হয়েছে বলে মনে হলেও আসলে দহন প্রক্রিয়া শেষ হয়নি। রাবার ও ফোম কাজ শুরু থেকে শেষ পর্যন্ত তদারকি করা আবশ্যিক, এবং বেড ও বায়ু নিষ্কাশন পথ সুবিধামতো নয়, বরং নির্দিষ্ট সময়সূচী অনুযায়ী পরিষ্কার করা হবে।
ধোঁয়া. রাবার ঘন ধোঁয়া উৎপন্ন করে, এবং ভালকানাইজড রাবার একটি তীব্র গন্ধ ছড়ায় যা উপেক্ষা করা কঠিন কিন্তু সহ্য করা সহজ। পলিউরেথেন ফোম থেকে নির্গত ধোঁয়া উৎসেই ধরা হতে হবে। নিওপ্রিন এবং পিভিসি ফোম ক্লোরিন-ভিত্তিক ধোঁয়া ছাড়ে এবং এগুলো সম্পূর্ণরূপে প্রক্রিয়া করা যাবে না।
মেশিনের ক্ষতি। ক্লোরিন-ভিত্তিক ধোঁয়া মেশিনের উপাদান এবং অপটিক্সের জন্য ক্ষয়কারী। আঠালো ফোম নজল পথ এবং লেন্সে আঠা অবশিষ্টাংশ রেখে দিতে পারে, যা পরবর্তী প্রতিটি কাজের কাটিং মানকে হ্রাস করে—শুধুমাত্র ফোমের কাজটি নয়।
এই উপাদানগুলির জন্য পদ্ধতিটি সংক্ষিপ্ত: উপাদানটি নিশ্চিত করুন, এক্সট্র্যাকশন সম্পূর্ণ কার্যকর কিনা তা নিশ্চিত করুন, বেডটি অফকাট থেকে মুক্ত রাখুন এবং কখনও মেশিনটি অনুপস্থিত অবস্থায় চালু রাখবেন না। ফোমের কাজ শেষ করার পর, মেশিন ছাড়ার আগে বেডে লুকিয়ে থাকা অগ্নিশিখা পরীক্ষা করুন।
এই শ্রেণির অধিকাংশ বর্জ্যই নরম উপাদানগুলিকে সহজ উপাদান বলে ধরে নেওয়ার ফলাফল।
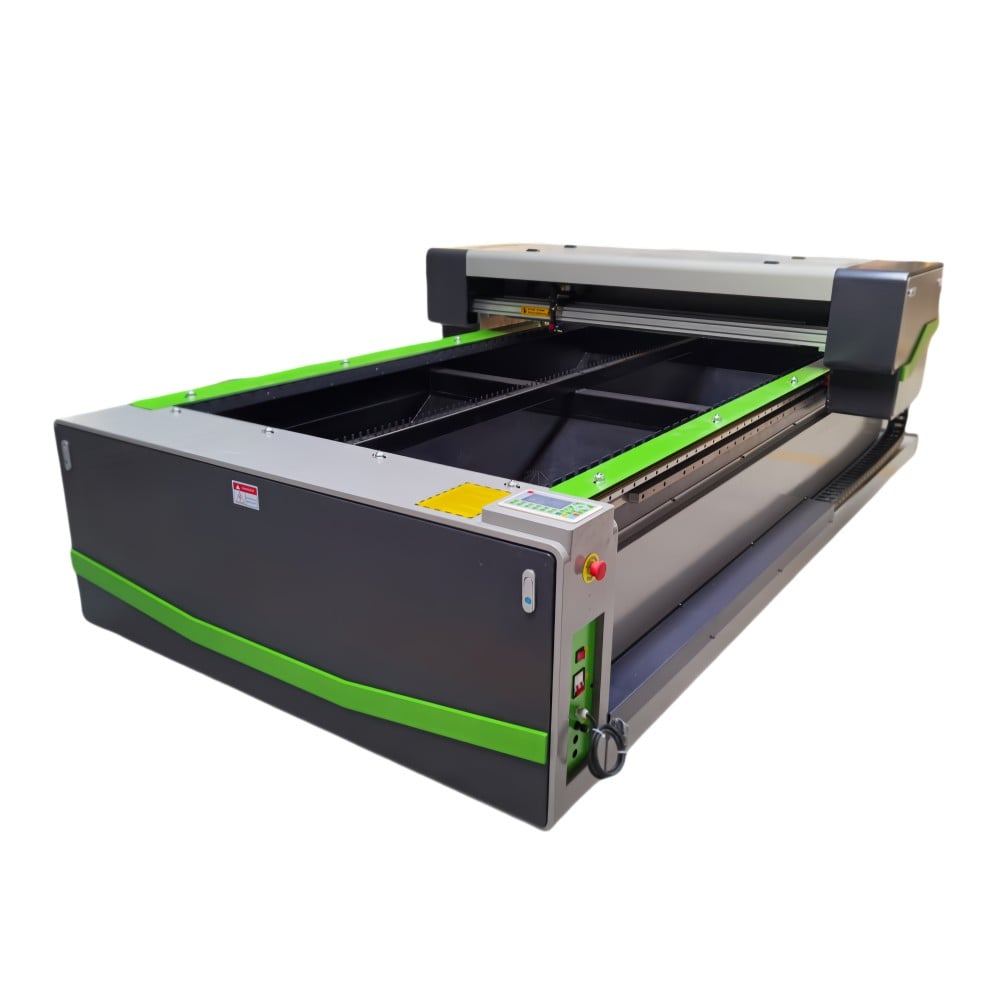
রাবার এবং ফোম ইতিমধ্যে X1325 প্ল্যাটফর্মের জন্য তালিকাভুক্ত উপকরণগুলির মধ্যে অন্তর্ভুক্ত, এবং এদের দ্বারা যে প্রয়োজনীয়তা তৈরি হয় তা বিশেষ।
কাজের এলাকা ফোম কাজের মধ্যে বড় প্যাকেজিং ইনসার্ট এবং ম্যাট অন্তর্ভুক্ত, যেখানে গ্যাস্কেট উৎপাদনে অনেকগুলি ছোট, ঘনিষ্ঠভাবে নেস্টেড অংশ জড়িত। মিংশিং লেজার ৬০৯০, ১৩৯০, ১৬১০ এবং ১৩২৫ আকারের জন্য ফ্ল্যাটবেড ফরম্যাট প্রদান করে, যাতে কাজের এলাকা প্রকৃতপক্ষে যে অংশগুলি উৎপাদন করা হচ্ছে তার আকার অনুসারে নির্ধারিত হতে পারে।
শক্তি নিয়ন্ত্রণ। এই দুটি উপকরণের জন্য বৃহৎ পরিমাণ শক্তির প্রয়োজন হয় না; ফোমের জন্য খুব কম শক্তির প্রয়োজন। এখানে নিয়ন্ত্রিত শক্তি সরবরাহের মূল্য হলো কম আউটপুটে নির্ভুলতা অর্জন করা, সর্বোচ্চ ওয়াটেজ নয়, এবং স্ট্যান্ডার্ড ১০০ ডব্লিউ, ১৩০ ডব্লিউ এবং ১৫০ ডব্লিউ কনফিগারেশনগুলি প্রদত্ত শক্তির পরিমাণ নিয়ন্ত্রণ করে কাজের সাথে মিলিয়ে নেওয়া হয়, রেঞ্জের সর্বোচ্চ সীমায় চালানো হয় না।
উপাদান বেধ। এই শ্রেণিতে ফোম ব্লক এবং ঘন রাবার শীট সাধারণত ব্যবহৃত হয়। X1325 চৌম্বকীয় নিলম্বন প্ল্যাটফর্মটি প্রায় ৪৫ মিমি সর্বোচ্চ ফিডিং পুরুত্ব সমর্থন করে, যা ব্লকগুলিকে স্তরে বিভক্ত না করেই মোটা ব্লক প্রক্রিয়া করার অনুমতি দেয়।
গতির গুণগত মান স্থির ট্রাভার্স গতি উভয় উপাদানের প্রান্তের গুণগত মানকে সরাসরি নিয়ন্ত্রণ করে, কিন্তু বিপরীত পদ্ধতিতে। X1325-এ, একটি X/Y-অক্ষ রৈখিক মোটর চৌম্বকীয় নিলম্বন সিস্টেম সর্বোচ্চ ১ মিটার/সেকেন্ড পর্যন্ত দ্রুত চলাচল গতি এবং সর্বোচ্চ ০.০৫ মিমি পর্যন্ত পুনরাবৃত্তি অবস্থান নির্ভুলতা প্রদান করে, যা ফোমের জন্য আবশ্যক দ্রুত ও সমান পাসগুলিকে সমর্থন করে।
উৎপাদন হার। গাস্কেট এবং ইনসার্ট উৎপাদন পুনরাবৃত্তিমূলক। ডাবল বীম কনফিগারেশন একই প্ল্যাটফর্মে দুটি অপারেশনকে সমান্তরালভাবে চালানোর অনুমতি দেয়; এবং যেখানে অংশগুলি মুদ্রিত বা আগে থেকে চিহ্নিত উপাদান থেকে কাটা হয়, সেখানে একটি ক্যামেরা অবস্থান নির্ধারণ সিস্টেম প্রতিটি কাট করার সময় বিদ্যমান লেআউটের সাথে সঠিকভাবে সামঞ্জস্য করতে সাহায্য করে।
এক্সট্র্যাকশন। রাবারের ধোঁয়া এবং ফোমের বাষ্প হল এক্সট্রাকশন সিস্টেমকে উপযুক্ত উপাদান ও ডিউটি সাইকেলের সাথে মিলিয়ে ডিজাইন করার প্রধান কারণ। ক্লোরিন-যুক্ত উপাদানগুলির ক্ষেত্রে সঠিক পছন্দ হল উন্নত ফিল্ট্রেশন নয়, বরং সেগুলি সম্পূর্ণরূপে প্রক্রিয়া না করা।
উপরের কনফিগারেশন বিবরণগুলি যথাক্রমে প্রতিটি মডেলের প্রকাশিত পণ্য ও প্রযুক্তিগত ডকুমেন্টেশন থেকে নেওয়া হয়েছে। চূড়ান্ত নির্বাচন উপাদানের ধরন, শীট বা ব্লকের পুরুত্ব এবং দৈনিক আউটপুটের উপর ভিত্তি করে করা উচিত।
রাবার এবং ফোম সহজ উপাদানের মতো দেখায়, কিন্তু দুটি আলাদা প্রকৌশল সমস্যার মতো আচরণ করে। এদের শুরু থেকেই আলাদা করা হলে কাজটি সহজ হয়।
অন্য কিছুর আগে উপাদানটি নিশ্চিত করুন, কারণ ক্লোরিন-যুক্ত রাবার ও ফোম কখনও প্রক্রিয়া করা যাবে না এবং পলিউরেথেন ফোমকে কখনও অনিয়ন্ত্রিত অবস্থায় রাখা যাবে না। রাবার কাটার সময় যথেষ্ট শক্তি ব্যবহার করুন যাতে পরিষ্কারভাবে কাটা যায় এবং অতিরিক্ত তাপ জমা হয় না; ফোম কাটার সময় দ্রুত ও হালকা ভাবে কাটুন যাতে কোষ গঠন অক্ষত থাকে।
গ্যাসকেট এবং প্যাকেজিং ইনসার্ট তৈরি করা দোকানগুলির জন্য ব্যবহারিক প্রথম পদক্ষেপ হলো একটি পরিমাপযুক্ত পদক্ষেপ: একটি পরীক্ষামূলক অংশ কাটুন, চূড়ান্ত গ্যাসকেটের উপর আসল কার্ফ পরিমাপ করুন—অংশটির ড্রয়িংয়ের পরিবর্তে—এবং যে সেটিংয়ের ফলে একটি অংশ তৈরি হয়েছিল যা আসলে সীল করে বা ফিট করে, সেই সেটিংটি রেকর্ড করুন।
 হট নিউজ
2026-02-05
2026-02-03
2025-12-01

মিংশিং লেজার হল চীনের অগ্রণী লেজার মেশিন নির্মাতা, যা CO2 লেজার কাটার, ফাইবার লেজার কাটিং মেশিন, CNC রাউটার, লেজার ওয়েল্ডার এবং মার্কিং মেশিন সরবরাহ করে। OEM/ODM কাস্টম সমাধান উপলব্ধ। আজই একটি উদ্ধৃতি পান!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. গোপনীয়তা নীতি

 EN