- Головна сторінка
- Продукція
- Застосунок
- Відео
- Про нас
- Новини
- Зв'язатися з нами

Гуму та пінопласт зазвичай об’єднують у одну групу, оскільки обидва матеріали м’які, неметалеві й легко ріжуться лазером СО₂. Таке об’єднання є зручним, але вводить в оману.
Гума — це еластомер. Вона щільна, відновлює свою форму й, як правило, вулканізована, тобто її властивості встановлено хімічним процесом, який лазер не може скасувати. Різання гуми — це справжній термічний процес розділення, а якість зрізу залежить від швидкості проходження лазерного променя крізь матеріал.
Пінопласт — це переважно повітря. Розширені поліетилен, ЕВА, ЕРЕ та поліуретановий пінопласт — це пластики, структура яких переважно газоподібна. Матеріалу для різання дуже мало, тому енерговитрати становлять лише частку від тих, що потрібні для дерева чи МДФ.
Ця різниця має значення в обох напрямках. Піна ріже при настільки низьких рівнях енергії, що головним ризиком є надріз, а не недоріз, тоді як гума потребує достатньо енергії для чистого розділення без розмазування.
Існує третя відмінність — саме вона вирішує, чи взагалі можна безпечно виконувати завдання. Деякі гуми й піни містять хлор, а деякі піни спеціально розроблені так, щоб тліти. Ідентичність матеріалу має бути встановлена до того, як матеріал потрапить на робочу поверхню, а не після цього.
Більшість проблем у обробці гуми й піни походять від того, що невідомий матеріал сприймають як знайомий.
Найочевиднішим прикладом є піна на основі поліуретану. Її легко різати, а край виглядає задовільно — саме тому оператори часто недооцінюють її небезпеку. Відкритоклітинна поліуретанова піна може продовжувати тліти всередині навіть після того, як промінь уже змістився далі, і зовнішній вигляд розрізу ніяк не попереджає про це.
Матеріали, що містять хлор, — це інша жорстка обмежувальна умова. Неопрен (поліхлоропрен) та ПВХ або вініловий пінопласт виділяють хлорвмісні пари, які небезпечні для оператора й корозійні для лазерного обладнання, тому їх не можна обробляти лазером навіть за умови чудового розрізання.
Дві жорсткі вимоги в цій таблиці — це не переваги щодо технологічного процесу. Гуми та пінопластичні матеріали, що містять хлор, мають бути ідентифіковані й виключені до завантаження; будь-який пінопласт із невідомим складом слід вважати потенційно небезпечним у плані пожежної безпеки доти, доки його не буде протестовано під наглядом.
Гума та пінопласт розташовані по різних кінцях одного й того самого компромісу.
У разі гуми головним ризиком є залишкове тепло. Повільне проходження тримає енергію в матеріалі, який уже розділився, що призводить до липкого, розмазаного краю, запаху та — у наповнених гумах — видимої зони термічного впливу вздовж лінії різання. Товстіші гумові листи часто краще обробляти кількома контрольованими проходами, ніж одним важким.
У піни ризик зворотний. У піни так мало матеріалу, що надлишкова енергія руйнує структуру пор, у результаті чого край стає заокругленим або «впадає», а не залишається чітким. Піна потребує низької енергії та високої швидкості руху й набагато виразніше реагує на надмірну потужність, ніж на недостатню.
Два додаткові параметри мають значення для обох матеріалів:
У виробництві гуми та пінопластів використовують три різні операції, які не слід плутати між собою.
Гравірування гуми є однією з найстаріших лазерних технологій і досі залишається ефективною. Гумовий аркуш гравірують, а не ріжуть, а вигравірована впадина стає рельєфною поверхнею штампа. Матеріал гравірується чітко й точно, а процес усуває витрати на інструменти, необхідні при традиційному виготовленні штампів.
Різання прокладок є функціональним застосуванням, де результат визначається точністю виконання. Контур та отвори під болти чи фланці мають вимірюватися безпосередньо на готовій деталі, а не братися з креслення, оскільки ефективність прокладки залежить від ширини різу.
Напіврізання пінопласту з клейким шаром це техніка виробництва, а не різання. Лазер прорізає шар пінопласту й зупиняється на підкладці, залишаючи деталі на одному несучому аркуші, що усуває необхідність окремо обробляти окремі частини. Для цього потрібно, щоб клей і підкладка були сумісними з лазером.
Гума та піна концентрують три ризики, і всі три можна контролювати за допомогою звичайної дисципліни.
Вогню. Піна переважно складається з повітря, тому тепло швидко поширюється в ній, а обрізки піни створюють значне паливне навантаження у робочому полі машини. Поліуретанова піна може тліти всередині після проходження променя, тобто робота, що виглядає завершеною, насправді може не бути повністю згорілою. Обробку гуми та піни слід контролювати від початку до кінця, а робоче поле й шлях відведення забруднень очищати за фіксованим графіком, а не коли зручно.
Диму. Гума виділяє густий дим, а вулканізована гума додає сильний запах, який важко проігнорувати, але легко знести. Поліуретанова піна виділяє пари, які обов’язково потрібно відводити безпосередньо в місці їх утворення. Неопренова та ПВХ-піна виділяють хлоровмісні пари й їх категорично заборонено обробляти.
Пошкодження машини. Хлоровмісні пари руйнують компоненти машини та оптику. Пінопласт із клейкою основою може залишати клейові сліди на шляху сопла й об'єктиві, що погіршує якість різання в усіх наступних завданнях, а не лише при роботі з пінопластом.
Інструкція для цих матеріалів стисла: підтвердьте матеріал, переконайтеся, що система витяжки працює на повну потужність, тримайте робочу поверхню вільною від обрізків і ніколи не залишайте машину без нагляду під час роботи. Після різання пінопласту перевірте робочу поверхню на наявність прихованих вуглинок перед тим, як залишити машину.
Більшість відходів у цій категорії виникає через припущення, що м'які матеріали — це прості матеріали.
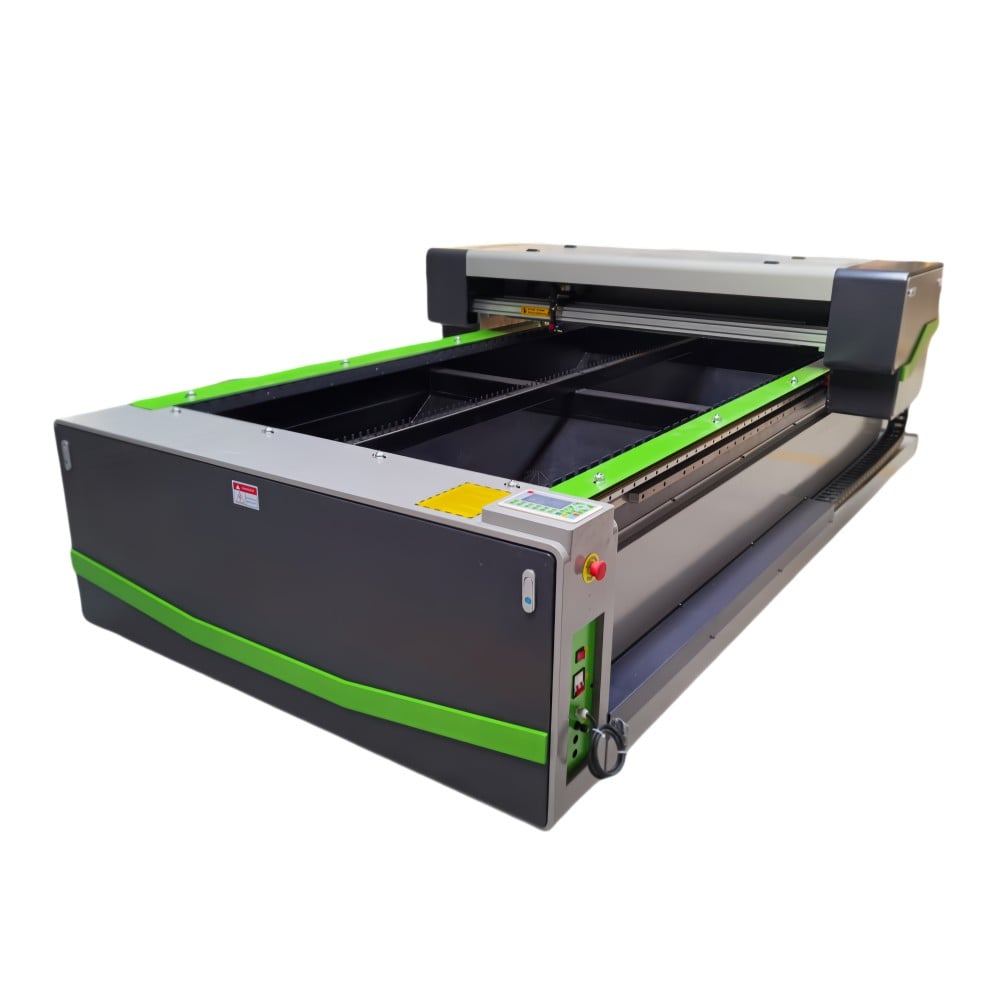
Гума та піна вже включені до переліку матеріалів, придатних для платформи X1325, і вони ставлять специфічні вимоги.
Робоча зона. Робота з піною включає виготовлення великих вставок для упаковки та килимків, тоді як виробництво прокладок передбачає багато малих деталей, що щільно вкладаються одна в одну. Mingxing Laser пропонує плоскоплатформенні формати розмірами 6090, 1390, 1610 та 1325, тому робоча площа може відповідати фактичним розмірам деталей, що виготовляються.
Керування потужністю. Жоден із цих матеріалів не потребує великої кількості енергії; піна потребує дуже мало. У цьому випадку перевага регульованого джерела живлення полягає в точності при низькому виході потужності, а не в максимальній потужності, а стандартні конфігурації потужністю 100 Вт, 130 Вт та 150 Вт підібрані під завдання шляхом контролю подаваної енергії, а не роботи на межі діапазону.
Товщина матеріалу. Пінопластові блоки та товсті гумові аркуші є типовими для цієї категорії. Магнітна платформа левітації X1325 підтримує максимальну товщину подавання приблизно 45 мм, що дозволяє обробляти товщі блоки без розрізання їх на шари.
Якість руху. Стабільна швидкість переміщення безпосередньо впливає на якість кромок обох матеріалів, але по-різному. На X1325 лінійний двигун з магнітною левітацією по осях X/Y забезпечує максимальну швидкість швидкого переміщення до 1 м/с і точність повторного позиціонування до 0,05 мм, що забезпечує швидкі й рівномірні проходи, необхідні для обробки пінопласта.
Продуктивність. Виробництво прокладок та вставок є повторюваним процесом. Подвійна балкова конфігурація дозволяє одночасно виконувати дві операції на одній платформі; у випадку різання деталей із друкованих або попередньо позначених матеріалів система позиціонування за допомогою камери допомагає точно вирівняти кожен розріз щодо існуючого розміщення.
Видобуванні. Дим від гуми та пари від пінопласту — головна причина, чому систему витяжки слід підбирати з урахуванням типу матеріалу та циклу експлуатації. Для матеріалів, що містять хлор, правильним рішенням є не покращена фільтрація, а повна відмова від їх обробки.
Наведені вище деталі конфігурації взято з опублікованих продуктів та технічної документації відповідних моделей. Остаточний вибір має ґрунтуватися на типі матеріалу, товщині аркуша або блоку та щоденному обсязі виробництва.
Гума й пінопласт виглядають простими матеріалами, але створюють дві принципово різні інженерні задачі. Ефективним підходом є їхнє відразу ж розділення.
Перш за все підтвердьте тип матеріалу, оскільки гуму й пінопласт, що містять хлор, ніколи не слід обробляти, а пінополіуретан ніколи не слід залишати без нагляду. Ріжте гуму з достатньою енергією, щоб забезпечити чисте розрізання без надмірного нагрівання, а пінопласт — швидко й легко, щоб зберегти цілісність його пористої структури.
Для майстерень, що виготовляють прокладки та вставки для упаковки, практичним першим кроком є вимірювальний: виріжте пробну деталь, виміряйте реальний розріз на готовій прокладці замість розмірів на кресленні й зафіксуйте налаштування, які забезпечили отримання деталі, що справді герметизує або пасує.
 Гарячі новини
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser — провідний китайський виробник лазерних верстатів, що пропонує CO2-лазерні різаки, волоконні лазерні верстати для різання, ЧПУ-фрезерні верстати, лазерні зварювальні та маркувальні машини. Доступні індивідуальні рішення за схемами OEM/ODM. Отримайте комерційну пропозицію вже сьогодні!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ
 EN