- Página Inicial
- Produtos
- Aplicação
- Vídeo
- Sobre Nós
- Novidades
- Entre em Contato

O couro é o único material presente na maioria das oficinas de corte a laser que já esteve vivo — e ainda se comporta como tal.
Uma pele não é uma folha fabricada. A espessura varia conforme você se desloca da coluna em direção à barriga. A densidade do grão, o teor de gordura e a estrutura das fibras mudam ao longo da mesma peça. Duas peles provenientes da mesma curtume podem reagir de forma distinta ao mesmo arquivo.
Essa variabilidade é, por si só, toda a história do trabalho com couro a laser. A máquina não tem conhecimento dela, e o software não consegue compensá-la; portanto, o operador precisa estabelecer o processo com base no material efetivamente presente diante dele.
O resultado compensa o esforço. O corte a laser selo a borda do couro ao separá-lo, de modo que o corte não desfia e não exige acabamento como o corte mecânico exige.
Contudo, o couro também queima de forma mais visível do que quase qualquer outro material. Um ajuste ligeiramente muito quente não apenas retarda o trabalho; ele descolora permanentemente o produto.
Antes de qualquer parâmetro ser considerado, o próprio couro decide a maior parte do resultado. Duas categorias dominam o setor e comportam-se de maneira muito distinta sob um feixe de CO₂.
Couro curtido vegetalmente é curtido com agentes derivados de plantas. É firme, aceita gravação com alto contraste escuro e queima em tom marrom quente, que muitos produtos artesanais utilizam intencionalmente. Cintos, carteiras, emblemas e itens trabalhados são normalmente de couro curtido vegetalmente.
Couro curtido ao cromo é curtida com sais de cromo. É mais macia, flexível e predomina em roupas, estofamentos e aplicações automotivas. O entalhe em couro curtido com cromo é menos definido, a superfície pode gerar resíduo pegajoso e o teor de cromo torna o controle de emissões ainda mais importante.
O acabamento superficial importa quase tanto quanto a curtume. Acabamentos tingidos, oleados, encerados, revestidos e em camurça alteram cada um a forma como a superfície absorve calor.
A última linha é uma regra rígida, não uma preferência. Couros laminados e sintéticos frequentemente contêm PVC, e materiais que contêm cloro liberam vapores corrosivos e perigosos que também danificam a máquina. A identidade do material deve ser confirmada antes que qualquer material desconhecido seja colocado na plataforma.
O couro conduz mal o calor, portanto a energia aplicada na superfície permanece próxima à superfície. É por isso que o couro marca facilmente e por que o mesmo erro é muito mais visível aqui do que em madeira ou MDF.
As variáveis que determinam o resultado são as mesmas que importam em todos os materiais, mas sua importância relativa muda:
A gravação é onde o couro supera a maioria dos outros materiais, mas apenas no couro adequado.
O couro curtido vegetal produz um contraste profundo e quente que constitui, por si só, uma característica do produto, e não um compromisso. O couro curtido ao cromo não reproduz esse efeito de forma confiável, razão pela qual os produtores artesanais padronizam o uso de couro curtido vegetal em itens gravados.
Duas regras controlam o resultado mais do que qualquer valor de parâmetro:
Mantenha a profundidade rasa. O contraste no couro resulta da queima superficial, não da profundidade com que o material é removido. Gravações profundas enfraquecem alças e painéis finos, além de alargar a marca até que detalhes finos se fechem.
Decida a sequência intencionalmente. Gravar antes da coloração produz uma marca que absorve a cor e se funde à tonalidade final. Gravar após a coloração corta através da camada colorida e revela o material mais claro por baixo, gerando um efeito invertido de alto contraste. Ambos são designs válidos para o produto; simplesmente não são intercambiáveis dentro de um mesmo lote.
O trabalho com couro concentra três riscos facilmente subestimados.
Fuligem. O couro é um material orgânico tratado com produtos químicos. Couro cromado, couro revestido e quaisquer sintéticos contendo PVC liberam emissões que devem ser capturadas na fonte e expelidas para fora do ambiente ou submetidas à filtração adequada. Um sistema de exaustão ineficaz libera essas emissões no ambiente de trabalho.
Incêndio. Couro oleado, encerado e fortemente acabado pode inflamar, e o pó de couro e o resíduo carbonizado acumulam-se na base da máquina e nos dutos da mesma forma que o pó de madeira. A regra para couro é idêntica à aplicável a qualquer folha combustível: nunca deixe a máquina operando sem supervisão e mantenha sempre limpas a base da máquina e a trajetória de exaustão.
Identidade do material. Couros sintéticos e colados são frequentemente à base de PVC, e alguns acabamentos revestidos também o são. Como esses materiais não podem ser processados com laser de forma alguma, sua composição deve ser confirmada antes de carregar o material, não depois.
Uma breve rotina pré-trabalho abrange os três itens: confirmar o tipo de material, verificar se a extração está em pleno desempenho, limpar a bancada e verificar o foco e o suprimento de ar antes do primeiro corte.
Em couros finos, há um detalhe adicional que vale a pena planejar. Um fluxo de ar forte o suficiente para remover a fumaça também pode levantar a peça, portanto materiais leves normalmente são mantidos planos mecanicamente. Prender o material é uma decisão de processo, não uma preferência do operador.
A maior parte do desperdício de couro não é um problema da máquina. Resulta de suposições sobre um material que varia de pele para pele.
A produção em couro é uma aplicação em bancada plana, e os requisitos são específicos.
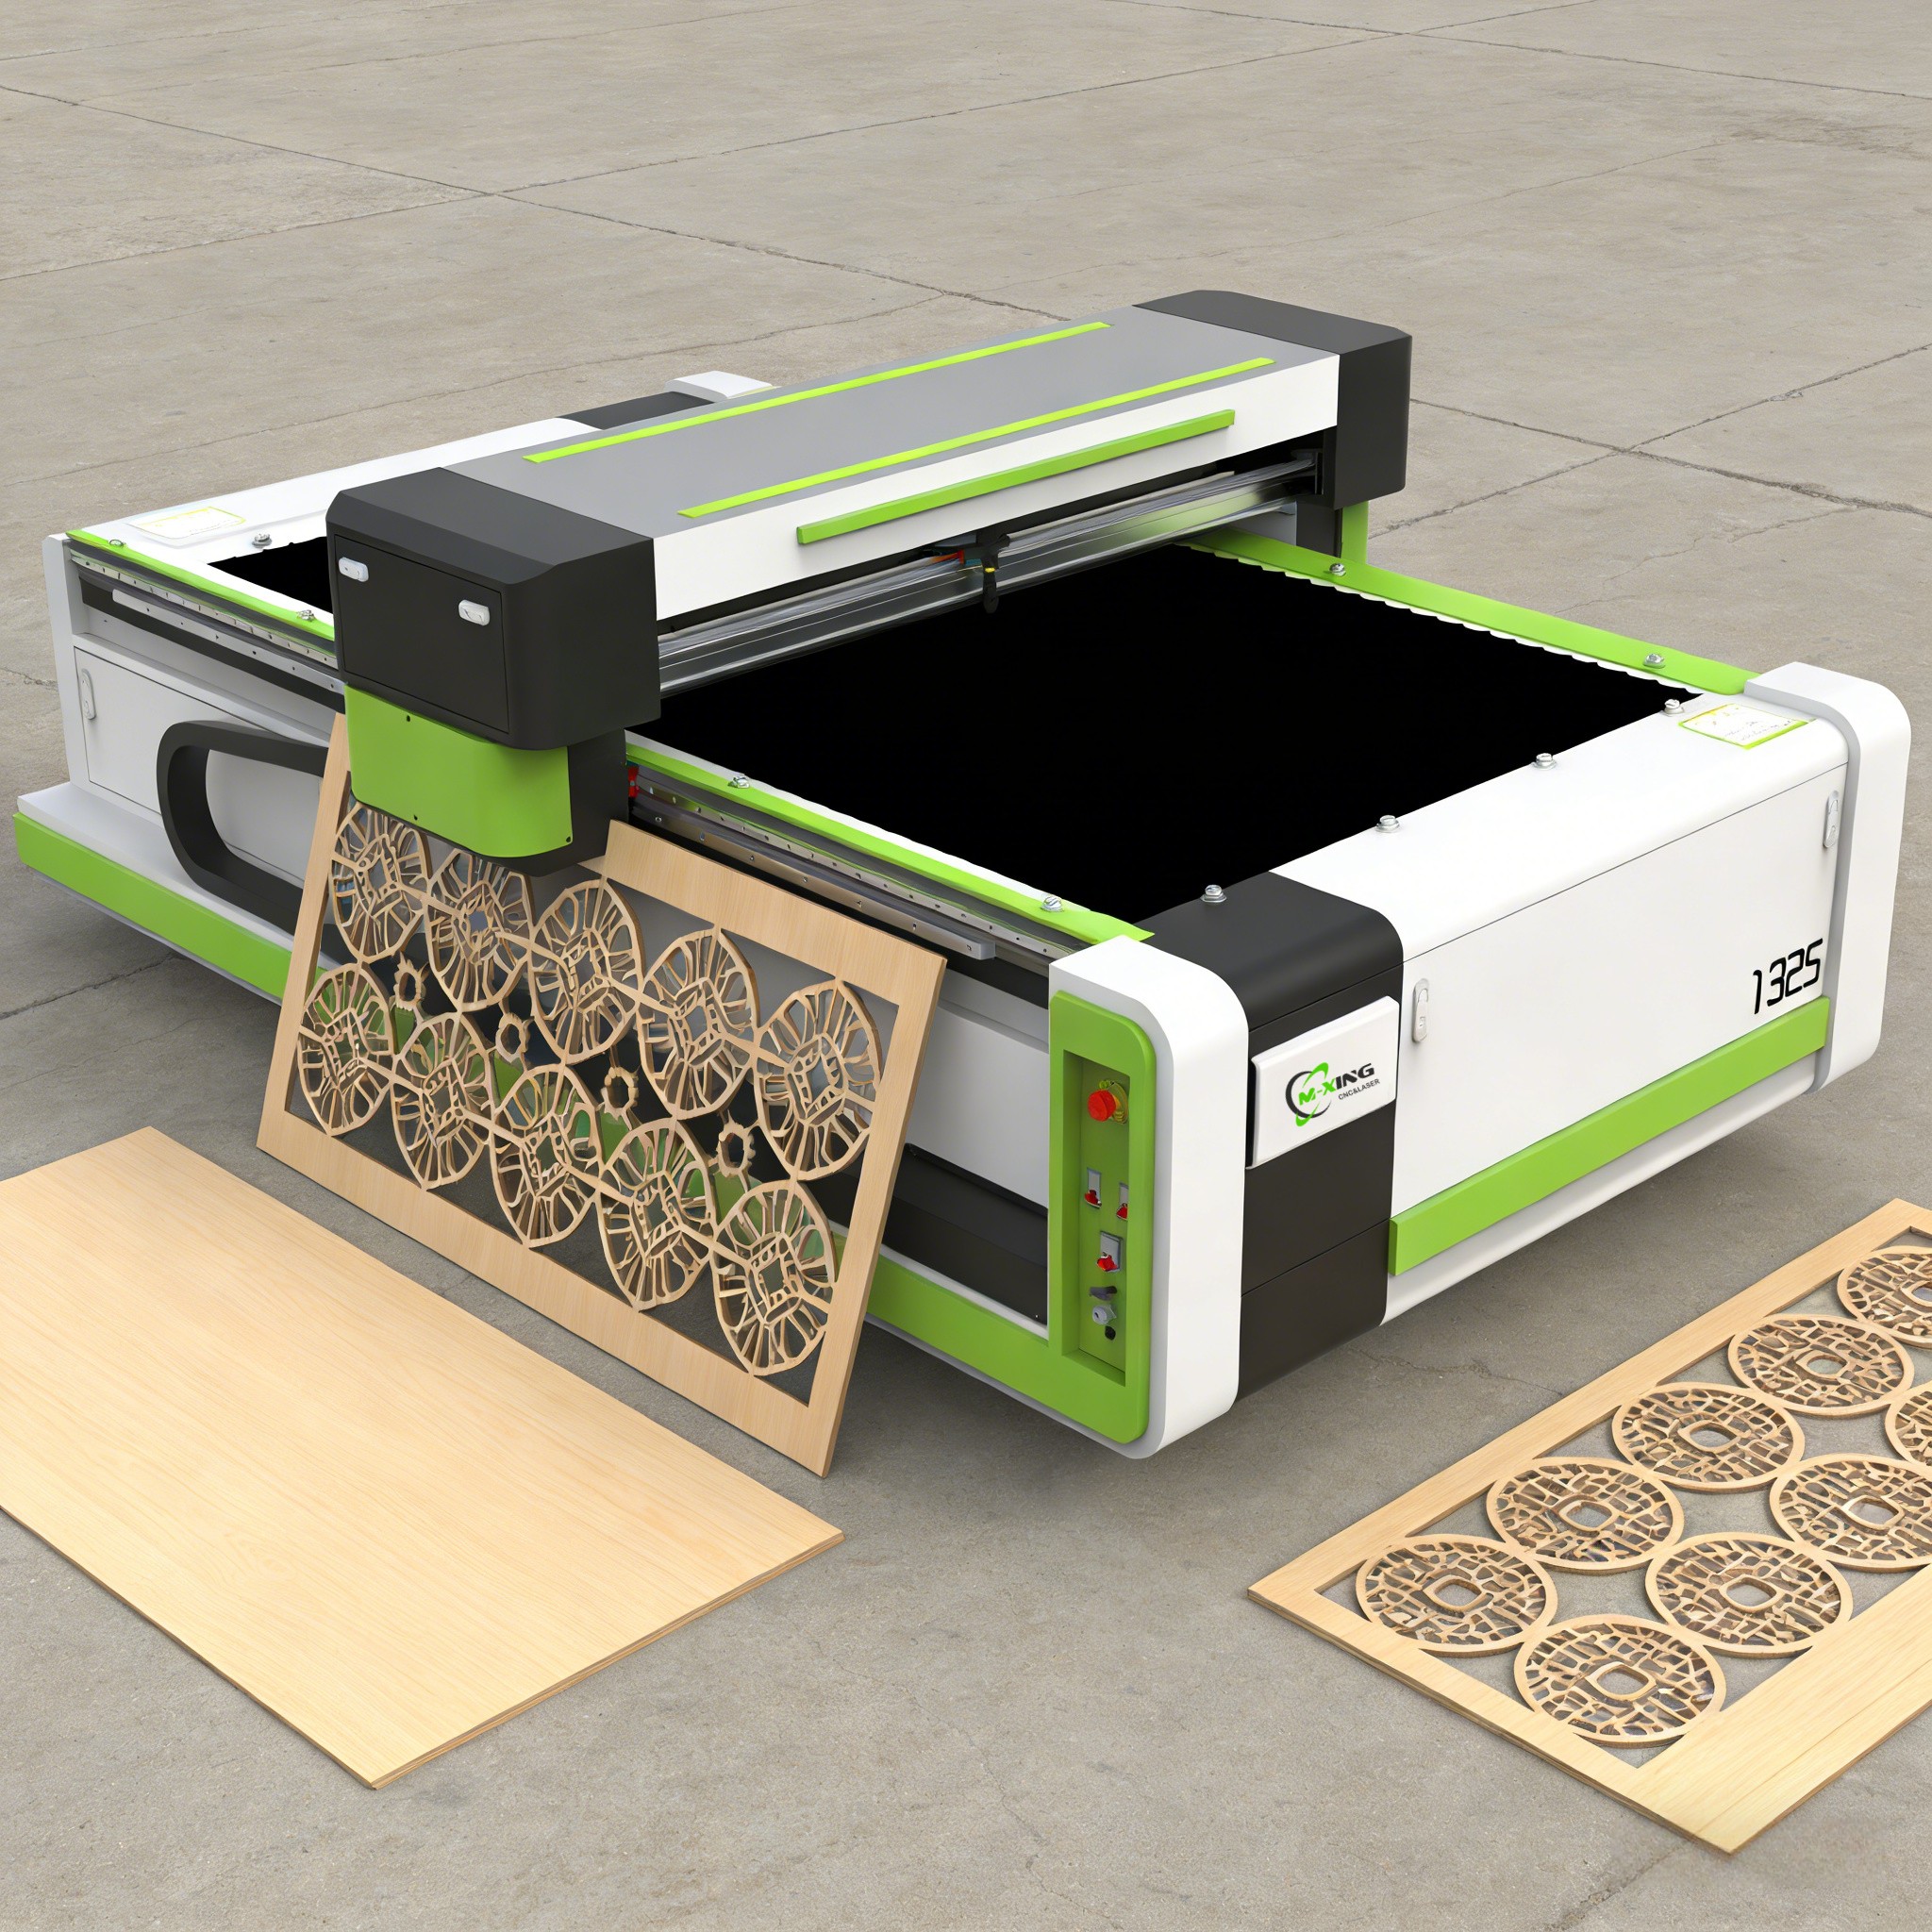
Área de trabalho. A gama de artigos em couro varia desde pequenos acessórios cortados de sobras até peles inteiras utilizadas em bolsas e painéis de estofamento. A Mingxing Laser oferece mesas de trabalho nos formatos 6090, 1390, 1610 e 1325, permitindo que a área de trabalho seja ajustada às dimensões reais das peças produzidas, em vez de forçar todos os trabalhos a serem executados numa única mesa.
Energia. O couro não é um material denso, portanto um nível moderado de potência corta-o confortavelmente, e as configurações padrão de 100 W, 130 W e 150 W cobrem toda a gama de espessuras utilizadas em acessórios, vestuário e estofamento. No couro, o valor de uma fonte de alimentação bem controlada reside na consistência, e não na potência máxima: a qualidade da gravação depende de uma entrega precisa e repetível de baixa potência.
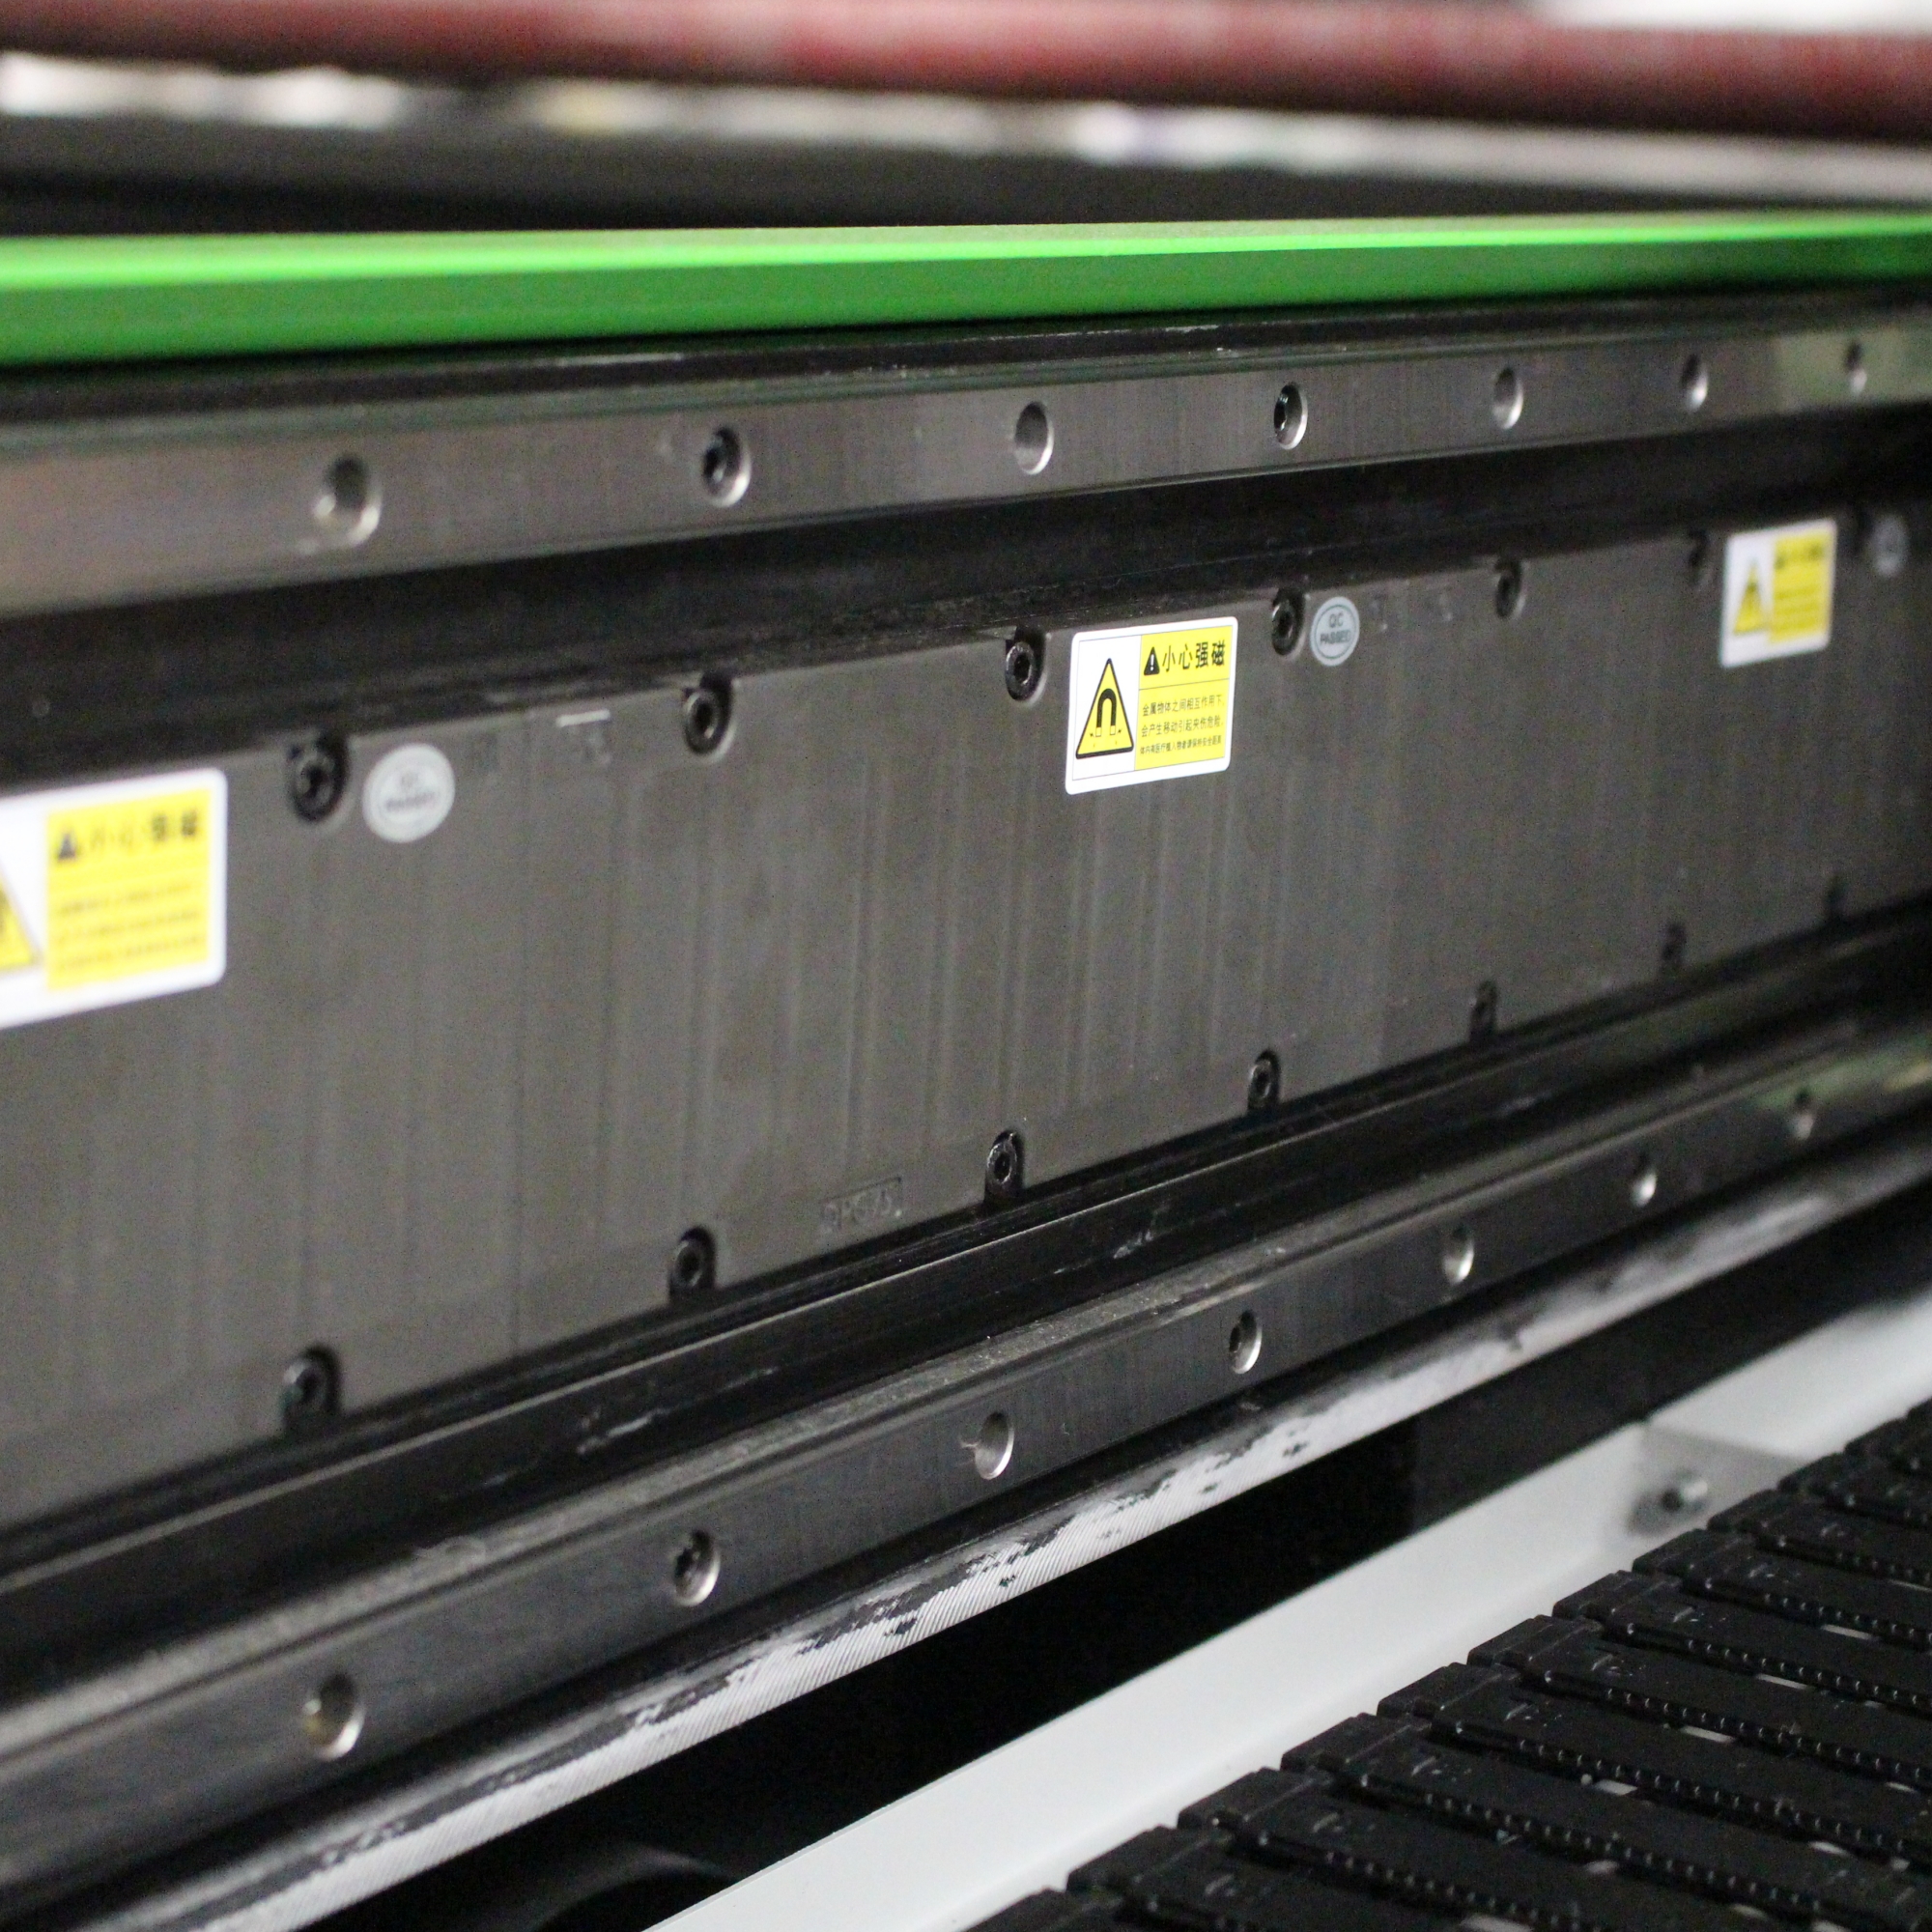
Qualidade do movimento. Detalhes finos gravados em couro dependem de movimento estável e preciso. Na plataforma de levitação magnética X1325, um sistema de motores lineares nos eixos X/Y oferece velocidade máxima de deslocamento rápido de até 1 m/s, com precisão de repetição de posicionamento de até 0,05 mm, o que permite tanto o corte rápido de grandes painéis quanto a gravação consistente de pequenos detalhes.
Registro. Quando as peças devem seguir um padrão existente, uma superfície impressa ou o veio natural do couro, um sistema de posicionamento por câmera auxilia no alinhamento de cada corte com o material já posicionado na mesa.
Produtividade. Para componentes repetitivos em couro, como tiras, remendos e pequenos painéis, uma configuração com feixe duplo permite executar duas operações em paralelo na mesma plataforma.
Extração. O couro gera fumaça pegajosa e resíduos; portanto, a capacidade de extração deve ser dimensionada conforme o material e o ciclo de trabalho, não tratada como um acessório.
Os detalhes de configuração acima foram retirados da documentação técnica e de produto publicada para os respectivos modelos. A seleção final deve basear-se nas dimensões das peças, na faixa de espessura do material e na produção diária da operação real.
Um trabalho consistente com laser em couro depende de três decisões tomadas na ordem correta: identificar corretamente o tipo de couro, ajustar o foco e a energia conforme sua espessura real e controlar a fumaça antes que ela se deposite novamente sobre a superfície.
Couros vegetalmente curtidos para produtos gravados, gravação superficial em vez de remoção profunda e ar seco e limpo com extração devidamente dimensionada resolvem a maioria dos problemas de queimaduras, descoloração e resíduos antes que eles atinjam o produto acabado.
Para oficinas que desenvolvem uma linha de couros, a etapa mais eficaz seguinte é também a mais simples: criar uma biblioteca de referência rotulada com retalhos de cada tipo de couro e acabamento, registrar o que funciona e deixar de pagar pela mesma lição em cada novo lote.
 Notícias Quentes
2026-02-05
2026-02-03
2025-12-01

A Mingxing Laser é uma líder fabricante chinesa de máquinas a laser, oferecendo cortadores a laser CO2, máquinas de corte a laser de fibra, roteadores CNC, soldadoras a laser e máquinas de marcação a laser. Soluções personalizadas OEM/ODM disponíveis. Solicite um orçamento hoje!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLÍTICA DE PRIVACIDADE
 EN