Lær er det eneste materialet i de fleste laserskjenene som en gang var levende, og det oppfører seg fremdeles slik.
Et skinn er ikke et produsert ark. Tykkelsen endrer seg når du beveger deg fra ryggraden mot buken. Kornetetthet, fettinnhold og fiberstruktur endrer seg alle over samme stykke. To skinn fra samme garveri kan reagere annerledes på samme fil.
Denne variabiliteten er hele historien om laserskjæring av lær. Maskinen vet ikke noe om dette, og programvaren kan ikke kompensere for det, så operatøren må etablere prosessen på det faktiske materialet som står foran dem.
Belønningen er verdt innsatsen. Laserskjæring forsegler kanten på lær mens den skjærer det, så snittet fraser ikke og trenger ikke den avslutningen som mekanisk skjæring krever. For tynne remmer, intrikate former og små gjentakende deler gir laseren resultater som stansskjæring har problemer med å matche.
Men skinn brener også mer synlig enn nesten ethvert annet materiale. En innstilling som er litt for varm bremser ikke bare arbeidet; den forfarger produktet permanent.
Før noen parameter vurderes, bestemmer selve skinnen størstedelen av resultatet. To kategorier dominerer bransjen, og de oppfører seg veldig annerledes under en CO₂-stråle.
Plante-farget skinn er farget med plantebaserte midler. Det er fast, tar gravering med sterk mørk kontrast, og brener til en varm brun tone som mange håndverksprodukter bevisst bygger på. Belter, lommebøker, merkepler og reliefarbeidet skinn er vanligvis plante-farget.
Krom-farget skinn er farget med kromsalter. Det er mykere, mer bøyelig og dominerer i klær, møblering og bilbruk. Gravering på krom-farget skinn er mindre tydelig, overflaten kan danne en klebrig rest, og krominnholdet gjør avgasskontroll viktigere.
Overflatebehandlingen er nesten like viktig som farging. Fargede, oljede, voksede, belagte og suede-overflater endrer hver sin måte å absorbere varme på.
Den siste raden er en streng regel, ikke en preferanse. Bundet og syntetisk lær er ofte basert på PVC, og klorholdige materialer frigjør korrosive, farlige gasser som også skader maskinen. Materialidentiteten må bekreftes før noe ukjent materiale plasseres på arbeidsflaten.
Lær leder varme dårlig, så energi som leveres på overflaten forblir nær overflaten. Derfor merkes lær lett, og derfor er samme feil mye mer synlig her enn på tre eller MDF.
Variablene som avgjør resultatet er de samme som er viktige for alle materialer, men deres relative betydning endres:
Inngraving er der lær overgår de fleste andre materialer, men bare på riktig skinn.
Lær farget med plantebaserte stoffer gir en dyp, varm kontrast som i seg selv er en produktegenskap, ikke en kompromiss. Lær farget med krom gir ikke denne effekten pålitelig, og derfor bruker håndverksprodusenter vanligvis plantefarget lær for inngraderte produkter.
To regler påvirker resultatet mer enn noen parameterverdi:
Hold dybden grunn. Kontrast på lær oppstår fra overflatebrenning, ikke fra hvor dypt materialet fjernes. Dyp inngraving svekker remmer og tynne paneler, og den utvider merket til så vidt detaljer blir uskarpe.
Bestem rekkefølgen bevisst. Ingraving før farging gir et merke som tar opp fargen og smelter sammen med den ferdige fargen. Ingraving etter farging skjærer gjennom fargelaget og avdekker det lysere materialet under, noe som gir en omvendt, høykontrast-effekt. Begge metodene er gyldige produktdesigner; de kan bare ikke blandes innenfor én batch.
Skinnarbeid konsentrerer tre risikoer som ofte undervurderes.
Røyk. Skinn er et organisk materiale som behandles med kjemikalier. Kromert skinn, belagt skinn og alle syntetiske materialer som inneholder PVC avgir damper som må fanges opp ved kilden og ventileres utendørs eller føres gjennom passende filtrering. Et svakt avtrekksystem fører til at disse dampene slippes ut i verkstedet.
Brann. Oljet, voks- og sterkt overflatebehandlet skinn kan flammer opp, og skinnstøv samt kullholdig materiale samler seg i arbeidsbunnen og i avtrekkskanalene akkurat som treskurre gjør. Regelen for skinn er den samme som for ethvert brennbart arkmaterial: la aldri maskinen gå ubemannet, og hold bunnen og avtrekksbanen rene.
Materialeidentitet. Syntetisk og limt skinn er ofte basert på PVC, og noen belagte overflater er det også. Siden disse ikke kan behandles med laser i det hele tatt, må sammensetningen bekreftes før materialet lastes inn, ikke etterpå.
En kort forhåndsprosjedrutine dekker alle tre punktene: bekreft materialetypen, sjekk at avtrekkingen fungerer på full ytelse, rengjør arbeidsbordet og verifiser fokus og lufttilførsel før det første stykket kuttes.
På tynt skinn er ett ekstra detaljverdig aspekt å planlegge for. Luftstrøm som er sterk nok til å fjerne røyk, kan også løfte arbeidsstykket, så lette materialer holdes vanligvis flatt mekanisk. Å holde materialet nede er en prosessbeslutning, ikke en operatørprefereanse.
Det meste av skinnavfallet skyldes ikke maskinproblemer. Det kommer fra antakelser om et materiale som varierer fra hud til hud.
Lærproduksjon er en flatbærende applikasjon, og kravene er spesifikke.
Arbeidsområde. Lærprodukter spenner fra små tilbehør skåret fra reststykker til hele skinn som brukes til vesker og seteoverflater. Mingxing Laser tilbyr lasertabeller i formatene 6090, 1390, 1610 og 1325, slik at arbeidsområdet kan tilpasses de faktiske dimensjonene på produktene i stedet for å tvinge alle oppgaver til én enkelt tabell.
Kraft. Lær er ikke et tett materiale, så en moderat effektnivå skjærer det behagelig, og standardkonfigurasjonene på 100 W, 130 W og 150 W dekker tykkelsesspektret som brukes til tilbehør, klær og seteoverflater. Ved lær er verdien av en godt regulert strømforsyning konsistens, ikke maksimal ytelse: inngrippingens kvalitet avhenger av nøyaktig og gjentakbar lav-effektlevering.
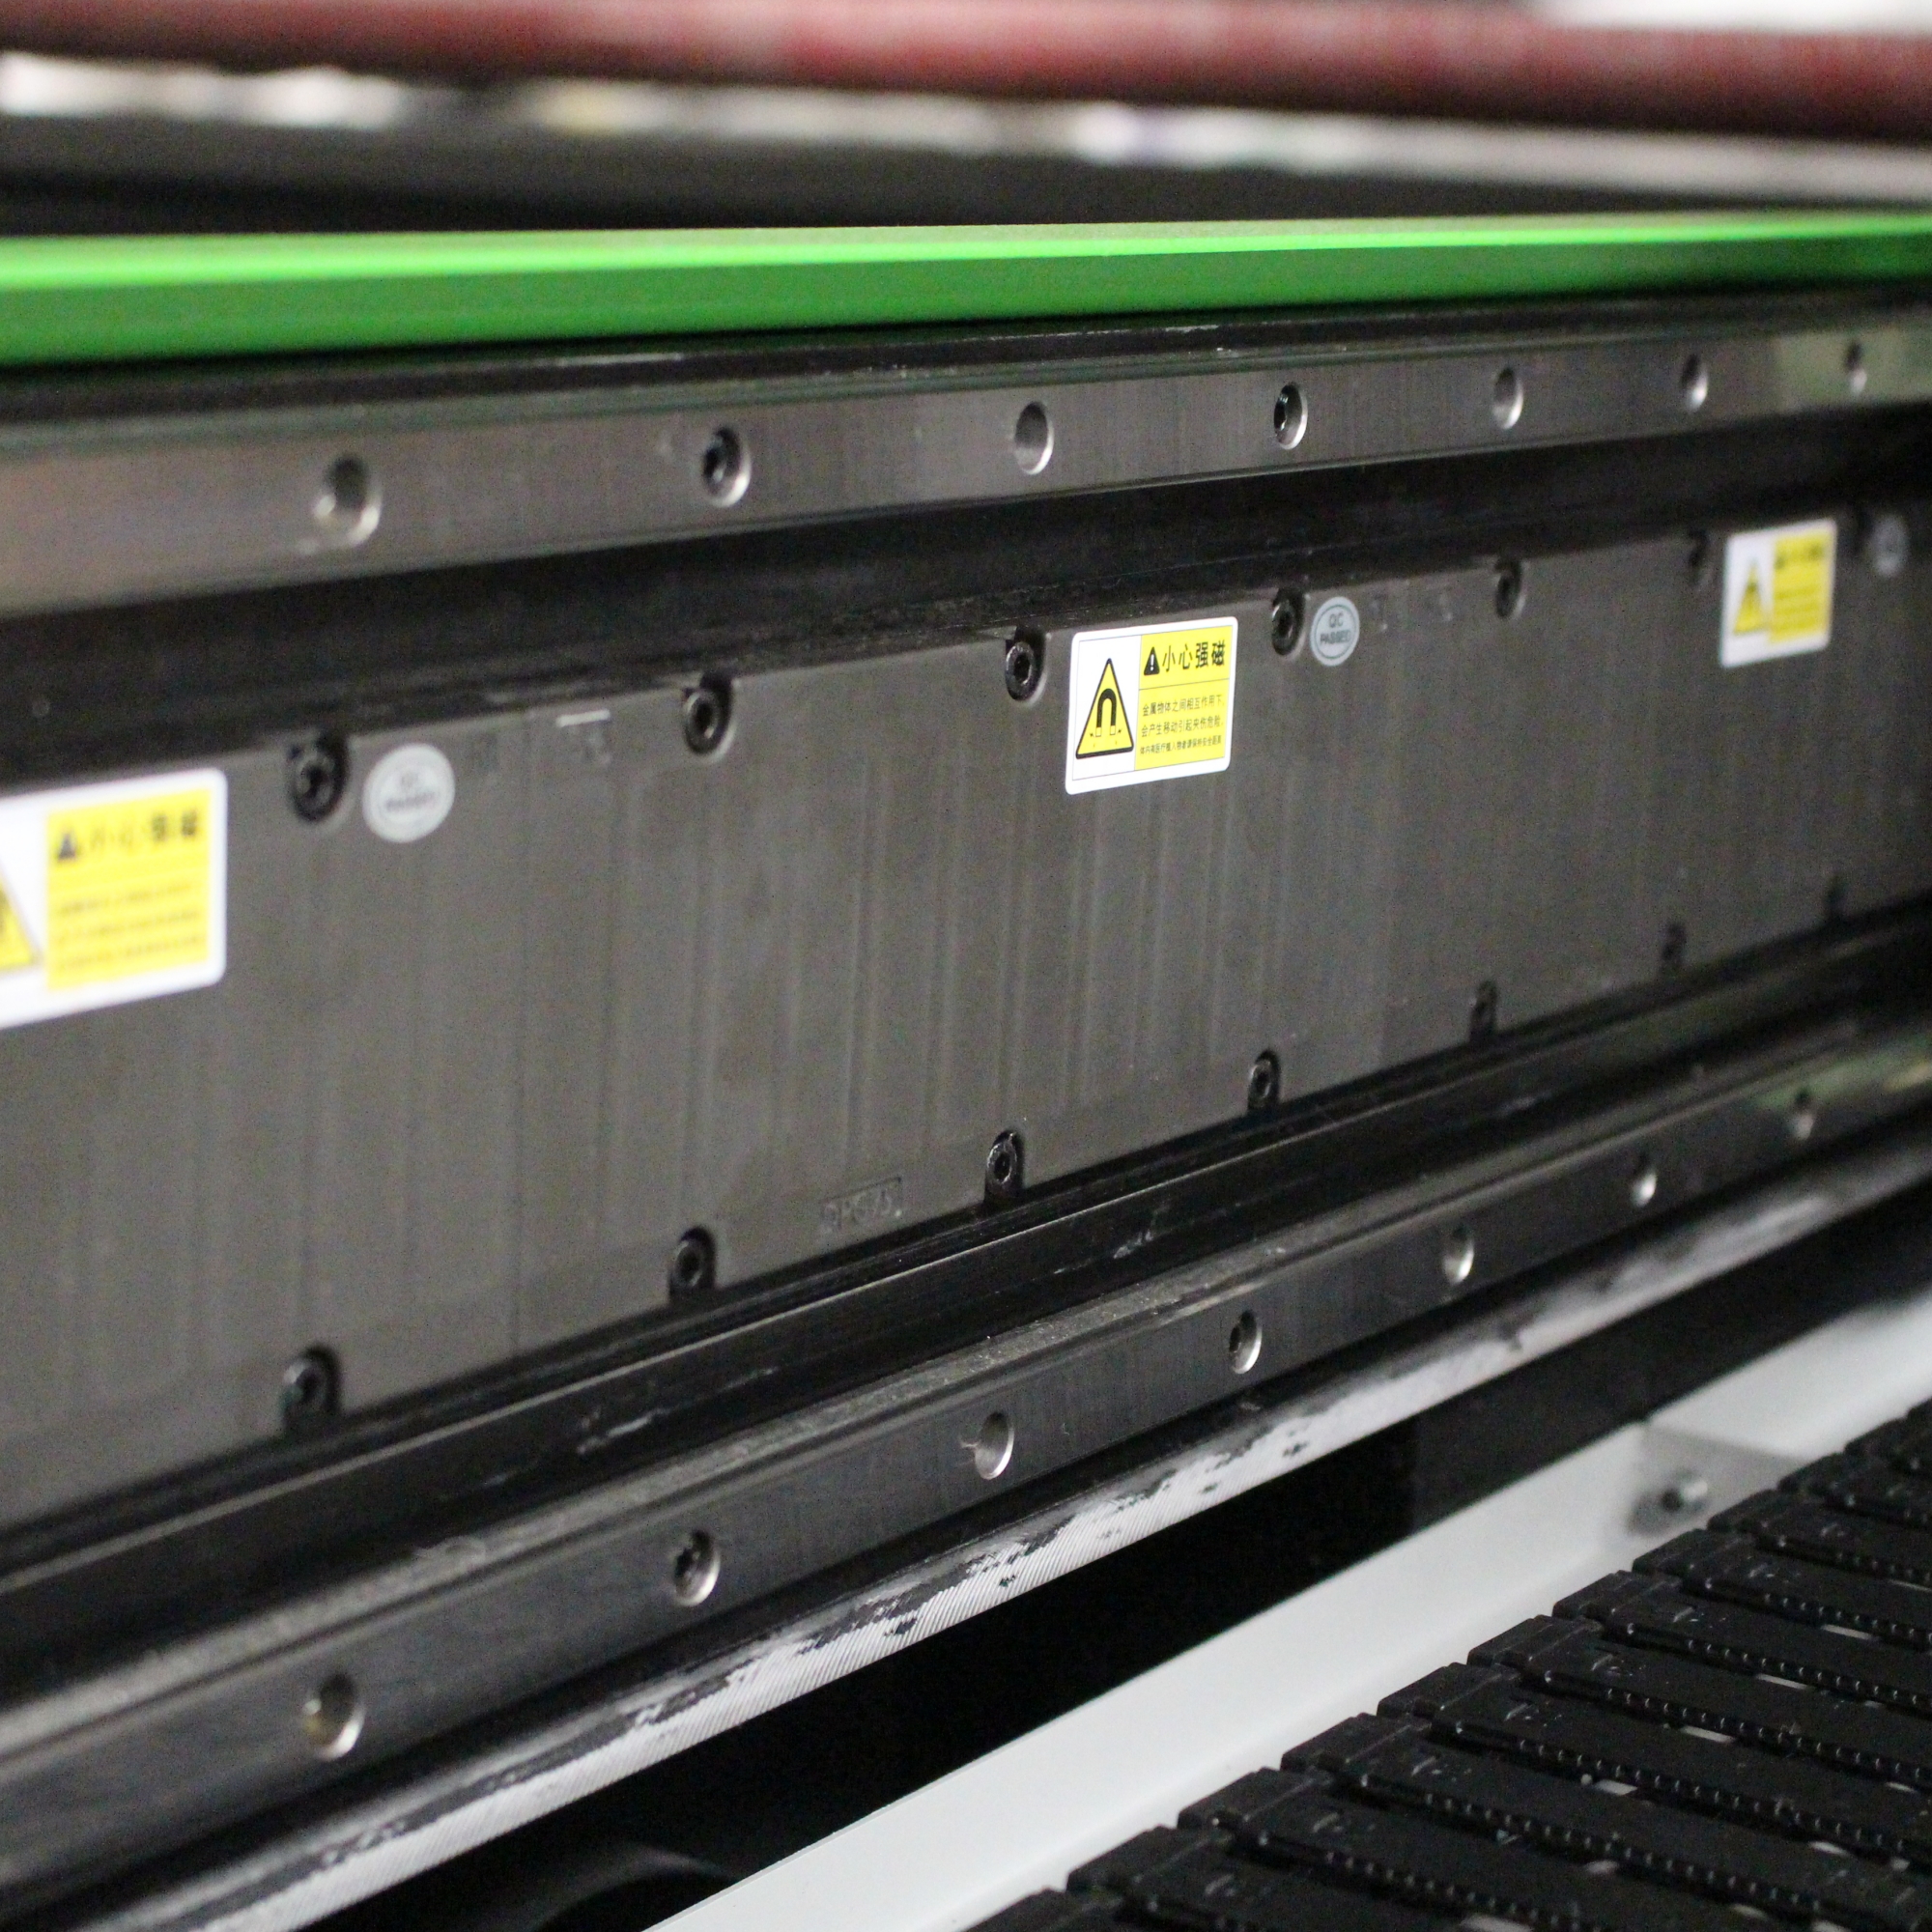
Bevegelseskvalitet. Fin detaljert inngripping i lær avhenger av stabil og nøyaktig bevegelse. På X1325-plattformen med magnetisk svevefunksjon gir et lineærmotorsystem for X-/Y-aksen en maksimal hastighet på opptil 1 m/s og en gjentakelsesnøyaktighet på opptil 0,05 mm, noe som støtter både rask skjæring av store paneler og konsekvent inngripping av små detaljer.
Registrering. Når deler må følge et eksisterende mønster, en trykt overflate eller den naturlige strukturen i skinnhuden, hjelper et kameraposisjoneringssystem med å justere hver skjæring til materialet som allerede ligger på plattformen.
Gjennomstrømning. For gjentatte lærkomponenter som remmer, flikker og små paneler tillater en dobbeltstrålekonfigurasjon at to operasjoner kjøres parallelt på samme plattform.
Avtrekking. Lær produserer klebrig røyk og rester, så avtrekksevnen må dimensjoneres ut fra materialet og bruksmønsteret – ikke behandles som et tilbehør.
Konfigurasjonsdetaljene ovenfor er hentet fra den offentliggjorte produkt- og tekniske dokumentasjonen for de respektive modellene. Den endelige utvelgelsen bør baseres på stykkstørrelser, materialetykkelsesområde og daglig produksjon i den faktiske produksjonen.
Konsistent laserskåring av lær avhenger av tre beslutninger som tas i riktig rekkefølge: identifiser læret korrekt, juster fokus og energi etter dets faktiske tykkelse, og kontroller røyken før den kan sette seg tilbake på overflaten.
Plantegjert lær for ingraverte varer, grunne ingraveringer i stedet for dype fjerninger og ren, tørr luft med riktig dimensjonert avtrekking vil løse de fleste problemene med svartening, misfarging og rester før de når det ferdige produktet.
For verksteder som bygger opp et lærutvalg er den mest effektive neste steget den enkleste: opprett et merket referansebibliotek fra reststykker av hver skinn- og finishvariant, registrer hva som fungerer, og slutt å betale for samme læring ved hver ny parti.
 Siste nytt
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk produsent av lasermaskiner som tilbyr CO2-laserskjæremaskiner, fiberlaserskjæremaskiner, CNC-fræsere, lasersveiseapparater og lasermerkeapparater. OEM/ODM-tilpassede løsninger er tilgjengelige. Få et tilbud i dag!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Personvernpolitikk

 EN