レザーは、ほとんどのレーザー加工店で扱われる素材のうち、唯一かつて「生きていた」素材であり、今もその性質を残しています。
革は工業的に製造されたシートではありません。背中から腹側へと移動するにつれて、厚みが変化します。また、同じ一枚の革でも、表面の粒状構造(グレイン)、脂肪分、繊維の配列などが場所によって異なります。さらに、同じタンナーで仕上げられた二枚の革であっても、同一のデータファイルに対して異なる反応を示すことがあります。
このばらつきこそが、レザーのレーザー加工におけるすべての本質です。機械はこの変動を認識せず、ソフトウェアもこれを補正できません。そのため、オペレーターは、実際に目の前にある素材に基づいて、加工条件を一つひとつ確立しなければなりません。
しかし、その手間は十分に報われます。レーザー切断では、切断と同時に革の断面が熱で溶融・密封されるため、切り口がほつれず、機械式切断のように後工程での仕上げ処理を必要としません。薄いストラップ、複雑な形状、あるいは小さな部品の量産などにおいて、レーザー加工が得る精度と品質は、ダイカットでは到底及ばないものとなります。
しかし、レザーは他のほぼすべての素材よりも目立つように焦げてしまいます。わずかに温度が高すぎると、作業が遅れるだけではなく、製品が永久的に変色してしまいます。
どのパラメーターも検討する前に、レザーそのものが結果の大部分を決定します。業界では主に2つのカテゴリーが存在し、いずれもCO₂レーザー光線下でまったく異なる挙動を示します。
植物性なめし革 植物由来のタンニンで鞣されたレザーです。質感はしっかりしており、彫刻加工には濃いコントラストが得られやすく、多くのクラフト製品が意図的に採用する、温かみのある茶褐色に焦げます。ベルト、財布、パッチ、型押し加工品などは、通常、ベジタブルタン(植物タンニン鞣し)レザーが使われます。
クロム鞣しレザー クロム塩で鞣されたレザーです。柔らかく、しなやかで、衣料品、家具張り、自動車内装などに広く使われています。クロム鞣しレザーへの彫刻加工は輪郭がぼやけやすく、表面からは粘着性の残留物が出ることがあります。また、クロム成分のため、発生する煙の管理がより重要になります。
表面仕上げは、タンニングとほぼ同等に重要です。染色、オイル仕上げ、ワックス仕上げ、コーティング、スエード仕上げのそれぞれが、表面の熱吸収特性を変化させます。
最終行は、単なる推奨事項ではなく、厳守すべきルールです。ボンデッドレザーや合成皮革は、しばしば塩化ビニル(PVC)を含んでおり、塩素を含む素材は腐食性・有害性のある煙を発生させ、機械にも損傷を与えます。未知の素材を加工台に載せる前には、必ずその素材の正確な成分を確認しなければなりません。
レザーは熱伝導率が低いため、表面に供給されたエネルギーは表面近くにとどまります。そのため、レザーは簡単に焼け目がつきやすく、同じミスでも木材やMDFと比べてはるかに目立つのです。
結果を左右する変数は、他の素材の場合と同じですが、それぞれの重要度のバランスが変わります:
レーザー刻印において、革はほとんどの他の素材を凌ぐ性能を発揮しますが、それはあくまで適切な原皮(ハイド)を使用した場合に限られます。
植物タンニンで鞣された革(ベジタブル・タンニンレザー)は、深みと温かみのある鮮やかなコントラストを自然に生み出します。これは製品の特徴そのものであり、妥協による結果ではありません。一方、クローム鞣しの革ではこの効果が安定して得られません。そのため、手作業で刻印を行う職人や小規模メーカーは、刻印用製品にはベジタブル・タンニンレザーを標準的に採用しています。
結果を左右する最も重要なルールは、パラメーター設定よりも以下の2つです:
刻印の深さは浅めに保つ。 革のコントラストは、表面の焦げ色(バーン)によって生じるものであり、素材をどれだけ深く削り取るかとは関係ありません。深く刻印すると、ストラップや薄いパネルの強度が低下し、また刻印線が太くなり、細かいディテールが潰れてしまいます。
刻印の順序は、意図的に決める。 染色前の彫刻は、染料を吸収し、仕上げ色に自然に溶け込む模様を作り出します。一方、染色後の彫刻は、色の層を切り抜いてその下の明るい素材を露出させるため、反転した高コントラストの効果が得られます。どちらも有効な製品デザインですが、同一ロット内では互換性がありません。
革の加工では、見過ごされがちな3つのリスクが集中しています。
煙。 革は化学処理された有機素材です。クロムなめし革やコーティング革、およびPVCを含む合成皮革からは、加工時に有害なガスが発生します。これらのガスは、発生源で確実に捕集し、屋外へ排出するか、適切なフィルターを通じて処理する必要があります。排気能力が不十分なシステムでは、ガスが作業場内に拡散します。
火災 オイル仕上げ・ワックス仕上げ・厚膜仕上げを施した革は炎上しやすく、また革の粉塵や焼けカスが、木材粉塵と同様に加工台やダクト内に堆積します。可燃性シート全般に共通するルールとして、革の加工時も絶対に無人運転をしてはならず、加工台および排気経路は常に清掃しておく必要があります。
素材の識別。 合成皮革および接着皮革の多くはPVCベースであり、一部のコーティング仕上げも同様です。これらの素材はレーザー加工がそもそも不可能なため、素材を装置に装着する前に、その組成を必ず確認しなければなりません(装着後に確認してはいけません)。
短時間の事前作業手順で、以下の3点をすべて確認します:素材の種類の確認、排気装置の性能が最大出力で動作しているかの確認、加工台の清掃、および最初の部品を切断する前の焦点位置とエア供給の確認。
薄い革を加工する際には、もう1点、事前に検討すべき注意点があります。煙を確実に排出するために必要な十分な風量は、加工物自体を持ち上げてしまうおそれがあるため、軽量な素材は通常、機械的に平面に固定します。素材を押さえるかどうかは、オペレーターの好みではなく、加工プロセス上の明確な判断事項です。
革の無駄のほとんどは、機械の問題ではありません。個々の原皮ごとに性質が変化する素材について、安易な前提で加工を進めることから生じます。
革の加工はフラットベッド方式であり、その要件は特有です
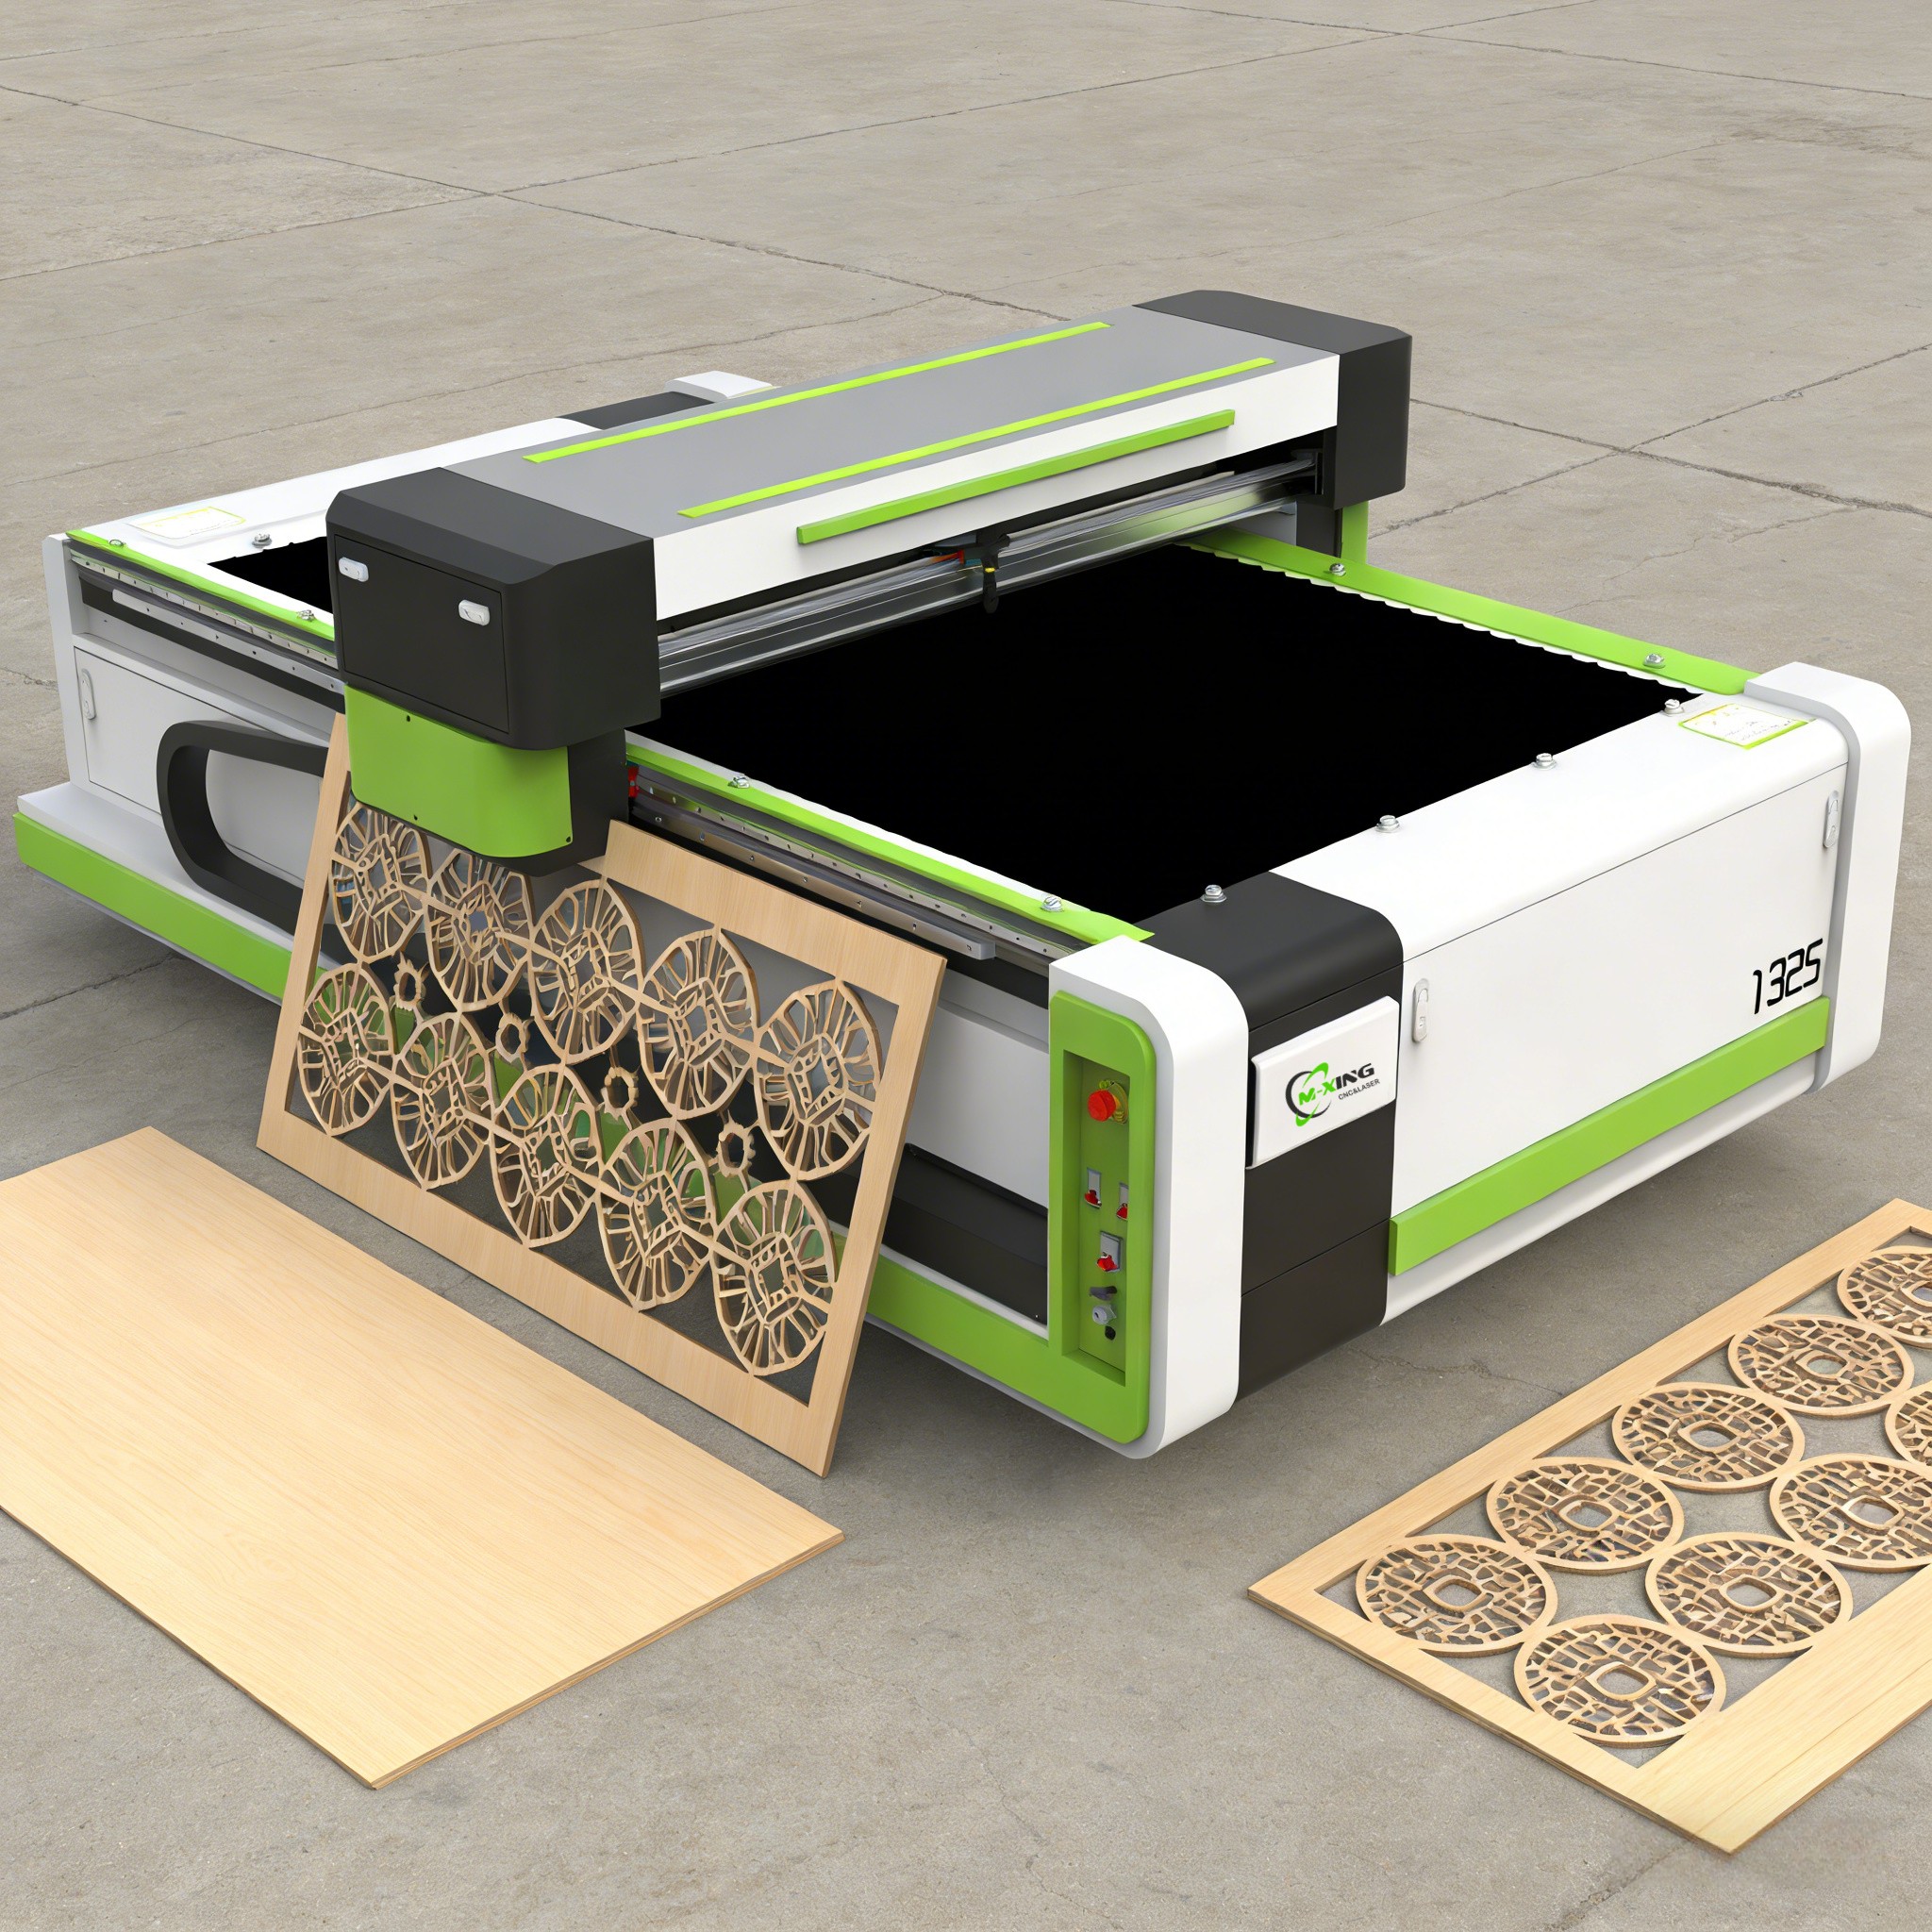
加工領域 革製品は、端切れから作られる小物アクセサリーから、バッグや内装パネルに使われるフルサイズの革まで多岐にわたります。明興レーザー(Mingxing Laser)では、6090、1390、1610、1325の各種ベッドサイズに対応しており、実際の生産対象部品のサイズに合わせて作業領域を選べるため、すべての加工を単一のテーブルに無理に合わせる必要はありません。
力を 革は密度の高い素材ではないため、中程度の出力で快適に切断できます。標準搭載の100W、130W、150W仕様は、小物・衣類・内装材など、さまざまな用途で用いられる革の厚み範囲をカバーしています。革加工においては、高出力を追求するよりも、電源の制御精度が重要です。特に彫刻品質は、低出力でも正確かつ再現性の高いエネルギー供給に大きく依存します。
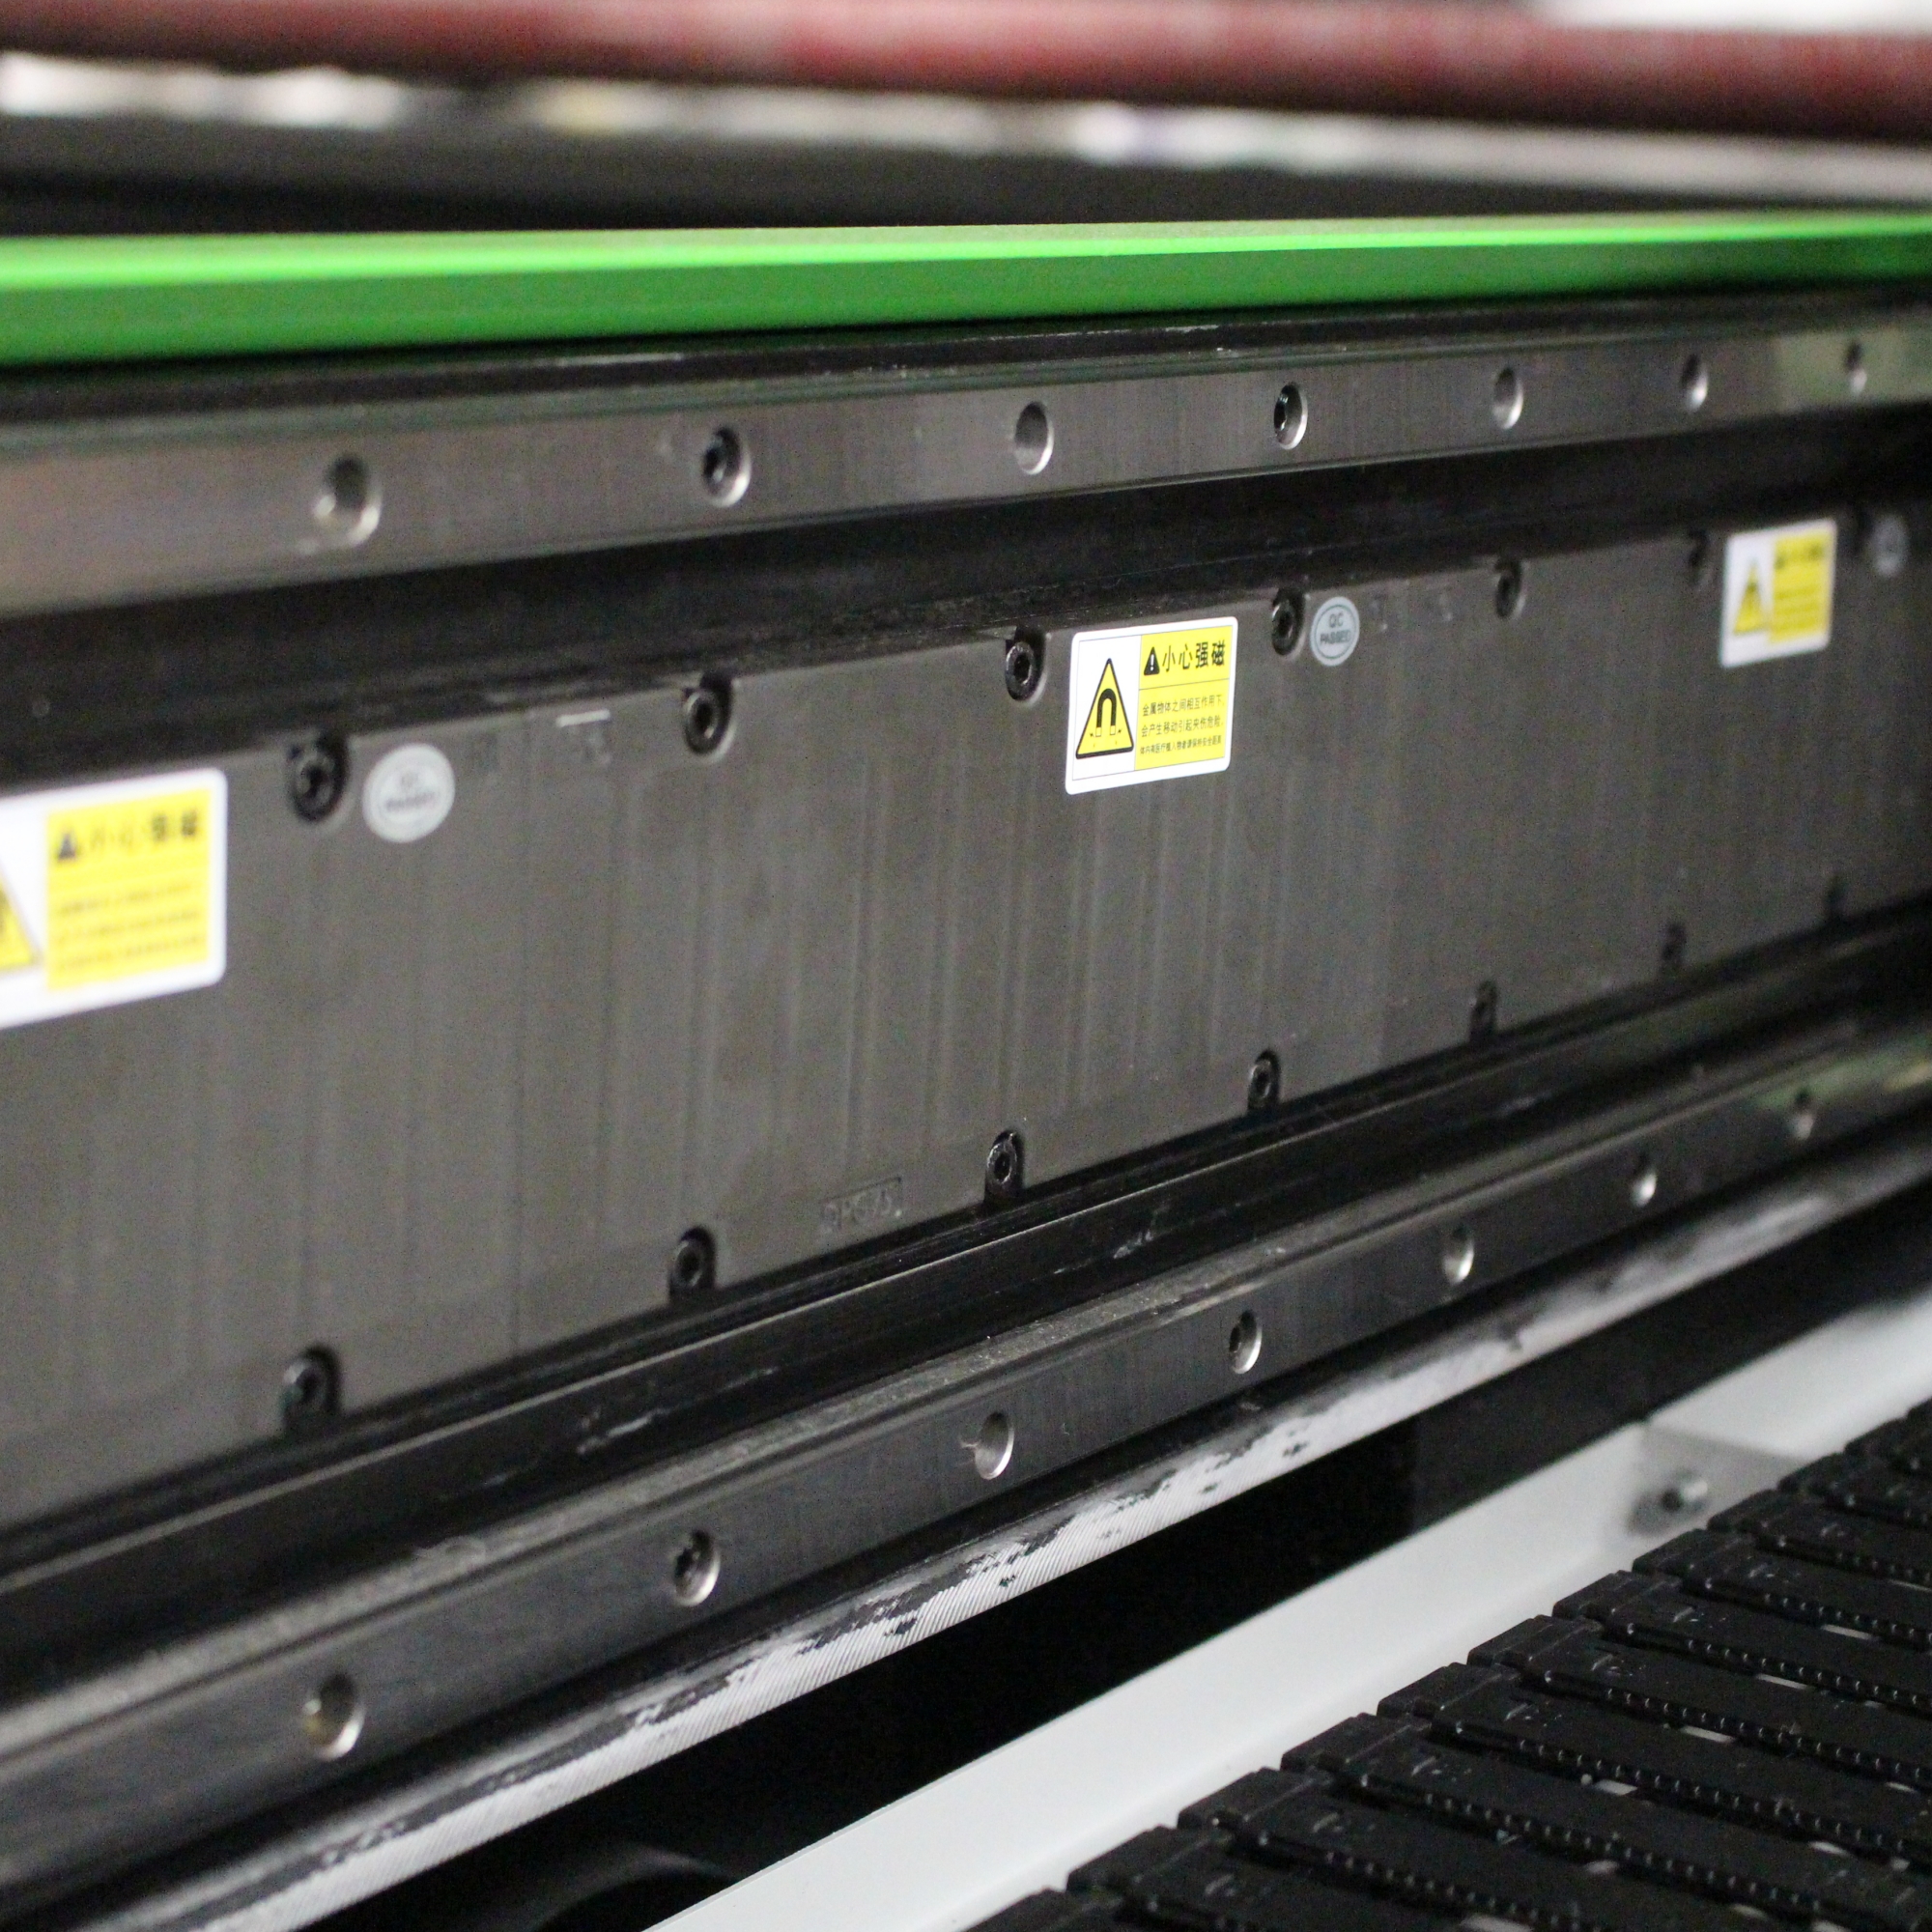
動きの品質 革への精密なエンボス加工は、安定した正確な動きに依存します。X1325の磁気浮上プラットフォームでは、X/Y軸リニアモーター方式により、最大迅速移動速度1 m/s、繰り返し位置決め精度0.05 mmを実現しており、大面積パネルの高速カッティングから微細なディテールの均一なエンボス加工まで対応します。
登録 部品が既存のパターン、印刷面、または革本来の木目(グレイン)に沿って加工される場合、カメラ位置決めシステムにより、ベッド上の素材に対して各カット位置を正確に合わせることができます。
生産能力 ストラップ、パッチ、小面積パネルなど、同一形状の革部品を大量に加工する際には、ダブルビーム構成により、同一プラットフォーム上で2つの加工を並行して実行できます。
排気 革は粘着性のある煙や残留物を発生させるため、排気装置の能力は、素材の種類および使用頻度に応じて適切に選定する必要があります。これは単なるオプション装備ではなく、必須の機能です。
上記の構成詳細は、各モデルの公表されている製品および技術仕様書に基づいています。最終的な選定は、実際の生産における部品サイズ、材料の厚さ範囲、および1日の生産量をもとに判断してください。
革へのレーザー加工を安定して行うには、正しい順序で3つの判断が必要です。まず革の種類を正確に特定し、次にその実際の厚みに応じて焦点位置と出力を設定し、最後に煙が加工面に再付着する前に確実に排出します。
彫刻用に植物タンニンなめし革を使用し、深く削るのではなく浅く彫り込むこと、さらに適切な排気能力を備えた清潔で乾燥した空気環境を整えることで、ほとんどの焦げ付き・変色・残渣問題を完成品になる前に解消できます。
革製品のラインナップを構築しようとする工房にとって、最も効果的な次の一手は、実は最もシンプルなものです。各原皮および仕上げタイプの端材をラベル付きで整理した参考サンプル集を作成し、何が有効だったかを記録することで、新しいロットごとに同じ教訓を何度も買い取る必要をなくしましょう。
 最新ニュース

明興レーザー(Mingxing Laser)は、中国を拠点とするトップクラスのレーザー機械メーカーであり、CO2レーザー切断機、ファイバーレーザー切断機、CNCルーター、レーザー溶接機およびマーキング機を提供しています。OEM/ODMによるカスタムソリューションも対応可能です。本日中にお見積もりをご依頼ください!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. プライバシーポリシー
 EN