Kulit adalah satu-satunya bahan di kebanyakan bengkel laser yang pernah hidup, dan ia masih berkelakuan seperti itu.
Sehelai kulit bukanlah lembaran buatan. Ketebalannya berubah apabila anda bergerak dari tulang belakang ke arah perut. Ketumpatan butir, kandungan lemak, dan struktur serat semuanya berubah sepanjang helai yang sama. Dua helai kulit dari kilang penyamakan yang sama boleh memberi tindak balas berbeza terhadap fail yang sama.
Variabiliti ini merupakan keseluruhan cerita tentang kerja laser pada kulit. Mesin tidak mengetahuinya, dan perisian tidak mampu mengimbanginya, jadi operator perlu menetapkan proses tersebut pada bahan yang benar-benar berada di hadapannya.
Hasilnya setimpal dengan usaha yang dilakukan. Pemotongan laser menghermetikkan tepi kulit semasa memisahkannya, jadi potongan tidak berbulu dan tidak memerlukan penyelesaian seperti yang dituntut oleh pemotongan mekanikal. Untuk tali nipis, bentuk rumit, dan komponen kecil berulang, laser menghasilkan hasil yang sukar dicapai oleh pemotongan acuan.
Namun kulit juga terbakar lebih ketara berbanding hampir semua bahan lain. Tetapan yang sedikit terlalu panas tidak hanya memperlambat kerja; ia juga mengubah warna produk secara kekal.
Sebelum mana-mana parameter dipertimbangkan, kulit itu sendiri menentukan sebahagian besar hasil akhir. Dua kategori mendominasi perdagangan ini, dan kedua-duanya bertindak sangat berbeza di bawah sinar CO₂.
Kulit Tanned Sayuran disamak menggunakan agen yang diperoleh daripada tumbuhan. Ia keras, menerima ukiran dengan kontras gelap yang kuat, dan terbakar menjadi nada coklat hangat—suatu ciri yang sengaja dimanfaatkan dalam banyak produk kraf. Tali pinggang, dompet, tampal, dan barang ukir biasanya dibuat daripada kulit veg-tan.
Kulit disamak krom disamak menggunakan garam kromium. Ia lebih lembut dan lebih lentur, serta mendominasi penggunaan dalam pakaian, pelapik perabot, dan komponen automotif. Ukiran pada kulit disamak krom kurang tajam, permukaannya boleh menghasilkan sisa melekit, dan kandungan kromium menjadikan kawalan wap lebih penting.
Kemahiran permukaan hampir sama pentingnya dengan proses penyamakan. Permukaan berwarna, berminyak, berlilin, bersalut, dan suede masing-masing mengubah cara permukaan menyerap haba.
Baris terakhir adalah peraturan ketat, bukan pilihan. Kulit berlapis dan kulit sintetik kerap berasaskan PVC, dan bahan yang mengandungi klorin membebaskan wasap korosif dan berbahaya yang juga merosakkan jentera. Identiti bahan mesti disahkan sebelum sebarang bahan tidak dikenali diletakkan di atas alas kerja.
Kulit mengalirkan haba dengan buruk, jadi tenaga yang diberikan pada permukaan kekal berhampiran permukaan. Itulah sebabnya kulit mudah meninggalkan tanda, dan sebabnya kesilapan yang sama kelihatan jauh lebih nyata di sini berbanding pada kayu atau MDF.
Pemboleh ubah yang menentukan hasil adalah sama seperti yang penting bagi semua bahan, tetapi kepentingan relatifnya berubah:
Ukiran ialah di mana kulit unggul berbanding kebanyakan bahan lain, tetapi hanya pada kulit yang sesuai.
Kulit yang diproses dengan tanin tumbuhan menghasilkan kontras yang dalam dan hangat—satu ciri produk tersendiri, bukan sekadar kompromi. Kulit yang diproses dengan krom tidak dapat meniru kesan ini secara konsisten; oleh itu, pengeluar kerajinan biasanya menggunakan kulit tanin tumbuhan untuk barang ukiran.
Dua peraturan mengawal hasil lebih daripada sebarang nilai parameter:
Jaga ketebalan ukiran supaya cetek. Kontras pada kulit timbul daripada pembakaran permukaan, bukan daripada kedalaman bahan yang dikurangkan. Ukiran terlalu dalam melemahkan tali dan panel nipis, serta memperlebar tanda sehingga butiran halus tertutup.
Tentukan turutan secara sengaja. Ukiran sebelum pewarnaan menghasilkan tanda yang menyerap pewarna dan menyatu dengan warna akhir. Ukiran selepas pewarnaan memotong lapisan warna dan mendedahkan bahan yang lebih terang di bahagian bawah, menghasilkan kesan songsang berkontras tinggi. Kedua-duanya merupakan reka bentuk produk yang sah; keduanya tidak boleh dipertukarkan dalam satu kelompok.
Kerja kulit memusatkan tiga risiko yang mudah diremehkan.
Asap. Kulit ialah bahan organik yang dirawat dengan bahan kimia. Kulit yang ditanin krom, kulit berlapis, dan sebarang sintetik yang mengandungi PVC mengeluarkan wap yang mesti ditangkap di sumbernya dan dibuang ke luar bangunan atau melalui penapisan yang sesuai. Sistem ekstraksi yang lemah akan memasukkan wap tersebut ke dalam bengkel.
Api. Kulit yang berminyak, berkewah, dan berpenyelesaian tebal boleh menyala, manakala habuk kulit dan arang terkumpul di alas mesin dan saluran ekstraksi sama seperti habuk kayu. Peraturan untuk kulit adalah sama seperti untuk sebarang kepingan mudah terbakar: jangan pernah tinggalkan mesin beroperasi tanpa pengawasan, dan sentiasa jaga kebersihan alas mesin serta laluan ekstraksi.
Identiti bahan. Kulit sintetik dan kulit berikat kerap berbasis PVC, dan beberapa penyelesaian bersalut juga begitu. Oleh sebab bahan-bahan ini tidak boleh diproses dengan laser langsung, komposisi mesti disahkan sebelum bahan dimuatkan, bukan selepas.
Satu rutin pra-kerja ringkas meliputi ketiga-tiganya: sahkan jenis bahan, periksa ekstraksi berada pada prestasi penuh, bersihkan alas mesin, dan sahkan fokus serta bekalan udara sebelum potongan pertama dibuat.
Pada kulit nipis, satu butiran tambahan perlu dirancang terlebih dahulu. Aliran udara yang cukup kuat untuk menghilangkan asap juga boleh mengangkat benda kerja; oleh itu, bahan ringan biasanya dipegang rata secara mekanikal. Menahan bahan ke bawah merupakan keputusan proses, bukan pilihan operator.
Kebanyakan sisa kulit bukan disebabkan oleh masalah mesin. Ia timbul daripada andaian mengenai bahan yang berubah dari kulit ke kulit.
Pengeluaran kulit adalah aplikasi meja rata, dan keperluannya khusus.
Kawasan kerja. Barangan kulit merangkumi aksesori kecil yang dipotong daripada sisa kulit sehingga kulit utuh yang digunakan untuk beg dan panel pelapik. Mingxing Laser menawarkan pelbagai saiz meja kerja iaitu 6090, 1390, 1610, dan 1325, jadi kawasan kerja boleh diselaraskan mengikut saiz komponen yang sebenar dihasilkan, bukan memaksakan semua tugas ke atas satu meja sahaja.
Tenaga. Kulit bukan bahan padat, maka tahap kuasa sederhana cukup untuk memotongnya dengan selesa, dan konfigurasi piawai 100W, 130W, dan 150W mencakupi julat ketebalan yang digunakan dalam aksesori, pakaian, dan pelapik. Bagi kulit, nilai bekalan kuasa yang terkawal dengan baik terletak pada kekonsistenan, bukan keluaran maksimum: kualiti ukiran bergantung pada penghantaran kuasa rendah yang tepat dan boleh diulang.
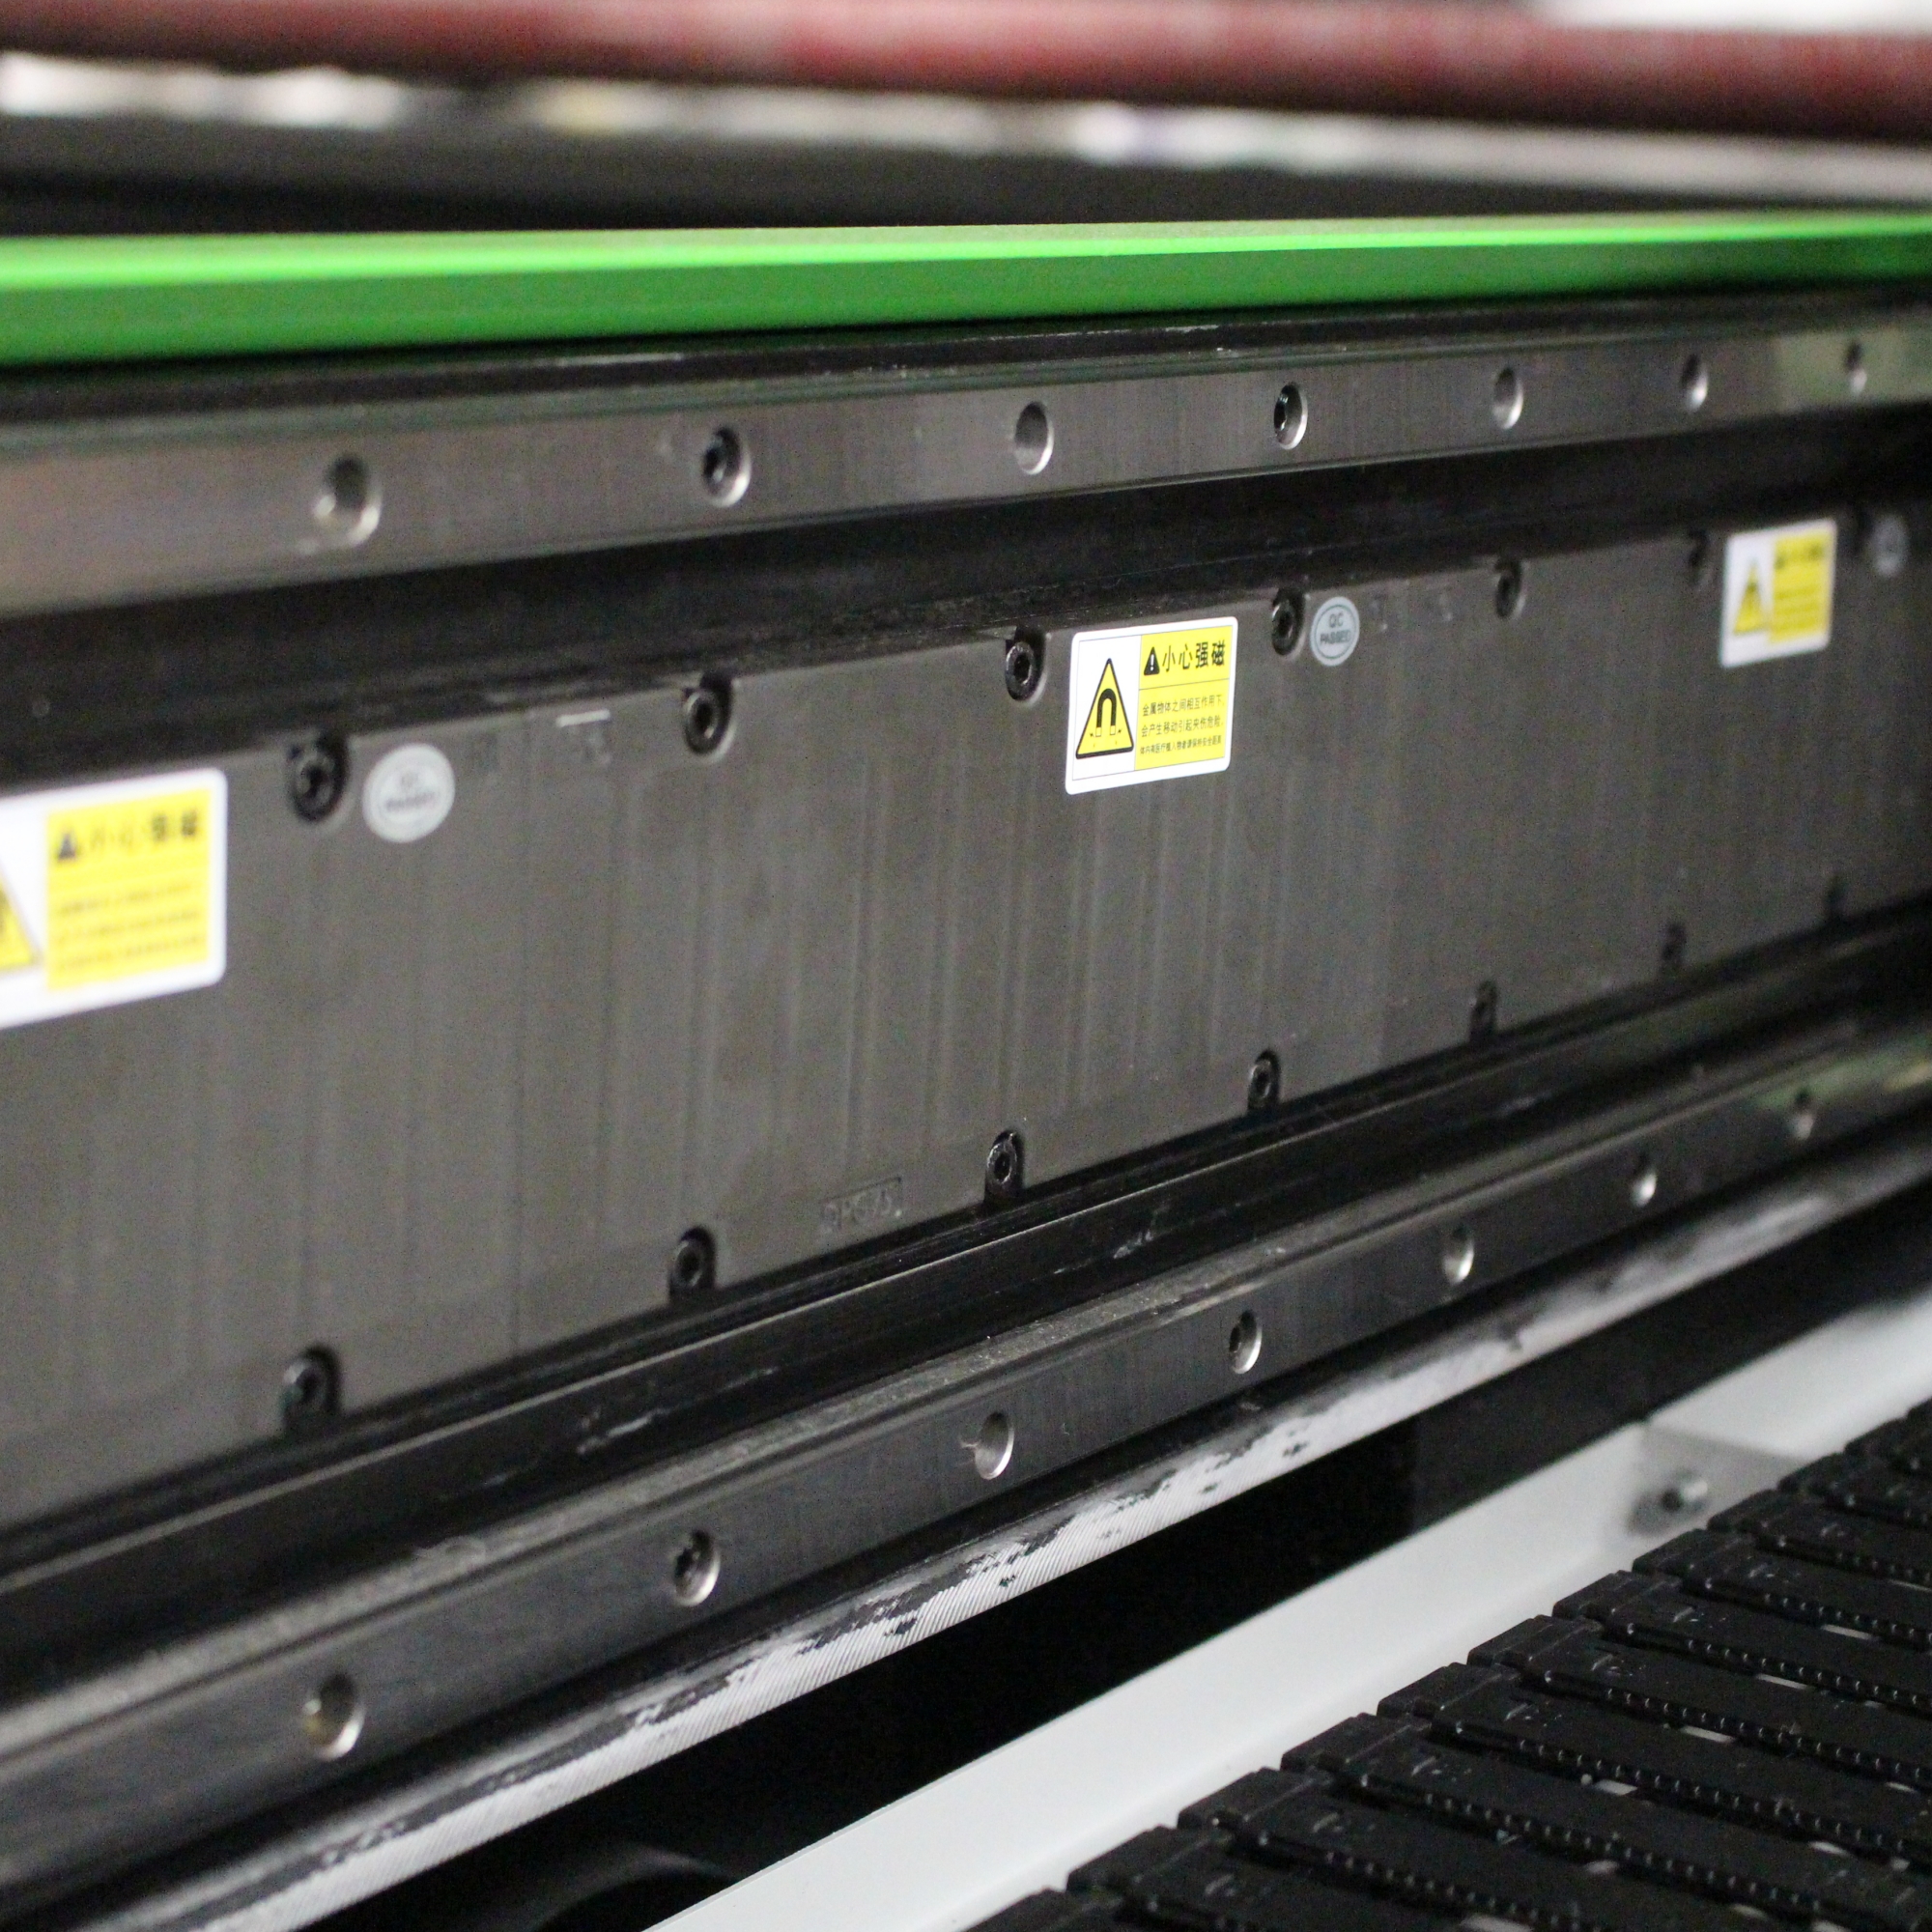
Kualiti pergerakan. Butiran ukiran halus pada kulit bergantung kepada pergerakan yang stabil dan tepat. Pada platform levitasi magnetik X1325, sistem motor linear paksi-X/Y memberikan kelajuan perjalanan pantas maksimum sehingga 1 m/s dengan ketepatan penentuan kedudukan semula sehingga 0,05 mm, yang menyokong pemotongan panel besar secara pantas serta ukiran butiran kecil secara konsisten.
Pendaftaran. Apabila komponen perlu mengikut corak sedia ada, permukaan bercetak, atau urat semula jadi kulit, sistem penentuan kedudukan kamera membantu menyelaraskan setiap potongan dengan bahan yang sudah berada di atas alas.
Kapasiti pengeluaran. Bagi komponen kulit berulang seperti tali, tampalan, dan panel kecil, konfigurasi dua sinar membolehkan dua operasi dijalankan serentak pada platform yang sama.
Pengekstrakan. Kulit menghasilkan asap melekit dan sisa, maka kapasiti ekstraksi perlu disesuaikan dengan jenis bahan dan kitaran operasi, bukan dianggap sebagai aksesori.
Butiran konfigurasi di atas diambil daripada dokumentasi produk dan teknikal yang diterbitkan bagi model-model berkenaan. Pilihan akhir harus berdasarkan saiz kepingan, julat ketebalan bahan, dan output harian bagi pengeluaran sebenar.
Kerja laser pada kulit yang konsisten bergantung kepada tiga keputusan yang dibuat dalam turutan yang betul: kenal pasti jenis kulit dengan tepat, tetapkan fokus dan tenaga mengikut ketebalan sebenar kulit tersebut, serta kawal asap sebelum ia kembali menetap di permukaan.
Kulit yang diproses dengan tanin tumbuhan untuk barang ukir, ukiran cetek sebagai ganti penghilangan mendalam, serta udara kering bersih dengan sistem ekstraksi yang bersaiz sesuai akan menyelesaikan kebanyakan masalah pembakaran, perubahan warna, dan sisa sebelum mencapai produk siap.
Bagi bengkel yang membina pelbagai jenis kulit, langkah seterusnya yang paling berkesan ialah yang paling mudah: bina perpustakaan rujukan berlabel daripada sisa potongan setiap jenis kulit dan penyelesaian permukaan, rekodkan kaedah yang berkesan, serta hentikan pembayaran untuk pelajaran yang sama pada setiap kelompok baharu.
 Berita Hangat
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ialah pengilang mesin laser terkemuka berbasis di China yang menawarkan pemotong laser CO2, mesin pemotong laser gentian, penghala CNC, mesin kimpalan laser dan mesin penandaan laser. Penyelesaian tersuai OEM/ODM tersedia. Dapatkan sebut harga hari ini!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLISI PRIVASI

 EN