चमडा धेरै लेजर पसलहरूमा एकमात्र सामग्री हो जुन एक समय जीवित थियो, र यो अझै पनि त्यस्तै व्यवहार गर्छ।
चमडाको टुक्रा एउटा निर्मित पात छैन। यसको मोटाइ राम्रोसँग बदलिरहन्छ जब तपाईं रीढ बाट पेटतिर जानुहुन्छ। धान्य घनत्व, वसा सामग्री, र फाइबर संरचना सँगै एउटै टुक्रामा पनि परिवर्तन हुन्छ। एउटै ट्यानरीबाट लिइएका दुईवटा चमडाहरू पनि एउटै फाइल प्रति फरक ढंगले प्रतिक्रिया गर्न सक्छन्।
यो परिवर्तनशीलता नै चमडाको लेजर कार्यको सम्पूर्ण कथा हो। मेसिनले यसको बारेमा थाहा छैन, र सफ्टवेयरले पनि यसलाई समायोजित गर्न सक्दैन, त्यसैले अपरेटरले आफ्नो अगाडि रहेको वास्तविक सामग्रीमा आधारित प्रक्रिया स्थापित गर्नुपर्छ।
फलाफल गर्ने प्रयासको मूल्य छ। लेजर कटिङले चमडको किनारा सील गर्दछ जब यो यसलाई अलग गर्दछ, त्यसैले कट फ्रे हुँदैन र यसलाई यान्त्रिक कटिङले माग गर्ने समाप्ति प्रक्रिया आवश्यक पर्दैन। पातला स्ट्र्यापहरू, जटिल आकृतिहरू र साना दोहोरिएका भागहरूका लागि, लेजरले डाइ कटिङले अनुकरण गर्न गाह्रो गर्ने परिणामहरू उत्पादन गर्दछ।
तर चमडले अन्य कुनै पनि सामग्रीभन्दा धेरै दृश्यमान रूपमा जल्दैन। एउटा सेटिङ जुन सामान्यभन्दा सामान्यतया धेरै गर्म छ, कामलाई मात्र ढिलो गर्दैन; यो उत्पादनलाई स्थायी रूपमा रङ्ग बदल्दछ।
कुनै पनि प्यारामिटर विचार गर्नु अघि, चमड स्वयं धेरैजसो परिणाम निर्धारण गर्दछ। व्यापारमा दुई श्रेणीहरू प्रमुख छन्, र तिनीहरू CO₂ बीम अधीनमा धेरै फरक व्यवहार गर्दछन्।
वनस्पति-ट्यान्ड चमड यो वनस्पति-उत्पन्न एजेन्टहरूसँग ट्यान गरिएको छ। यो कडा छ, यसलाई गहिरो अँध्यारो विपरीततासँग उत्कीर्ण गर्न सकिन्छ, र यो धेरै कारीगर उत्पादनहरूले जानी-मानी निर्भर गर्ने गर्म ब्राउन टोनमा जल्दैन। बेल्टहरू, वालेटहरू, प्याचहरू र टूल्ड वस्तुहरू सामान्यतया वेग-ट्यान हुन्छन्।
क्रोम-ट्यान्ड चमड यो क्रोमियम लवणहरूसँग ट्यान गरिएको छ। यो मुलायम, बढी लचिलो छ र पोशाक, फर्निचरको आवरण र स्वचालित प्रयोगमा प्रभुत्व जमाउँछ। क्रोम-ट्यान गरिएको चमड़ामा उत्कीर्णन कम स्पष्ट हुन्छ, सतहमा चिपचिपो अवशेष उत्पन्न हुन सक्छ र क्रोम सामग्रीले धुँवा नियन्त्रण अझ आवश्यक बनाउँछ।
सतहको समाप्ति ट्यानिङ जति नै महत्त्वपूर्ण हुन्छ। रङ्गिएको, तेल लगाइएको, मोम लगाइएको, लेपित र सुडे समाप्तिहरू प्रत्येकले सतहले ताप अवशोषण गर्ने तरिका परिवर्तन गर्दछ।
अन्तिम पङ्क्ति एउटा कठोर नियम हो, प्राथमिकता होइन। बन्डेड र सिन्थेटिक लेदरहरू प्रायः पीभीसी-आधारित हुन्छन्, र क्लोरिन युक्त पदार्थहरू क्षरणकारी, खतरनाक धुँवा छोड्छन् जुन मेसिनलाई पनि क्षति पुर्याउँछ। कुनै पनि अपरिचित पदार्थ बेडमा पुग्नु अघि यसको पहिचान अवश्य पुष्टि गर्नुपर्छ।
लेदरले ताप सुचालक गर्दैन, त्यसैले सतहमा दिइएको ऊर्जा सतह नै नजिकै रहन्छ। यही कारणले लेदरमा छापहरू सजिलै बन्छन्, र यही गल्ती यसलाई लकडी वा एमडीएफमा भन्दा धेरै दृश्यमान हुन्छ।
परिणाम निर्धारण गर्ने परिवर्तनशील कुराहरू अन्य सबै पदार्थहरूमा पनि महत्त्वपूर्ण हुन्छन्, तर यिनको सापेक्षिक महत्त्वमा परिवर्तन हुन्छ:
चमड़ामा उत्कीर्णन गर्दा यो अधिकांश अन्य सामग्रीहरूभन्दा राम्रो प्रदर्शन गर्छ, तर केवल सही चमड़ामा मात्र।
वनस्पति-प्रसंस्कृत चमड़ाले गहिरो, तातो विपरीतता उत्पादन गर्छ जुन आफैमा एउटा उत्पादन विशेषता हो, समझौताको रूपमा होइन। क्रोम-प्रसंस्कृत चमड़ाले यो प्रभाव सुस्थिर रूपमा पुन: उत्पादन गर्दैन, जसकारण कारीगर उत्पादकहरूले उत्कीर्णन गरिएका वस्तुहरूका लागि वनस्पति-प्रसंस्कृत चमड़ा नै मानकीकरण गर्छन्।
दुई नियमहरू नतिजालाई कुनै पनि पैरामिटर मानभन्दा बढी नियन्त्रण गर्छन्:
गहिराइलाई उथालो राख्नुहोस्। चमड़ामा विपरीतता सतहमा जलेको अंशबाट आउँछ, सामग्री कति गहिरो उत्कीर्णन गरिएको छ भन्ने कुराबाट होइन। गहिरो उत्कीर्णनले फित्ता र पातला प्यानलहरू कमजोर बनाउँछ, र चिन्हलाई चौडा बनाउँछ जसले गर्दा सूक्ष्म विवरणहरू बन्द हुन्छन्।
क्रमलाई जानी-मानी निर्धारण गर्नुहोस्। रङ्ग लगाउनु अघि उत्कीर्णन गर्दा रङ्ग सोस्ने एउटा चिह्न बन्छ जुन समाप्त रङ्गमा समेटिन्छ। रङ्ग लगाएपछि उत्कीर्णन गर्दा रङ्गको सतह काटिन्छ र तलको हल्का सामग्री देखिन्छ, जसले उल्टो, उच्च-विपरीत प्रभाव उत्पन्न गर्छ। दुवै वैध उत्पादन डिजाइन हुन्; तर एउटै ब्याचभित्र तिनीहरू परस्पर प्रतिस्थापन योग्य छैनन्।
छाला सँग काम गर्दा तीनवटा जोखिमहरू केन्द्रित हुन्छन् जुन अवमूल्यन गर्न सजिलो हुन्छन्।
धुंआ. छाला एउटा कार्बनिक सामग्री हो जुन रासायनिक पदार्थहरूले उपचारित गरिएको हुन्छ। क्रोम-ट्यान्ड छाला, कोटेड छाला र कुनै पनि PVC युक्त सिन्थेटिकहरूबाट धुँवा निस्कन्छ जुन स्रोतमा नै कैद गरी बाहिर निकाल्नुपर्छ वा उचित फिल्टर प्रणालीबाट पार गर्नुपर्छ। कमजोर निष्कर्षण प्रणालीले ती धुँवाहरू कार्यशालामा फैलाउँछ।
आग। तेल लगाइएको, मोम लगाइएको र धेरै परिष्कृत छालाहरू फ्लेयर हुन सक्छन्, र छालाको धूलो र जलेको कार्बन बिछौनी र डक्टिङमा लकडको धूलो जस्तै जम्मा हुन्छ। छालाको नियम कुनै पनि ज्वलनशील पात जस्तै छ: कहिल्यै मेशिनलाई अनुपस्थित अवस्थामा चल्न नदिनुहोस्, र बिछौनी र निष्कर्षण पथ सफा राख्नुहोस्।
पदार्थको पहिचान। सिन्थेटिक र बन्डेड लेदरहरू प्रायः पीभीसी-आधारित हुन्छन्, र केही कोटेड फिनिशहरू पनि त्यस्तै हुन्छन्। किनभने यीहरूलाई लेजरमा सँगै प्रक्रिया गर्न सकिँदैन, त्यसैले पदार्थ लोड गर्नु अघि यसको संरचना पुष्टि गर्नु आवश्यक छ, नतिजा पछि होइन।
छोटो प्री-जब रूटिनले तीनवटा कुराहरू समावेश गर्दछ: पदार्थको प्रकार पुष्टि गर्नु, एक्सट्र्याक्सनले पूर्ण क्षमतामा काम गरिरहेको छ कि छैन जाँच गर्नु, बेड सफा गर्नु, र पहिलो टुक्रा काट्नु अघि फोकस र हावा आपूर्ति सत्यापन गर्नु।
पातलो लेदरमा, एउटा अतिरिक्त विवरण योजना बनाउन लायक छ। धुँवा हटाउन पर्याप्त हावा प्रवाहले कामको टुक्रालाई पनि उठाउन सक्छ, त्यसैले हल्का पदार्थहरू सामान्यतया यान्त्रिक रूपमा चपटो राखिन्छन्। पदार्थलाई तल थिचेर राख्नु एउटा प्रक्रिया निर्णय हो, अपरेटरको पसन्द होइन।
लेदरको धेरै बर्बादी मेशिनको समस्या होइन। यो एउटा पदार्थको बारेमा गरिएका धारणाबाट आउँछ जुन छालाबाट छालामा परिवर्तन हुन्छ।
चमडा उत्पादन एउटा फ्ल्याटबेड अनुप्रयोग हो, र आवश्यकताहरू विशिष्ट छन्।
कार्य क्षेत्र चमडाका सामानहरू साना सहायक उपकरणहरूदेखि सुरु गरी थैलीहरू र आसन प्यानलहरूको लागि पूर्ण चमडा सम्मको विस्तार भएको हुन्छ। मिङ्जिङ लेजरले ६०९०, १३९०, १६१० र १३२५ आकारहरूमा बेड प्रारूपहरू प्रदान गर्दछ, जसले गर्दा कामको क्षेत्रफललाई वास्तवमा उत्पादन गरिएका टुक्राहरूको आकारसँग मिलाउन सकिन्छ, न कि प्रत्येक कामलाई एउटै टेबलमा बाध्य गर्नुपर्ने हुन्छ।
ऊर्जा। चमडा घना सामग्री होइन, त्यसैले मध्यम शक्ति स्तरले यसलाई सजिलै काट्न सक्छ, र मानक १०० वाट, १३० वाट र १५० वाट विन्यासहरूले सहायक उपकरणहरू, वस्त्रहरू र आसनहरूमा प्रयोग गरिने मोटाइहरूको दायरा ढाक्ने गर्दछ। चमडामा, राम्रो नियन्त्रण गरिएको बिजुली आपूर्तिको मूल्य अधिकतम उत्पादनभन्दा निरन्तरता हो: उत्कीर्णनको गुणस्तर ठीक, दोहोर्याउन सकिने कम शक्ति प्रदान गर्ने माथि निर्भर गर्दछ।
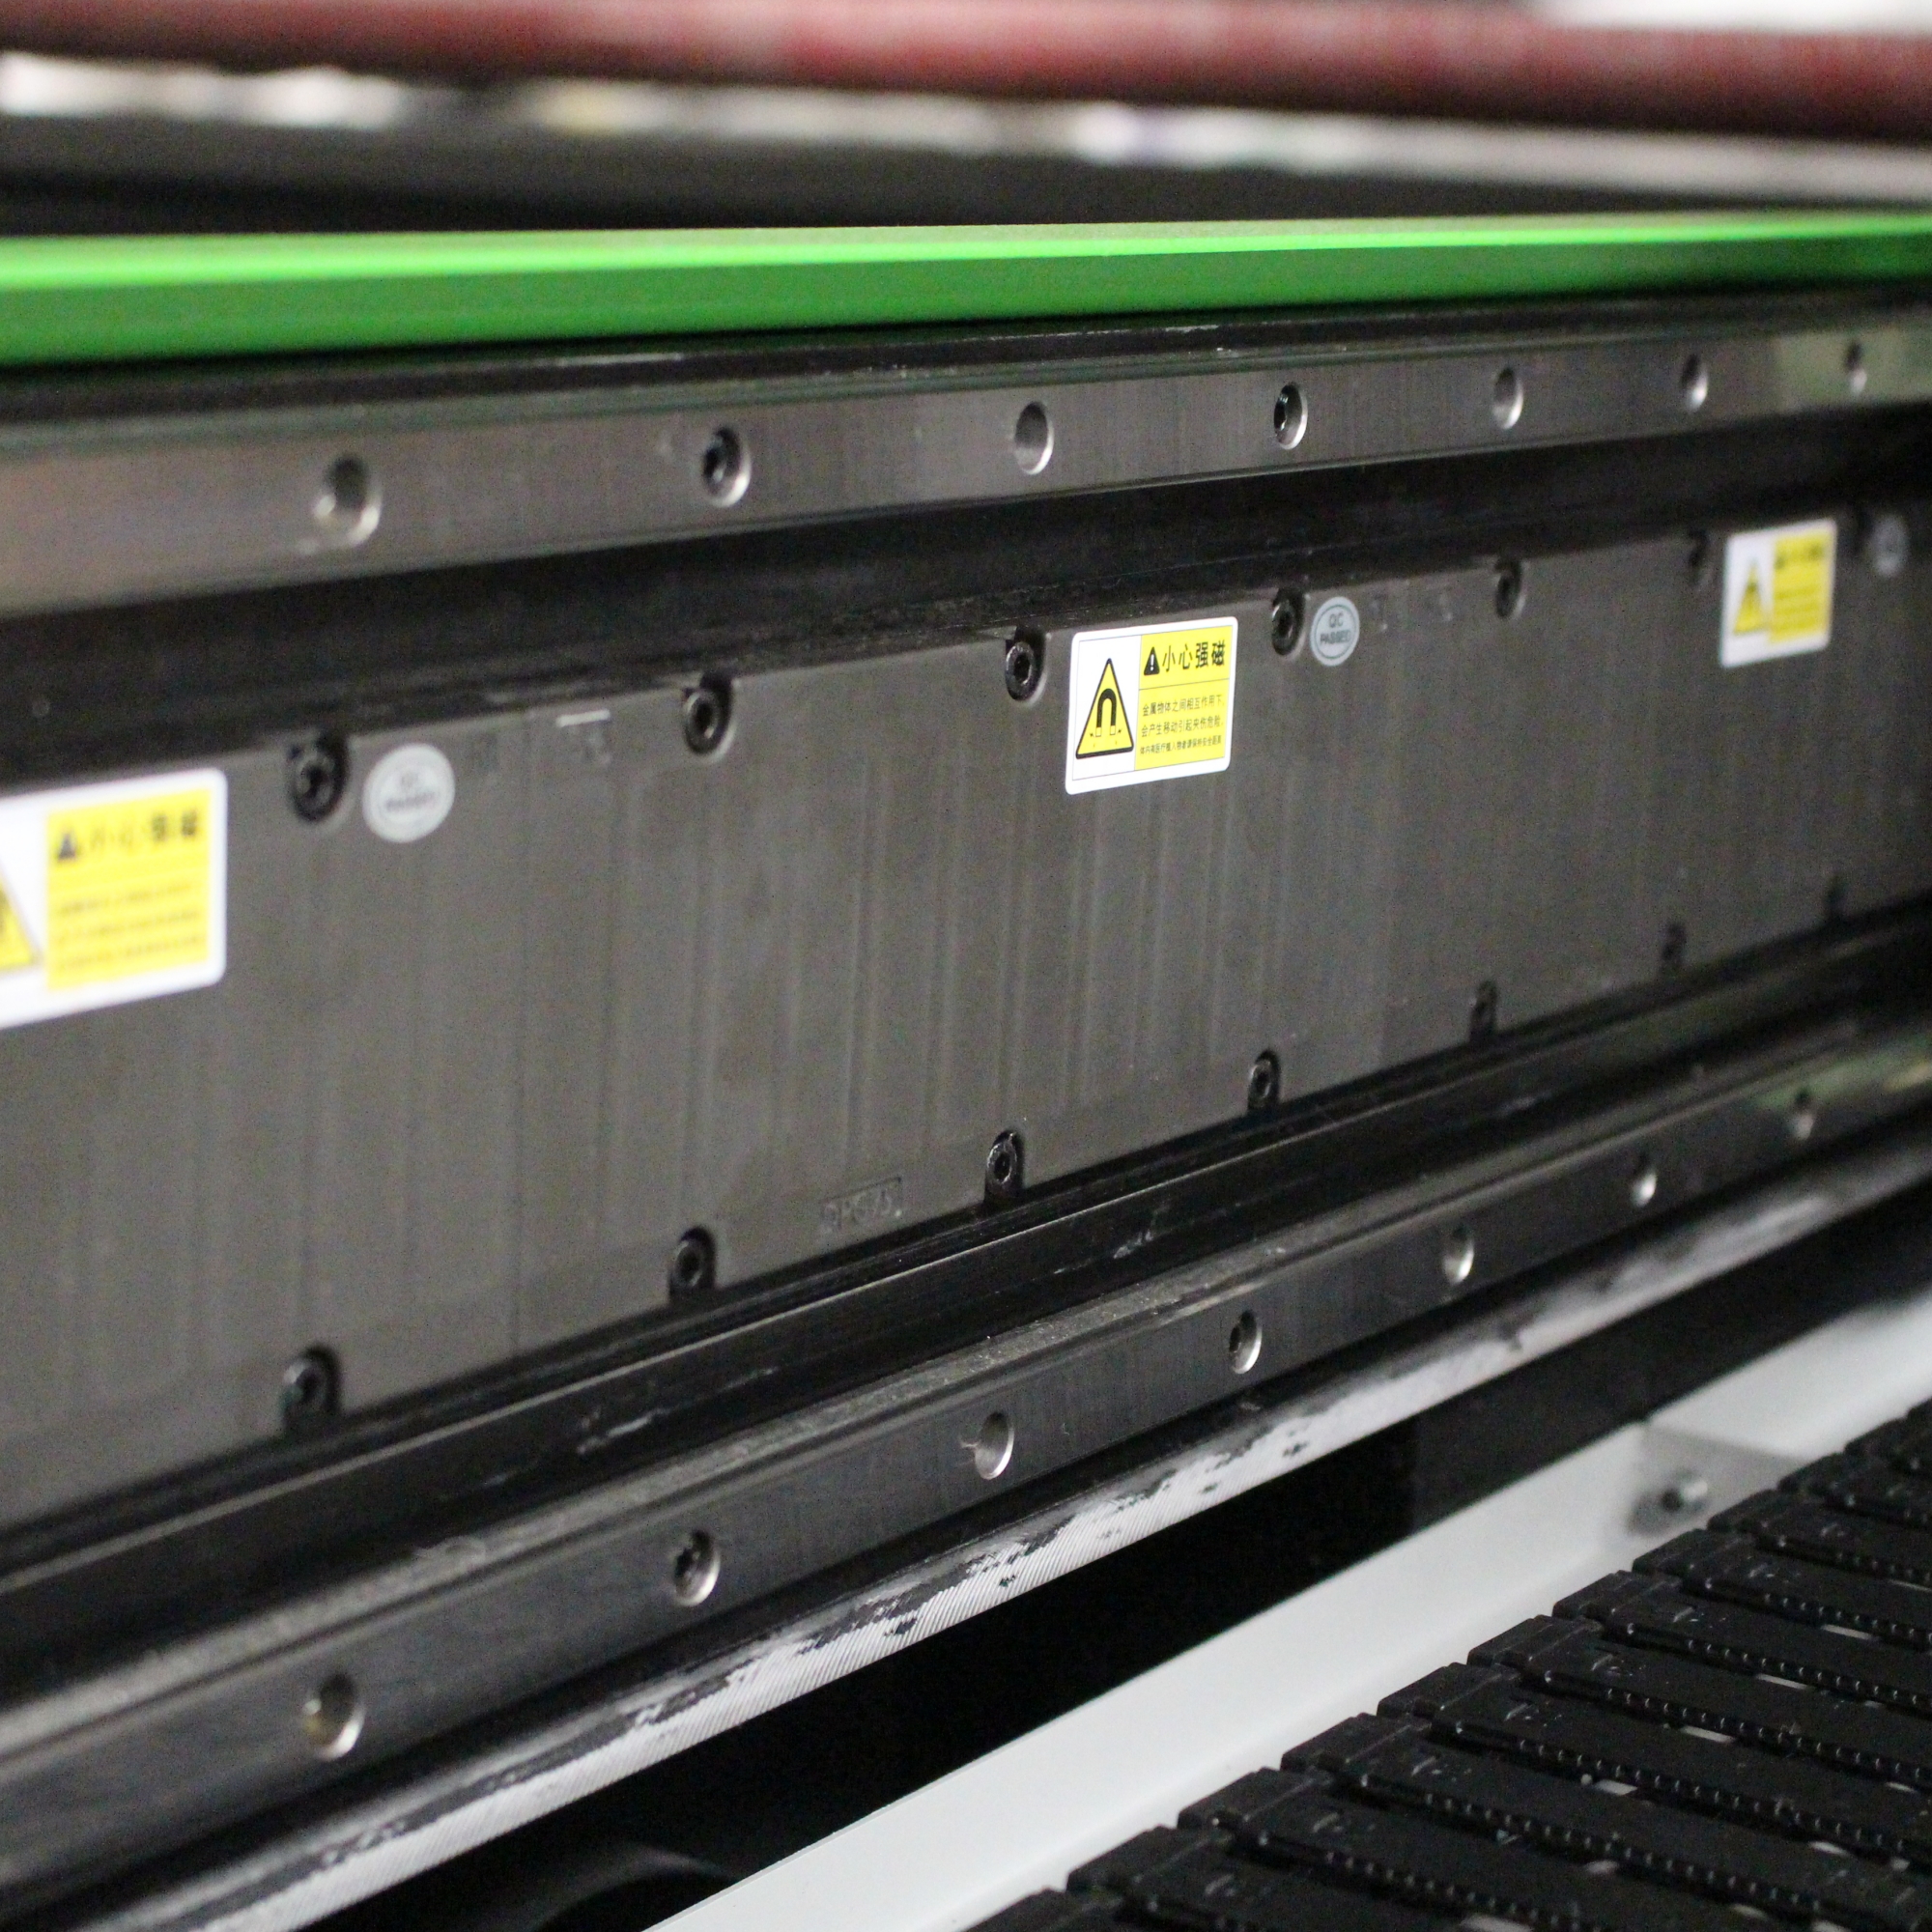
गतिको गुणस्तर। चमड़ामा राम्रो उत्कीर्णन विवरण स्थिर, सटीक गतिमा निर्भर गर्दछ। X1325 चुम्बकीय निलम्बन प्लेटफर्ममा, X/Y-अक्ष रैखिक मोटर प्रणालीले प्रति सेकेण्ड १ मिटरसम्मको अधिकतम तीव्र यात्रा गति र ०.०५ मिमी सम्मको दोहोर्याउन सकिने स्थितिमा सट्यता प्रदान गर्दछ, जसले ठूला प्यानलहरूको छिटो काट्ने र साना विवरणहरूको निरन्तर उत्कीर्णन दुवैलाई समर्थन गर्दछ।
दर्ता जब भागहरूले अघिल्लो प्याटर्न, छापिएको सतह वा चमड़ाको प्राकृतिक दाना अनुसरण गर्नुपर्छ, तब क्यामेरा स्थितिकरण प्रणालीले प्रत्येक काट्ने कार्यलाई बिस्तरमा पहिले नै राखिएको सामग्रीसँग संरेखित गर्न मद्दत गर्दछ।
उत्पादन क्षमता ठूला मात्रामा उत्पादन हुने चमड़ाका घटकहरू जस्तै स्ट्र्याप, प्याच र साना प्यानलहरूका लागि, दोहोरो बीम विन्यासले एउटै प्लेटफर्ममा दुई कार्यहरू समानान्तर रूपमा सञ्चालन गर्न अनुमति दिन्छ।
निकालने चमड़ाले चिप्लो धुँवा र अवशेष उत्पादन गर्दछ, त्यसैले निकालने क्षमता लाई सामग्री र कार्य चक्र अनुसार आकार दिनुपर्छ, यसलाई कुनै सहायक उपकरणको रूपमा नहेर्नुपर्छ।
माथिको विन्यास विवरणहरू सम्बन्धित मोडलहरूका प्रकाशित उत्पादन र प्राविधिक प्रलेखनबाट लिइएको हो। अन्तिम छनौट वास्तविक उत्पादनको टुक्राको आकार, सामग्रीको मोटाइ दायरा र दैनिक उत्पादनमा आधारित हुनुपर्छ।
स्थिर चमड़ा लेजर कार्यको लागि तीनवटा निर्णयहरू सही क्रममा गर्नु आवश्यक छ: चमड़ालाई सही रूपमा पहिचान गर्नु, यसको वास्तविक मोटाइको लागि फोकस र ऊर्जा सेट गर्नु, र धुँवालाई सतहमा फेरि बस्न दिनु अघि यसलाई नियन्त्रण गर्नु।
उत्कीर्ण वस्तुहरूको लागि वनस्पति-ट्यान्ड चमड़ा, गहिरो हटाउने भन्दा उथालो उत्कीर्णन, र उचित आकारको निष्कर्षणसँगै सफा सुख्खा हावा प्रयोग गर्नाले अधिकांश जलाउने, रङ्ग परिवर्तन र अवशेष समस्याहरूलाई अन्तिम उत्पादनमा पुग्नु अघि समाधान गर्न सक्छ।
चमड़ाको श्रृंखला निर्माण गर्ने कार्यशालाहरूको लागि सबैभन्दा प्रभावकारी अर्को कदम सबैभन्दा सरल हो: प्रत्येक चमड़ा र समाप्ति विधिका अवशेषहरूबाट लेबल गरिएको सन्दर्भ सामग्री संग्रह बनाउनु, के काम गर्छ भनेर रेकर्ड गर्नु, र प्रत्येक नयाँ ब्याचमा एउटै पाठको लागि फेरि तिर्नु बन्द गर्नु।
 गर्म समाचार
2026-02-05
2026-02-03
2025-12-01

मिङ्सिंग लेजर चीन-आधारित अग्रणी लेजर मेशिन निर्माता हो जसले CO2 लेजर कटर, फाइबर लेजर कटिंग मेशिन, सीएनसी राउटर, लेजर वेल्डर र मार्किंग मेशिनहरू प्रदान गर्दछ। ओइमी/ओडीएम कस्टम समाधान उपलब्ध छन्। आजै उद्धरण प्राप्त गर्नुहोस्!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. गोपनीयता नीति

 EN