Läder är det enda materialet i de flesta laserskärningsverkstäder som en gång var levande, och det beter sig fortfarande så.
En skinnhud är inte ett tillverkat ark. Tjockleken varierar när man går från ryggraden mot buken. Kornstätheten, fettinnehållet och fibrernas struktur förändras alla över samma stycke. Två hudar från samma garvverk kan reagera olika på samma fil.
Denna variabilitet är hela historien om laserskärning av läder. Maskinen är inte medveten om den, och programvaran kan inte kompensera för den, så operatören måste etablera processen på det material som faktiskt ligger framför dem.
Resultatet är värt ansträngningen. Laserstädning försegla kanten på läder samtidigt som den skär det, så att snittet inte fransar och inte kräver den efterbehandling som mekanisk skärning kräver. För tunna remmar, komplicerade former och små upprepade delar ger lasern resultat som stansning har svårt att matcha.
Men läder bränner också märkbart mer än nästan vilket annat material som helst. En inställning som är lite för het gör inte bara arbetet långsammare; den färgar produkten permanent om.
Innan någon parameter övervägs bestämmer lädret självt det mesta av resultatet. Två kategorier dominerar handeln, och de beter sig mycket olika under en CO₂-stråle.
Veganskämt läder är garvat med växtbaserade agens. Det är fast, tar gravering med stark kontrast i mörkt nyanser och bränner till en varm brun ton som många hantverksprodukter avsiktligt bygger på. Bälten, plånböcker, patchar och slipade varor är vanligtvis veg-tan.
Kromgarvat läder är garvat med kromsalter. Det är mjukare, mer elastiskt och dominerar inom kläder, möbelbeklädnad och bilindustrin. Gravering på kromgarvat läder är mindre tydlig, ytan kan ge en klibbig rest och kromhalten gör att rökutsläppskontroll är viktigare.
Ytbehandling är nästan lika viktig som garvningen. Färgade, oljade, vaxade, belagda och suede-ytor påverkar alla hur ytan absorberar värme.
Den sista raden är en strikt regel, inte en preferens. Sammanlimmat och syntetiskt läder är ofta PVC-baserat, och material som innehåller klor frigör korrosiva, farliga ångor som även skadar maskinen. Materialidentiteten måste bekräftas innan något okänt material placeras på arbetsytan.
Läder leder värme dåligt, så energi som tillförs vid ytan förblir nära ytan. Därför märks läder lätt, och därför är samma fel mycket mer synligt här än på trä eller MDF.
Variablerna som avgör resultatet är samma som för alla material, men deras relativa betydelse förskjuts:
Gravering är där läder överträffar de flesta andra material, men endast på rätt skinn.
Läder som är garvat med växtbaserade ämnen ger en djup, varm kontrast som i sig är en produktfunktion snarare än en kompromiss. Läder som är garvat med krom återger inte den effekten pålitligt, vilket är anledningen till att hantverkare standardiserar på växtgarvat läder för graverade produkter.
Två regler styr resultatet mer än något parametervärde:
Håll djupet lågt. Kontrast på läder kommer från ytburningen, inte från hur djupt materialet tas bort. Djupgravering försvagar remmar och tunna paneler, och den gör märket bredare tills fina detaljer försvinner.
Bestäm sekvensen med eftertanke. Gravering före färgning skapar en markering som upptar färgen och smälter samman med den färdiga färgtonen. Gravering efter färgning skär genom färglagret och avslöjar det ljusare materialet under, vilket ger en omvänd, högkontrasteffekt. Båda är giltiga produktdesigner; de är dock inte utbytbara inom samma parti.
Läderarbete koncentrerar tre risker som lätt underskattas.
Ångor. Läder är ett organiskt material som behandlats med kemikalier. Kromgarvat läder, belagt läder och alla syntetiska material innehållande PVC avgår ångor som måste fångas vid källan och avledas utomhus eller passera genom lämplig filtrering. Ett svagt avsugssystem släpper ut dessa ångor i verkstaden.
Brand. Oljat, vaxat och starkt färdigbehandlat läder kan flamma upp, och läderdamms- samt kolstoft samlas i arbetsbordet och avsugskanalen precis som trädamms. Regeln för läder är densamma som för alla brännbara plåtar: låt aldrig maskinen gå obevakad, och håll arbetsbordet och avsugsvägen rena.
Materialidentitet. Syntetiska och sammansatta läder är ofta PVC-baserade, och vissa belagda ytor är det också. Eftersom dessa inte kan bearbetas med laser alls måste sammansättningen bekräftas innan materialet lastas, inte efteråt.
En kort förarbetsrutin täcker alla tre: bekräfta materialtypen, kontrollera att avsugningen fungerar på full effekt, rengör bänken och verifiera fokus och lufttillförsel innan den första delen skärs.
Vid tunt läder finns en extra detalj som är värd att planera för. Luftflöde som är tillräckligt starkt för att avlägsna rök kan också lyfta arbetsstycket, så lätta material hålls vanligtvis platt mekaniskt. Att hålla materialet nere är ett processbeslut, inte en operatörspreferens.
Mestadels läderavfall beror inte på maskinproblem. Det uppstår från antaganden om ett material som varierar från hud till hud.
Läderproduktion är en plattbäddsapplikation, och kraven är specifika.
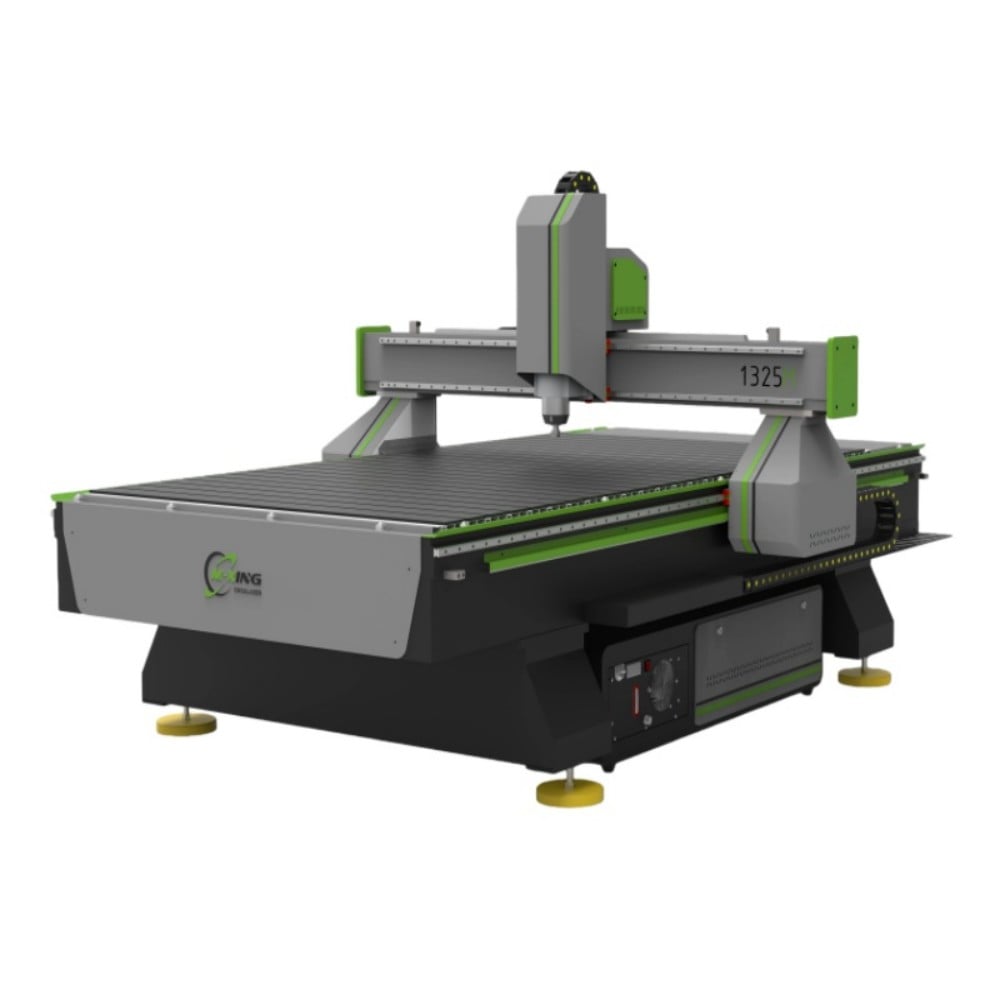
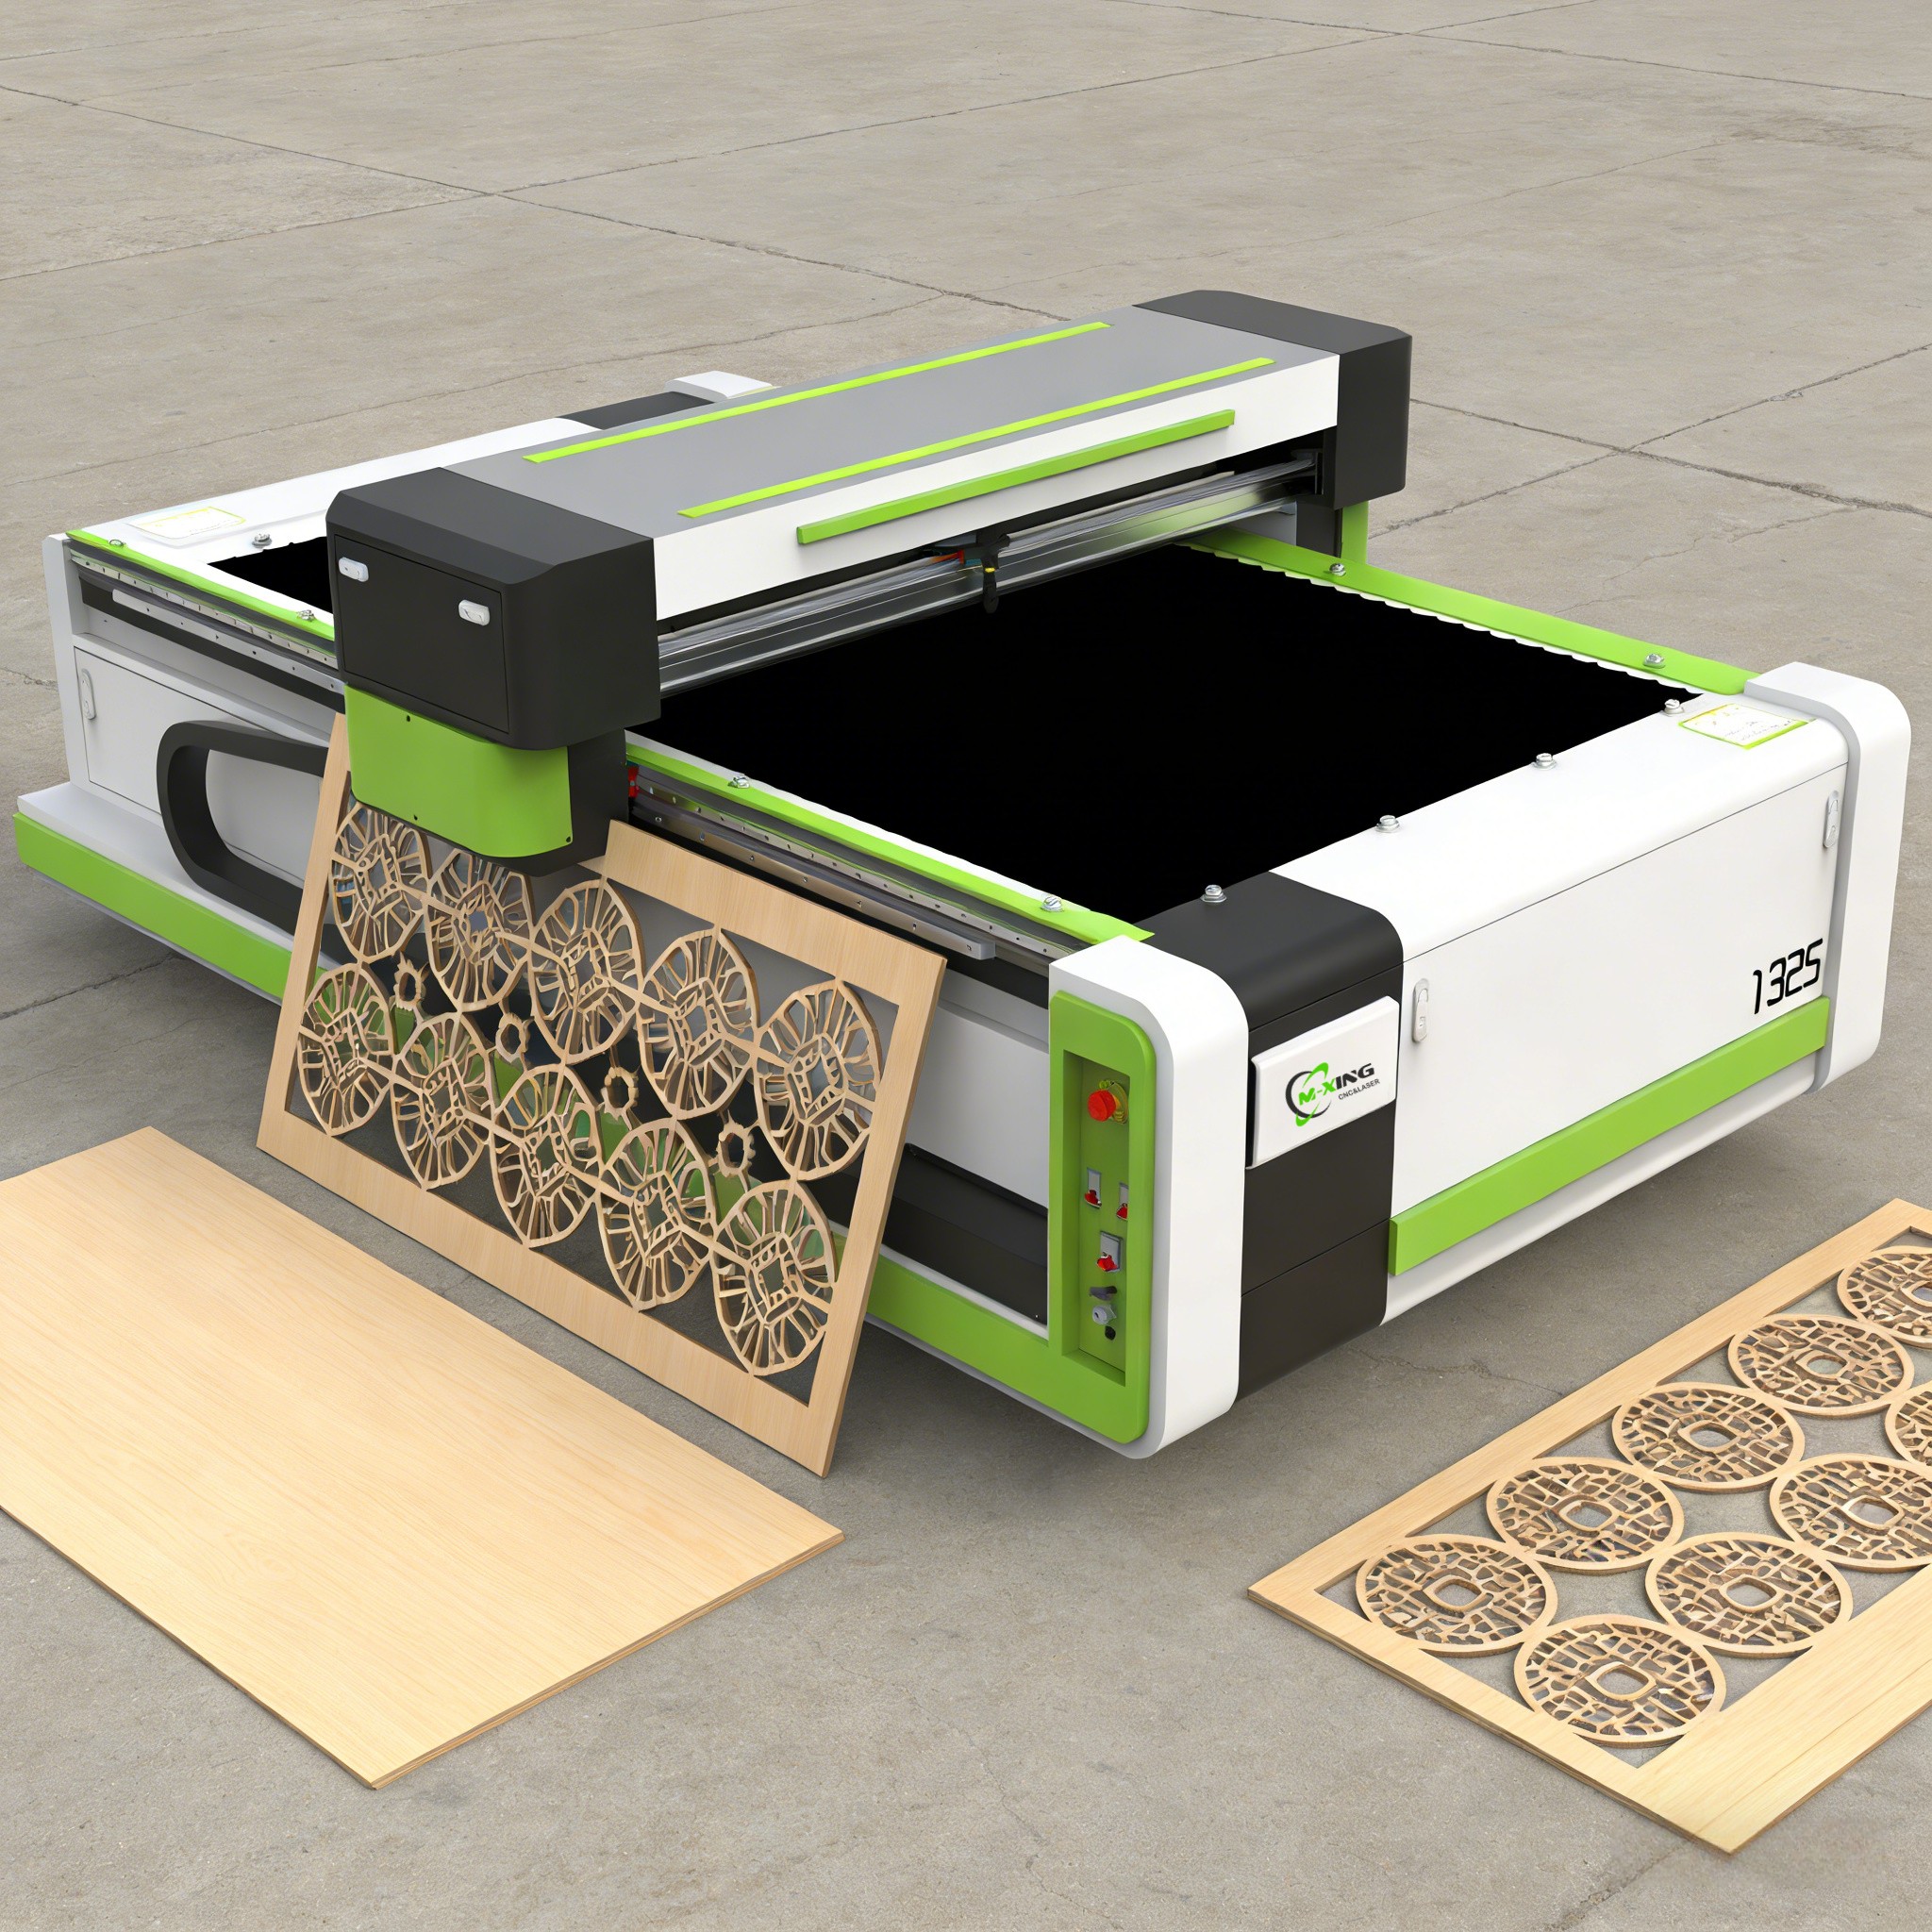
Arbetsyta. Läderprodukter sträcker sig från små accessoarer som skärs ut från restmaterial till fullständiga läderhuder som används för väskor och upphöljningspaneler. Mingxing Laser erbjuder skärbord i formaten 6090, 1390, 1610 och 1325, så arbetsytan kan anpassas till de faktiska storlekarna på delarna istället för att tvinga alla jobb att utföras på ett enda bord.
- Styrka. Läder är inte ett tätt material, så en måttlig effektnivå skär det bekvämt, och de standardmässiga konfigurationerna med 100 W, 130 W och 150 W täcker hela utbudet av tjocklekar som används för accessoarer, klädesplagg och upphöljning. Vid bearbetning av läder är värdet av en välreglerad kraftkälla konsekvens snarare än maximal effekt: graveringens kvalitet beror på exakt och återkommande leverans av låg effekt.
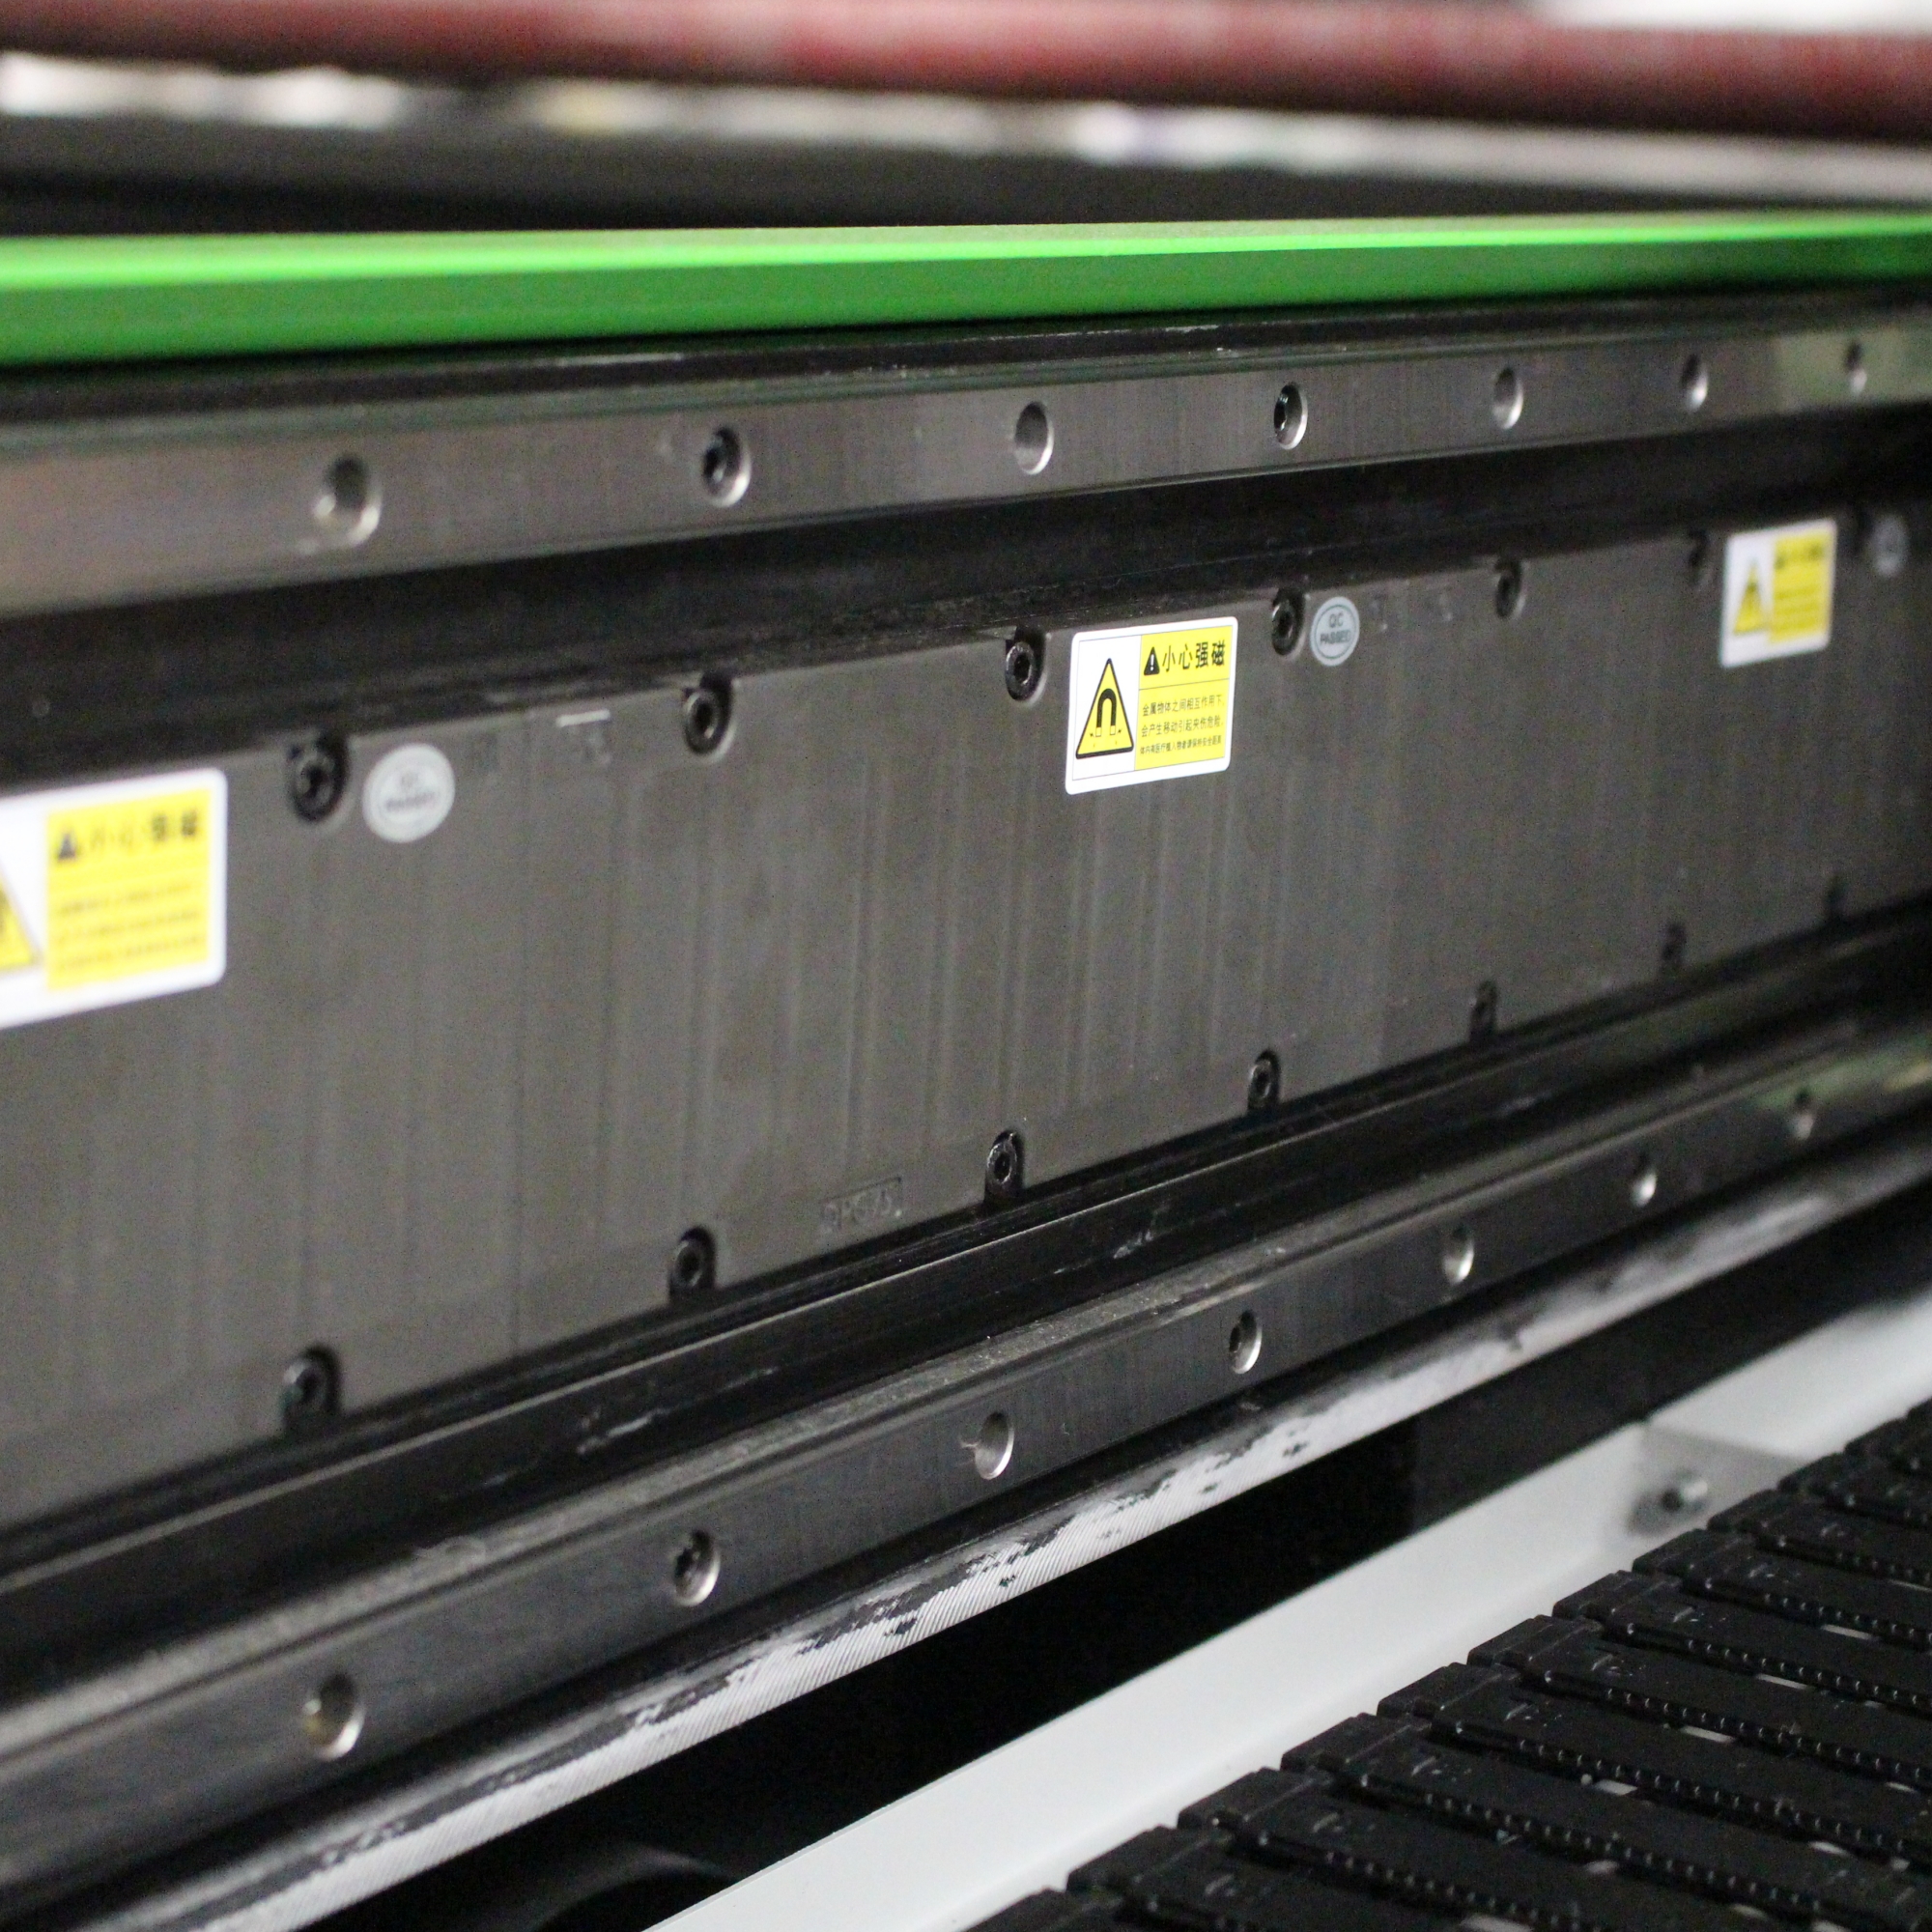
Rörelsekvalitet. Fin detaljerad gravering på läder kräver stadig och exakt rörelse. På X1325:s plattform med magnetisk svävning levererar ett linjärt motorsystem för X-/Y-axlarna en maximal hastighet för snabb förflyttning på upp till 1 m/s med en upprepbar positionsnoggrannhet på upp till 0,05 mm, vilket stödjer både snabb skärning av stora paneler och konsekvent gravering av små detaljer.
Registrering. När delar måste följa ett befintligt mönster, en tryckt yta eller den naturliga strukturen i lädret hjälper ett kamerapositioneringssystem till att justera varje skärning mot materialet som redan ligger på arbetsytan.
Genomflöde. För upprepad bearbetning av läderkomponenter såsom remmar, flikar och små paneler möjliggör en dubbelstrålskonfiguration att utföra två operationer parallellt på samma plattform.
Uppsamling. Läder genererar klibbig rök och rester, så uppsamlingskapaciteten bör dimensioneras utifrån materialet och driftcykeln – inte behandlas som ett tillbehör.
Konfigurationsdetaljerna ovan är hämtade från de publicerade produkt- och tekniska dokumentationerna för respektive modell. Slutlig val bör baseras på bitstorlek, materialtjockleksområde och daglig produktion i den faktiska tillverkningen.
Konsistent läderlaserbearbetning handlar om tre beslut som tas i rätt ordning: identifiera lädret korrekt, ställ in fokus och energi för dess verkliga tjocklek samt kontrollera röken innan den kan återfalla på ytan.
Vegetabilskt garvat läder för gravering, ljus gravering istället för djup borttagning samt ren, torr luft med korrekt dimensionerad avsugning löser de flesta problem med förbränning, färgförändring och rester innan de når det färdiga produkten.
För verkstäder som bygger upp ett lädersortiment är nästa mest effektiva steg det enklaste: skapa ett etiketterat referensbibliotek med avfallslappar från varje skinn och ytbehandling, dokumentera vad som fungerar och sluta betala för samma läxa vid varje ny batch.
 Senaste nytt
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser är en ledande kinesisk tillverkare av lasermaskiner som erbjuder CO2-laserstansmaskiner, fiberlaserstansmaskiner, CNC-fräsar, lasersvetsmaskiner och lasermarkeringssystem. Anpassade OEM/ODM-lösningar finns tillgängliga. Begär ett offert idag!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Integritetspolicy

 EN