- Page d'accueil
- Produits
- Application
- Vidéo
- À propos de nous
- Actualités
- Nous contacter

Le cuir est le seul matériau, dans la plupart des ateliers laser, qui ait été autrefois vivant — et il se comporte encore ainsi.
Une peau n’est pas une feuille manufacturée. Son épaisseur varie selon qu’on se déplace depuis l’épine dorsale vers le ventre. La densité du grain, la teneur en graisse et la structure des fibres changent toutes sur une même pièce. Deux peaux provenant de la même tannerie peuvent réagir différemment au même fichier.
Cette variabilité constitue l’essence même du travail du cuir au laser. La machine n’en est pas informée, et le logiciel ne peut pas la compenser ; c’est donc l’opérateur qui doit établir le procédé directement sur le matériau présent devant lui.
L’effort fourni est largement récompensé. La découpe laser scelle le bord du cuir au moment même où elle le sépare, si bien que la coupe ne s’effiloche pas et ne nécessite pas les finitions exigées par la découpe mécanique. Pour les lanières fines, les formes complexes et les petites pièces répétitives, le laser produit des résultats que la découpe à l’emporte-pièce peine à égaler.
Mais le cuir brûle aussi de façon plus visible que presque tout autre matériau. Un réglage légèrement trop chaud ne ralentit pas seulement le travail : il décolore définitivement le produit.
Avant même d’examiner le moindre paramètre, le cuir lui-même détermine la majeure partie du résultat. Deux catégories dominent le secteur, et elles réagissent très différemment sous un faisceau CO₂.
Cuir végétal est tanné à l’aide d’agents d’origine végétale. Il est ferme, accepte bien la gravure avec un fort contraste sombre, et brûle pour prendre une teinte brun chaud que de nombreux produits artisanaux exploitent délibérément. Ce type de cuir est couramment utilisé pour les ceintures, les portefeuilles, les appliques et les articles façonnés.
Cuir tanné au chrome est tanné à l’aide de sels de chrome. Il est plus souple et plus malléable, et domine les domaines de la confection vestimentaire, de l’ameublement et de l’automobile. La gravure sur ce cuir est moins nette, sa surface peut produire un résidu collant, et la teneur en chrome rend le contrôle des émanations encore plus crucial.
La finition de surface compte presque autant que le tannage. Les finitions teintes, huilées, cireuses, revêtues et en daim modifient chacune la façon dont la surface absorbe la chaleur.
La dernière ligne constitue une règle stricte, non une simple préférence. Les cuirs reconstitués et synthétiques contiennent fréquemment du PVC, et les matériaux contenant du chlore libèrent des fumées corrosives et dangereuses qui endommagent également la machine. L’identité du matériau doit être confirmée avant que tout matériau inconnu ne soit placé sur le plateau.
Le cuir conduit mal la chaleur, donc l’énergie appliquée en surface reste concentrée près de celle-ci. C’est pourquoi le cuir se marque facilement, et pourquoi la même erreur est bien plus visible ici que sur le bois ou sur les panneaux de fibres (MDF).
Les variables déterminant le résultat sont identiques à celles qui comptent pour tous les matériaux, mais leur importance relative change :
La gravure est le domaine où le cuir surpasse la plupart des autres matériaux, mais uniquement sur la bonne peau.
Le cuir tanné au végétal produit un contraste profond et chaud qui constitue en soi une caractéristique du produit, et non un compromis. Le cuir tanné au chrome ne reproduit pas de façon fiable cet effet, ce qui explique pourquoi les artisans privilégient systématiquement le tannage végétal pour les articles gravés.
Deux règles déterminent davantage le résultat que toute valeur de paramètre :
Garder la profondeur faible. Le contraste sur le cuir provient de la brûlure superficielle, et non de la profondeur à laquelle le matériau est retiré. Une gravure trop profonde affaiblit les sangles et les panneaux minces, et élargit la marque jusqu’à ce que les détails fins se referment.
Déterminer délibérément la séquence. La gravure avant teinture produit une marque qui absorbe la teinture et s’intègre à la couleur finale. La gravure après teinture coupe à travers la couche colorée et révèle le matériau plus clair en dessous, produisant un effet inversé à fort contraste. Les deux sont des designs de produit valides ; ils ne sont simplement pas interchangeables au sein d’un même lot.
Le travail du cuir concentre trois risques faciles à sous-estimer.
Fumées. Le cuir est un matériau organique traité avec des produits chimiques. Le cuir tanné au chrome, le cuir revêtu et tout cuir synthétique contenant du PVC dégagent des émanations qui doivent être captées à la source et évacuées à l’extérieur ou filtrées correctement. Un système d’extraction inefficace libère ces émanations dans l’atelier.
Incendies. Les cuirs huilés, cirés et fortement finis peuvent s’enflammer, et les poussières de cuir ainsi que les résidus de carbonisation s’accumulent dans le lit de la machine et dans les conduits, exactement comme les poussières de bois. La règle applicable au cuir est la même que pour toute feuille combustible : ne jamais laisser la machine fonctionner sans surveillance et maintenir le lit de la machine ainsi que le trajet d’extraction parfaitement propres.
Identité du matériau. Les cuirs synthétiques et les cuirs collés sont fréquemment à base de PVC, tout comme certains finis revêtus. Comme ces matériaux ne peuvent pas être traités du tout au laser, leur composition doit être confirmée avant le chargement du matériau, et non après.
Une courte procédure préalable à l’usinage couvre les trois points suivants : confirmer le type de matériau, vérifier que l’extraction fonctionne à pleine puissance, nettoyer la plateforme et contrôler le réglage du foyer ainsi que l’alimentation en air avant la découpe de la première pièce.
Sur les cuirs fins, un détail supplémentaire mérite une planification anticipée. Un débit d’air suffisamment fort pour évacuer la fumée peut également soulever la pièce à usiner ; les matériaux légers sont donc généralement maintenus à plat par un dispositif mécanique. Le maintien du matériau en position est une décision de procédure, et non une simple préférence de l’opérateur.
La majeure partie des pertes de cuir n’est pas due à un problème de machine. Elle provient d’hypothèses formulées sur un matériau dont les caractéristiques varient d’une peau à l’autre.
La production sur cuir est une application en plateau fixe, avec des exigences spécifiques.
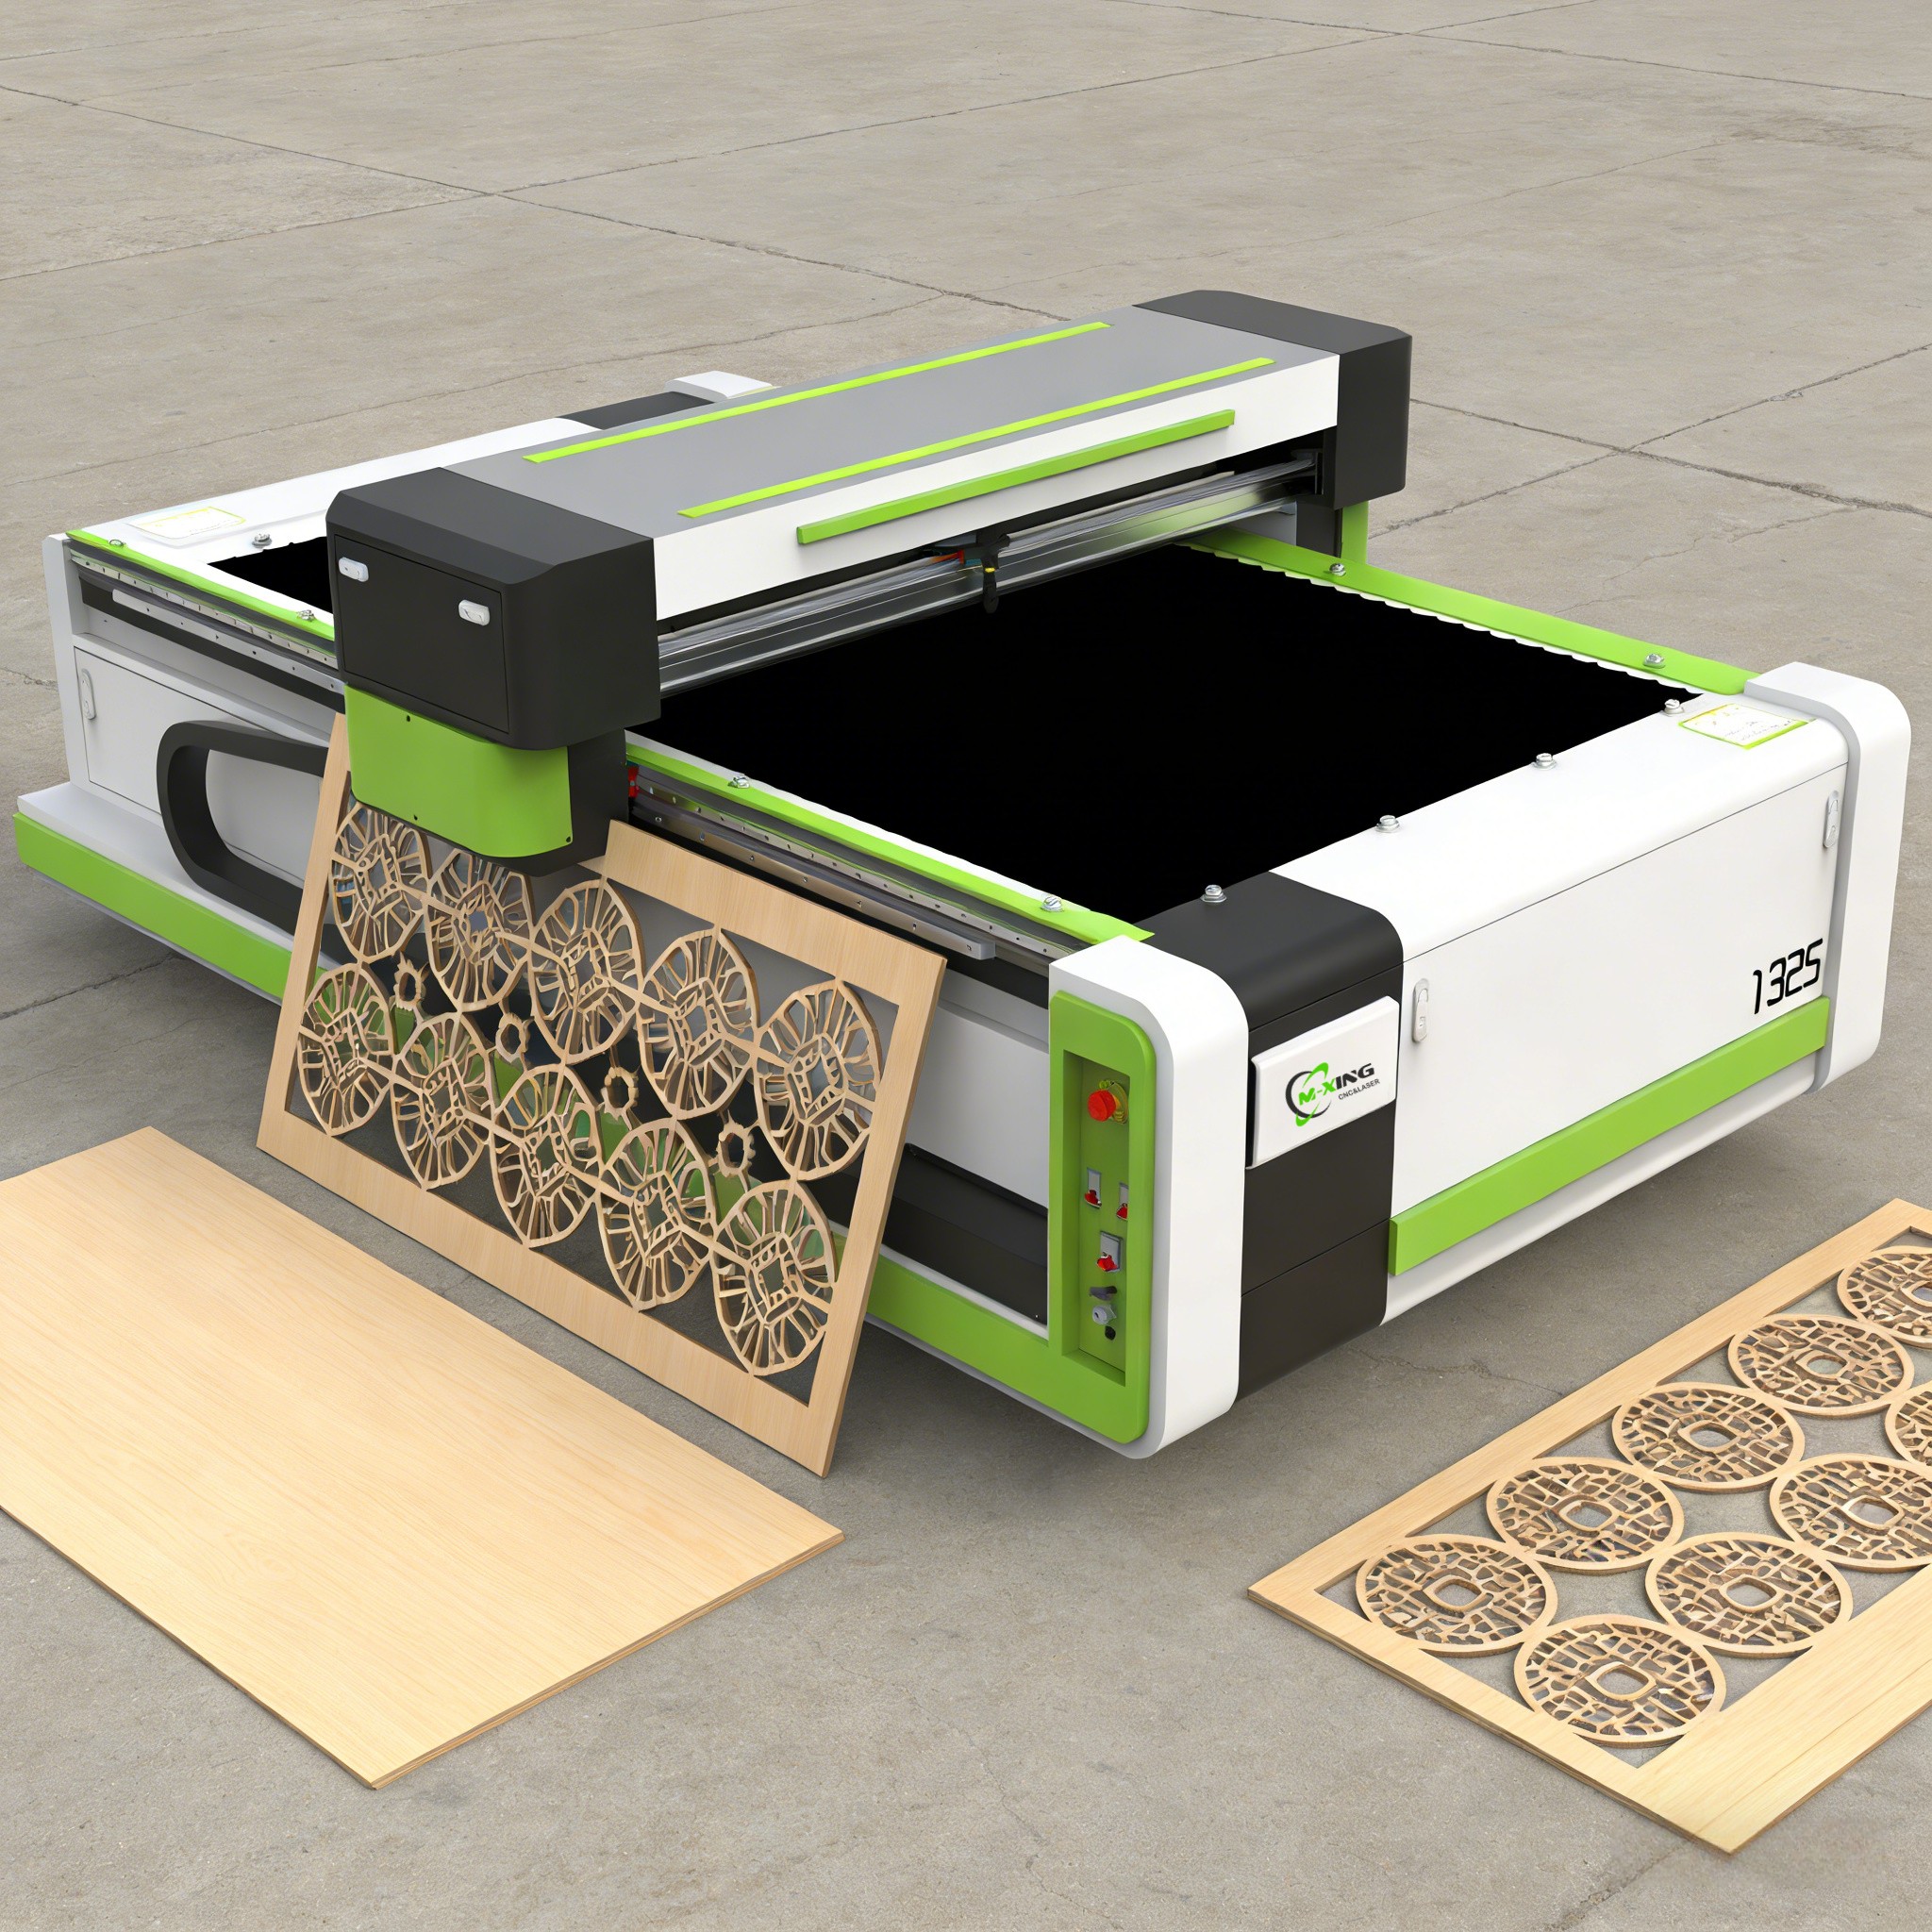
Zone de travail. La gamme de produits en cuir va des petits accessoires découpés dans des chutes aux peaux entières utilisées pour les sacs et les panneaux d’habillage. Mingxing Laser propose des formats de table disponibles dans les dimensions 6090, 1390, 1610 et 1325, afin que la surface de travail puisse être adaptée aux tailles réelles des pièces produites, plutôt que de contraindre tous les travaux à s’exécuter sur une seule table.
Ce coupler intègre le câble USB-C, supporte la connexion directe à une alimentation, et offre une alimentation plus suffisante. Le cuir n’est pas un matériau dense ; une puissance modérée permet donc de le découper aisément, et les configurations standard de 100 W, 130 W et 150 W couvrent l’ensemble des épaisseurs utilisées pour les accessoires, les vêtements et l’habillage. Sur le cuir, l’avantage d’une alimentation électrique bien régulée réside davantage dans la constance que dans la puissance maximale : la qualité de la gravure dépend d’une délivrance précise et reproductible à faible puissance.
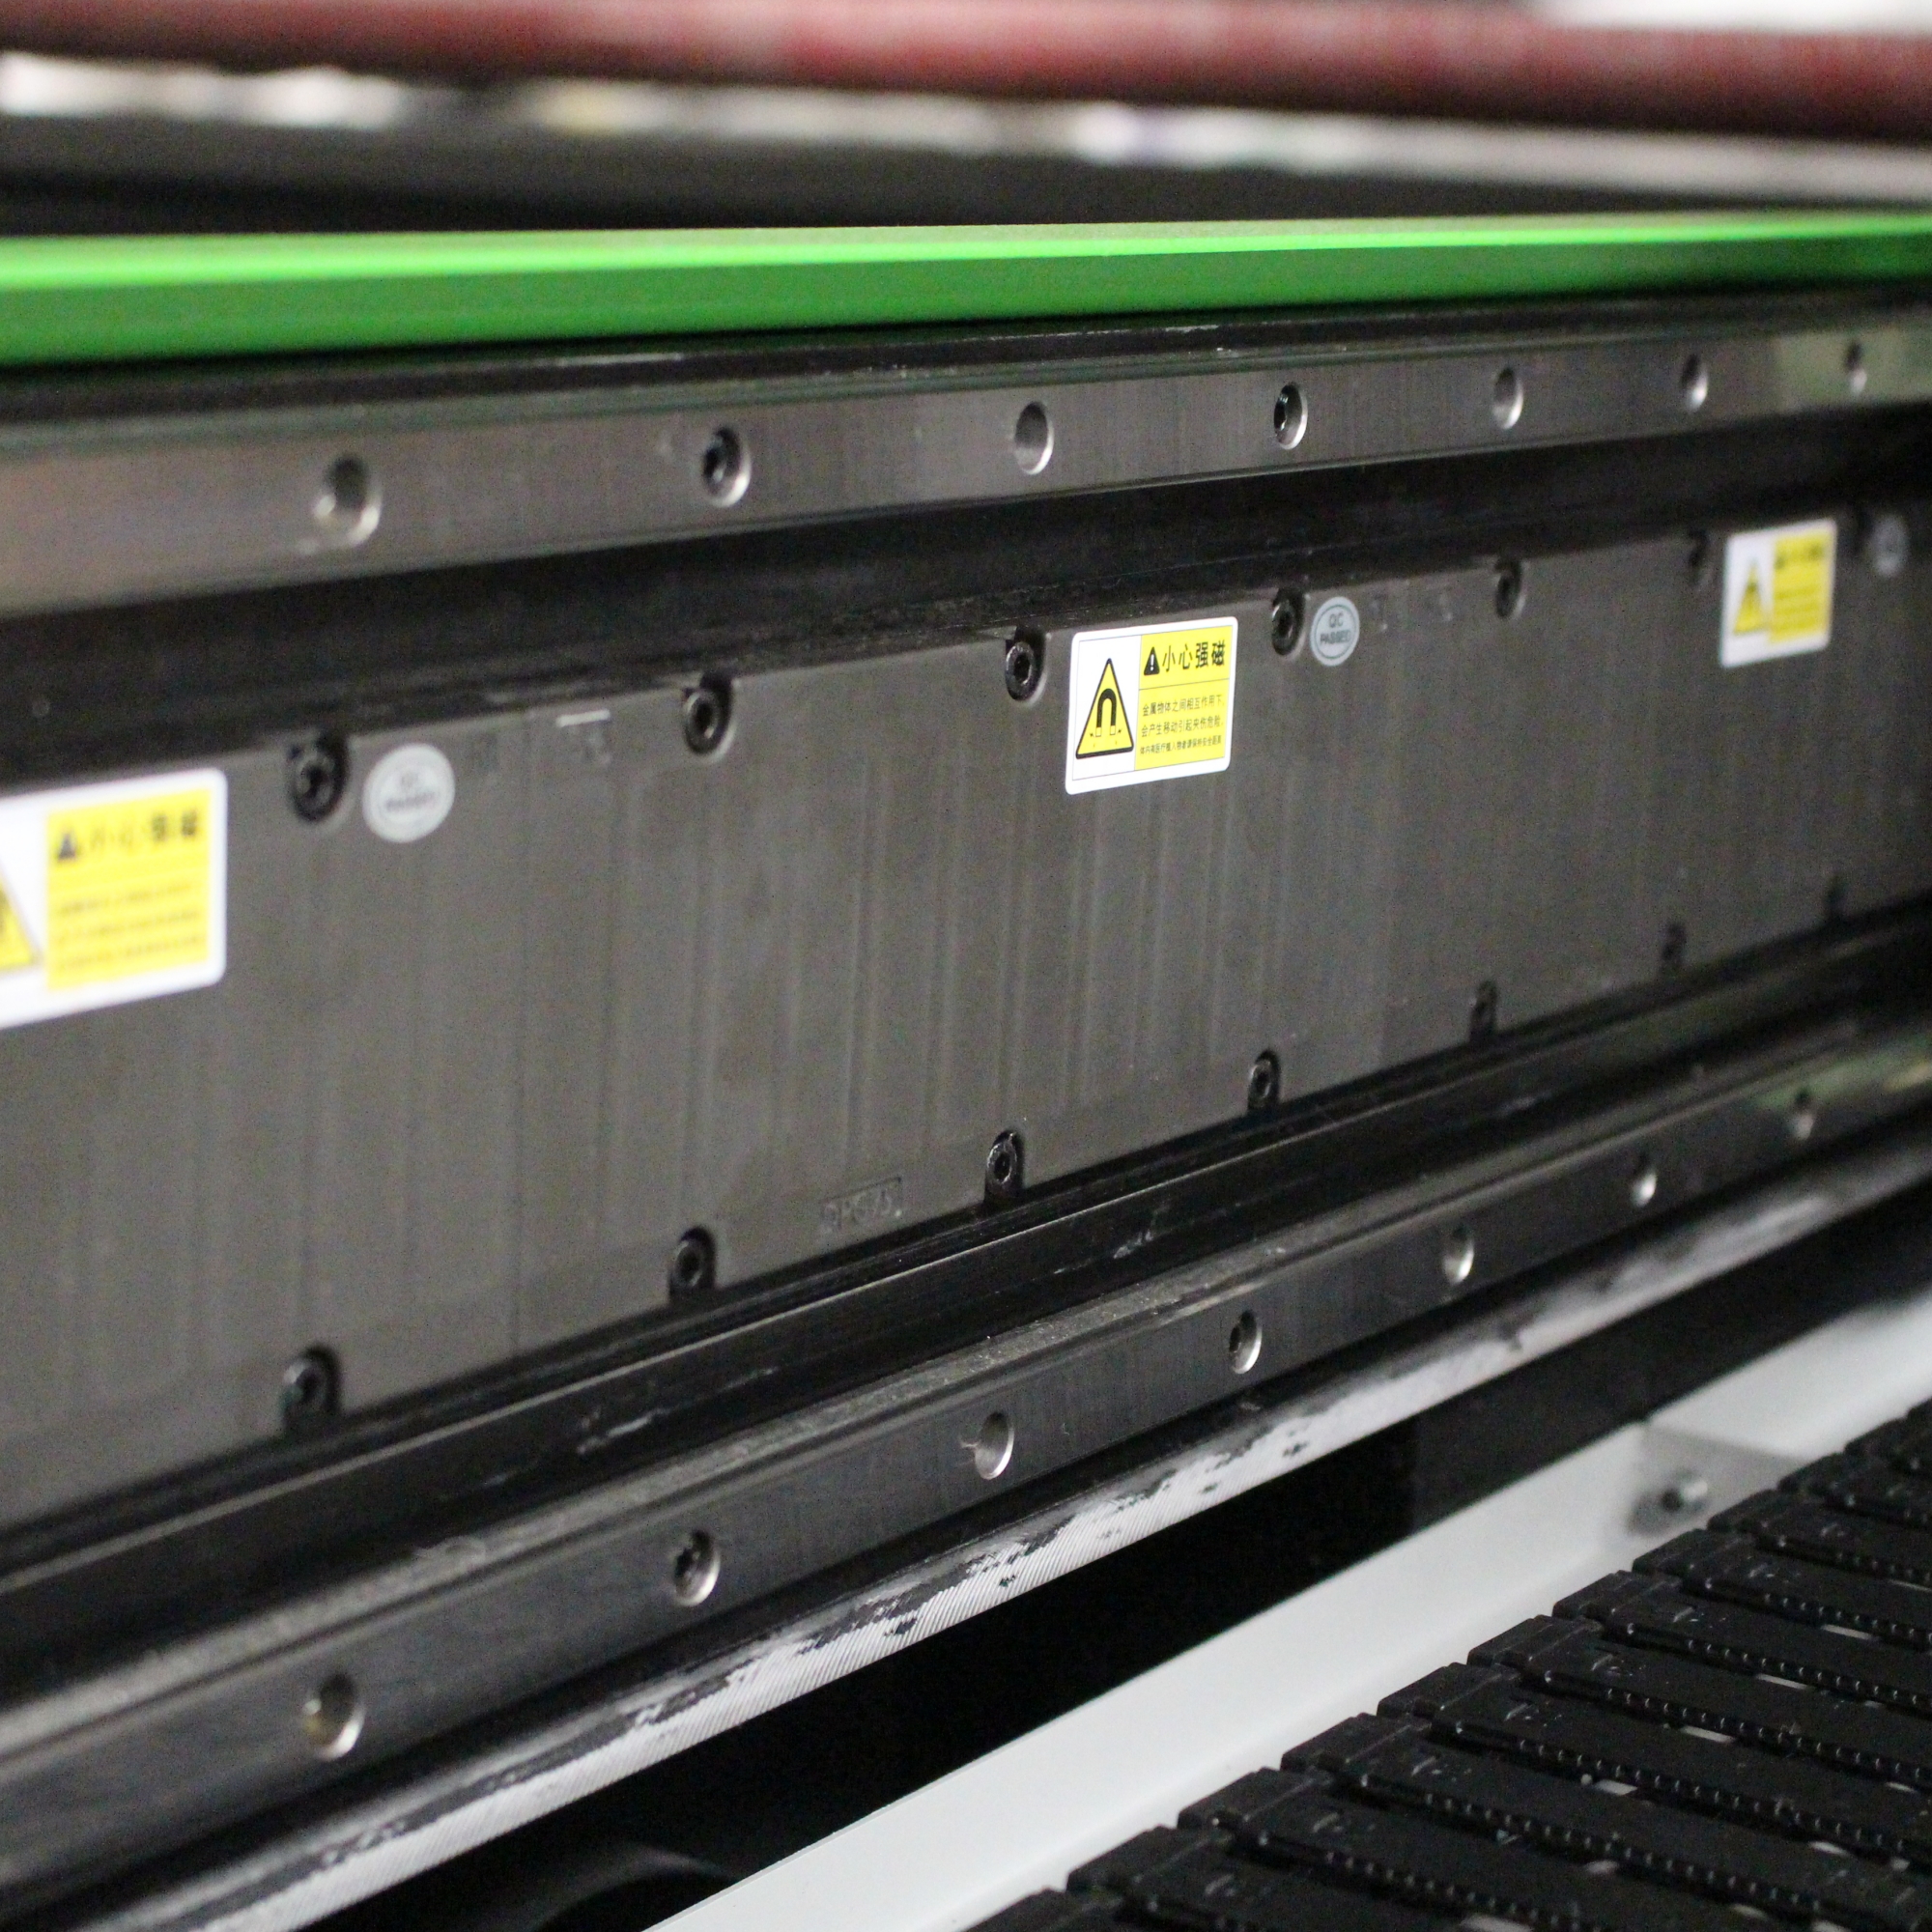
Qualité du mouvement. Le détail finement gravé sur le cuir dépend d’un mouvement stable et précis. Sur la plateforme à lévitation magnétique X1325, un système de moteurs linéaires sur les axes X/Y permet une vitesse maximale de déplacement rapide allant jusqu’à 1 m/s, avec une précision de repositionnement répétée allant jusqu’à 0,05 mm, ce qui permet à la fois une découpe rapide de grands panneaux et une gravure constante de petits détails.
Repérage. Lorsque les pièces doivent suivre un motif existant, une surface imprimée ou le grain naturel de la peau, un système de positionnement par caméra aide à aligner chaque découpe avec le matériau déjà placé sur la table.
Débit. Pour les composants en cuir répétitifs, tels que les sangles, les rustines et les petits panneaux, une configuration à double faisceau permet d’effectuer deux opérations en parallèle sur la même plateforme.
Extraction. Le cuir génère une fumée collante et des résidus ; la capacité d’extraction doit donc être dimensionnée en fonction du matériau et du cycle de service, et non considérée comme un accessoire.
Les détails de configuration ci-dessus sont tirés de la documentation produit et technique publiée pour les modèles concernés. La sélection finale doit reposer sur les dimensions des pièces, la plage d’épaisseur du matériau et la production quotidienne réelle.
Un travail laser cohérent sur le cuir repose sur trois décisions prises dans le bon ordre : identifier correctement le type de cuir, régler la mise au point et l’énergie en fonction de son épaisseur réelle, et maîtriser la fumée avant qu’elle ne se dépose à nouveau sur la surface.
Le cuir tanné au végétal destiné aux articles gravés, la gravure superficielle plutôt que l’enlèvement profond, ainsi qu’un air sec et propre avec une extraction adaptée résolvent la plupart des problèmes de brûlure, de décoloration et de résidus avant qu’ils n’affectent le produit fini.
Pour les ateliers qui développent une gamme de cuirs, l’étape suivante la plus efficace est aussi la plus simple : constituer une bibliothèque de référence étiquetée à partir des chutes de chaque peau et de chaque finition, consigner ce qui fonctionne, et cesser de payer le même apprentissage à chaque nouveau lot.
 Actualités chaudes
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser est un fabricant chinois de machines laser de premier plan, proposant des découpeuses laser CO2, des machines de découpe laser à fibre, des fraiseuses CNC, des machines à souder laser et des machines de marquage laser. Solutions sur mesure OEM/ODM disponibles. Demandez dès aujourd'hui un devis !
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Politique de confidentialité
 EN