- Homepage
- Prodotti
- Applicazione
- Video
- Chi siamo
- Notizie
- Contattaci
La pelle è l’unico materiale presente nella maggior parte dei laboratori laser che un tempo era vivo, e continua a comportarsi come tale.
Una pelle non è un foglio prodotto industrialmente. Lo spessore varia spostandosi dalla spina dorsale verso la pancia. La densità della grana, il contenuto di grassi e la struttura delle fibre cambiano anche all’interno dello stesso pezzo. Due pelli provenienti dalla stessa conceria possono reagire in modo diverso allo stesso file.
Questa variabilità rappresenta l’intera storia del lavoro laser sulla pelle. La macchina non ne è consapevole e il software non può compensarla, quindi l’operatore deve definire il processo direttamente sul materiale effettivamente presente davanti a sé.
Il risultato vale lo sforzo. Il taglio laser sigilla il bordo della pelle mentre la separa, quindi il taglio non si sfilaccia e non richiede la rifinitura necessaria con il taglio meccanico. Per cinghie sottili, forme complesse e piccole parti ripetitive, il laser produce risultati che il taglio a stampo fatica a eguagliare.
Tuttavia, la pelle brucia in modo più evidente rispetto a quasi tutti gli altri materiali. Un'impostazione leggermente troppo calda non rallenta soltanto il lavoro: discolora in modo permanente il prodotto.
Prima ancora di considerare qualsiasi parametro, la pelle stessa determina gran parte dell’esito. Due categorie dominano il settore e si comportano in modo molto diverso sotto un fascio al CO₂.
Pelle conciata al vegetale è conciata con agenti derivati da piante. È rigida, accetta l’incisione con forte contrasto scuro e brucia assumendo una tonalità marrone calda, utilizzata intenzionalmente da molti prodotti artigianali. Cinture, portafogli, toppe e articoli lavorati a mano sono generalmente in pelle conciata al vegetale.
Pelle conciata al cromo è conciata con sali di cromo. È più morbida, flessibile e viene utilizzata prevalentemente per abbigliamento, tappezzeria e settore automobilistico. L’incisione sulla pelle conciata al cromo è meno definita, la superficie può produrre un residuo appiccicoso e il contenuto di cromo rende più importante il controllo dei fumi.
La finitura superficiale conta quasi quanto la concia. Le finiture tinteggiate, oleate, cerate, rivestite e in suede modificano ciascuna il modo in cui la superficie assorbe il calore.
L’ultima riga è una regola assoluta, non una semplice preferenza. Le pelli agglomerate e sintetiche contengono spesso PVC, e i materiali contenenti cloro rilasciano esalazioni corrosive e pericolose che danneggiano anche la macchina. L’identità del materiale deve essere confermata prima che qualsiasi materiale sconosciuto venga posto sul piano di lavoro.
La pelle conduce male il calore, quindi l’energia applicata sulla superficie rimane concentrata in prossimità della superficie stessa. Questo è il motivo per cui la pelle si marca facilmente e perché lo stesso errore risulta molto più evidente qui rispetto al legno o all’MDF.
Le variabili che determinano il risultato sono le stesse che influenzano ogni materiale, ma la loro importanza relativa cambia:
L’incisione è il campo in cui la pelle supera la maggior parte degli altri materiali, ma solo sulla pelle adatta.
La pelle conciata al vegetale produce un contrasto intenso e caldo, caratteristica intrinseca del prodotto e non un compromesso. La pelle conciata al cromo non riproduce tale effetto in modo affidabile, motivo per cui i produttori artigianali utilizzano standardmente la pelle conciata al vegetale per articoli incisi.
Due regole influenzano il risultato più di qualsiasi valore di parametro:
Mantenere la profondità ridotta. Il contrasto sulla pelle deriva dalla bruciatura superficiale, non dalla profondità con cui il materiale viene rimosso. Un’incisione troppo profonda indebolisce le cinghie e i pannelli sottili, e allarga il segno fino a far scomparire i dettagli fini.
Stabilire deliberatamente la sequenza. L’incisione prima della tintura produce un segno che assorbe la tintura e si fonde con il colore finale. L’incisione dopo la tintura taglia attraverso lo strato colorato, rivelando il materiale più chiaro sottostante e creando un effetto invertito ad alto contrasto. Entrambe sono soluzioni di design valide; semplicemente non sono intercambiabili all’interno di uno stesso lotto.
Il lavoro sulla pelle concentra tre rischi facilmente sottovalutati.
Fumi. La pelle è un materiale organico trattato con sostanze chimiche. La pelle conciata al cromo, la pelle rivestita e qualsiasi materiale sintetico contenente PVC rilasciano esalazioni che devono essere captate alla fonte ed espulse all’esterno o filtrate adeguatamente. Un sistema di aspirazione inefficace disperde tali esalazioni nell’ambiente di lavoro.
Fuoco. Le pelli oleate, cereate e fortemente finite possono infiammarsi, e la polvere di pelle e il carbone residuo si accumulano sul piano di lavoro e nei condotti di aspirazione esattamente come la segatura di legno. La regola per la pelle è la stessa valida per qualsiasi foglio infiammabile: non lasciare mai la macchina in funzione senza supervisione e mantenere sempre puliti il piano di lavoro e il percorso di aspirazione.
Identità del materiale. Le pelli sintetiche e composite sono spesso a base di PVC, così come alcune finiture rivestite. Poiché questi materiali non possono essere lavorati affatto con il laser, la loro composizione deve essere confermata prima del caricamento del materiale, non dopo.
Una breve procedura preliminare copre tutti e tre i punti: confermare il tipo di materiale, verificare che l’aspirazione funzioni al massimo della sua capacità, pulire il piano di lavoro e controllare la messa a fuoco e l’erogazione dell’aria prima di tagliare il primo pezzo.
Sulle pelli sottili, c’è un ulteriore dettaglio da pianificare. Una portata d’aria sufficiente a rimuovere il fumo può sollevare anche il pezzo in lavorazione; pertanto, i materiali leggeri vengono generalmente tenuti piatti mediante fissaggio meccanico. Il fissaggio del materiale è una scelta tecnica, non una preferenza dell’operatore.
La maggior parte degli scarti di pelle non è causata da problemi della macchina, bensì da assunzioni errate su un materiale che varia da pelle a pelle.
La produzione su pelle è un’applicazione su piano fisso, con requisiti specifici.
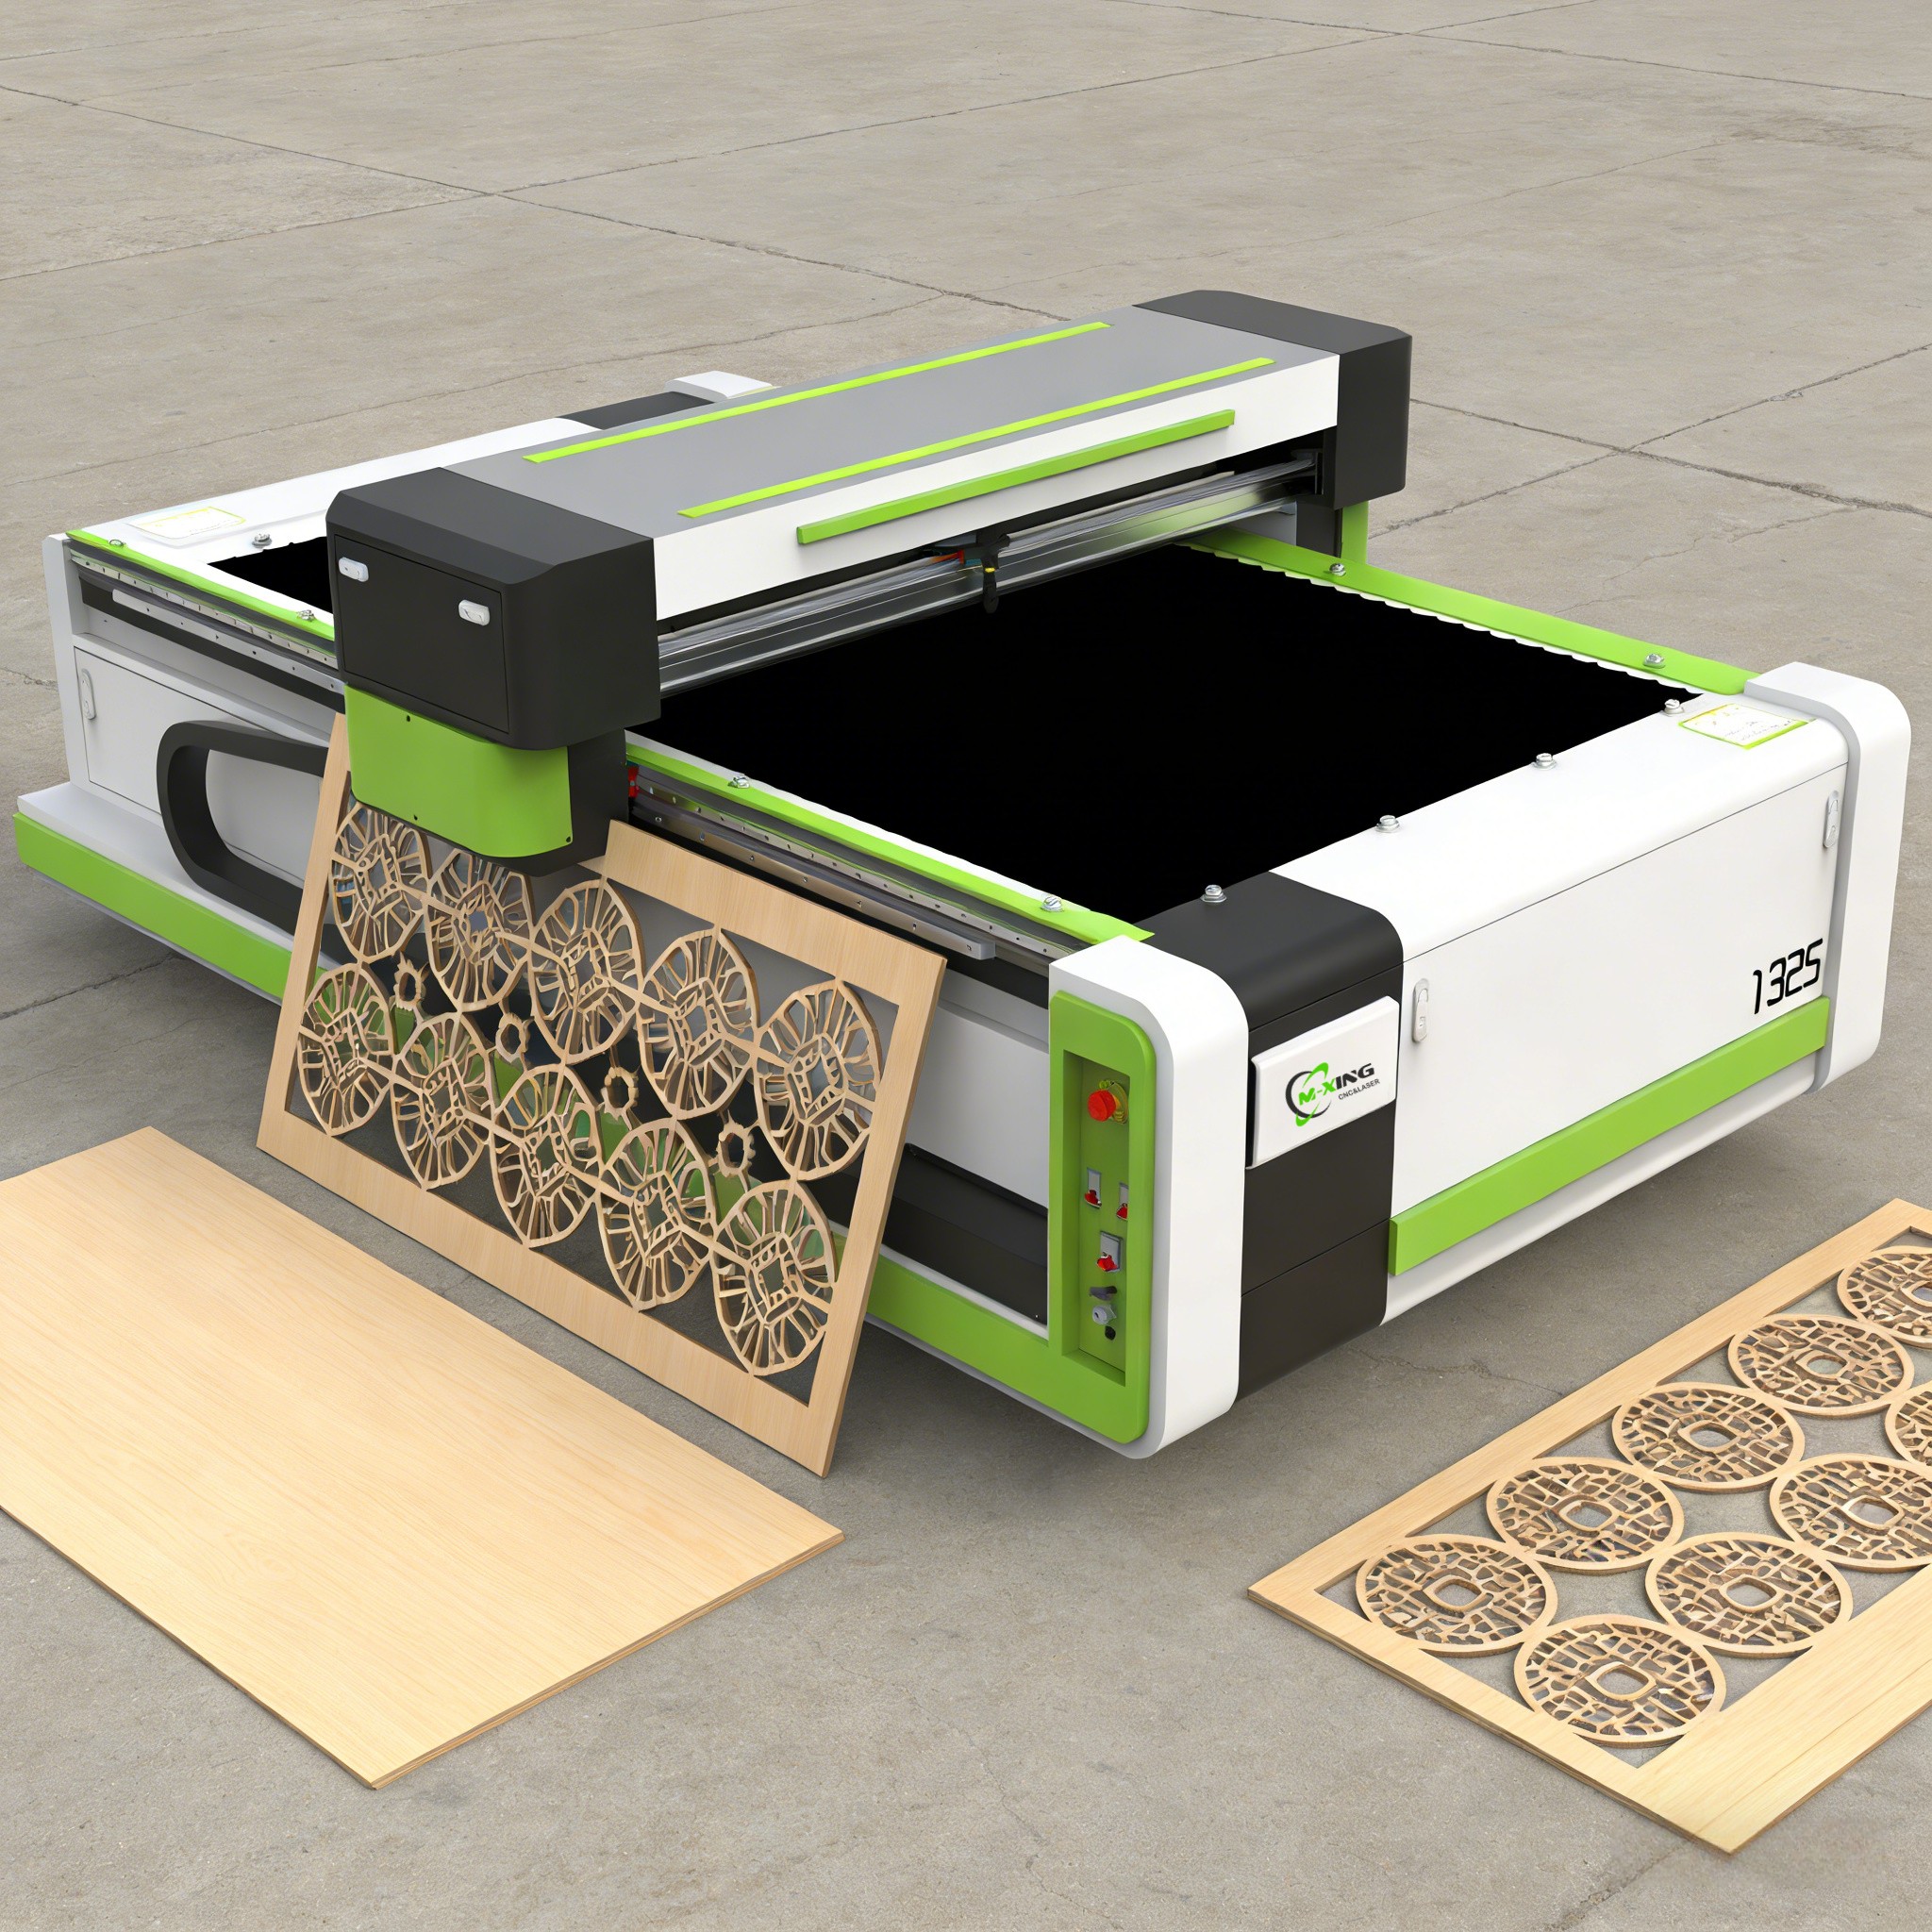
Area di lavoro. La gamma di articoli in pelle spazia da piccoli accessori tagliati da ritagli fino a pelli intere utilizzate per borse e pannelli di rivestimento. Mingxing Laser offre formati di tavolo nelle dimensioni 6090, 1390, 1610 e 1325, in modo che l’area di lavoro possa essere adattata alle dimensioni effettive dei pezzi da produrre, anziché costringere ogni lavoro su un unico tavolo.
Energia. La pelle non è un materiale denso, quindi un livello di potenza moderato la taglia agevolmente; le configurazioni standard da 100 W, 130 W e 150 W coprono l’intera gamma di spessori impiegati per accessori, capi d’abbigliamento e rivestimenti. Sulla pelle, il valore di un’alimentazione ben controllata risiede nella costanza, non nella potenza massima: la qualità dell’incisione dipende da una fornitura precisa e ripetibile di bassa potenza.
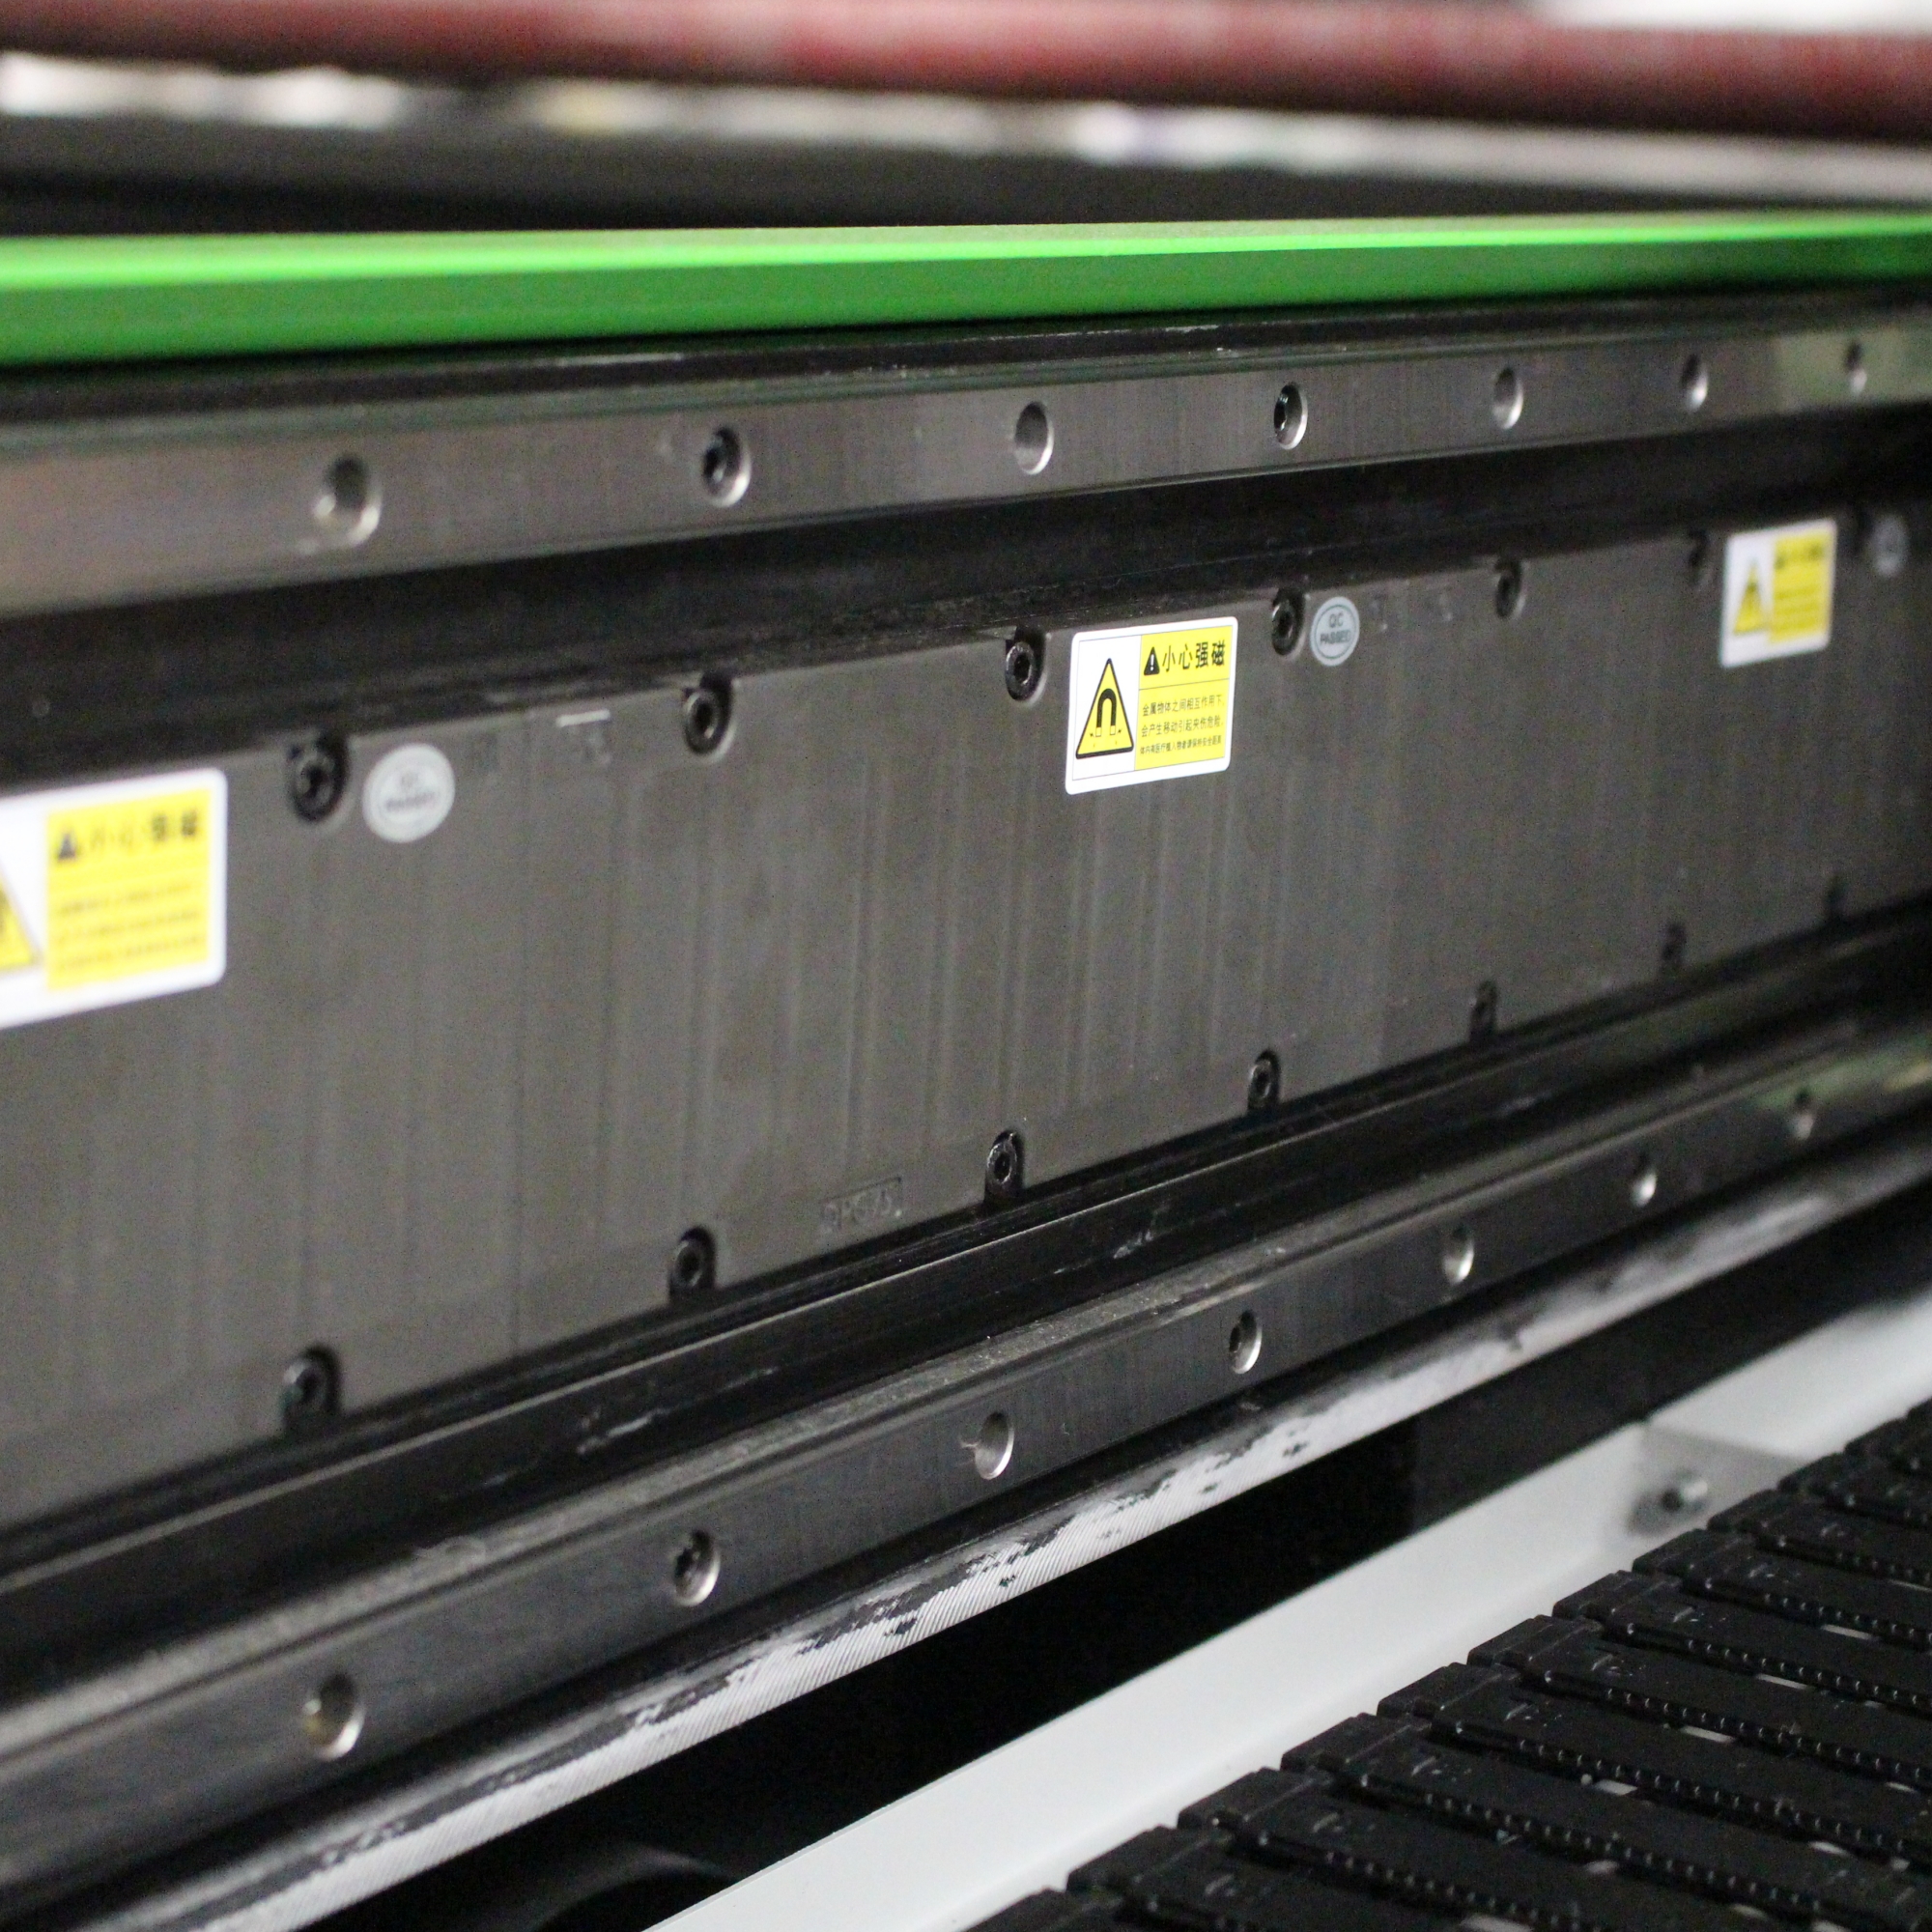
Qualità del movimento. I dettagli finemente incisi sulla pelle dipendono da un movimento stabile e preciso. Sulla piattaforma a levitazione magnetica X1325, un sistema di motori lineari sugli assi X/Y garantisce una velocità massima di spostamento rapido fino a 1 m/s con un’accuratezza di riposizionamento ripetibile fino a 0,05 mm, consentendo sia il taglio veloce di pannelli di grandi dimensioni sia l’incisione costante di dettagli di piccole dimensioni.
Registrazione. Quando i pezzi devono seguire un disegno preesistente, una superficie stampata o la venatura naturale della pelle, un sistema di posizionamento con telecamera aiuta ad allineare ogni taglio rispetto al materiale già presente sul piano di lavoro.
Produttività. Per componenti in pelle ripetitivi, come cinghie, toppe e piccoli pannelli, una configurazione a doppio raggio consente di eseguire due operazioni in parallelo sulla stessa piattaforma.
Estrazione. La pelle genera fumi appiccicosi e residui, quindi la capacità di estrazione deve essere dimensionata in base al materiale e al ciclo di lavoro, non considerata un accessorio.
I dettagli di configurazione riportati sopra sono tratti dalla documentazione tecnica e prodotto pubblicata per i rispettivi modelli. La scelta finale deve basarsi sulle dimensioni dei pezzi, sull’intervallo di spessore del materiale e sulla produzione giornaliera effettiva.
Un lavoro laser coerente sul cuoio dipende da tre decisioni prese nell’ordine corretto: identificare correttamente il tipo di cuoio, impostare messa a fuoco ed energia in base al suo spessore reale, e controllare il fumo prima che possa depositarsi nuovamente sulla superficie.
Il cuoio conciato al vegetale per articoli incisi, l’incisione superficiale anziché la rimozione profonda e l’aria asciutta e pulita con un’estrazione adeguatamente dimensionata risolvono la maggior parte dei problemi di bruciature, sbiadimenti e residui ancor prima che questi raggiungano il prodotto finito.
Per i laboratori che stanno sviluppando una gamma di articoli in cuoio, il passo successivo più efficace è anche il più semplice: creare una biblioteca di riferimento etichettata partendo dai ritagli di ogni pelle e finitura, registrare ciò che funziona e smettere di pagare lo stesso insegnamento su ogni nuovo lotto.
 Notizie in primo piano
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser è un produttore leader di macchine laser con sede in Cina, che offre tagliatrici laser CO2, macchine per il taglio laser a fibra, fresatrici CNC, saldatrici laser e macchine per la marcatura laser. Disponibili soluzioni personalizzate OEM/ODM. Richiedi subito un preventivo!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Informativa sulla privacy
 EN