Leder ist das einzige Material in den meisten Laserschneidereien, das einst lebendig war – und es verhält sich immer noch so.
Eine Tierhaut ist keine hergestellte Folie. Die Dicke ändert sich beim Übergang von der Wirbelsäule zum Bauchbereich. Die Korn-Dichte, der Fettgehalt und die Faserstruktur variieren innerhalb derselben Haut. Zwei Häute desselben Gerbers können auf dieselbe Datei unterschiedlich reagieren.
Diese Variabilität ist die gesamte Geschichte der Laserbearbeitung von Leder. Die Maschine kennt sie nicht, und die Software kann sie nicht ausgleichen – daher muss der Bediener das Verfahren stets an dem konkreten Material vor Ort festlegen.
Der Aufwand lohnt sich. Beim Laserschneiden wird die Lederkante beim Trennvorgang versiegelt, sodass der Schnitt nicht ausfranst und keine Nachbearbeitung erfordert, wie sie bei mechanischem Schneiden üblich ist. Für dünne Riemen, filigrane Formen und kleine, sich wiederholende Teile erzielt der Laser Ergebnisse, die Stanzverfahren kaum erreichen können.
Ledermaterial verfärbt sich jedoch deutlicher als fast jedes andere Material. Eine Temperatur-Einstellung, die nur leicht zu hoch ist, verlangsamt die Arbeit nicht bloß – sie verfärbt das Produkt dauerhaft.
Bevor überhaupt ein Parameter berücksichtigt wird, entscheidet das Leder selbst über den größten Teil des Ergebnisses. Zwei Kategorien dominieren den Handel und reagieren unter dem CO₂-Laserstrahl sehr unterschiedlich.
Vegetabil gegerbtes Leder wird mit pflanzlichen Gerbstoffen gegerbt. Es ist fest, nimmt Gravuren mit kräftigem dunklem Kontrast gut an und verbrennt zu einem warmen Braunton, auf den viele handwerkliche Produkte gezielt setzen. Gürtel, Geldbörsen, Patches und geprägte Artikel sind meist aus pflanzlich gegerbtem Leder.
Chromgegerbtes Leder wird mit Chromsalzen gegerbt. Es ist weicher, geschmeidiger und dominiert im Bereich Bekleidung, Polsterung und Automobilindustrie. Die Gravur auf chromgegerbtem Leder ist weniger scharf ausgeprägt, die Oberfläche kann einen klebrigen Rückstand erzeugen, und der Chromgehalt macht eine wirksame Rauchabsaugung wichtiger.
Die Oberflächenveredelung ist nahezu genauso wichtig wie die Gerbung. Gefärbte, geölte, gewachste, beschichtete und Velours-Oberflächen verändern jeweils, wie die Oberfläche Wärme absorbiert.
Die letzte Zeile ist eine strenge Regel, keine Präferenz. Verbund- und Kunstleder enthalten häufig PVC, und chlorhaltige Materialien setzen korrosive, gesundheitsgefährdende Dämpfe frei, die zudem die Maschine beschädigen. Die Materialidentität muss bestätigt werden, bevor ein unbekanntes Material die Bearbeitungsfläche erreicht.
Leder leitet Wärme schlecht, daher bleibt die am Oberflächenbereich zugeführte Energie nahe der Oberfläche. Deshalb verfärbt sich Leder leicht, und derselbe Fehler ist hier deutlich stärker sichtbar als bei Holz oder MDF.
Die Variablen, die das Ergebnis bestimmen, sind dieselben wie bei jedem Material, doch ihre relative Bedeutung verschiebt sich:
Beim Gravieren übertrifft Leder die meisten anderen Materialien – allerdings nur bei der richtigen Haut.
Pflanzlich gegerbtes Leder erzeugt einen tiefen, warmen Kontrast, der als eigenständiges Produktmerkmal gilt und kein Kompromiss ist. Chromgegerbtes Leder reproduziert diesen Effekt nicht zuverlässig; daher verwenden Handwerksbetriebe für gravierfähige Artikel standardmäßig pflanzlich gegerbtes Leder.
Zwei Regeln beeinflussen das Ergebnis stärker als jeder einzelne Parameterwert:
Halten Sie die Tiefe flach. Der Kontrast beim Leder entsteht durch die Oberflächenverbrennung, nicht durch die Tiefe der Materialentfernung. Eine tiefe Gravur schwächt Gurte und dünne Platten und verbreitert die Markierung so weit, dass feine Details verschwinden.
Entscheiden Sie die Reihenfolge bewusst. Gravur vor dem Färben erzeugt eine Markierung, die die Farbe aufnimmt und sich nahtlos in die Endfarbe einfügt. Gravur nach dem Färben schneidet durch die Farbschicht und enthüllt das hellere Material darunter, wodurch ein umgekehrter, hochkontrastiger Effekt entsteht. Beide Verfahren sind zulässige Produktgestaltungen; sie sind jedoch innerhalb einer Charge nicht austauschbar.
Lederbearbeitung konzentriert drei Risiken, die leicht unterschätzt werden.
Dämpfe. Leder ist ein organisches Material, das mit Chemikalien behandelt wird. Chromgegerbtes Leder, beschichtetes Leder sowie alle PVC-haltigen Kunstleder setzen Dämpfe frei, die an der Quelle abgesaugt und entweder nach außen abgeleitet oder durch eine geeignete Filteranlage geleitet werden müssen. Ein schwaches Absaugsystem führt diese Dämpfe in die Werkstatt.
Feuer. Geöltes, gewachstes und stark veredeltes Leder kann aufflammen; Lederstaub und Ruß sammeln sich ebenso wie Holzstaub im Bearbeitungsbereich und in den Absaugleitungen. Die Regel für Leder lautet daher dieselbe wie für jedes brennbare Plattenmaterial: Lassen Sie die Maschine niemals unbeaufsichtigt laufen und halten Sie den Bearbeitungsbereich sowie den gesamten Absaugweg sauber.
Materialidentität. Synthetische und gebundene Leder sind häufig PVC-basiert, und einige beschichtete Oberflächen ebenfalls. Da diese keinesfalls mit einem Laser bearbeitet werden können, muss die Zusammensetzung vor dem Laden des Materials bestätigt werden – nicht erst danach.
Eine kurze Routine vor Auftragsbeginn umfasst alle drei Schritte: Bestätigung der Materialart, Prüfung, ob die Absaugung vollständig leistungsfähig ist, Reinigung der Bearbeitungsfläche sowie Überprüfung von Fokus und Luftzufuhr, bevor das erste Teil geschnitten wird.
Bei dünnem Leder lohnt es sich, ein zusätzliches Detail im Voraus zu planen: Eine Luftströmung, die stark genug ist, um Rauch abzuführen, kann das Werkstück auch anheben; daher werden leichte Materialien üblicherweise mechanisch flach gehalten. Das Festhalten des Materials ist eine prozessbedingte Entscheidung – kein operatorischer Vorzug.
Der größte Teil der Lederabfälle ist kein Maschinenproblem. Er entsteht durch Annahmen über ein Material, das von Fell zu Fell variiert.
Lederproduktion ist eine Flachbett-Anwendung, und die Anforderungen sind spezifisch.
Arbeitsbereich. Ledersortimente reichen von kleinen Accessoires, die aus Reststücken geschnitten werden, bis hin zu ganzen Häuten für Taschen und Polsterpaneele. Mingxing Laser bietet Arbeitsflächen in den Formaten 6090, 1390, 1610 und 1325, sodass die Bearbeitungsfläche genau an die tatsächlich produzierten Teilegrößen angepasst werden kann – statt alle Aufträge zwangsläufig auf einen einzigen Tisch zu beschränken.
Was eine ausreichendere Stromzufuhr ermöglicht. Leder ist kein dichtes Material; daher lässt es sich problemlos mit einer mittleren Leistungsstufe schneiden, und die Standardkonfigurationen mit 100 W, 130 W und 150 W decken die Dickenabstufungen ab, die bei Accessoires, Bekleidung und Polsterungen verwendet werden. Bei Leder liegt der Nutzen einer präzise gesteuerten Stromversorgung weniger in der maximalen Leistungsabgabe als vielmehr in der Konsistenz: Die Gravurqualität hängt von einer exakten, wiederholbaren Abgabe niedriger Leistung ab.
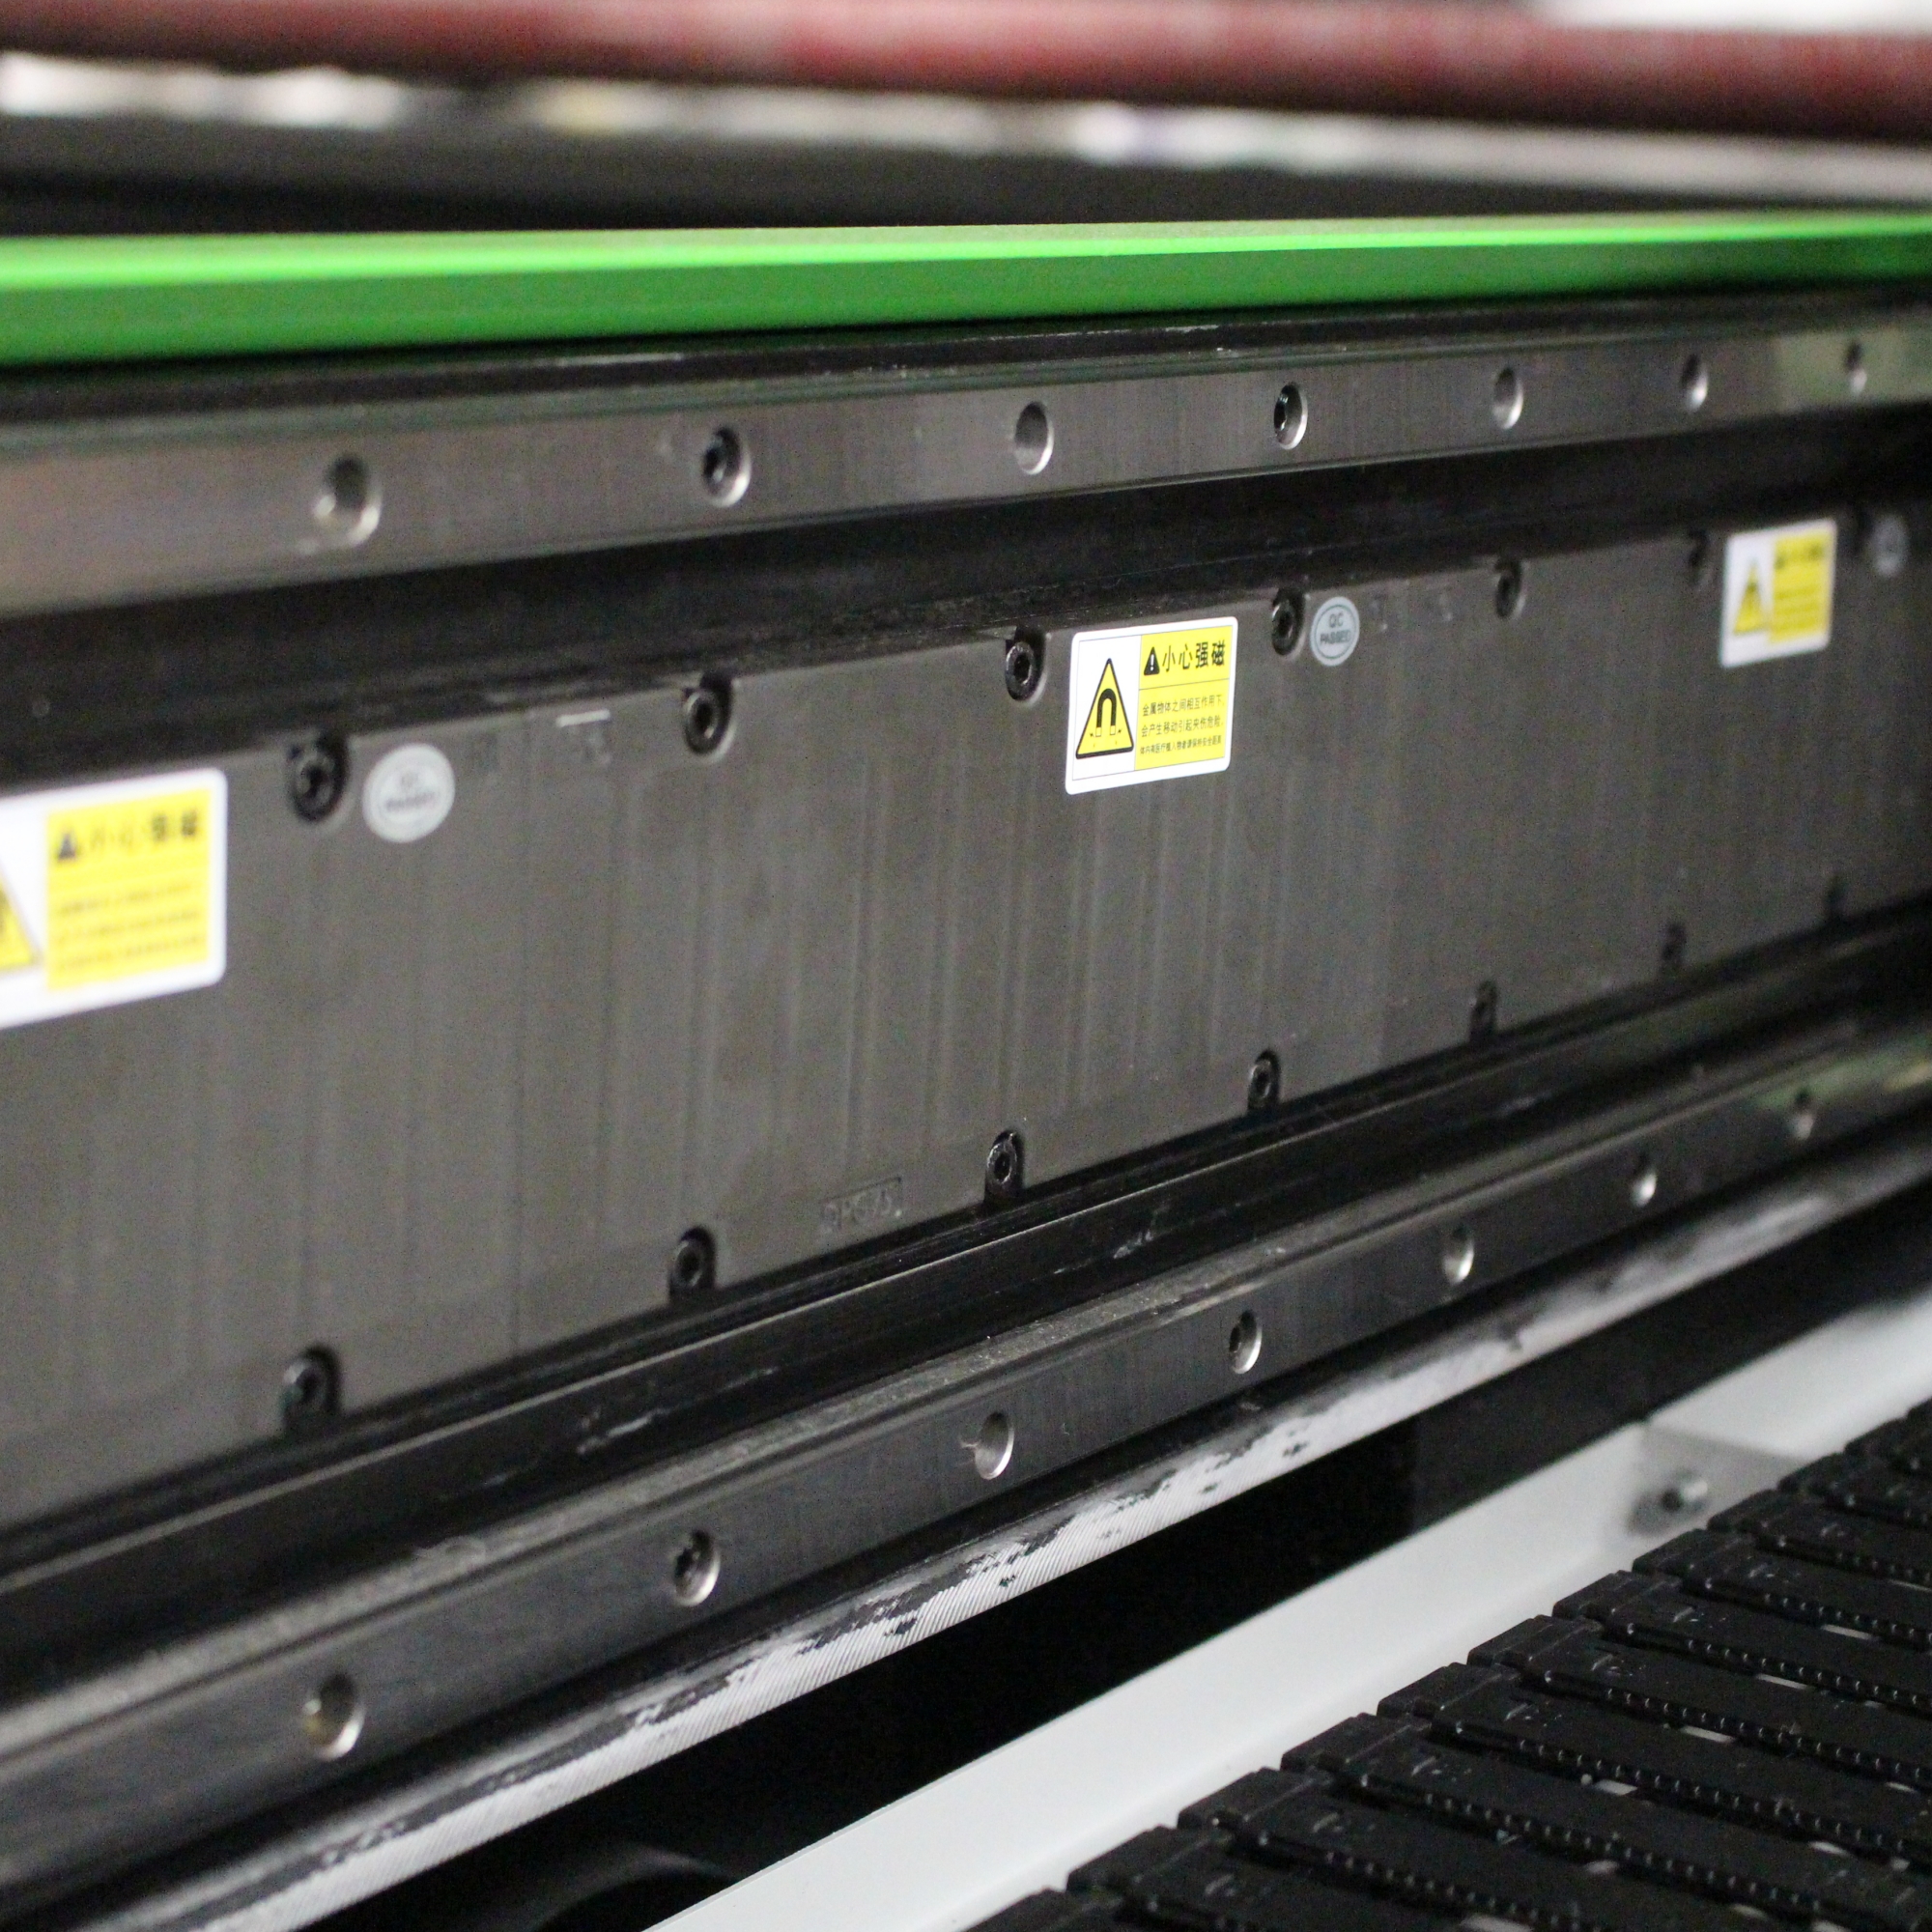
Bewegungsqualität. Feine gravierte Details auf Leder erfordern eine gleichmäßige, präzise Bewegung. Auf der X1325-Magnetfeldschwebeplattform sorgt ein Linear-Motor-System für die X-/Y-Achse für eine maximale Schnellverfahrgeschwindigkeit von bis zu 1 m/s und eine Wiederholgenauigkeit von bis zu 0,05 mm – was sowohl das schnelle Schneiden großer Platten als auch ein konsistentes Gravieren kleiner Details ermöglicht.
Registrierung. Wenn Teile einem vorhandenen Muster, einer bedruckten Oberfläche oder der natürlichen Narbung des Leders folgen müssen, hilft ein Kamerasystem bei der Ausrichtung jedes Schnitts an dem bereits auf dem Tisch liegenden Material.
Durchsatz. Für sich wiederholende Lederteile wie Riemen, Patches und kleine Paneele ermöglicht eine Doppelstrahl-Konfiguration zwei parallele Bearbeitungsvorgänge auf derselben Plattform.
Absaugung. Leder erzeugt zähen Rauch und Rückstände; die Absaugleistung muss daher auf das Material und den Einsatzzyklus abgestimmt werden – nicht als bloßes Zubehör behandelt werden.
Die obigen Konfigurationsdetails stammen aus den veröffentlichten Produkt- und technischen Dokumentationen für die jeweiligen Modelle. Die endgültige Auswahl sollte auf Grundlage der Teilegrößen, des Materialdickenbereichs und der täglichen Produktionsmenge erfolgen.
Konsistente Laserbearbeitung von Leder hängt von drei Entscheidungen ab, die in der richtigen Reihenfolge getroffen werden müssen: korrekte Identifizierung des Leders, Einstellung von Fokus und Energie entsprechend seiner tatsächlichen Dicke sowie Kontrolle des Rauchs, bevor er sich wieder auf der Oberfläche niederschlagen kann.
Pflanzlich gegerbtes Leder für gravurtechnisch bearbeitete Artikel, flache Gravur statt tiefer Materialentfernung sowie saubere, trockene Luft mit einer richtig dimensionierten Absaugung lösen die meisten Probleme mit Verbräunung, Verfärbung und Rückständen, noch bevor sie das Endprodukt erreichen.
Für Werkstätten, die ein Lederprogramm aufbauen, ist der effektivste nächste Schritt der einfachste: Erstellen Sie eine beschriftete Referenzbibliothek aus Reststücken jedes Fells und jeder Oberflächenfinish, dokumentieren Sie, was funktioniert, und hören Sie auf, für dieselbe Lektion bei jeder neuen Charge erneut zu bezahlen.
 Aktuelle Nachrichten
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ist ein führender chinesischer Hersteller von Lasermaschinen und bietet CO2-Laserschneidmaschinen, Faser-Laserschneidmaschinen, CNC-Fräsmaschinen, Laser-Schweißgeräte und Laser-Markierungsanlagen. OEM-/ODM-Maßanfertigungen sind verfügbar. Fordern Sie noch heute ein Angebot an!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. DATENSCHUTZRICHTLINIE

 EN