- Strona główna
- Produkty
- Aplikacja
- Wideo
- O nas
- Aktualności
- Skontaktuj się z nami

Skóra to jedyny materiał w większości warsztatów laserowych, który kiedyś był żywy – i nadal tak się zachowuje.
Skóra nie jest wyprodukowaną płytą. Grubość zmienia się w miarę przesuwania się od grzbietu ku brzuchowi. Gęstość futerału, zawartość tłuszczu oraz struktura włókien zmieniają się na całej powierzchni tego samego kawałka. Dwie skóry z tej samej garbarni mogą inaczej reagować na ten sam plik.
Ta zmienność stanowi całą historię pracy ze skórą za pomocą lasera. Maszyna o niej nie wie, a oprogramowanie nie potrafi jej uwzględnić – dlatego operator musi ustalić proces na konkretnej skórze, która znajduje się przed nim w danej chwili.
Wynik warte jest wysiłku. Cięcie laserem uszczelnia krawędź skóry w trakcie jej rozcinania, więc cięcie nie sięga i nie wymaga obróbki końcowej, jakiej wymaga cięcie mechaniczne. W przypadku cienkich pasków, skomplikowanych kształtów oraz małych, powtarzalnych elementów laser daje rezultaty, których cięcie matrycowe z trudem może dorównać.
Jednak skóra opala się również bardziej widocznie niż prawie każdy inny materiał. Ustawienie temperatury nawet nieco zbyt wysokie nie tylko spowalnia pracę, ale także trwale zmienia kolor produktu.
Zanim rozważymy jakiejkolwiek parametry, sama skóra decyduje o większości efektów końcowych. Na rynku dominują dwie kategorie skóry, które zachowują się bardzo różnie pod wpływem wiązki CO₂.
Skóra garbowana roślinnie garbowana jest środkami pochodzącymi z roślin. Jest twardsza, dobrze nadaje się do grawerowania z intensywnym, ciemnym kontrastem i opala się w ciepły odcień brązu – barwę, na której celowo opierają się wiele wyrobów rzemieślniczych. Pasy, portfele, naszywki oraz wyroby tłoczone są zwykle wykonywane ze skóry garbowanej roślinnie.
Skóra garbowana chromem garbowana jest solami chromu. Jest miększa i bardziej elastyczna; dominuje w odzieży, tapicerce i przemyśle motocyklowym oraz samochodowym. Grawerowanie na skórze garbowanej chromem daje mniej wyraźne efekty, powierzchnia może pozostawiać lepkie pozostałości, a obecność chromu czyni kontrolę oparów szczególnie ważną.
Wykończenie powierzchni ma niemal takie samo znaczenie jak garbowanie. Barwione, olejowane, woskowane, pokryte warstwą ochronną oraz skóra z wykończeniem typu suede zmieniają sposób pochłaniania ciepła przez powierzchnię.
Ostatni punkt to surowa zasada, a nie preferencja. Skóra sklejana i syntetyczna często zawiera PVC, a materiały zawierające chlor uwalniają korozyjne i szkodliwe opary, które uszkadzają również maszynę. Tożsamość materiału musi zostać potwierdzona przed umieszczeniem jakiegokolwiek nieznanego materiału na stole roboczym.
Skóra słabo przewodzi ciepło, więc energia dostarczona na powierzchni pozostaje w jej pobliżu. Dlatego skóra łatwo się znaczy, a ten sam błąd jest tutaj znacznie bardziej widoczny niż na drewnie lub płytach MDF.
Zmienne decydujące o wyniku są takie same jak przy każdym materiale, ale ich względne znaczenie się zmienia:
Grawerowanie to obszar, w którym skóra przewyższa większość innych materiałów – ale tylko odpowiednią skórę.
Skóra garbonoszona roślinnie tworzy głęboki, ciepły kontrast, który sam w sobie stanowi cechę produktu, a nie kompromis. Skóra garbonoszona chromowo nie odtwarza tego efektu w sposób wiarygodny, dlatego producenci rzemieślniczy standardowo stosują skórę garbonoszoną roślinnie do wyrobów z grawerowaniem.
Dwa zasady wpływają na wynik bardziej niż jakakolwiek wartość parametru:
Zachowaj płytką głębokość. Kontrast na skórze powstaje w wyniku spalenia powierzchni, a nie głębokości usuwanego materiału. Głębsze grawerowanie osłabia paski i cienkie panele oraz powoduje rozszerzenie znaku, aż drobne detale znikają.
Celowo określ kolejność operacji. Grawerowanie przed barwieniem tworzy znak, który wchłania barwnik i łączy się z gotowym kolorem. Grawerowanie po barwieniu przecina warstwę koloru i odsłania jaśniejszy materiał znajdujący się pod nią, co daje odwrócony, wysokokontrastowy efekt. Oba rozwiązania są poprawnymi projektami produktu; jednak nie można ich wymieniać w obrębie jednej partii.
Praca ze skórą koncentruje trzy zagrożenia, które łatwo zaniżyć.
Dymy. Skóra to materiał organiczny poddawany obróbce chemicznej. Skóra chromowo garbona, skóra powlekana oraz wszelkie syntetyczne materiały zawierające PVC uwalniają opary, które należy usuwać bezpośrednio w miejscu ich powstawania i odprowadzać na zewnątrz lub przepuszczać przez odpowiednie systemy filtracji. Słaby system wentylacji wprowadza te opary do warsztatu.
Pożary. Skóry nasączone olejem, woskiem oraz intensywnie wykończone mogą zapalać się iskrami, a kurz skóry oraz węglizowany osad gromadzą się w obszarze roboczym i przewodach wentylacyjnych tak samo jak kurz drzewny. Zasada dotycząca skóry jest taka sama jak w przypadku dowolnego palnego materiału arkuszowego: nigdy nie pozostawiaj maszyny w trybie pracy bez nadzoru i regularnie czyść obszar roboczy oraz całą ścieżkę odprowadzania.
Tożsamość materiału. Sztuczne i sklejane skórki są często oparte na PVC, a niektóre powłoki z warstwą powierzchniową również. Ponieważ tych materiałów w ogóle nie można przetwarzać za pomocą lasera, ich skład należy potwierdzić przed załadowaniem materiału, a nie po jego załadowaniu.
Krótki cykl przygotowawczy przed rozpoczęciem zadania obejmuje wszystkie trzy czynności: potwierdzenie rodzaju materiału, sprawdzenie, czy system odprowadzania spalin działa z pełną wydajnością, oczyszczenie stołu roboczego oraz weryfikację ostrości i dopływu powietrza przed wykonaniem pierwszego cięcia.
W przypadku cienkich skórek warto zaplanować jedną dodatkową kwestię. Przepływ powietrza wystarczająco silny do usuwania dymu może również unosić element obrabiany, dlatego lekkie materiały zwykle są mechanicznie przytrzymywane w pozycji płaskiej. Przytrzymywanie materiału jest decyzją technologiczną, a nie preferencją operatora.
Większość odpadów ze skóry nie wynika z usterki maszyny. Powstaje z założeń dotyczących materiału, który różni się od skóry do skóry.
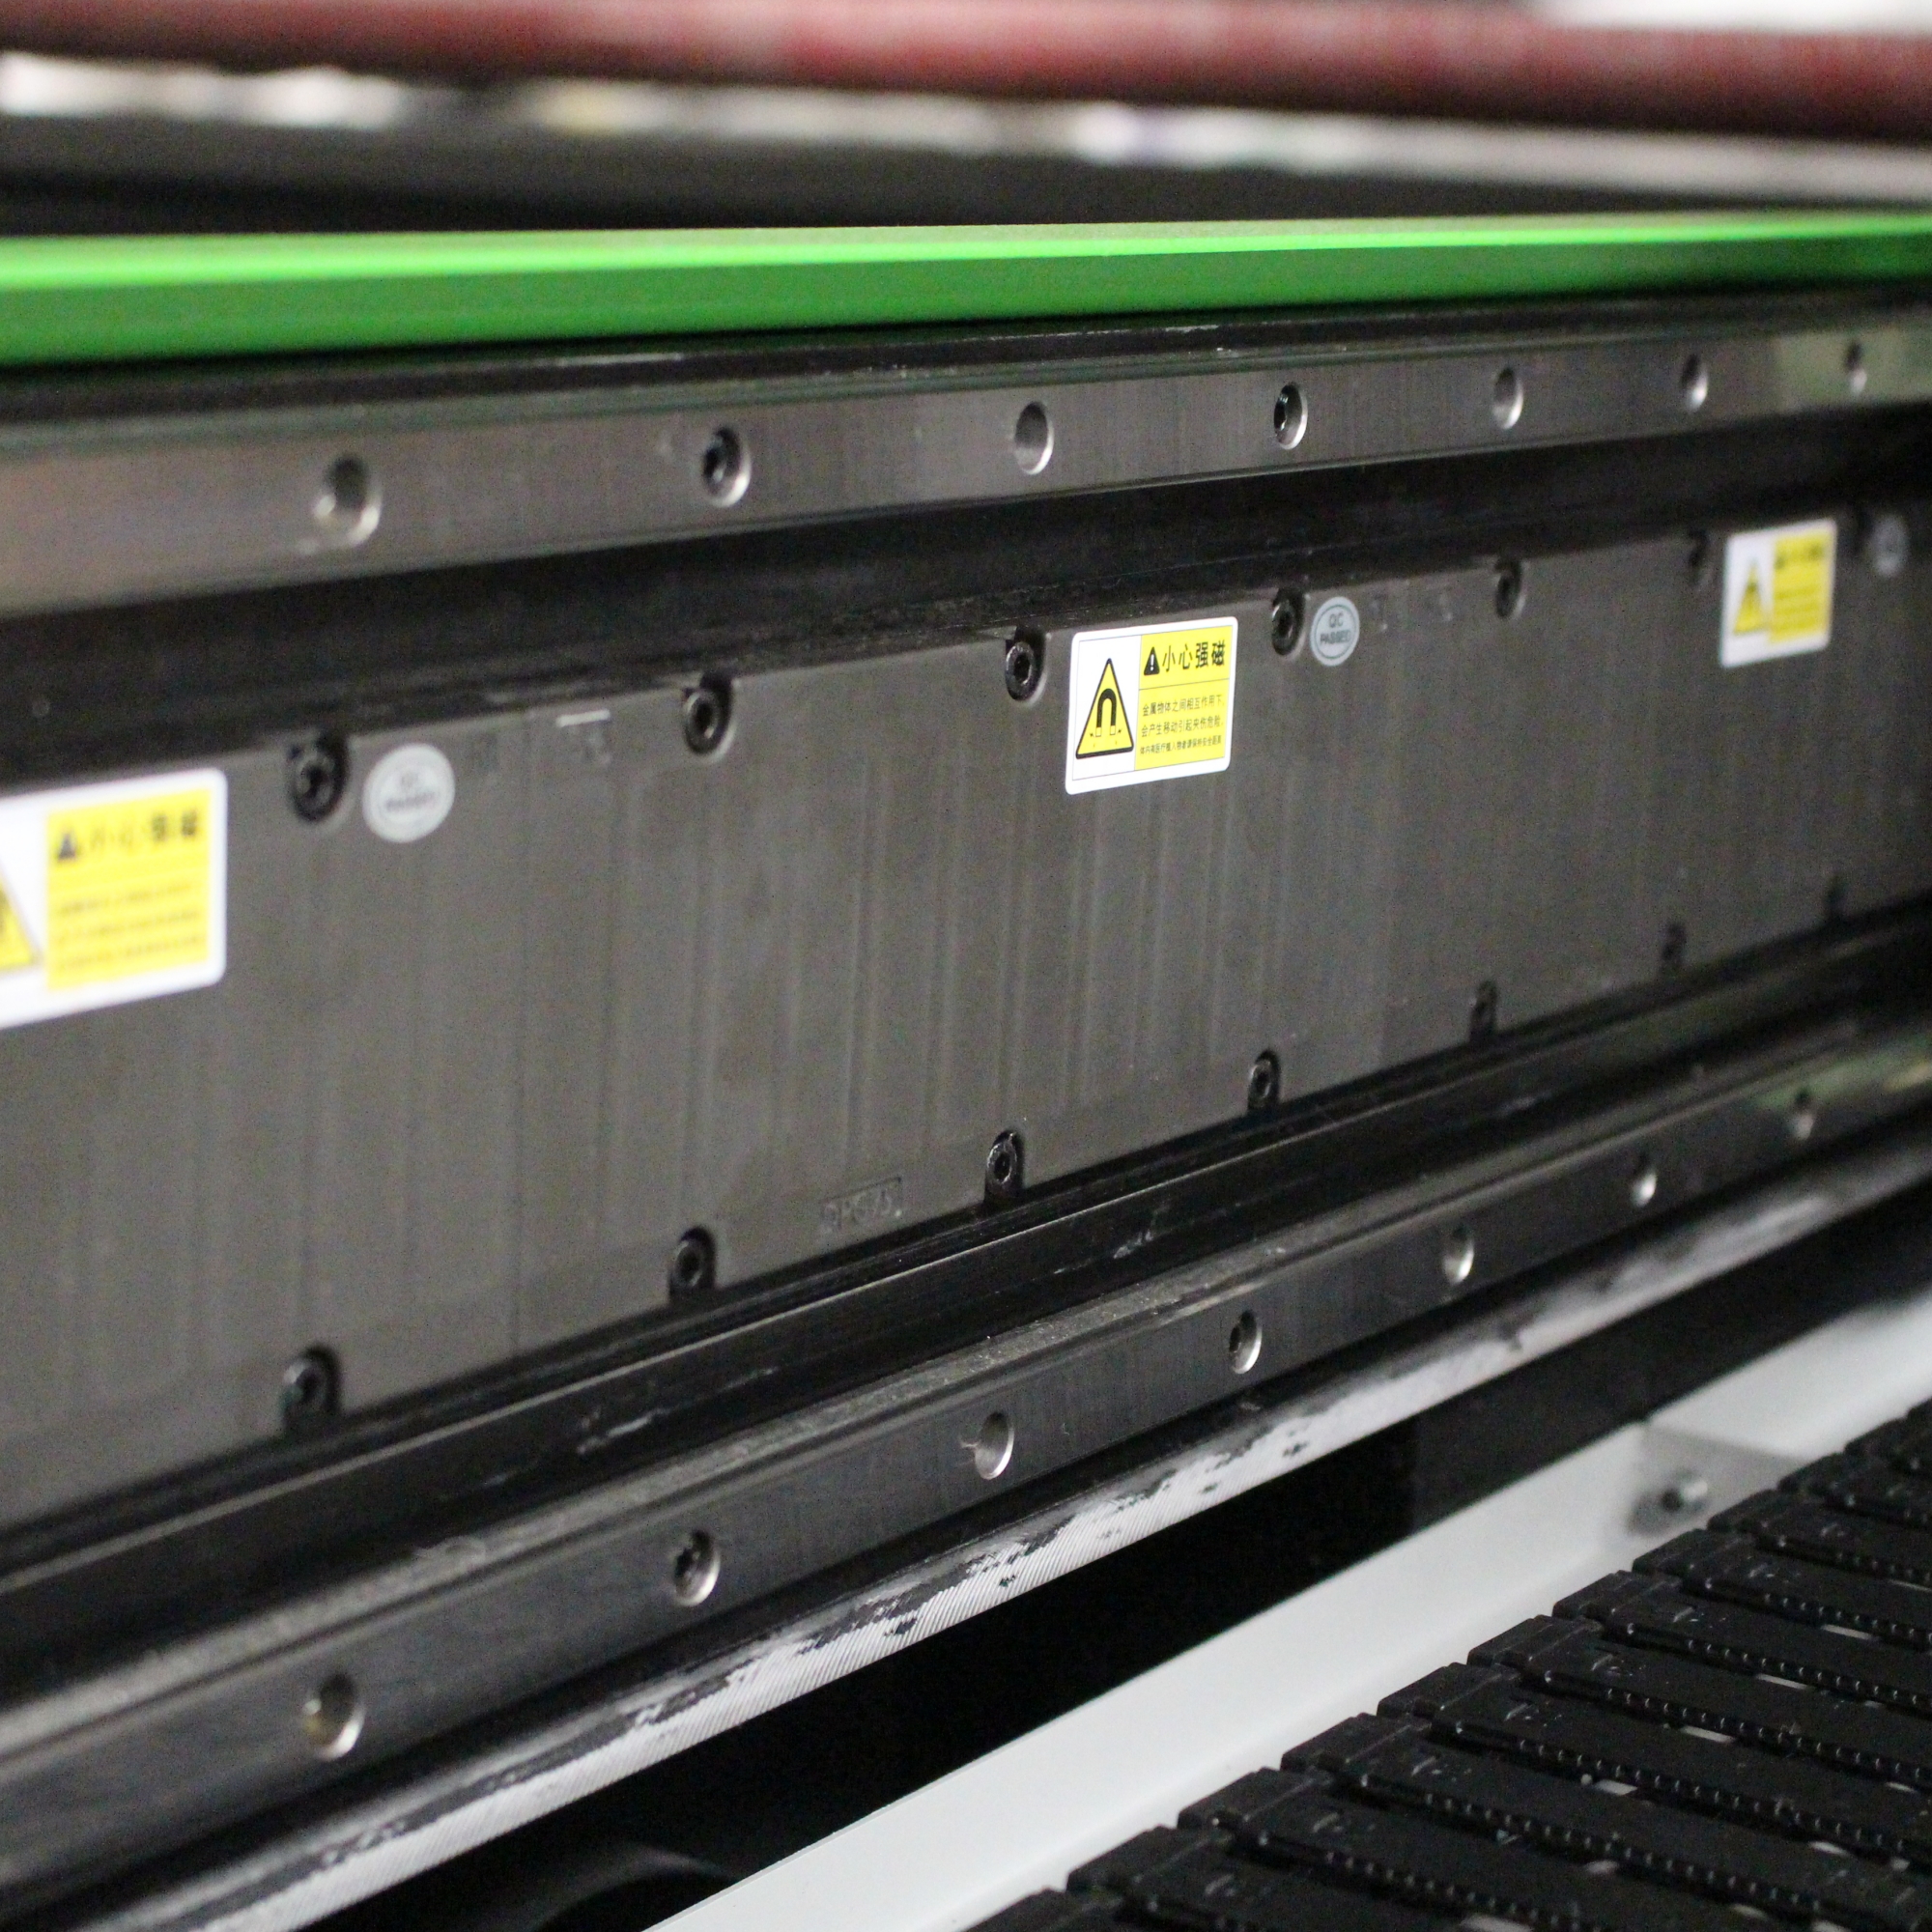
Produkcja artykułów ze skóry to zastosowanie na stole płaskim, a wymagania są specyficzne.
Obszar roboczy. Asortyment wyrobów skórzanych obejmuje od małych akcesoriów wycinanych z odpadów po pełne skóry stosowane do produkcji toreb i paneli tapicerkowych. Mingxing Laser oferuje maszyny o różnych wymiarach stołu roboczego: 6090, 1390, 1610 oraz 1325, dzięki czemu powierzchnia robocza może być dopasowana do rzeczywistych rozmiarów wycinanych elementów, a nie wszystkie zadania muszą być wykonywane na jednym, uniwersalnym stole.
Zasilanie. Skóra nie jest materiałem gęstym, dlatego średnie ustawienie mocy umożliwia jej komfortowe cięcie; standardowe konfiguracje o mocy 100 W, 130 W i 150 W obejmują zakres grubości stosowanych w akcesoriach, odzieży i tapicerce. W przypadku skóry wartość dobrze kontrolowanego zasilacza polega na spójności, a nie na maksymalnej mocy wyjściowej: jakość grawerowania zależy od precyzyjnej i powtarzalnej dostawy niskiej mocy.
Jakość ruchu. Dokładne grawerowanie na skórze wymaga stabilnego i precyzyjnego ruchu. Na platformie X1325 z zawieszeniem magnetycznym układ silników liniowych osi X/Y zapewnia maksymalną prędkość przesuwu szybkiego do 1 m/s oraz powtarzalną dokładność pozycjonowania do 0,05 mm, co umożliwia zarówno szybkie cięcie dużych paneli, jak i spójne grawerowanie drobnych detali.
Rejestracja. Gdy części muszą być dopasowane do istniejącego wzoru, wydrukowanej powierzchni lub naturalnego poziomu skórzanego, system pozycjonowania z kamerą pomaga wyrównać każdy cięcie do materiału już umieszczonego na stole roboczym.
Przepustowość. Dla powtarzalnych elementów skórzanych, takich jak paski, naszywki i małe panele, konfiguracja z podwójnym promieniem umożliwia równoległe wykonywanie dwóch operacji na tej samej platformie.
Odsysanie. Skóra generuje lepkie opary i pozostałości, dlatego moc odsysania należy dobrać odpowiednio do rodzaju materiału i cyklu pracy, a nie traktować jej jako dodatkowego akcesorium.
Szczegóły konfiguracji powyżej pochodzą z opublikowanej dokumentacji produktowej i technicznej dotyczącej odpowiednich modeli. Ostateczny wybór powinien opierać się na rozmiarach elementów, zakresie grubości materiału oraz dziennej wydajności rzeczywistej produkcji.
Spójna obróbka skór laserem zależy od trzech decyzji podjętych w odpowiedniej kolejności: prawidłowego zidentyfikowania skóry, ustawienia ostrości i mocy lasera zgodnie z jej rzeczywistą grubością oraz kontrolowania dymu zanim osadzi się ponownie na powierzchni.
Skóra garbonoszona roślinnie do wyrobów z grawerowaniem, płytkie grawerowanie zamiast głębokiego usuwania materiału oraz czyste, suche powietrze z odpowiednio dobraną wentylacją rozwiążą większość problemów związanych z wypaleniem, przebarwieniem i pozostałościami jeszcze przed osiągnięciem gotowego produktu.
Dla warsztatów rozbudowujących asortyment skór najskuteczniejszym kolejnym krokiem jest najprostszy: stworzenie oznakowanej biblioteki wzorów z odpadów każdej skóry i wykończenia, zapisanie, co sprawdza się w praktyce, oraz zaprzestanie ponownego płacenia za tę samą lekcję przy każdej nowej partii.
 Gorące wiadomości
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser to wiodący chiński producent maszyn laserowych oferujący przecinarki laserowe CO2, maszyny do cięcia laserowego włóknistego, frezarki CNC, spawarki laserowe oraz maszyny do znakowania laserowego. Dostępne są niestandardowe rozwiązania OEM/ODM. Złóż zapytanie już dziś!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLITYKA PRYWATNOŚCI
 EN