Leer is het enige materiaal in de meeste lasershops dat ooit levend was, en het gedraagt zich nog steeds zo.
Een huid is geen geproduceerde plaat. De dikte verandert als u van de wervelkolom naar de buik beweegt. De korrel dichtheid, vetgehalte en vezelstructuur veranderen allemaal over dezelfde huid. Twee huiden van dezelfde looierij kunnen anders reageren op hetzelfde bestand.
Deze variabiliteit is het hele verhaal achter het laserverwerken van leer. De machine weet hier niets vanaf, en de software kan er niet voor compenseren, dus de operator moet het proces instellen op het materiaal dat daadwerkelijk voor hem of haar ligt.
Het resultaat is de moeite waard. Bij lasersnijden wordt de rand van het leer verzegeld terwijl het wordt gescheiden, zodat de snede niet rafelt en geen nabewerking vereist zoals bij mechanisch snijden.
Leer brandt echter zichtbaarder dan bijna elk ander materiaal. Een instelling die zelfs maar iets te heet is, vertraagt de werkzaamheid niet alleen, maar veroorzaakt ook blijvende verkleuring van het product.
Voordat er over enige parameter wordt nagedacht, bepaalt het leer zelf het grootste deel van het resultaat. Twee categorieën domineren de handel en gedragen zich zeer verschillend onder een CO₂-laserstraal.
Vegansch leder is gelooid met plantaardige stoffen. Het is stevig, neemt gravure op met sterke donkere contrasten en brandt tot een warmbruine tint waarop veel ambachtelijke producten doelbewust zijn gebaseerd. Riemmen, portemonnees, patches en geïnstrueerde artikelen zijn meestal gemaakt van plantaardig gelooid leer.
Chroom-gelooid leer is gelooid met chroomzouten. Het is zachter, buigzamer en wordt voornamelijk gebruikt voor kleding, bekleding en automotive toepassingen. Gravering op chroomgeleerd leer is minder scherp gedefinieerd, het oppervlak kan een kleverige rest achterlaten en door het chroomgehalte is afzuiging van dampen belangrijker.
De oppervlakteafwerking is bijna even belangrijk als de lozing. Geverfd, geolied, gewaxt, gecoat en suède-afwerkingen beïnvloeden elk op een andere manier hoe het oppervlak warmte absorbeert.
De laatste regel is een harde regel, geen voorkeur. Gebonden en synthetisch leer zijn vaak op basis van PVC, en chloorhoudende materialen geven corrosieve, gevaarlijke dampen af die ook de machine beschadigen. De identiteit van het materiaal moet worden bevestigd voordat onbekend materiaal de werkplaat bereikt.
Leer geleidt warmte slecht, dus energie die aan het oppervlak wordt toegevoerd blijft vlak bij het oppervlak. Daarom markeert leer gemakkelijk, en daarom is dezelfde fout hier veel zichtbaarder dan op hout of MDF.
De variabelen die het resultaat bepalen, zijn dezelfde die bij elk materiaal van belang zijn, maar hun relatieve gewicht verschuift:
Graveren is het gebied waar leer de meeste andere materialen overtreft, maar alleen bij de juiste huid.
Looggeleerd leer levert een diep, warm contrast op dat op zichzelf al een producteigenschap is, in plaats van een compromis. Chroomgeleerd leer weergEEft dit effect niet betrouwbaar, waardoor ambachtelijke producenten standaard kiezen voor looggeleerd leer voor gegraveerde producten.
Twee regels bepalen het resultaat meer dan elke parameterwaarde:
Houd de diepte ondiep. Het contrast bij leer ontstaat door de oppervlakteverbranding, niet door hoe diep het materiaal wordt verwijderd. Diep graveren verzwakt riempjes en dunne panelen, en breidt de markering uit totdat fijne details dichtlopen.
Bepaal de volgorde doordachte. Graveren vóór het verven zorgt voor een markering die de kleurstof opneemt en zich mengt met de eindkleur. Graveren na het verven snijdt door de gekleurde laag en onthult het lichtere materiaal eronder, wat een omgekeerd, hoog-contrast effect oplevert. Beide zijn geldige productontwerpen; ze zijn echter niet uitwisselbaar binnen één partij.
Leerbewerking concentreert drie risico’s die gemakkelijk worden onderschat.
Rook. Leer is een organisch materiaal dat met chemicaliën is bewerkt. Chroomgeleerd leer, gecoat leer en elk kunstleer met PVC geven dampen vrij die ter plaatse moeten worden afgevoerd en naar buiten geblazen of via geschikte filters moeten worden geleid. Een zwak afzuigsysteem laat deze dampen in de werkplaats terechtkomen.
Vuur. Geolied, gewaxt en zwaar afgewerkt leer kan vlammen opslaan, en leerdust en verkoold materiaal hopen zich op in het bed en de afzuigkanalen, precies zoals houtstof dat doet. De regel voor leer is dezelfde als voor elk brandbaar plaatmateriaal: laat de machine nooit onbeheerd draaien en houd het bed en het afzuigpad schoon.
Materiaalidentiteit. Synthetische en geboonde lederen zijn vaak op PVC-basis, en sommige gecoate afwerkingen zijn dat ook. Omdat deze materialen helemaal niet met een laser kunnen worden bewerkt, moet de samenstelling worden bevestigd voordat het materiaal wordt geladen, niet daarna.
Een korte voorafgaande routine omvat alle drie de stappen: bevestig het materiaaltype, controleer of de afzuiging optimaal werkt, reinig het bed en verifieer de scherpstelling en de luchttoevoer voordat het eerste stuk wordt gesneden.
Bij dun leer is er nog één extra detail waarop je kunt plannen. Luchtstroom die krachtig genoeg is om rook te verwijderen, kan het werkstuk ook optillen; daarom worden lichte materialen meestal mechanisch plat gehouden. Het vasthouden van het materiaal is een procesbeslissing, geen operatorvoorkeur.
Het grootste deel van de leer-afval is geen machineprobleem. Het ontstaat door aannames over een materiaal dat varieert van huid tot huid.
Leerproductie is een vlakbedtoepassing, en de eisen zijn specifiek.
Werkgebied. Lederproducten variëren van kleine accessoires die zijn gesneden uit reststukken tot volledige huiden die worden gebruikt voor tassen en bekledingspanelen. Mingxing Laser biedt bedformaten in de afmetingen 6090, 1390, 1610 en 1325, zodat het werkgebied kan worden afgestemd op de werkelijke afmetingen van de onderdelen die worden geproduceerd, in plaats van elke opdracht te dwingen op één enkel tafeloppervlak.
Kracht levert. Leder is geen dicht materiaal, dus een matig vermogensniveau snijdt het comfortabel, en de standaardconfiguraties van 100 W, 130 W en 150 W dekken het bereik van diktes af die worden gebruikt voor accessoires, kleding en bekleding. Bij leer is de waarde van een goed gereguleerde voeding consistentie, niet maximale output: de kwaliteit van gravures hangt af van precieze, herhaalbare levering van laag vermogen.
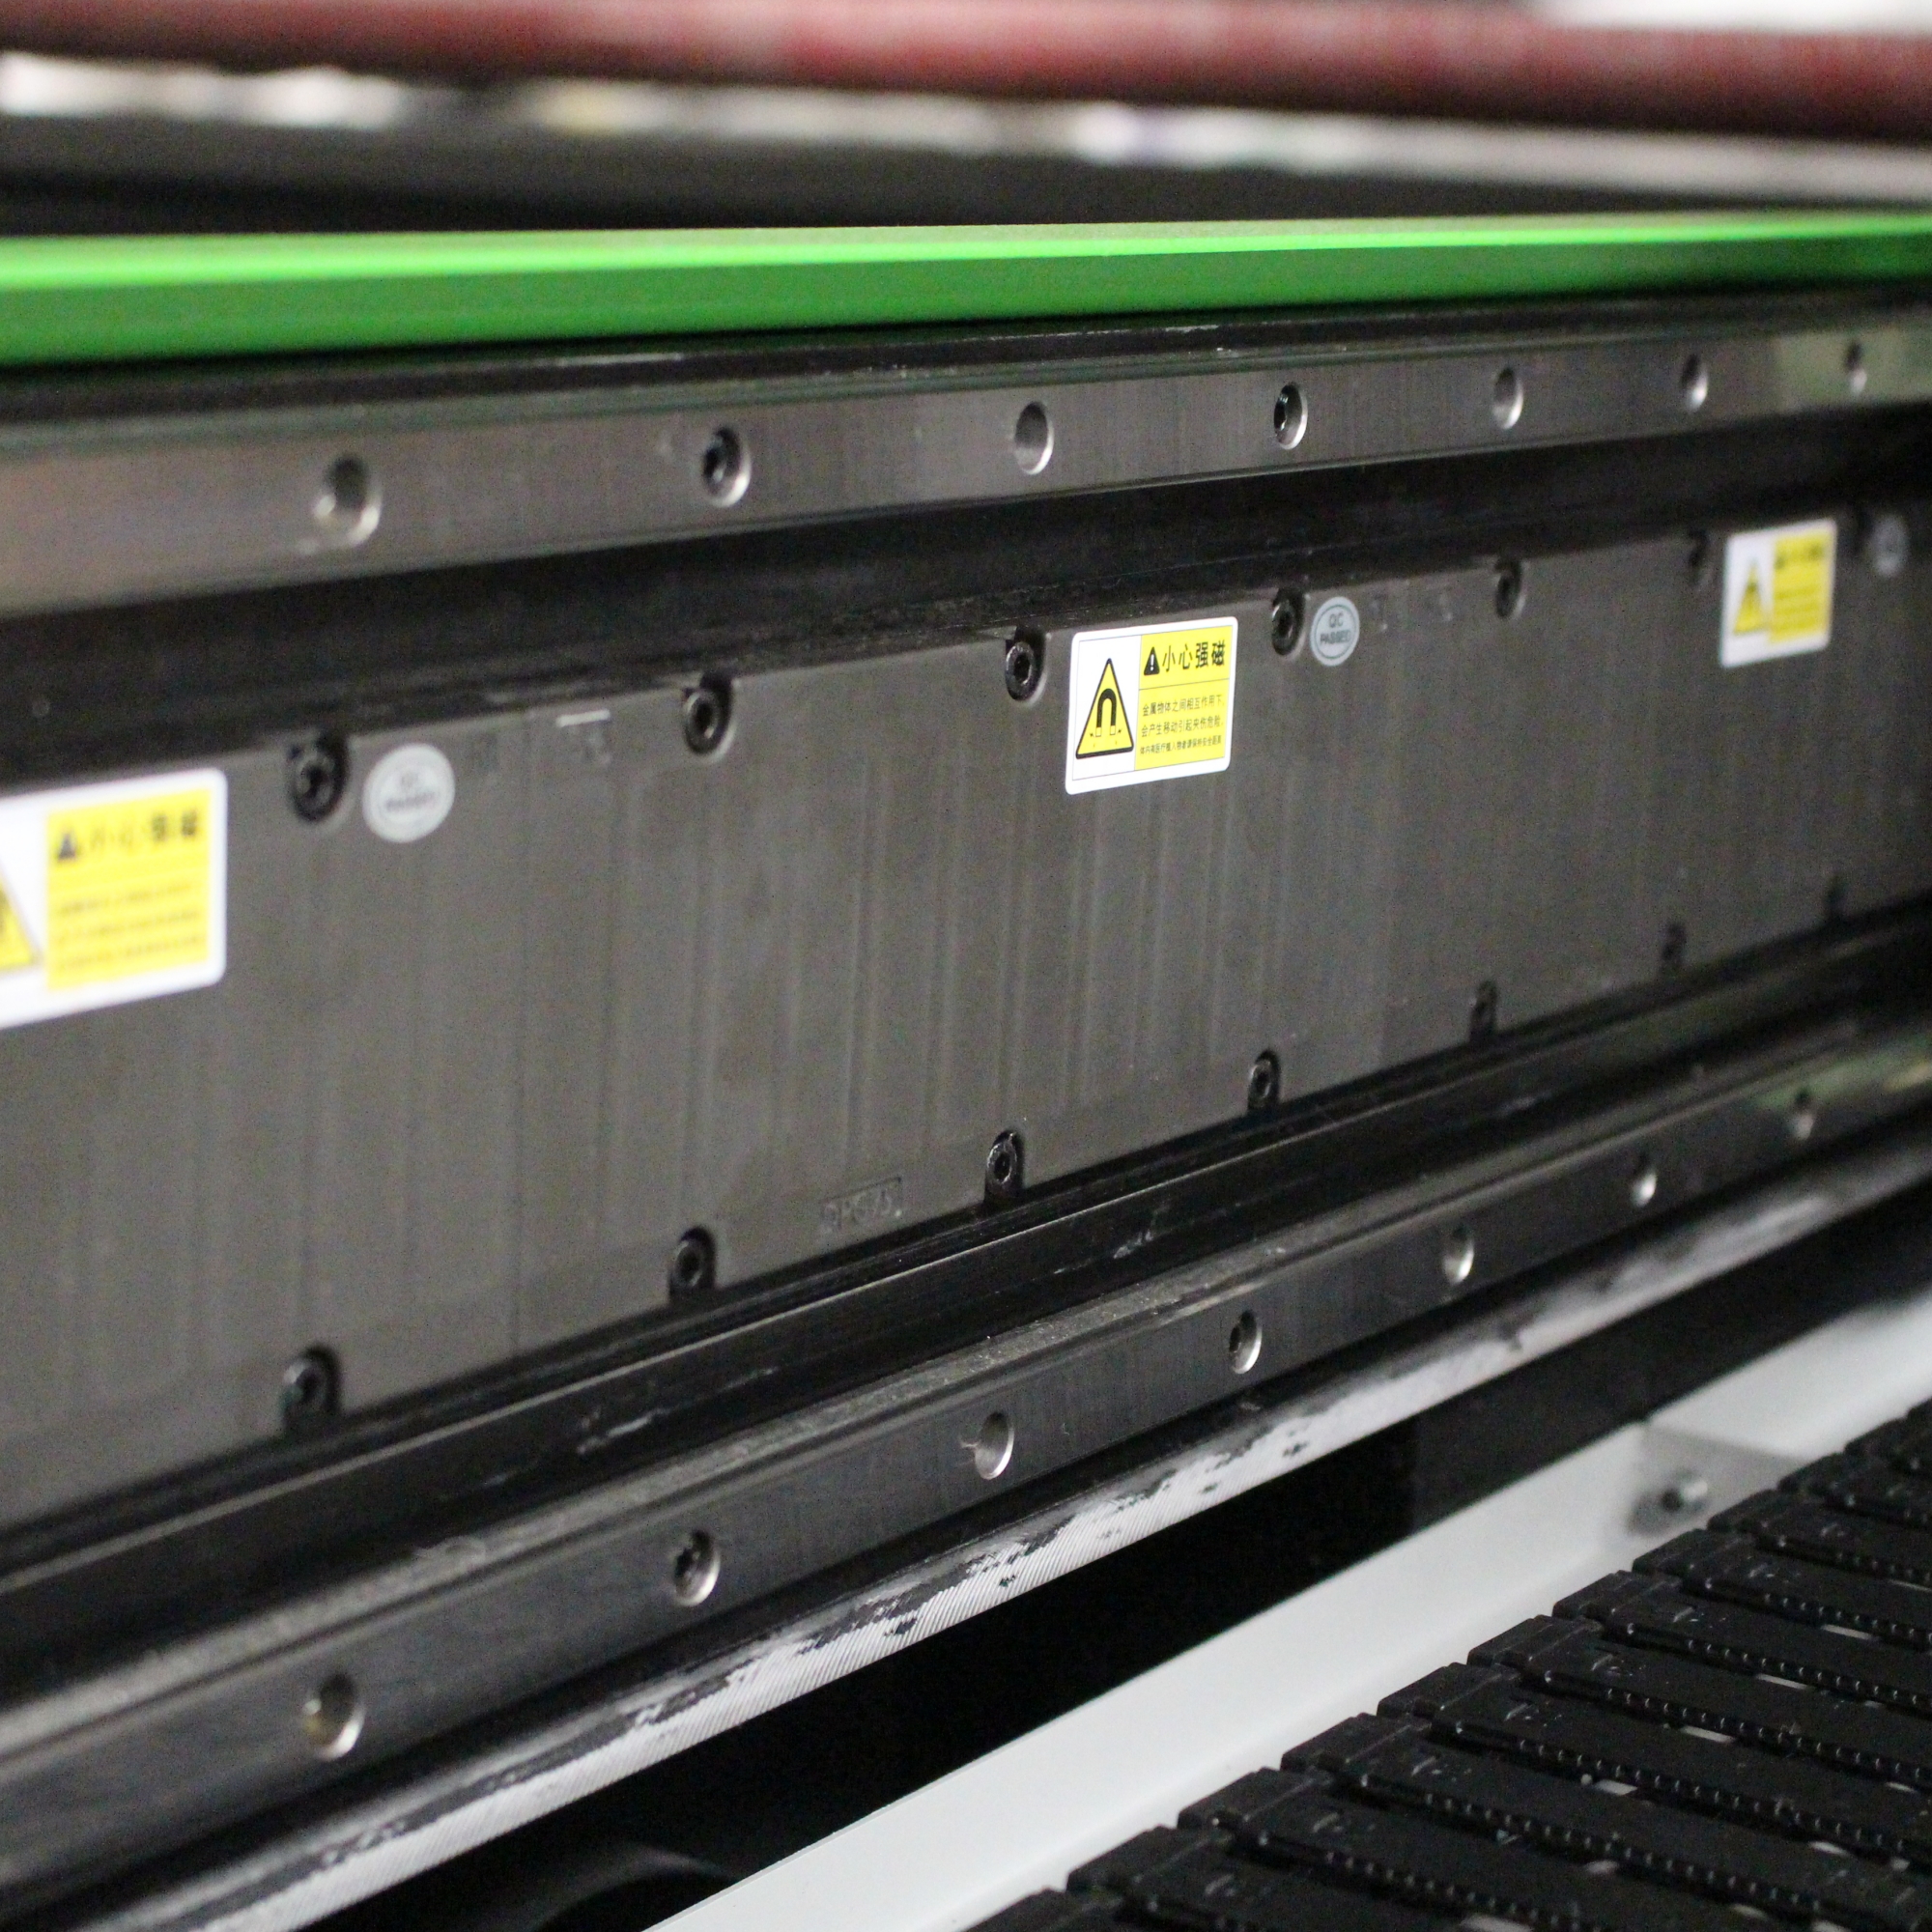
Bewegingskwaliteit. Fijne gegraveerde details op leer vereisen een stabiele, nauwkeurige beweging. Op het X1325-magnetisch zweefplatform levert een lineaire motor voor de X-/Y-as een maximale snelle verplaatsingssnelheid van maximaal 1 m/s met een herhaalnauwkeurigheid van maximaal 0,05 mm, wat zowel snel snijden van grote panelen als consistente gravure van kleine details ondersteunt.
Registratie. Wanneer onderdelen moeten aansluiten op een bestaand patroon, een bedrukt oppervlak of de natuurlijke nerf van het leer, helpt een camerapositioneringssysteem bij het uitlijnen van elke snede op het materiaal dat al op de werktafel ligt.
Doorvoer. Voor herhaalde lederen onderdelen zoals bandjes, patches en kleine panelen stelt een dubbele-laseraanleg twee bewerkingen tegelijkertijd op hetzelfde platform in staat.
Afzuiging. Leer produceert kleverige rook en restanten, dus de afzuigcapaciteit moet worden afgestemd op het materiaal en de gebruiksfrequentie, en niet als een accessoire worden beschouwd.
De bovenstaande configuratiegegevens zijn ontleend aan de gepubliceerde product- en technische documentatie voor de betreffende modellen. De definitieve selectie dient te worden gebaseerd op de afmetingen van de onderdelen, het materiaaldiktebereik en de dagelijkse productieoutput.
Een consistente laserbewerking van leer berust op drie beslissingen in de juiste volgorde: correct identificeren van het leer, instellen van scherpstelling en energie op basis van de werkelijke dikte, en beheersen van de rook voordat deze weer op het oppervlak kan neerslaan.
Loofgeleerd leer voor gegraveerde producten, oppervlakkige gravure in plaats van diepe materiaalverwijdering, en schone, droge lucht met adequaat dimensionering van de afzuiging lossen de meeste problemen met verbranding, verkleuring en residu op, nog voordat deze zich tot het eindproduct voordoen.
Voor werkplaatsen die een assortiment leerproducten ontwikkelen, is de meest effectieve volgende stap ook de eenvoudigste: bouw een gelabelde referentiebibliotheek op uit reststukken van elk huidtype en elke afwerking, noteer wat werkt, en stop met telkens opnieuw dezelfde les te betalen bij elke nieuwe partij.
 Actueel nieuws
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser is een toonaangevende Chinese fabrikant van lasersystemen die CO2-lasersnijmachines, vezellaser snijmachines, CNC-freesmachines, laserlasapparaten en lasermarkeringssystemen levert. OEM/ODM-oplossingen op maat zijn beschikbaar. Vraag vandaag nog een offerte aan!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. PRIVACYBELEID

 EN