Læder er det eneste materiale i de fleste lasershops, der engang var levende – og det opfører sig stadig sådan.
En skind er ikke et fremstillet ark. Tykkelsen ændrer sig, når man bevæger sig fra ryggen mod maven. Kornets tæthed, fedtindholdet og fiberstrukturen ændrer sig alle på samme stykke. To skind fra samme garveri kan reagere forskelligt på samme fil.
Denne variabilitet er hele historien om laserskæring af læder. Maskinen ved ikke noget om det, og softwaren kan ikke kompensere for det – så operatøren skal indstille processen ud fra det materiale, der faktisk ligger foran dem.
Resultatet er værd at gøre sig besværet. Laserudskæring forsegler læderkanten, mens materialet skæres, så snittet ikke frayer og ikke kræver den efterbehandling, som mekanisk udklipning kræver. For tynde remme, indviklede former og små gentagne dele giver laseren resultater, som stempeludskæring har svært ved at matche.
Men læder brænder også mere synligt end næsten ethvert andet materiale. En indstilling, der er lidt for varm, bremser ikke blot arbejdet; den disfarver produktet permanent.
Før nogen parameter overhovedet overvejes, afgør læderet selv størstedelen af resultatet. To kategorier dominerer branchen, og de opfører sig meget forskelligt under en CO₂-stråle.
Vegansk læder er garvet med plantebaserede midler. Det er fast, tager gravering med stærk mørk kontrast og brænder til en varm brun farvetone, som mange håndværksprodukter bevidst bygger på. Bælter, tegnebøger, patches og prægede varer er typisk vegetabilsk garvet.
Kromgarvet læder er garvet med kromsalte. Den er blødere, mere bøjelig og dominerer inden for tøj, møbelpolstring og bilindretning. Prægning på kromgarvet læder er mindre skarp, overfladen kan danne en klebrig rest, og kromindholdet gør røgudsugning mere vigtig.
Overfladebehandling er næsten lige så vigtig som garvning. Farvede, oljede, voksede, belagte og suede-overflader ændrer hver især, hvordan overfladen absorberer varme.
Den sidste linje er en streng regel, ikke en præference. Sammensat og syntetisk læder er ofte PVC-baseret, og materialer, der indeholder klor, frigiver korrosive og farlige dampe, som også beskadiger maskinen. Materialeidentiteten skal bekræftes, inden ethvert ukendt materiale ankommer til arbejdsfladen.
Læder leder varme dårligt, så energi, der leveres på overfladen, forbliver tæt på overfladen. Derfor mærkes læder let, og derfor er samme fejl langt mere synlig her end på træ eller MDF.
De variabler, der afgør resultatet, er de samme, der betyder noget for ethvert materiale, men deres relative betydning ændrer sig:
Prægning er det område, hvor læder overgår de fleste andre materialer – men kun på den rigtige skindtype.
Vegetabilsk garvet læder frembringer en dyb, varm kontrast, som i sig selv er en produktfunktion snarere end en kompromisløsning. Kromgarvet læder gengiver ikke denne effekt pålideligt, hvilket er grunden til, at håndværksproducenter standardiserer på vegetabilsk garvet læder til prægnede varer.
To regler påvirker resultatet mere end enhver parameterindstilling:
Hold dybden lav. Kontrasten på læder stammer fra overfladebrændingen, ikke fra, hvor dybt materialet fjernes. Dyb prægning svækker remme og tynde paneler, og den udvider mærket, indtil fin detalje lukker sammen.
Bestem sekvensen bevidst. Gravering før farvning skaber en mærkning, der optager farvestoffet og blander sig med den færdige farve. Gravering efter farvning skærer igennem farvelaget og afslører det lysere materiale derunder, hvilket giver en omvendt, højkontrasteffekt. Begge metoder er gyldige produktudformninger; de kan dog ikke bruges om hverandre inden for én enkelt parti.
Lærderskabelse koncentrerer tre risici, som det er let at undervurdere.
Røg. Læder er et organisk materiale, der er behandlet med kemikalier. Chromgarvet læder, belagt læder og ethvert syntetisk materiale indeholdende PVC udleder dampe, som skal opsamles ved kilden og ventileres udendørs eller føres gennem korrekt filtrering. Et svagt ekstraktionssystem fører disse dampe ind i værkstedet.
Brand. Oljet, voksede og tungt overfladebehandlede læderslag kan flamme op, og læderstøv samt kulsort rest står tilbage i maskinens bund og i ventilationskanalerne på samme måde som træstøv. Reglen for læder er den samme som for ethvert brændbart plademateriale: Lad aldrig maskinen køre ubemandet, og hold bunden og ekstraktionsvejen rene.
Materialeidentitet. Synthetiske og bundne læder er ofte PVC-baserede, og nogle belagte overflader er det også. Da disse slet ikke kan bearbejdes med en laser, skal sammensætningen bekræftes, inden materialet indlæses – ikke bagefter.
En kort forudgående rutine dækker alle tre punkter: bekræft materialetypen, tjek, at udsugningen fungerer optimalt, rengør arbejdsbunden og verificér fokus og lufttilførslen, inden det første stykke skæres.
Ved tyndt læder er der én ekstra detalje, der kræver planlægning. Luftstrømmen kan være så kraftig, at den fjerner røgen – men også løfte arbejdsemnet. Derfor holdes lette materialer normalt mekanisk fladt. At holde materialet nede er en procesbeslutning – ikke en operatørens præference.
Det meste af læderaffaldet skyldes ikke en maskinfejl. Det skyldes antagelser om et materiale, der ændrer sig fra skind til skind.
Læderproduktion er en flatbed-anvendelse, og kravene er specifikke.
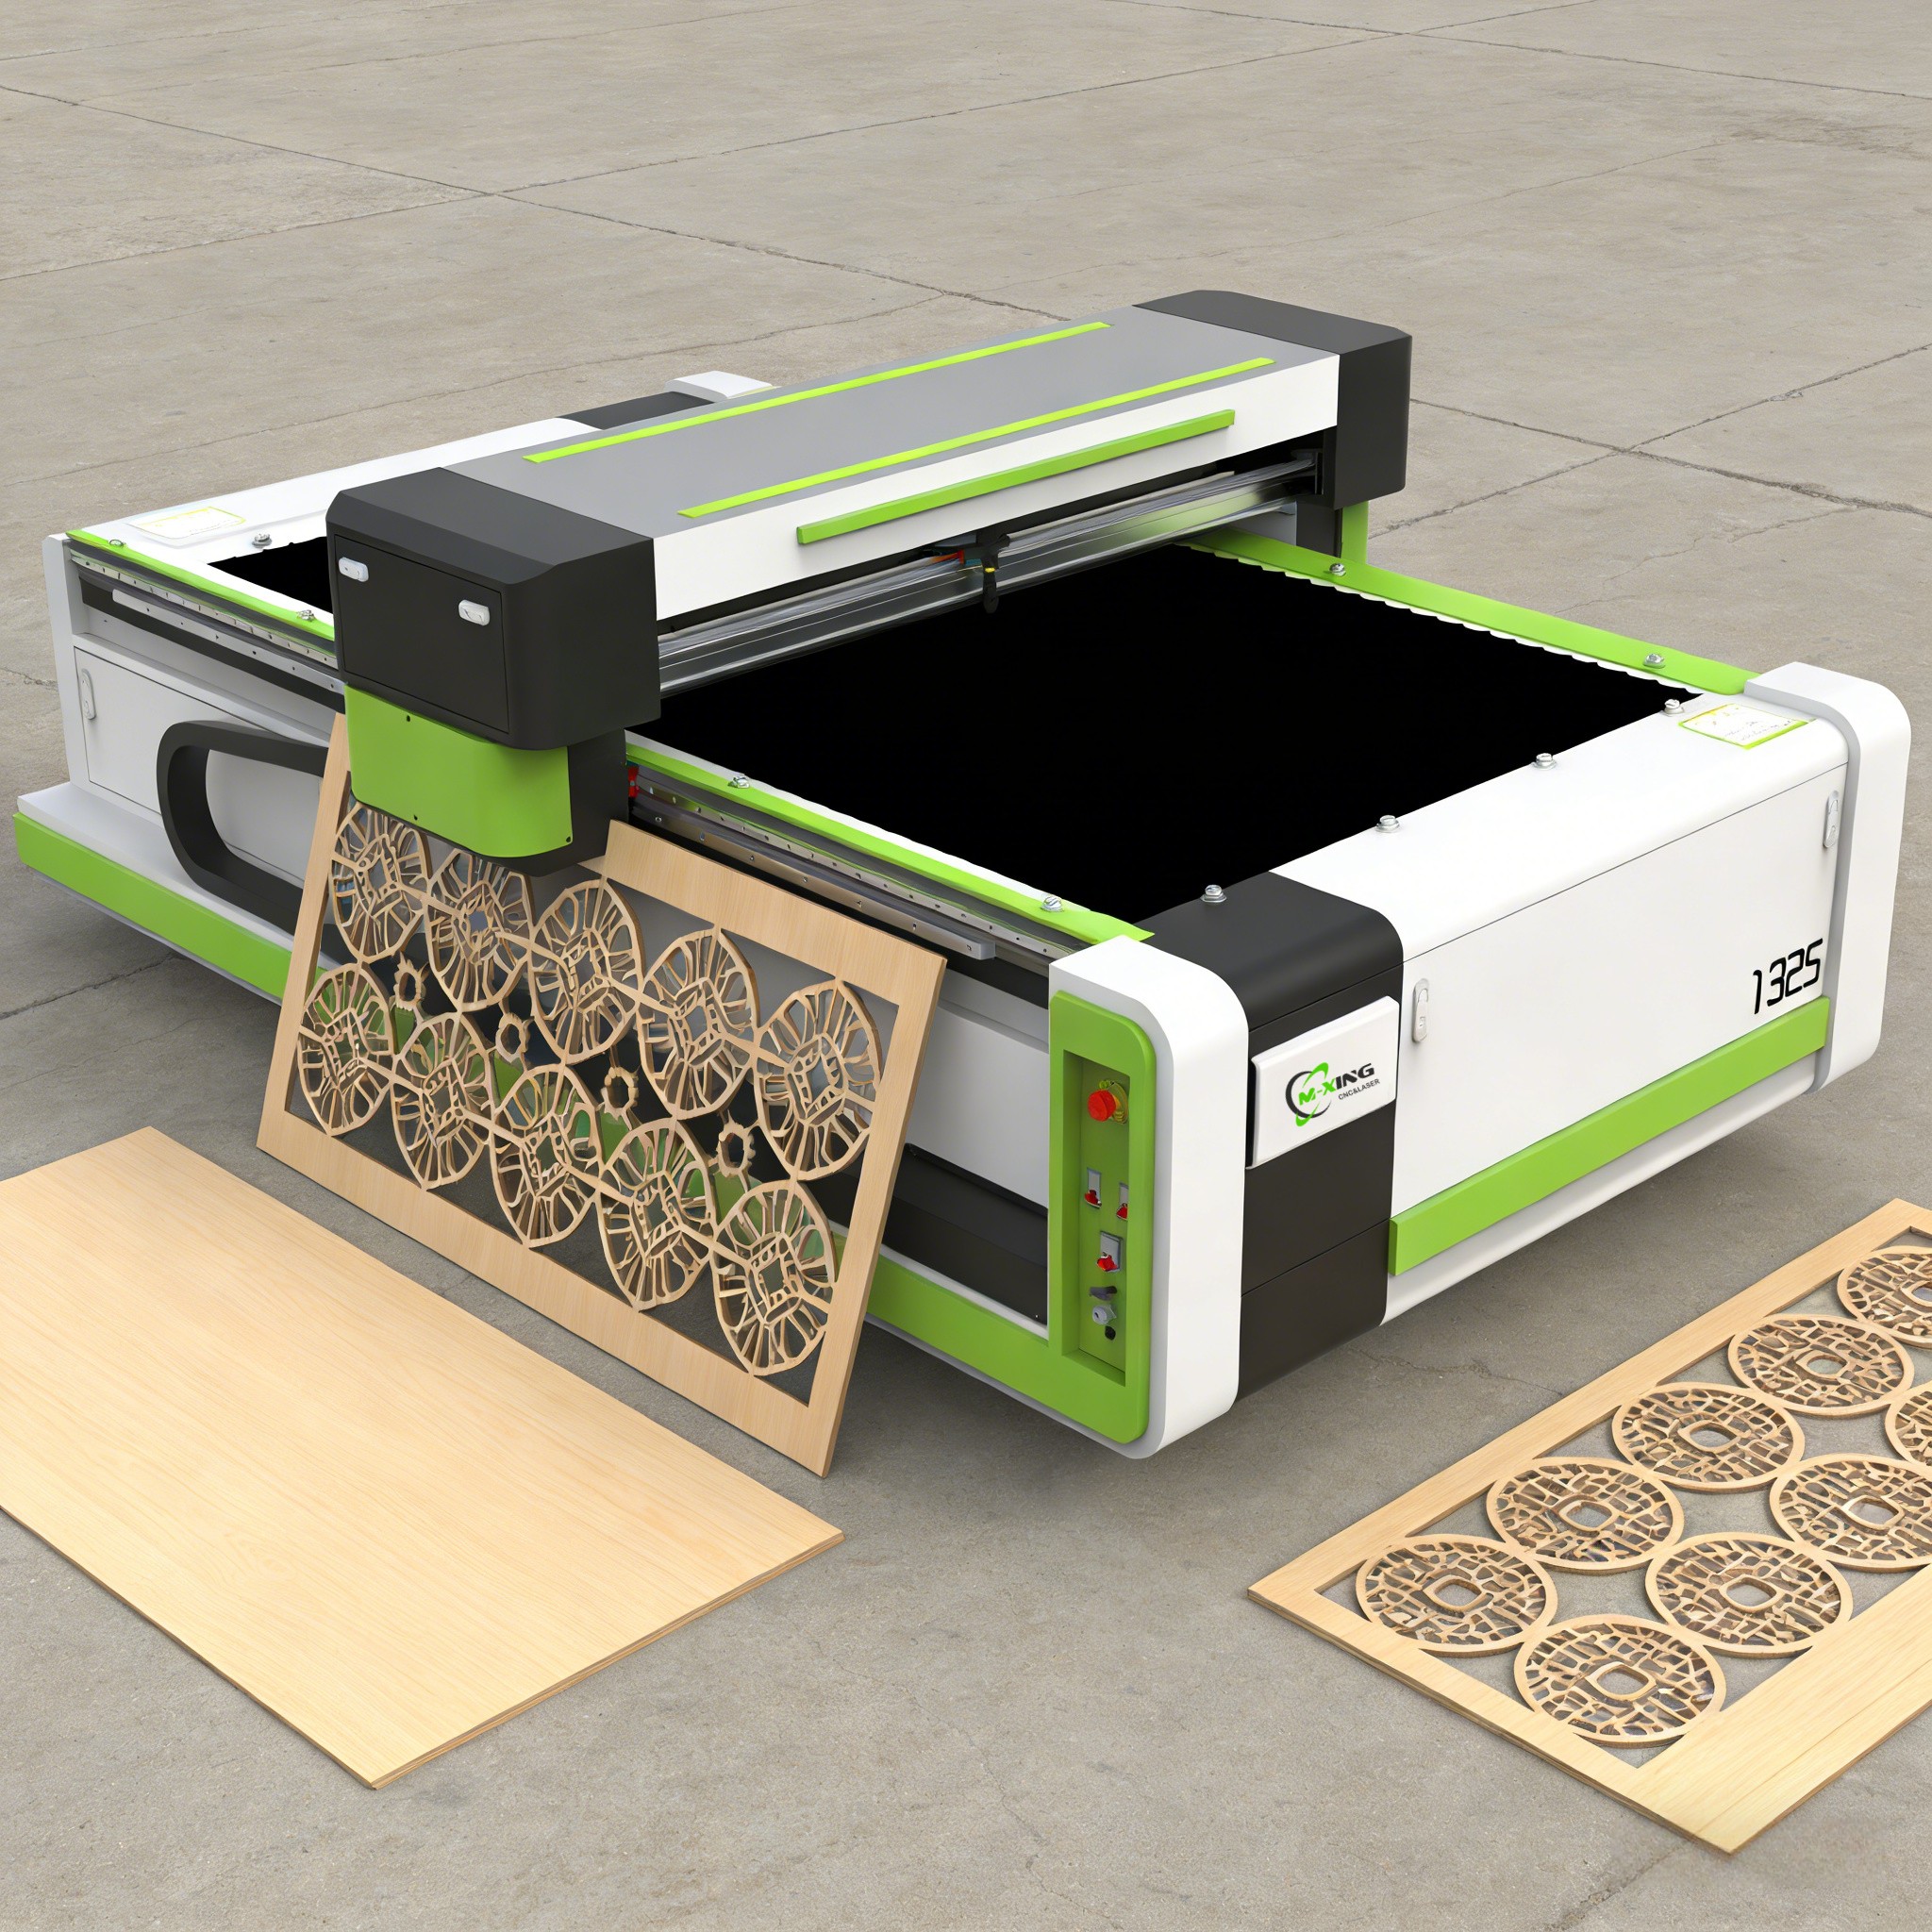
Arbejdsområde. Læderprodukter spænder fra små tilbehørsartikler, der er skåret ud af restlæder, til fulde læderhuder, der bruges til tasker og polstringspaneler. Mingxing Laser tilbyder arbejdsbordformater i størrelserne 6090, 1390, 1610 og 1325, så arbejdsområdet kan tilpasses de faktiske stykstørrelser, der fremstilles, i stedet for at tvinge alle opgaver på ét enkelt bord.
Strøm. Læder er ikke et tæt materiale, så en moderat effektniveau skærer det behageligt, og de standardmæssige konfigurationer på 100 W, 130 W og 150 W dækker breden af tykkelsesvariationer, der anvendes til tilbehørsartikler, tøj og polstring. Ved læder er værdien af en velreguleret strømforsyning konsistens frem for maksimal ydelse: præcisionen ved gravering afhænger af præcis og gentagelig levering af lav effekt.
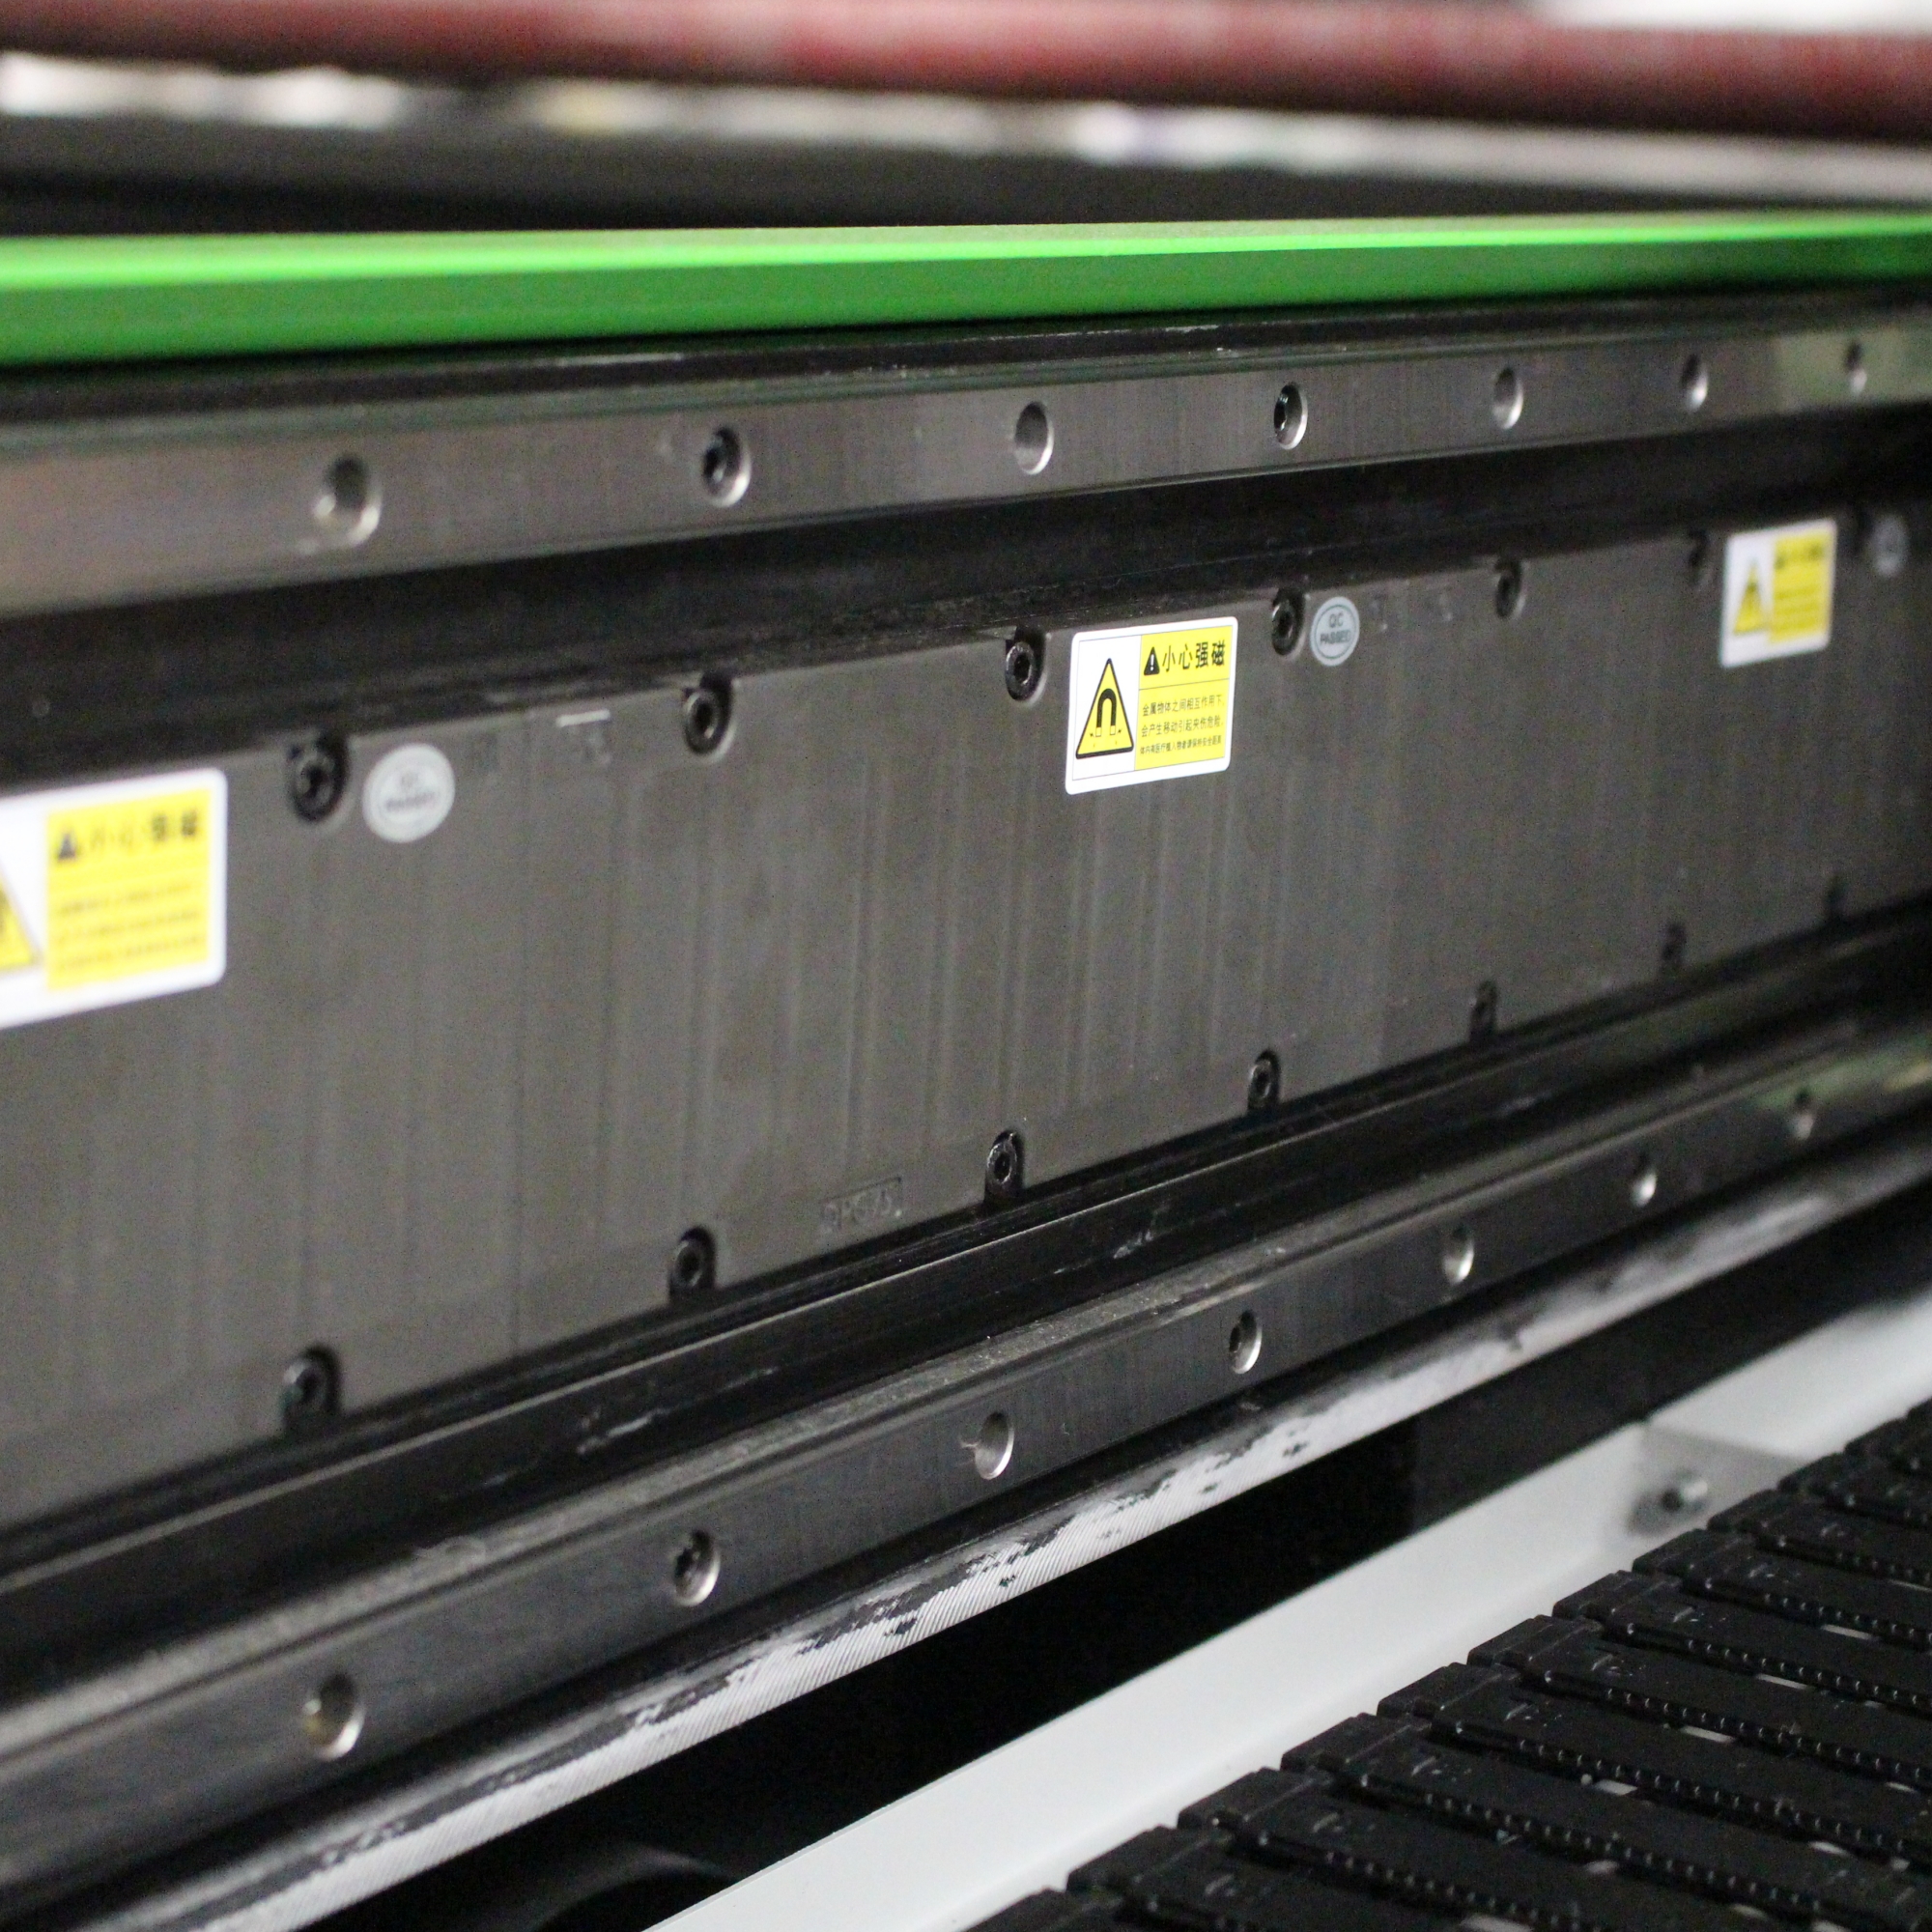
Bevægelseskvalitet. Fin udstikket detalje på læder afhænger af stabil og præcis bevægelse. På X1325-platformen med magnetisk svævning leverer et lineært motor-system til X-/Y-aksen en maksimal hurtigfærdselshastighed på op til 1 m/s med en gentagelsespositionsnøjagtighed på op til 0,05 mm, hvilket understøtter både hurtig skæring af store plader og konsekvent udstikning af små detaljer.
Registrering. Hvor dele skal følge et eksisterende mønster, en trykt overflade eller den naturlige kornretning i læderet, hjælper et kamerapositioneringssystem med at justere hver skæring til materialet, der allerede ligger på arbejdsbordet.
Gennemløbshastighed. For gentagne læderkomponenter såsom remme, patches og små plader tillader en dobbeltstrålekonfiguration, at to operationer køres parallelt på samme platform.
Afsugning. Læder genererer klæbrig røg og rester, så afsugningskapaciteten skal dimensioneres ud fra materialet og brugsintensiteten – ikke behandles som et tilbehør.
Konfigurationsdetaljerne ovenfor er hentet fra de offentliggjorte produkt- og tekniske dokumentationer for de respektive modeller. Den endelige udvælgelse skal baseres på stykkets størrelse, materialeets tykkelsesområde og den daglige produktion.
Konsistent læderlaserarbejde afhænger af tre beslutninger, der træffes i den rigtige rækkefølge: identificer læderet korrekt, indstil fokus og energi efter dets faktiske tykkelse, og kontroller røgen, før den kan sætte sig tilbage på overfladen.
Plantegærvet læder til graverede varer, let gravering i stedet for dyb fjernelse samt ren, tør luft med korrekt dimensioneret ekstraktion løser de fleste problemer med forbrænding, misfarvning og rester, inden de når det færdige produkt.
For værksteder, der bygger et læderudvalg, er det mest effektive næste skridt det simpleste: opbyg et mærket referencelager ud fra reststykker af hver skindtype og finish, registrer, hvad der virker, og undgå at betale for samme lektion ved hver ny parti.
 Seneste nyheder
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk producent af lasermaskiner og tilbyder CO2-laserudskæringsmaskiner, fiberlaserudskæringsmaskiner, CNC-fræsemaskiner, lasersvejsemaskiner og laser-mærkningsmaskiner. OEM/ODM-tilpassede løsninger er tilgængelige. Få et udbud i dag!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Privatlivspolitik

 EN