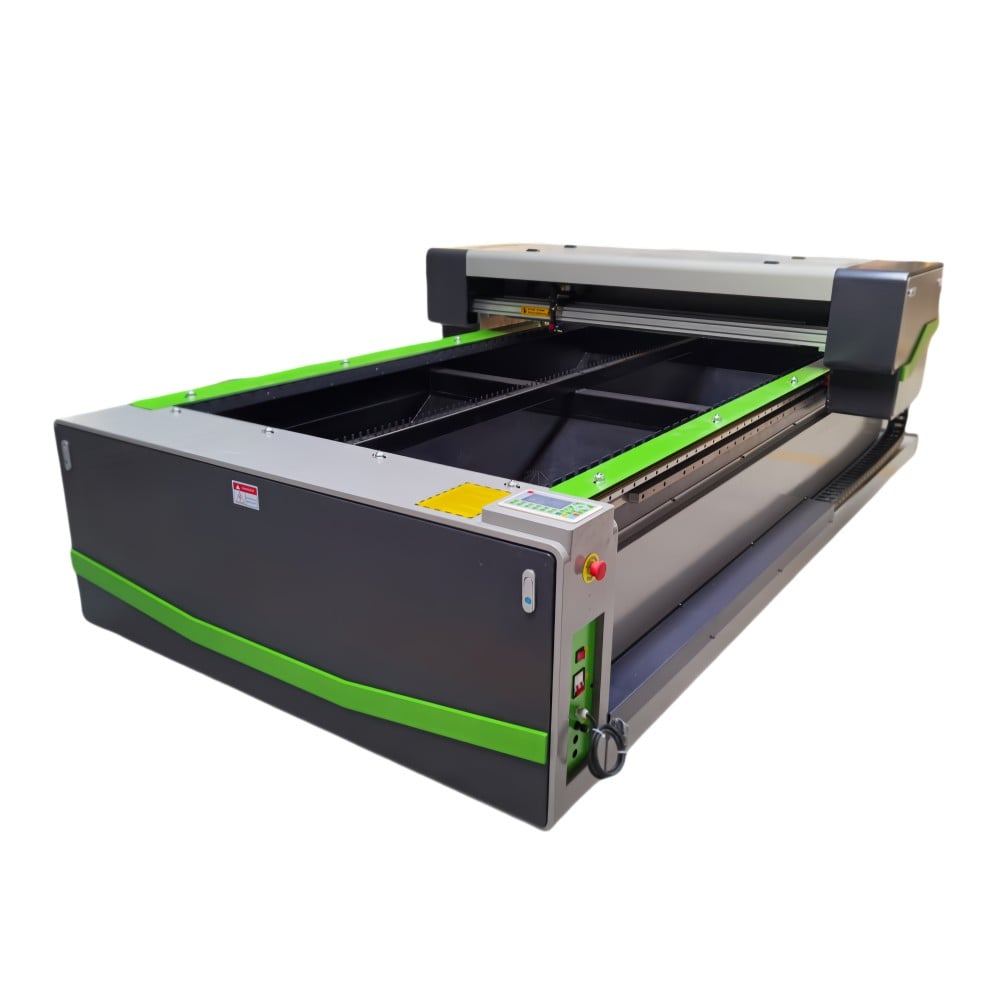
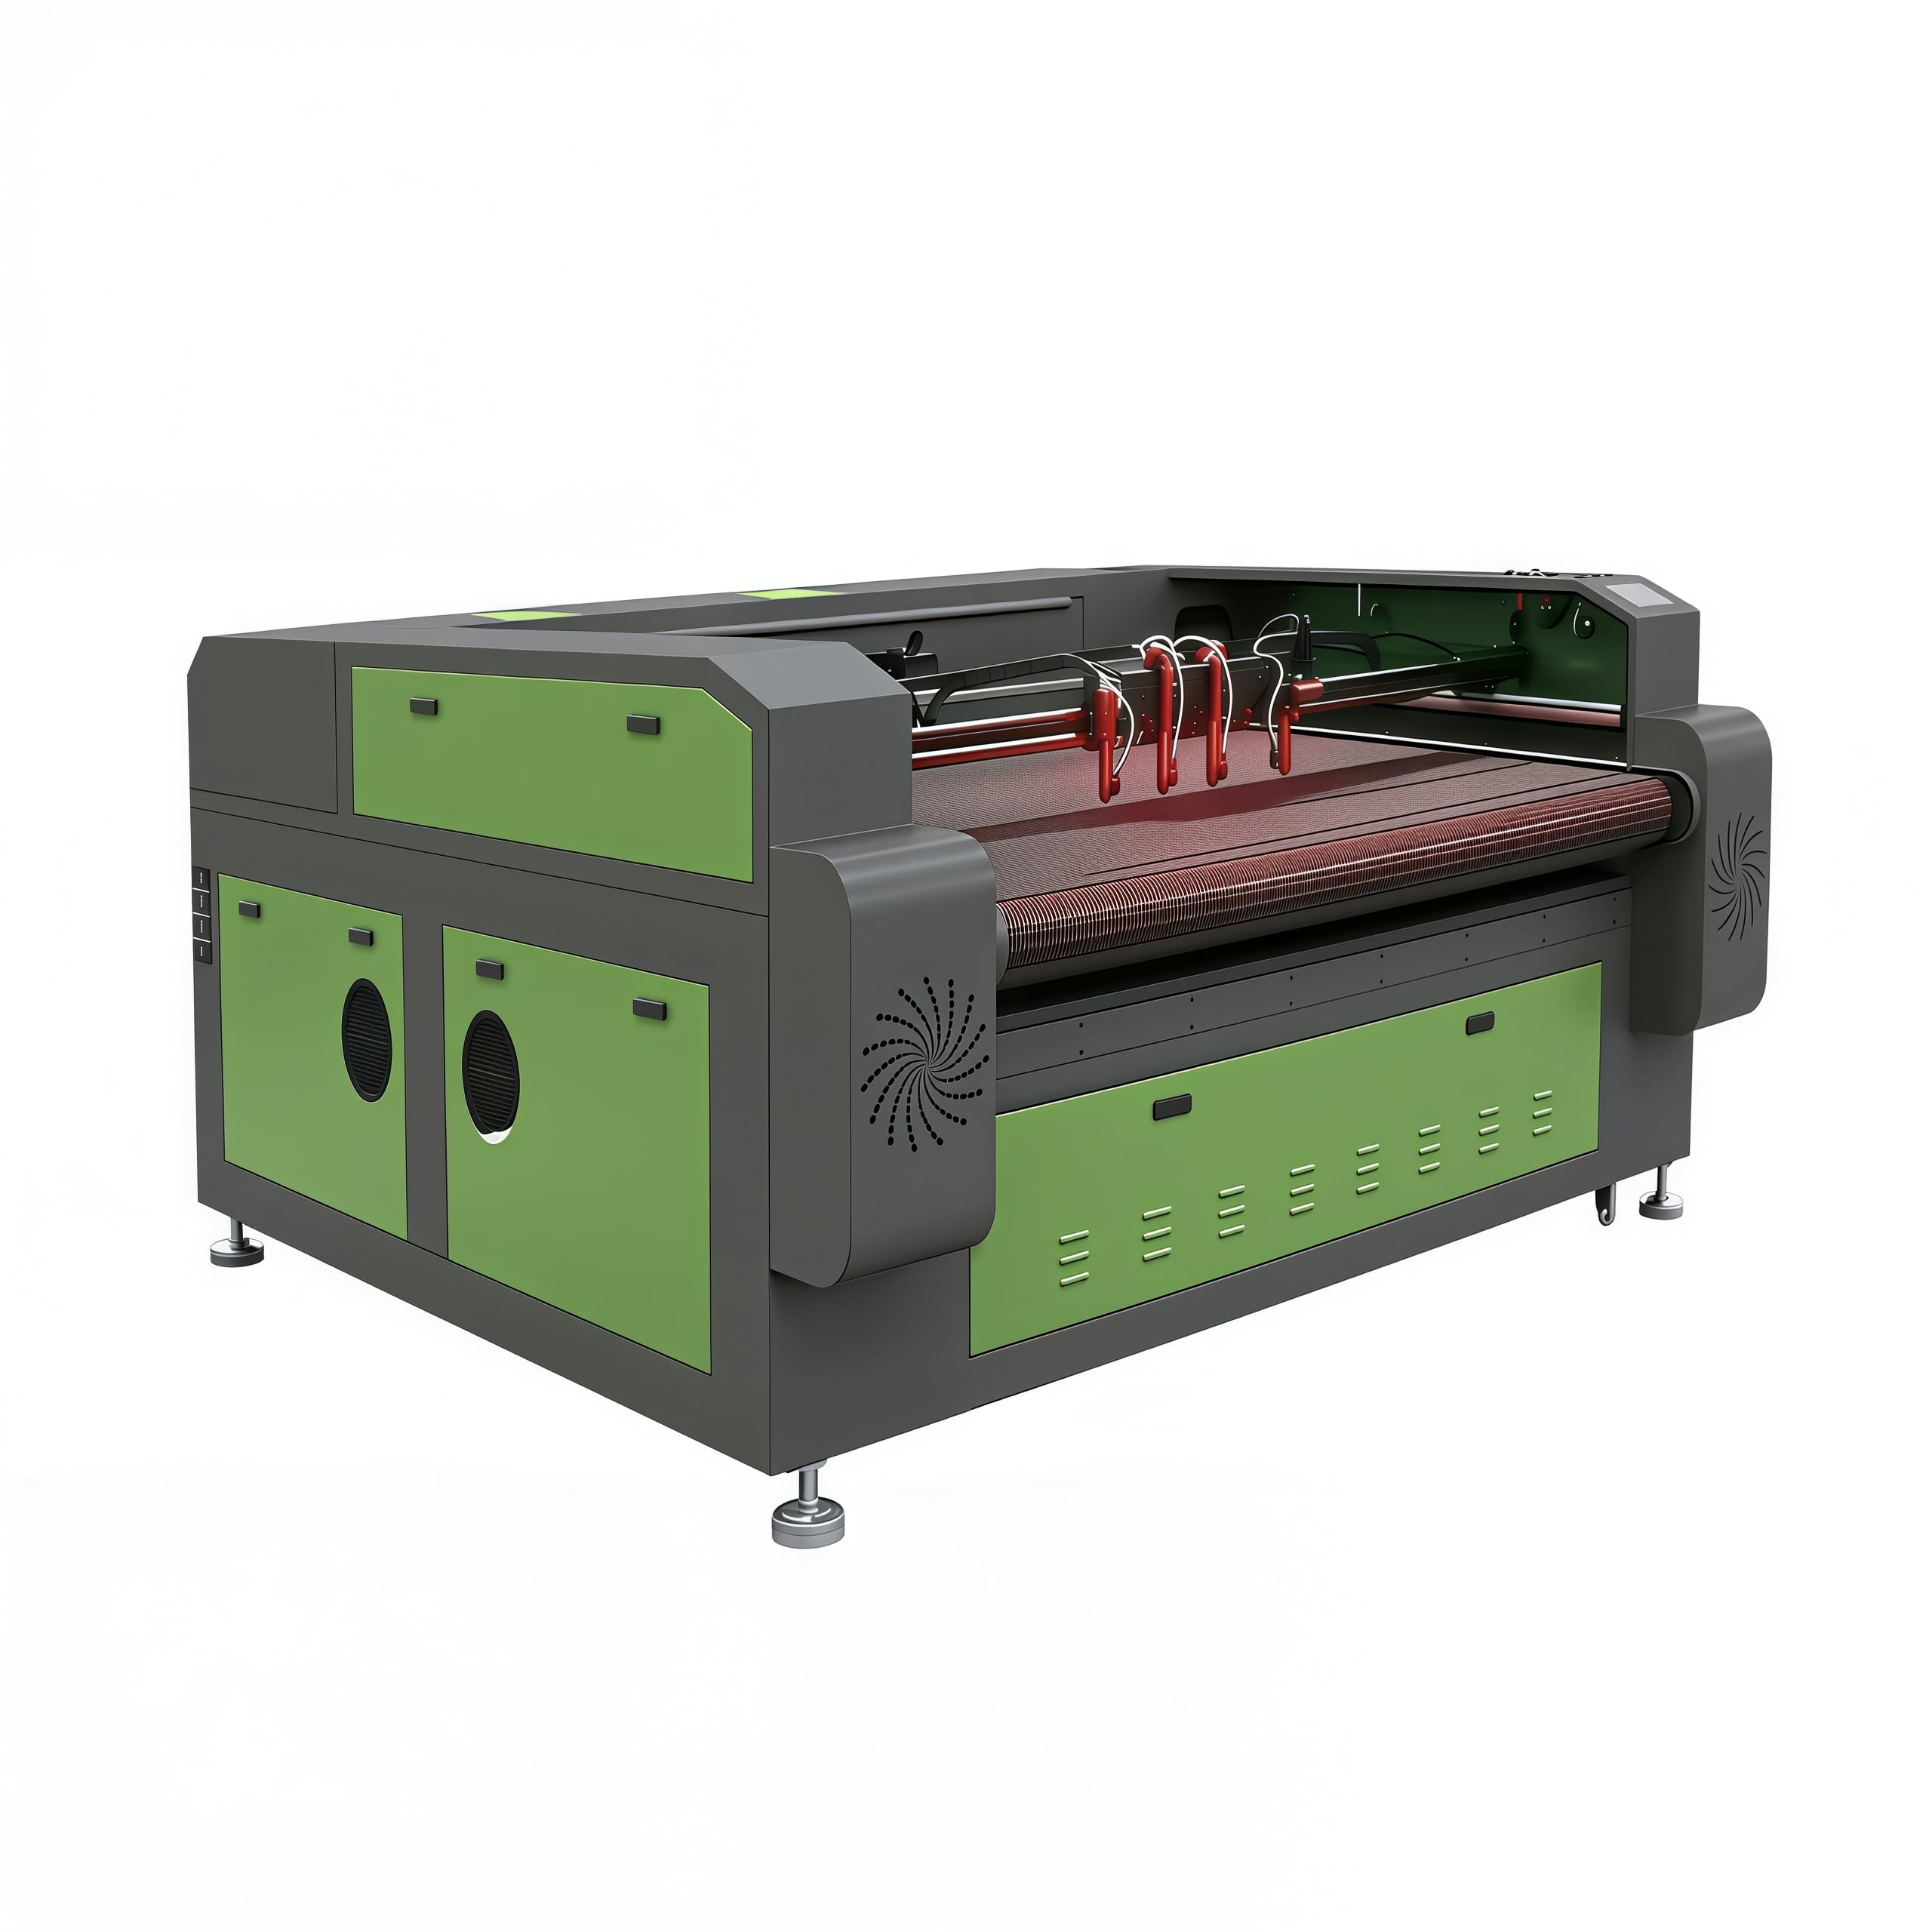
هنگام مقایسهٔ ماشینافزار CNC و دستگاه برش و حکاکی لیزر CO2، تفاوتهای آشکار را به راحتی میتوان فهرست کرد: یکی از یک ابزار چرخان و دیگری از یک پرتو متمرکز استفاده میکند. این بخش ابتدایی است. اما سؤال سختتر این است که این تفاوتها در عمل، یعنی هنگام پردازش روزانهٔ تختههای چوبی، ورقهای آکریلیک و قطعات تابلو، چه معنایی دارند.
در عمل، ارزیابی فنی معمولاً به پنج عامل برمیگردد: نوع پرداخت نهایی مورد نیاز، میزان بازکاری قابل قبول، تغییرپذیری ترکیب مواد مصرفی، حساسیت کار به گرما یا فشار ابزار، و میزان انضباط اپراتوری که خط تولید شما بهطور واقعبینانه میتواند پشتیبانی کند.
به همین دلیل پاسخ سادهای مانند «کدام یک بهتر است» معمولاً کمککننده نیست. فرز سیانسی میتواند انتخاب مناسبی برای برشهای سازهای، تختههای ضخیمتر و کارهایی باشد که نیاز به برش عمقی یا شکلدهی سهبعدی دارند. لیزر دیاکسیدکربن زمانی گزینهی بهتری است که کیفیت لبه، حکاکی ظریف، دقت جزئیات و پردازش تمیز آکریلیک از نیروی برش خام اهمیت بیشتری داشته باشند.
اگر بار کاری شما شامل تابلوهای سفارشی، پنلهای تزئینی، حروف آکریلیک، حکاکی روی چوب و کارهای کوتاهمدت با ترکیب مواد مختلف باشد، این تعادل تنها دربارهی سرعت نیست. بلکه دربارهی کیفیتی است که میتوانید بدون ایجاد کار اضافی پنهان در مراحل بعدی تکرار کنید.
چوب جایی است که بسیاری از خریداران مردد میمانند، زیرا هر دو نوع ماشین میتوانند آن را پردازش کنند، اما نه به یک روش.
یک روتر CNC چوبی ضخیم تر، پلائیووید، MDF و تخته های کامپوزیت را با شگفتی های کمتری در هنگام کار شامل جیب ها، پیچ ها، شکاف ها، مورتیزه، شکل گیری یا کار 3D انجام می دهد. اگر فروشگاه شما یا خط تولید شما به جای علامت گذاری سطح به حکاکی ابعاد نیاز دارد، یک روتر مزیت روشنی دارد. این ماده را به صورت مکانیکی حذف می کند، بنابراین محدود به یک محور باریک یا تعامل مبتنی بر گرما نیست.
از سوی دیگر، لیزر CO2 اغلب برای ورق های چوبی نازک تا متوسط انتخاب می شود که حکاکی دقیق، متن کوچک تیز، برش های پیچیده و حداقل استرس مکانیکی مهم تر است. برای پنل های فرنیری شده، قطعات تزئینی شکننده و الگوهای ظریف، فرآیند بدون تماس یک مزیت واقعی است. شما انحراف برش ندارید، و شما هیچ اثر ابزار از یک قطعه کسل کننده ندارید.
نکتهٔ اصلی لبهٔ برش است. در چوبهای برشخورده با لیزر، معمولاً لبهای تیرهتر به دلیل اثر حرارتی مشاهده میشود. گاهی این ویژگی مطلوب است؛ در محصولات تزئینی حتی ممکن است ظاهری عمدی داشته باشد. اما گاهی نیز مشکلساز میشود، بهویژه برای نشانههای رنگشدهٔ لوکس یا قطعاتی که نیازمند خط چسبزنی پاک و بدون نقص هستند. فرزها از ایجاد سوختگی جلوگیری میکنند، اما بسته به نوع سوراخکن و کیفیت تخته، ممکن است باعث ایجاد پرز، ترکخوردگی یا نیاز به سنبادهزنی شوند.
این یکی از آن تصمیماتی است که ظاهراً فنی به نظر میرسد، اما در واقع جنبهٔ تجاری دارد. اگر مشتری شما لبهٔ تیرهتر برش را بپذیرد، استفاده از لیزر ممکن است زمان پردازش نهایی را کاهش دهد. اما اگر انتظار داشته باشد لبهٔ خام آمادهٔ پوششدهی یا لاکگذاری باشد، استفاده از فرز ممکن است در مراحل بعدی به شما مشکل کمتری تحمیل کند.
استیکریل تعادل را به سرعت تغییر میدهد
برای آکریلیک، مقایسه کمتر متوازن میشود. در بسیاری از محیطهای ساخت نشانهها، دستگاه برش و حکاکی لیزر CO2 گزینهی ترجیحی است، زیرا روی درجهی مناسب آکریلیک، پایانبندی مطلوبی ایجاد میکند. لبههایی با ظاهری شبیه به پولیش شعلهای، گوشههای داخلی تمیز، حروف کوچک و جزئیات حکاکیشده، برای فرز کاری دشوار هستند و بدون پولیش اضافی یا پردازش پساز برش، نمیتوان آنها را تکرار کرد.
با این حال، تمام کارهای آکریلیک یکسان نیستند. آکریلیک ریختهگریشده عموماً در حکاکی و ظاهر لبهها رفتاری متفاوت از آکریلیک اکسترودشده دارد و خریداران باید نتایج نمونه را روی دقیقاً همان مادهای که قصد استفاده از آن را دارند، تأیید کنند. این جزئیات کوچکی نیست. یک دستگاه ممکن است در نمایشگاه عالی به نظر برسد، اما وقتی تأمینکنندهی واقعی ورقهای شما کیفیت رزین یا فیلم محافظ را تغییر دهد، نتیجهی متفاوتی تولید کند.
هنوز هم از روتر سیانسی برای آکریلیک استفاده مفیدی است، زمانی که ضخامت ورق افزایش مییابد، یا پولیش لبهها قبلاً بخشی از فرآیند است، یا کار شامل سوراخهای شیاردار، لبههای شیبدار، سوراخهای متهکاریشده یا اجزای شکلدادهشدهای باشد که فراتر از کار سادهی برش و حکاکی باشد. همچنین این روش از مشکلات ناشی از گرمای ایجادشده جلوگیری میکند که در صورت تنظیم نادرست پارامترهای لیزر، هوای کمکی یا دستگاه خروجی ممکن است رخ دهد.
اما اگر نیاز اصلی تولید نشانههای فروشگاهی، حروف روشنشونده، پنلهای جلویی، قطعات نمایشی یا قطعات تزئینی آکریلیک با لبههای دیدهشونده باشد، معمولاً لیزر دیاکسیدکربن بهطور طبیعیتری با فرآیند سازگار است. این یکی از دلایلی است که بسیاری از تولیدکنندگان و تأمینکنندگانی که بر ماشینهای حکاکی لیزری دیاکسیدکربن و ماشینهای برش لیزری دیاکسیدکربن تمرکز دارند، در پروژههای تولید نشانه و نمایشگاهها نقش عمیقی ایفا میکنند و نه صرفاً در برش عمومی ورقها.
ساخت نشانهها معمولاً فرآیندی تکمادهای نیست. ممکن است در یک هفته با تختههای MDF، حروف آکریلیک، روکشهای لامینهشده، مواد علامتگذاری شبیه لاستیک و چوب تزئینی نازک کار کنید. هفتهٔ بعد ممکن است از جیگها، فاصلهگذارها، کمکهای مونتاژ مبتنی بر فوم یا صفحات حکاکیشده استفاده کنید. ارزیابی ماشینآلات تنها بر اساس بیشترین سرعت یا توان الکتریکی، مسئلهٔ اصلی را نادیده میگیرد: اینکه چند تا از آن کارها میتوانند بدون راهحلهای نامطلوب و غیرطبیعی از کارگاه شما عبور کنند.
در کارهای ساخت نشانهها به سبک ساختوساز، فرز معمولاً عملکرد بهتری دارد. این دستگاه به خوبی با ورقها، زیرلایههای ضخیمتر، قطعات تراشیدهشده در داخل یک ورق و برشهای سهبعدی کار میکند. اگر نشانههایی به سبک کابینت، اجزای کانالی، نشانههای چوبی حکاکیشده یا پنلهای بزرگمقیاس که بعداً رنگآمیزی و مونتاژ میشوند تولید میکنید، قابلیتهای فرز اغلب با فرآیند تولید همسو است.
لیزر دیاکسید کربن اغلب در کارهای نشانهگذاری متمرکز بر جزئیات قویتر است: تابلوهای حکاکیشده، درجهای آکریلیک، رویپوشهای تزئینی ظریف، ویژگیهای قالبگذاری، علامتگذاری سریالی و تولید انبوه کوچکمقیاس که انعطافپذیری در راهاندازی اهمیت دارد. کارگاههایی که به شخصیسازی، زمانهای تحویل کوتاه و ظاهر بصری نهایی وابستهاند، معمولاً ارزش کاری لیزر را در آخرین میلیمتر جزئیات میسنجند، نه صرفاً در اولین متر ظرفیت پردازش ورق.
این همجایی است که الزامات سازندگان تجهیزات اصلی (OEM) وارد میشوند. برای خریدارانی که ماشین لیزر دیاکسید کربن OEM یا ماشین برش لیزر دیاکسید کربن CNC OEM را در نظر میگیرند، خود پلتفرم ماشین شاید تنها نیمی از معیار ارزیابی باشد. نیمهٔ دیگر این است که اندازهٔ بستر، طراحی سیستم خروجی، منطق کنترلکننده، نحوهٔ پردازش قطعات عبوری، گزینههای چرخشی و سازگاری نرمافزاری با محصولات واقعی نشانهگذاری، نه با نمونهٔ استاندارد نمایشگاهی، همخوانی داشته باشد.
معمول است که بشنویم لیزر «دقیقتر» و فرز «قدرتمندتر» است. این خلاصهسازی بیش از حد کلی است و در فرآیند خرید کمکی نمیکند.
سیستمهای لیزر معمولاً در برش با عرض برش باریک، طرحهای حکاکی ظریف، متنهای کوچک و اشکال داخلی ظریف عملکرد بهتری دارند، زیرا ابزار فیزیکیای وجود ندارد که به مواد فشار وارد کند. این امر در چوب نازک و آکریلیک اهمیت پیدا میکند. الگوی تزئینی کوچکی که در روش فرزکاری ممکن است منجر به شکستگی شود، اغلب با لیزر بهصورت پاکتری تولید میشود.
با این حال، دقت مفید در محیط تولید علاوه بر خود ماشین، به عوامل دیگری مانند روشهای ثابتکردن قطعه، تختبودن ماده، سیستم جذب دود، وضعیت لنز، سایش ابزار، عدم هممحوری موتور اصلی، روش نگهدارنده و عادات اپراتور نیز بستگی دارد. حتی یک ماشین با دقت فنی بالا ممکن است در صورت ناپایداری فرآیند اطراف خود، قطعات نامنظمی تولید کند. به همین دلیل، ارزیابان نباید تنها مقادیر دقت ذکرشده در کاتالوگها را با یکدیگر مقایسه کنند. باید از تولیدکننده بپرسند که هر ماشین چه نوع نگهداری منظمی را برای حفظ پایداری نتایج در طول یک ماه تولید (نه فقط در یک نمایش دهدقیقهای) نیاز دارد.
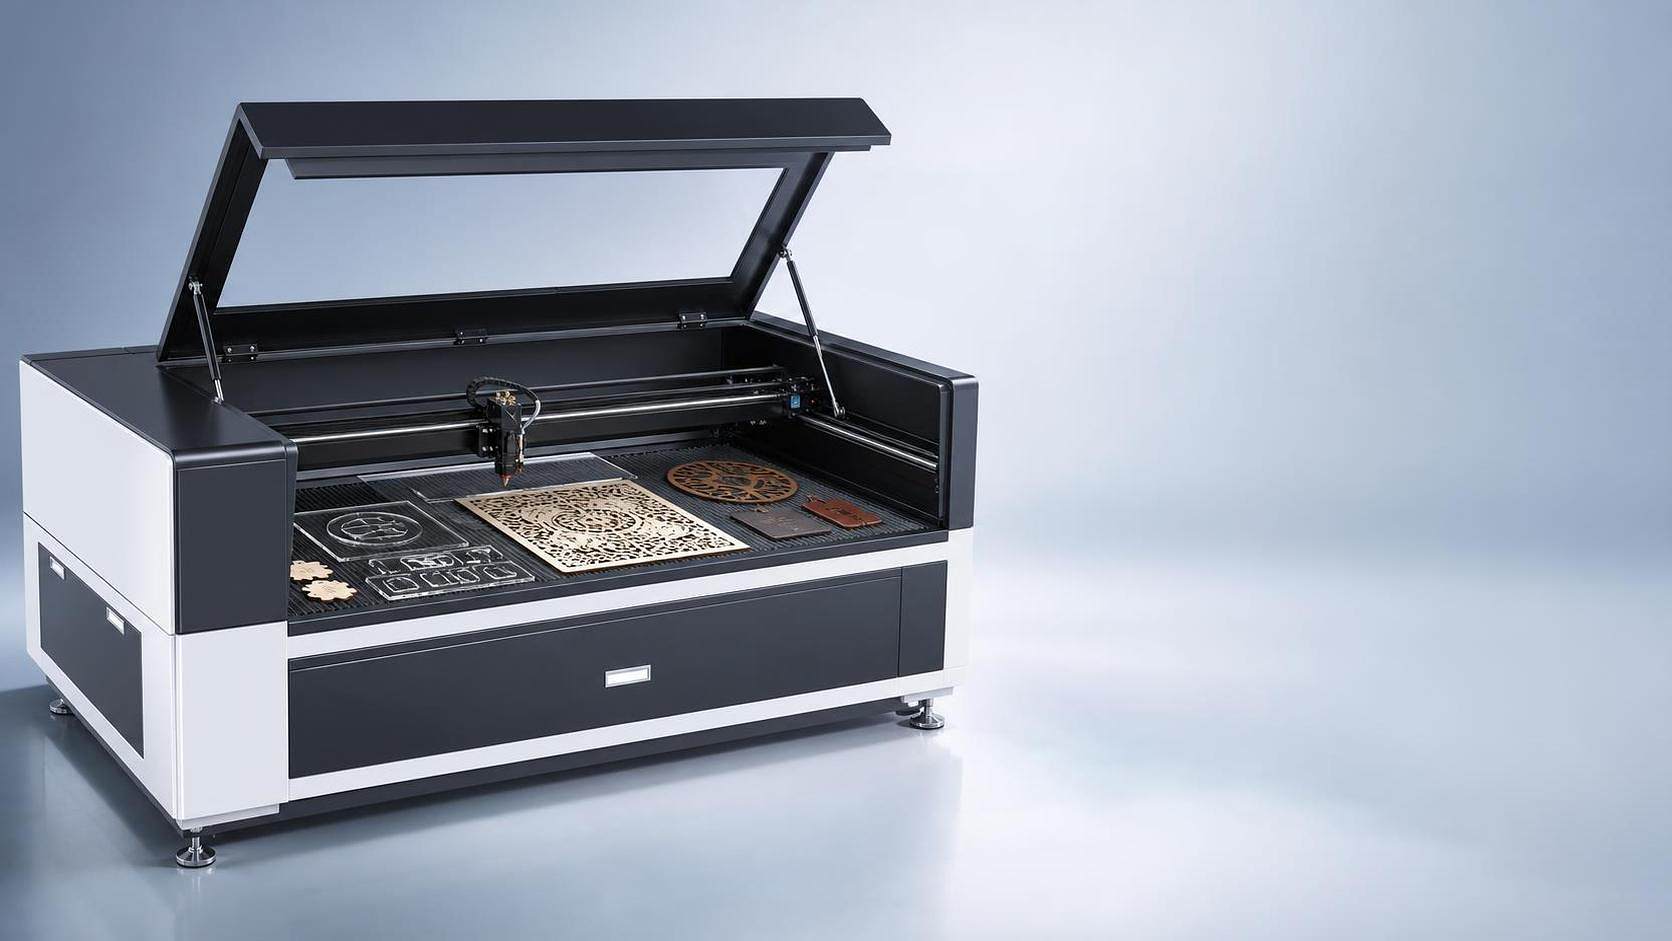
افراد اغلب قیمت خرید و مصرف برق را با هم مقایسه میکنند و سپس خیلی زود متوقف میشوند. پرسش بهتر درباره هزینه این است: هر دستگاه در کجا باعث ایجاد نیروی کار، مواد مصرفی، ضایعات یا توقف تولید میشود؟
در فرزهای CNC، ابزارها اهمیت دارند. سرها ساییده میشوند، میشکنند و باید با دقت برای گونههای مختلف چوب، میزان چسب در فیبربرد، رفتار آکریلیک و پرداخت مطلوب انتخاب شوند. سیستمهای ثابتکننده قطعه و جمعآوری گرد و غبار نیز بر کیفیت برش تأثیر میگذارند. اگر یک کارگاه در مدیریت ابزار ضعیف باشد، فرآیند فرزکاری ممکن است گرانتر از آنچه در محاسبات اولیه به نظر میرسد، شود.
در لیزر CO2، تصویر هزینه به سمت مراقبت از عدسیها، طول عمر لوله یا برنامهریزی نگهداری مرتبط با منبع، پایداری سیستم خنککننده، عملکرد دستگاه خروجی و مدیریت دود جابهجا میشود. جمعآوری نامناسب دود میتواند کیفیت برش را قبل از اینکه اپراتور آن را در معیارهای اندازهگیری متوجه شود، خراب کند. باقیمانده آکریلیک، دود چوب و آلودگی عدسی موضوعات جانبی نیستند؛ بلکه مستقیماً به تکرارپذیری مربوط میشوند.
همچنین بازکاری نیز وجود دارد. اگر لیزر سایش لبههای قابل مشاهدهٔ آکریلیک را حذف کند، این امر میتواند بخشی از سرمایهگذاری روی دستگاه را جبران کند. اگر فرز از سوختگی جلوگیری کند که در غیر این صورت نیاز به شنزنی یا تغییر ماسکها داشت، تعادل به سمت دیگر تغییر میکند. این محاسبات خاصِ کارگاه هستند و معمولاً اهمیت بیشتری نسبت به ادعاهای کلی دربارهٔ «صرفهجویی بیشتر» یک دستگاه دارند.
اگر اکثر کارهای شما شامل چوب ضخیم، برش سازهای، حفرهزنی، حکاکی عمیق و ساخت در قالبهای بزرگ باشد، از سمت فرز شروع کنید و تنها در صورتی به سمت لیزر حرکت کنید که حکاکی دقیق به گلوگاهی تبدیل شده باشد.
اگر اکثر کارهای شما شامل کارهای نمایشی آکریلیک، لبههای تمیز و قابل مشاهده، حکاکی ظریف، تابلوهای شخصیسازیشده و تولید انبوه کوچک با ترکیب مواد مختلف باشد، از سمت لیزر CO2 شروع کنید و رفتار مواد را پیش از تأیید نهایی مشخصات، با دقت آزمایش کنید.
اگر بار کاری شما واقعاً تقسیمشده باشد، ممکن است واقعبینانهتر این باشد که بپذیرید هیچ ماشین تکی نمیتواند بهطور کامل هر دو بخش را پوشش دهد. برخی خریداران ماهها صرف تلاش برای اجبار یک پلتفرم برای انجام تمام کارها میکنند، سپس در نهایت با خروجیهای کندتر و نیاز به پردازش دستی بیشتری نسبت به انتظارات روبهرو میشوند. در چنین شرایطی، حتی اگر بودجه شما اکنون تنها یک ماشین را تأیید کند، انتخاب اولین ماشین باید بر اساس گلوگاهی با بالاترین حاشیه سود انجام شود، نه بر اساس طولانیترین فهرست قابلیتهای ممکن.
برای ارزیابی تأمینکنندگان، آزمون نمونهها اهمیت بیشتری نسبت به زبان فروش دارد. نمونههای واقعی چوب و آکریلیک را ارسال کنید، کوچکترین ویژگیهای طرح خود و سختترین معیارهای بصریتان را شامل شوید و از تأمینکننده بخواهید نتایجی ارائه دهد که سطح جلو، وضعیت لبه، اثر روی سطح پشتی و پردازش لازم پس از ماشینکاری را نشان دهد. این اطلاعات بسیار بیشتر از مقایسهٔ کلی سرعت به شما کمک میکند.
برای چوب، دستگاه فرز سیانسی معمولاً در مواردی که ضخامت، شکلدهی و ماشینکاری سازهای اهمیت بیشتری دارند، مناسبتر است. برای آکریلیک، دستگاه لیزر دیاکسیدکربن معمولاً گزینهی بهتری محسوب میشود، بهویژه در تولید نشانهها که ظاهر لبهها و کیفیت حکاکی برای مشتری قابل مشاهده است. در تولید ترکیبی نشانهها، پاسخ صحیح کمتر به مشخصات کلی بستگی دارد و بیشتر به این موضوع وابسته است که فرآیند شما تا چه حد میتواند تمیزکاری، تغییرات و اصطکاک در راهاندازی را تحمل کند.
این واقعاً مقایسهی پشتسر همِ دستگاه فرز سیانسی و دستگاه برش و حکاکی لیزر دیاکسیدکربن است؛ نه اینکه کدام یک پیشرفتهتر است، بلکه اینکه کدام یک برای محصولاتی که واقعاً باید ارسال کنید، تناقضهای کمتری ایجاد میکند.
 اخبار داغ
2026-02-05
2026-02-03
2025-12-01

شرکت مینگشینگ لیزر یکی از پیشروترین تولیدکنندگان ماشینهای لیزری در چین است که دستگاههای برش لیزر CO2، ماشینهای برش لیزر فیبر، روترهای CNC، دستگاههای جوش لیزری و دستگاههای علامتگذاری لیزری ارائه میدهد. راهحلهای سفارشی OEM/ODM نیز در دسترس است. امروز همین حالا برای دریافت پیشفاکتور با ما تماس بگیرید!
- مرکز اصلی شرکت: اتاق ۱۳۰۳، ساختمان ۴، مجتمع یونایتد فورچون، منطقه فناوری بالا، شهر جینان، استان شاندونگ، چین
- کارخانه تولیدی: شماره ۱۸، خیابان یینهو، خیابان جیبِی، منطقه جییانگ، شهر جینان، استان شاندونگ، چین
کلیه حقوق محفوظ است © ۲۰۲۶ شرکت فناوری هوشمند سنتوری مینگشینگ (جینان) محدود. سیاست حریم خصوصی

 EN